
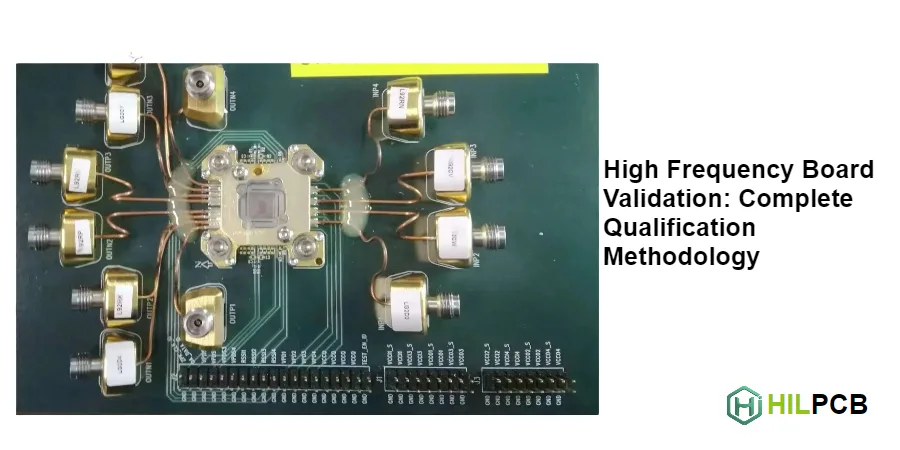
La validazione conferma che i PCB ad alta frequenza soddisfano tutti i requisiti e sono pronti per il rilascio in produzione. La validazione va oltre il test di singoli parametri: verifica in modo sistematico l’intero set di requisiti, documenta la conformità e stabilisce le basi per una qualità di produzione continua. Una metodologia robusta previene guasti sul campo e supporta la conformità normativa.
Questa guida offre una comprensione completa degli approcci di validazione per PCB ad alta frequenza, supportando un rilascio in produzione di successo nel quadro più ampio dei test prestazionali per PCB HF.
HILPCB fornisce produzione di circuiti RF con supporto completo alla validazione: test di qualifica, documentazione e verifica continua in produzione per applicazioni HF particolarmente impegnative.
In questo articolo:
- Filosofia e pianificazione della validazione
- Validazione delle prestazioni elettriche
- Validazione di materiali e aspetti meccanici
- Test ambientali e di affidabilità
- Documentazione e tracciabilità
- Criteri di rilascio in produzione
Filosofia e pianificazione della validazione
Una validazione efficace richiede una pianificazione sistematica che copra tutti i requisiti usando le risorse in modo efficiente.
In HILPCB, la nostra produzione PCB di precisione include supporto alla pianificazione della validazione per garantire che l’approccio di qualifica copra tutti i requisiti necessari.
Obiettivi della validazione
La validazione ha più scopi: confermare che l’intento di design viene raggiunto nelle schede prodotte, verificare che i processi produttivi forniscano risultati consistenti, stabilire dati di baseline per il monitoraggio in produzione, generare documentazione per sistemi qualità e conformità normativa e fornire confidenza per il rilascio in produzione.
Obiettivi chiari guidano la scelta dei test e dei criteri di accettazione.
Tracciabilità dei requisiti
Parti da requisiti completi: specifiche elettriche (impedenza, perdita, banda), specifiche meccaniche (dimensioni, planarità, qualità dei fori), specifiche di materiale (Dk, Df, Tg), requisiti ambientali (range di temperatura, umidità) e requisiti di affidabilità (cicli termici, vibrazioni).
Ogni requisito deve avere un test di validazione corrispondente. Crea una matrice di tracciabilità che colleghi requisiti e test.
Determinazione della numerosità campionaria
La confidenza statistica richiede una numerosità campionaria adeguata. Campioni più grandi offrono maggiore confidenza ma aumentano il costo. Bilancia le esigenze statistiche con i vincoli pratici. Considera l’uso di standard di settore (IPC, MIL‑STD) come guida per le numerosità.
Per parametri critici, campioni più ampi e intervalli di confidenza più stretti possono essere giustificati.
Sviluppo del piano di validazione
Documenta il piano prima dei test. Includi la lista dei test con procedure e criteri di accettazione, quantità e metodo di selezione dei campioni, sequenza di test e dipendenze, requisiti di attrezzatura e calibrazione, responsabilità e pianificazione.
Il piano assicura che nulla venga tralasciato e fornisce un quadro per documentare i risultati.
Validazione delle prestazioni elettriche
La validazione elettrica conferma che il PCB soddisfa i requisiti prestazionali ad alta frequenza.
Validazione dell’impedenza
Il test TDR verifica l’impedenza controllata. Testa tutte le classi di impedenza (diverse larghezze traccia, diversi layer). La numerosità campionaria segue IPC‑6012 o requisiti del cliente. Accettazione: tipicamente ±5% o ±10% a seconda della specifica.
Documenta valori di impedenza, posizioni e stato pass/fail. L’analisi statistica (media, range, Cpk) fornisce una valutazione della capacità di processo. Questa metodologia si basa sui fondamenti dei test di segnale per PCB ad alta frequenza.
Validazione delle perdite
La misura con VNA caratterizza la perdita d’inserzione. Testa a più frequenze lungo la banda applicativa. Calcola la perdita per unità di lunghezza per confrontarla con la specifica. I criteri di accettazione dovrebbero includere la perdita massima alle frequenze specificate.
Confronta i risultati con le previsioni di progetto per validare sia il design sia la produzione.
Categorie di test di validazione
Validazione del crosstalk
Misura l’isolamento tra tracce adiacenti. Testa le geometrie worst‑case (spaziatura minima, tratti paralleli più lunghi). Accettazione: tipicamente -20 dB a -30 dB a seconda dell’applicazione. È importante caratterizzare sia NEXT sia FEXT.
Continuità e isolamento
I test elettrici di base verificano la connettività. Il test al 100% assicura assenza di open o short. Pur non essendo specifici HF, questi test rilevano difetti grossolani di produzione.
Validazione di materiali e aspetti meccanici
La validazione di materiale e meccanica assicura che le proprietà fisiche soddisfino i requisiti.
Caratterizzazione del dielettrico
Verifica che Dk e Df del materiale soddisfino la specifica. Usa coupon di test progettati per la misura del dielettrico. Confronta con i dati di certificazione del materiale. Il Dk influisce sull’impedenza; il Df influisce sulle perdite. Entrambi devono rientrare nell’intervallo accettabile.
HILPCB fornisce verifica materiali per la produzione di schede PTFE e altri materiali HF.
Verifica dimensionale
Misura le dimensioni critiche rispetto alla specifica. Includi dimensione complessiva e profilo, posizioni e diametri dei fori, posizionamento e registrazione delle feature e allineamento layer‑to‑layer.
Usa metodi di misura appropriati (CMM, misure ottiche). Campiona secondo il piano di accettazione.
Analisi in sezione (cross‑section)
La sezionatura rivela dettagli interni non visibili dall’esterno. Verifica dimensioni delle tracce (larghezza, spessore), spessore dielettrico, registrazione dei layer, qualità delle via (barrel, annular ring) e spessore delle placcature.
La cross‑section è distruttiva: usa campioni dedicati o aree coupon.
Planarità e warpage
Misura la planarità secondo IPC‑6012 o requisiti dell’applicazione. Warpage eccessivo influisce sull’assemblaggio e può indicare problemi di processo. I criteri di accettazione dipendono dall’applicazione: più stringenti per assemblaggio BGA, più permissivi per through‑hole.
Test ambientali e di affidabilità
I test ambientali e di affidabilità validano le prestazioni in condizioni di stress.
Cicli termici
I cicli termici testano l’affidabilità sotto variazione di temperatura. Si cicla tra estremi (es. -40°C a +125°C). Si monitorano guasti (open, short, delaminazione). Numerosità campionaria e numero di cicli dipendono dai requisiti di affidabilità.
I cicli termici stressano giunti di saldatura, barrel delle via e interfacce tra materiali. I guasti indicano problemi di design o processo che richiedono attenzione.
Esposizione all’umidità
I test di umidità verificano la resistenza al moisture. Condizioni standard includono 85°C/85% RH per una durata definita. Si monitorano resistenza di isolamento e altri parametri. Alcuni materiali assorbono umidità, influenzando le proprietà elettriche.
Shock termico
Lo shock termico applica cambiamenti rapidi di temperatura. È più aggressivo dei cicli e rivela failure mode diversi. Può essere richiesto per applicazioni ad alta affidabilità.
Life test
I test di funzionamento prolungato validano l’affidabilità nel lungo periodo. Si opera a temperatura elevata (invecchiamento accelerato). Si monitorano drift parametrici o guasti. La durata dipende dalla vita utile richiesta e dal fattore di accelerazione.
Approccio dettagliato: Frequency Response Testing for PCB
Documentazione e tracciabilità
Una documentazione completa supporta i sistemi qualità e consente riferimenti futuri.
Report di test
Genera report completi includendo identificazione del test e data, attrezzature usate e stato di calibrazione, identificazione e tracciabilità dei campioni, riferimento alla procedura di test, risultati misurati con indicazione pass/fail e, dove applicabile, un riepilogo statistico.
I report devono essere chiari, completi e tracciabili.
Record di tracciabilità
Mantieni tracciabilità dalla scheda finita fino alle materie prime, includendo numeri di lotto e certificazioni dei materiali, parametri e record di processo e identificazione di operatori e attrezzature.
La tracciabilità consente indagini efficaci in caso di problemi futuri.
Documentazione di certificazione
In base all’applicazione, la documentazione può includere certificate of conformance (CoC), first article inspection report (FAIR), certificazioni dei materiali, riepiloghi dei dati di test e documentazione di conformità normativa.
Comprendi i requisiti del cliente e prepara la documentazione appropriata.
Conservazione dei record
Conserva i record secondo il sistema qualità e i requisiti del cliente. I record elettronici dovrebbero avere backup. Campioni fisici possono essere conservati come riferimento. Definisci il periodo di retention in base alla vita del prodotto e ai requisiti normativi.
Questa documentazione supporta efficaci metodi di debug per PCB HF se emergono problemi in seguito.
Criteri di rilascio in produzione
Definisci criteri chiari per rilasciare il design in produzione.
Validazione completata
Tutti i test di validazione devono essere completati con risultati accettabili. Eventuali failure devono essere risolti tramite analisi della causa radice e azioni correttive. Ripeti i test dopo le correzioni per confermare la risoluzione.
Documentazione completa
Tutta la documentazione richiesta deve essere disponibile e approvata. Report, certificazioni e record devono essere in ordine. I requisiti del sistema qualità devono essere soddisfatti.
Capacità di processo dimostrata
L’analisi statistica deve mostrare capacità di processo adeguata. Un Cpk > 1,33 per i parametri critici indica una capacità robusta. Se la capacità è marginale, possono essere necessari controlli o monitoraggi aggiuntivi.
Piano di controllo produzione
Definisci i requisiti di test in produzione. Test al 100% per parametri critici (impedenza). Piani di campionamento per altre caratteristiche. Monitoraggio SPC per il controllo di processo. Questi requisiti mantengono la qualità nel tempo.
Rilascio formale
Documenta la decisione di rilascio. Includi un riepilogo della validazione, eventuali issue aperte o restrizioni e i requisiti di controllo in produzione. Ottieni le approvazioni necessarie secondo il sistema qualità.
HILPCB supporta requisiti di validazione per la produzione con laminati Rogers e per tutti i sistemi materiale HF.
Servizi di validazione HILPCB
HILPCB fornisce supporto completo alla validazione per PCB ad alta frequenza:
Test di qualifica: test elettrici, meccanici e di materiale completi secondo il piano di validazione.
Documentazione: report di test, certificazioni e record di tracciabilità a supporto dei requisiti del sistema qualità.
Controllo produzione: test e monitoraggio continui per mantenere la qualità in produzione.
Supporto ingegneristico: assistenza nella pianificazione della validazione e indagine della causa radice in caso di problemi.
Dalla qualifica su prototipo al rilascio in produzione di volumi, HILPCB supporta una validazione completa per PCB ad alta frequenza.
Contatta HILPCB per pianificazione della validazione e preventivo di produzione.