
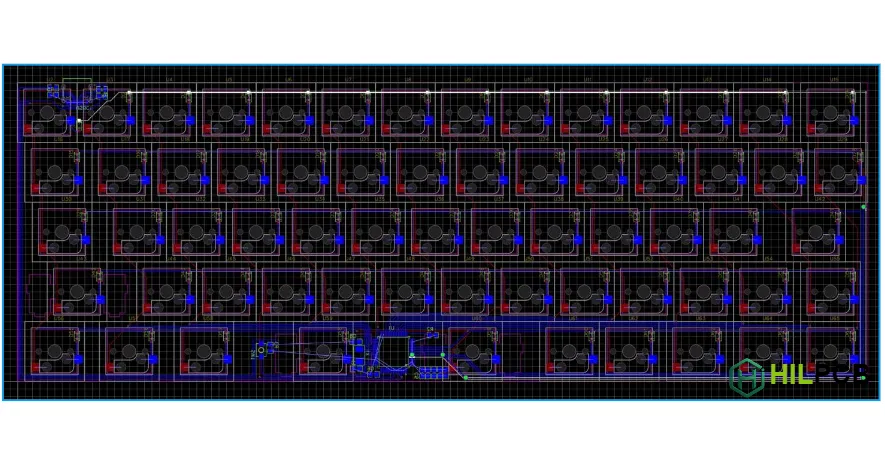
Le tastiere meccaniche custom si basano su PCB ben progettati, che determinano compatibilità degli switch, flessibilità del layout e funzionalità firmware. Questa guida copre l’intero processo di progettazione, dalle scelte architetturali alla produzione, con raccomandazioni pratiche per build affidabili e convenienti.
HILPCB supporta progetti di tastiere dal singolo prototipo fino a produzioni per group buy, con capacità produttive adatte sia a design standard sia ad applicazioni avanzate ad alta densità.
In questa guida
- Opzioni di architettura PCB
- Scelta del microcontrollore
- Progettazione del footprint degli switch
- Circuito a matrice e diodi
- Progettazione dell’interfaccia USB
- Implementazione dell’illuminazione RGB
- Regole di progettazione e produzione
Opzioni di architettura PCB
La scelta architetturale di base influisce su durata, costi, complessità produttiva e flessibilità nel posizionamento della porta USB. Comprendere i compromessi aiuta a scegliere l’approccio più adatto agli obiettivi del progetto e al budget.
I design a singolo PCB montano il connettore USB direttamente sulla scheda principale degli switch. Questo approccio riduce il numero di componenti, semplifica l’assemblaggio e abbassa i costi—ideale per tastiere economiche, prototipi e progetti che privilegiano la semplicità. Il compromesso è che lo stress di inserimento/rimozione del cavo si trasmette direttamente al PCB principale, con possibili effetti sulla affidabilità a lungo termine in caso di uso intenso.
I design con daughterboard separano il connettore USB su un piccolo PCB ausiliario, collegato alla scheda principale tramite cavo JST‑SH o flat cable FFC. Questo isolamento protegge la matrice principale dallo stress meccanico, consente un posizionamento flessibile della porta USB (bottom‑mount, side‑mount o centrato) e permette redesign del PCB principale senza modificare l’interfaccia USB. Le tastiere custom premium adottano spesso questa soluzione nonostante costi e complessità aggiuntivi.
Standard di form factor
Gli standard di form factor definiscono dimensioni consolidate per garantire compatibilità con case, plate e keycap:
- Full-size (104–108 tasti): ~440×140 mm, include numpad e fila funzione
- TKL/Tenkeyless (87–88 tasti): ~360×140 mm, senza numpad
- 75% (82–84 tasti): ~330×140 mm, disposizione compatta con fila funzione
- 65% (66–68 tasti): ~315×105 mm, senza fila funzione ma con frecce
- 60% (61–64 tasti): ~285×95 mm, il formato custom più diffuso
- 40% (40–48 tasti): ~230×80 mm, molto dipendente dai layer
Il formato 60% domina la community per il grande ecosistema di componenti compatibili. Lo standard universale di passo tasto 19,05 mm (0,75") garantisce compatibilità tra produttori.
Le strategie di posizionamento dei componenti sono descritte in keyboard PCB layout.
Scelta del microcontrollore
Il microcontrollore determina compatibilità firmware, funzionalità disponibili, numero di pin I/O e costo. La scelta influisce non solo su cosa la tastiera può fare, ma anche sul supporto della community, sulla disponibilità di documentazione e sulla facilità di sviluppo.
ATmega32U4 resta una scelta classica, con supporto USB HID nativo senza chip esterni, 26 GPIO sufficienti per la maggior parte dei layout e ampia compatibilità QMK/VIA con anni di documentazione. I limiti principali sono i 32 KB di flash (che vincolano animazioni RGB complesse e macro estese) e una disponibilità componenti sempre più difficile nei periodi di scarsità.
STM32F072/F103 porta l’architettura ARM Cortex‑M a 32 bit con più I/O, molta più flash/RAM per funzioni avanzate e maggiore potenza di calcolo. L’F072 include USB nativo; l’F103 richiede un cristallo esterno per il timing USB. Il supporto QMK è maturato molto, rendendoli ottime scelte per design ricchi di funzioni.
RP2040 è un’ottima opzione moderna con dual‑core ARM Cortex‑M0+, 30 GPIO e blocchi PIO (programmable I/O) ideali per pilotare LED indirizzabili senza caricare la CPU, oltre a buona disponibilità e prezzo competitivo. Il forte supporto QMK lo rende sempre più popolare nei nuovi progetti.
Circuiti di supporto essenziali
Indipendentemente dalla MCU, per un funzionamento affidabile servono circuiti di supporto adeguati:
- Cristallo/Resonatore: 16 MHz per ATmega32U4, 8 MHz per STM32F072—necessari per un timing USB accurato
- Condensatori di disaccoppiamento: 100 nF ceramico su ogni pin VCC più 10 µF di bulk vicino all’ingresso alimentazione—posizionare il più vicino possibile ai pin della MCU
- Circuito di reset: pull‑up da 10 kΩ con pulsante opzionale per entrare nel bootloader durante lo sviluppo
- Header di programmazione: ISP per ATmega, SWD per STM32/RP2040—recupero firmware se il bootloader USB fallisce
- Regolazione di tensione: LDO 3,3 V se la MCU richiede una tensione inferiore ai 5 V USB
Progettazione del footprint degli switch
I footprint devono ospitare gli switch meccanici, fornire le connessioni elettriche e supportare opzioni come socket hot‑swap e LED. I footprint compatibili Cherry MX sono diventati lo standard universale, supportati da switch Cherry, Gateron, Kailh, Durock, JWK e molti altri produttori.
Il footprint MX standard include un foro centrale da 4,0 mm per l’allineamento dell’alloggiamento dello switch e due fori da 1,27 mm per i pin metallici con interasse orizzontale di 6,35 mm. Queste dimensioni sono non negoziabili—anche piccole deviazioni impediscono l’inserimento o causano attrito durante l’azionamento.
Gli switch a cinque pin (PCB-mount) aggiungono due pin di allineamento in plastica che richiedono fori da 1,7 mm. Includerli consente build “plateless” in cui il PCB supporta da solo gli switch—utile per alcuni case e per ridurre la complessità del montaggio.
I socket hot‑swap sono ormai essenziali per le tastiere enthusiast. I socket Kailh si montano sul lato bottom del PCB tramite pad quadrati da 2,55 mm a passo 6,35 mm e sporgono di circa 1,8 mm sotto il PCB—verificare la clearance del case prima di scegliere un design hot‑swap. I socket Mill‑Max (serie 0305/7305) si installano in fori passanti, abilitando l’hot‑swap con footprint standard.
I footprint universali che combinano tutte le opzioni (pin MX, pin PCB‑mount, pad hot‑swap, posizioni LED, pad diodi) permettono a un singolo PCB di supportare più configurazioni—massimizzando la flessibilità per progetti group buy.
Specifiche dettagliate in keyboard PCB layout.
Riferimento rapido: matrice tastiera
Circuito a matrice e diodi
I circuiti a matrice riducono drasticamente i requisiti I/O: una tastiera da 61 tasti usa una matrice 8×8 e richiede solo 16 pin MCU invece di 61 (riduzione del 74%). La MCU esegue la scansione portando le righe a LOW in sequenza e leggendo le colonne; gli switch premuti portano la colonna a LOW, indicando un tasto premuto a quell’intersezione.
Il ghosting si verifica quando tre tasti che formano un rettangolo vengono premuti contemporaneamente—la corrente scorre su percorsi indesiderati e viene rilevato falsamente un quarto tasto. Senza mitigazione, questa limitazione restringerebbe le combinazioni rilevabili.
I diodi per switch risolvono il ghosting permettendo alla corrente di fluire in una sola direzione. Con i diodi montati correttamente, la tastiera ottiene N‑key rollover (NKRO)—qualsiasi combinazione di tasti viene rilevata correttamente. Per questo tutte le tastiere meccaniche di qualità hanno un diodo per switch.
Esistono due configurazioni standard: COL2ROW (catodo verso la riga, default QMK) e ROW2COL (catodo verso la colonna). Entrambe funzionano allo stesso modo—scegli in base alla comodità di routing, ma assicurati che la configurazione firmware corrisponda esattamente all’hardware.
Opzioni comuni di diodi: 1N4148 through‑hole per saldatura manuale, 1N4148W (SOD‑123) per SMT standard, 1N4148WS (SOD‑323) per layout compatti, BAV70 doppio diodo (SOT‑23) per servire due switch per package.
Teoria completa in keyboard matrix design. Dettagli di orientamento in keyboard diode direction.
Progettazione dell’interfaccia USB
USB Type‑C è diventato il connettore standard per le tastiere moderne, offrendo connessione reversibile, robustezza meccanica e ampia compatibilità. Una corretta implementazione garantisce una enumerazione affidabile sui diversi host.
USB 2.0 Full Speed (12 Mbps) offre molta più banda di quella necessaria a una tastiera. Gli aspetti critici sono l’integrità del segnale: instradare D+/D‑ come coppia differenziale con impedenza target 90 Ω, matching di lunghezza entro ±2 mm e lunghezza totale sotto ~100 mm. Resistenze in serie (22 Ω) vicino alla MCU aiutano l’adattamento d’impedenza.
Dettagli USB Type‑C: ogni pin CC richiede una resistenza pull‑down da 5,1 kΩ per segnalare la modalità device. Aggiungere un condensatore di disaccoppiamento su VBUS vicino al connettore. Collegare lo shield a massa tramite una resistenza da 1 MΩ per creare un percorso ESD senza generare ground loop.
La protezione ESD è essenziale—durante l’uso normale le tastiere sono esposte a scariche elettrostatiche significative. Posizionare array di diodi TVS (USBLC6‑2, TPD2EUSB30 o simili) il più vicino possibile al connettore USB per limitare i transienti prima che raggiungano la MCU.
Potenza RGB: considerazioni (esempio 60 tasti)
Implementazione dell’illuminazione RGB
L’illuminazione RGB per tasto è diventata una funzionalità attesa, ma introduce una notevole complessità di progettazione—soprattutto nella gestione della potenza. Capire i vincoli evita debug frustranti più avanti.
I LED WS2812B e SK6812 integrano controller ed elementi RGB e richiedono una sola linea dati indipendentemente dal numero di LED. Ogni LED può assorbire fino a 60 mA a bianco pieno; in uso tipico con colori vari la media è 15–20 mA. Una scheda da 60 tasti a bianco pieno potrebbe teoricamente assorbire 3,6 A—oltre 7× il limite USB 2.0 di 500 mA.
Soluzioni pratiche: la maggior parte delle tastiere limita la luminosità via firmware (massimo 30–50%) per rientrare nella potenza USB. Alcuni design includono negoziazione USB Power Delivery per correnti maggiori, oppure un ingresso 5 V separato per ottenere piena luminosità.
Posizionamento LED: “South‑facing” (sotto il centro switch) garantisce compatibilità con tutti i profili keycap, inclusi Cherry. “North‑facing” illumina meglio le legende ma può interferire con keycap Cherry‑profile in alcune combinazioni switch/keycap.
Dimensionamento piste per rame 1 oz: piste segnale (100 mA) ~0,2 mm; alimentazione 500 mA ~0,5 mm; trunk RGB 1 A ~1,0 mm. Usare topologia a stella dall’ingresso USB per minimizzare il drop di tensione.
Calcoli e routing in keyboard PCB trace routing.
Regole di progettazione e produzione
Per produrre con successo PCB per tastiere servono regole di progettazione allineate alle esigenze del progetto e alle capacità del produttore. Capire il rapporto tra scelte di design e costo aiuta a ottimizzare il progetto.
Regole consigliate per PCB di tastiere
I PCB per tastiere sono relativamente semplici rispetto ai design digitali ad alta velocità. Regole conservative riducono i costi e migliorano lo yield:
- Trace/Space: 6/6 mil (0,15 mm) è comodo e ampiamente supportato a prezzo standard. 8/8 mil (0,2 mm) offre margine extra. Scendere sotto 5/5 mil raramente porta benefici e aumenta i costi.
- Foro via: 0,3 mm è standard ed economico. Via più piccoli (0,2 mm, 0,15 mm) sono disponibili ma non necessari per routing tipico.
- Pad via: minimo 0,6 mm per foro 0,3 mm garantisce anello anulare adeguato.
- Rame‑bordo: 0,3 mm di clearance evita esposizione rame durante il profilo scheda.
Specifiche standard per PCB di tastiere
La maggior parte delle tastiere usa parametri standard convenienti:
- Layer: 2 layer (sufficiente per quasi tutti i design)
- Spessore: 1,6 mm (standard, compatibile con molti case)
- Peso rame: 1 oz standard; 2 oz utile per design con molto RGB
- Finitura superficiale: HASL (economica) o ENIG (pad piatti ideali per hot‑swap, aspetto professionale)
- Solder mask: vari colori disponibili; il nero è popolare per l’estetica premium
Capacità produttive HILPCB
HILPCB offre capacità superiori alle esigenze tipiche, supportando sia design standard sia applicazioni avanzate:
- Trace/Space minimo: 2/2 mil (50 µm)—per design ad alta densità; per tastiere standard conviene restare su 6/6 mil o più per contenere i costi
- Trace/Space standard: 3/3 mil (75 µm) a prezzo standard
- Foro via: minimo laser 0,15 mm, standard meccanico 0,3 mm
- Numero layer: 2–64 layer con accuratezza di registrazione ±15–25 µm
- Controllo impedenza: ±5% con verifica TDR per USB e altre linee a impedenza controllata
- Quick‑turn: 24–48 ore per build standard a 2 layer
Generazione file completa in keyboard PCB Gerber files.
Perché scegliere HILPCB per progetti di tastiere
HILPCB supporta designer di tastiere dai primi prototipi alla produzione in volume:
Servizi prototipo: la fabbricazione quick‑turn consente iterazioni rapide. Più colori di solder mask per abbinamenti estetici. Small batch assembly gestisce MCU, diodi, socket hot‑swap e tutti i componenti SMT. La revisione DFM pre‑produzione intercetta i problemi prima della fabbricazione.
Servizi produzione: Volume manufacturing mantiene qualità costante per quantità da group buy. SMT assembly da popolamento diodi fino a turnkey assembly con schede testate e programmate.
Invia il tuo design per una revisione produttiva e un preventivo: il nostro team fornirà feedback specifico per applicazioni tastiera.