
Assemblaggio SMT ad Alta Precisione | 3D SPI, AOI, X-Ray | Dal Prototipo alla Produzione
Assemblaggio a montaggio superficiale con precisione di posizionamento ±8–25 μm (più/meno otto-venticinque micrometri), passo ridotto fino a 0,2 mm (zero virgola due millimetri), copertura 3D SPI/AOI e approvvigionamento chiavi in mano. Avvii rapidi di NPI con tracciabilità MES.
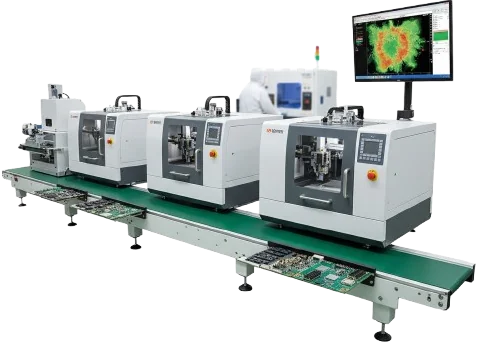
Eccellenza nella Produzione SMT Controllata dal Processo
Monitoraggio statistico per una qualità costante dai prototipi ai volumiLa resa SMT dipende da tre pilastri: stampa, posizionamento e profilo. Ottimizziamo il design degli stencil (tipicamente 100–150 μm di spessore — da cento a centocinquanta micrometri) con regioni graduate per tecnologie miste e monitoriamo i risultati SPI 3D per mantenere il volume della pasta saldante entro ±10% (più o meno dieci percento) prima del posizionamento dei componenti. Il posizionamento automatico guidato dalla visione raggiunge una ripetibilità di ±25 μm (più o meno venticinque micrometri) sulle linee standard e ±8 μm (più o meno otto micrometri) sulle piattaforme avanzate.
Per i package complessi, il nostro flusso di assemblaggio BGA mitiga il fenomeno head-in-pillow e la formazione di vuoti. I design via-in-pad vengono riempiti e planarizzati per garantire la coplanarità e l'affidabilità dei giunti saldati. I profili di riflusso—rampa, soak, TAL e picco—vengono registrati digitalmente per ogni lotto per garantire una riproducibilità tracciabile. L'ispezione inline AOI e a raggi X conferma l'allineamento, la copertura della pasta e il rapporto di vuoti. Il controllo del processo mira a FPY ≥98% (resa al primo passaggio maggiore o uguale al novantotto percento) e DPPM <500 (difetti per milione inferiori a cinquecento) su costruzioni a tecnologia mista.
Rischio Critico: Tensione degli stencil inconsistente, posizionamento disallineato o ΔT di riflusso oltre ±5°C (più o meno cinque gradi Celsius) può causare tombstoning, aperture o vuoti nella saldatura, specialmente con componenti a passo fine.
La Nostra Soluzione: Implementiamo l'ottimizzazione del profilo di riflusso con mappatura termocoppia, feedback AOI e calibrazione della temperatura a ciclo chiuso. La tracciabilità dei lotti di pasta, la correlazione SPI-to-AOI e il continuo affinamento DFM garantiscono la prevenzione dei difetti alla fonte. Le analisi di processo guidano la manutenzione predittiva, mantenendo la resa dal prototipo attraverso l'assemblaggio di grandi volumi e le costruzioni chiavi in mano.
Per l'integrazione avanzata EMS, le nostre linee supportano l'assemblaggio box build e i test funzionali sotto un sistema unificato di tracciabilità MES—fornendo visibilità completa dall'apertura dello stencil alla spedizione finale.
- Efficienza di trasferimento degli stencil ~95–100% (da novantacinque a cento percento)
- Controllo del volume della pasta entro ±10% (più o meno dieci percento)
- Verifica del posizionamento con sistemi di visione pre/post
- Profilatura del riflusso con acquisizione dati per zona
- Campione a raggi X sui giunti BGA/QFN secondo IPC-7095
🚀 Richiesta Preventivo Rapido
📋 Ottieni Capacità Complete
Ispezione Completa e Validazione della Qualità
Verifica in più fasi: SPI → AOI → X-ray → Test FunzionaleL'ispezione è integrata ad ogni fase: SPI rileva problemi di stampa; AOI verifica presenza, polarità e allineamento; campioni a raggi X controllano giunti nascosti e vuoti ≤25% (inferiore o uguale a venticinque percento). La saldatura selettiva o a onda gestisce THT con preriscaldamento controllato e tempo di contatto. È disponibile la pulizia per costruzioni ad alta affidabilità per soddisfare la contaminazione ionica ≤1.56 μg/cm² equivalente NaCl (inferiore o uguale a uno punto cinque sei microgrammi per centimetro quadrato).
Per la copertura del sistema aggiungiamo ICT/FCT o boundary-scan secondo necessità; vedi test funzionali. L'approvvigionamento dei componenti può essere in kit, parziale o completo assemblaggio chiavi in mano, con gestione MSL secondo J-STD-033.
- Revisione di land pattern, stencil, pasta, finitura, supporto e rework
- Pianificazione dell'ispezione di giunti nascosti BGA/QFN/LGA/CSP
- Revisione della sequenza dei lati e della seconda esposizione al riflusso per doppia faccia
- Controlli di MSL, vita a pavimento, stoccaggio a secco, cottura e polarità
- Ambito AOI e raggi X commisurato al rischio di giunti visibili e nascosti
Capacità Tecniche di Assemblaggio SMT
Specifiche di attrezzature e processi per prototipi, NPI e produzione scalabile
| Parametro | Capacità Standard | Capacità Avanzata | Standard |
|---|---|---|---|
Tipi di assemblaggio | SMT, Through-Hole, Tecnologia Mista | SMT doppia faccia, PoP, SiP | IPC-A-610 |
Dimensione minima del componente | 0201 (0.6 × 0.3 mm) | 01005 / 008004 (0.4 × 0.2 mm / 0.25 × 0.125 mm) | J-STD-001 |
Precisione di posizionamento | ±25 μm @ 3σ (più/meno venticinque micrometri a tre sigma) | ±8 μm @ 3σ (più/meno otto micrometri a tre sigma) | Specifica della macchina |
Capacità a passo fine | Passo di 0,4 mm (zero virgola quattro millimetri) | BGA/CSP da 0,2–0,25 mm (zero virgola due a zero virgola venticinque) | IPC-7351 |
Dimensioni massime della scheda | 510 × 460 mm | 800 × 600 mm | Capacità della linea |
Spessore della scheda | 0,4–6,0 mm (zero virgola quattro a sei virgola zero) | 0,2–10,0 mm (zero virgola due a dieci virgola zero) | Specifica del trasportatore |
Altezza massima del componente | 15 mm (quindici millimetri) | Fino a 25 mm (fino a venticinque millimetri) | Specifica della macchina |
Leghe di saldatura | Senza piombo SAC305 / SAC387 | BiSn a bassa temperatura, AuSn ad alta temperatura, SnPb con piombo | RoHS, J-STD-004 |
Processo di riflusso | Convezione forzata (aria) | Atmosfera di azoto, fase di vapore | J-STD-001 |
Ispezione e collaudo | SPI 3D, AOI 2D/3D | X-ray (AXI), ICT, sonda volante, FCT | IPC-A-610 / IPC-9252 |
Pulizia | Processo no-clean | Pulizia ad ultrasuoni acquosa, pulizia al plasma | IPC-CH-65B |
Certificazioni | ISO 9001, RoHS, REACH | IATF 16949, ISO 13485, AS9100 | Standard di settore |
Tempo di consegna (prototipo) | 3–5 giorni (tre-cinque giorni) | 24–48 h (ventiquattro-quarantotto ore) | Programma di produzione |
Pronto a iniziare il tuo progetto PCB?
Che tu abbia bisogno di semplici prototipi o di produzioni complesse, le nostre capacità di produzione avanzate garantiscono qualità superiore e affidabilità. Ottieni il tuo preventivo in soli 30 minuti.
Requisiti RFQ per l'assemblaggio SMT
Il preventivo deve definire sia l'assemblaggio fisico sia le evidenze di rilascio. Inviare il pacchetto seguente per consentire all'ingegneria di valutare fattibilità, prezzo, tempi, rischio materiali e test senza ipotesi.
- Dati scheda: Gerber/ODB++, forature, stackup quando rilevante e requisiti del pannello
- Dati di assemblaggio: BOM con MPN e alternative approvate, CPL/pick-and-place, disegni, polarità e regole DNI/DNP
- Ambito commerciale: quantità, fase, forecast, responsabilità consignment/partial/full turnkey e programma
- Ambito qualità: classe e revisione IPC, primo articolo, SPI/AOI/raggi X, programmazione, ICT/FCT, pulizia, tracciabilità e report
- Note di rischio: passo fine, BGA/QFN/LGA/CSP, MSL, massa sul lato inferiore, componenti alti o pesanti, parti sensibili e limiti di rework
Flusso completo del processo SMT con acquisizione dati
Setup → stampa pasta → SPI 3D → posizionamento → riflusso → AOI → campione X-ray → test. Tipico SAC305: preriscaldamento 1,5–2,0 °C/s (uno virgola cinque a due virgola zero gradi al secondo) fino a 150–180 °C; ammollo 60–120 s (sessanta a centoventi secondi); picco 245–250 °C (duecentoquarantacinque a duecentocinquanta); tempo-sopra-liquido 60–90 s (sessanta a novanta secondi). Obiettivi di pulizia ionica ≤1,56 μg/cm² NaCl eq. (minore o uguale a uno virgola cinque sei).
I dati del processo—velocità della spatola, volume SPI, offset di posizionamento, temperature delle zone, risultati AOI/X-ray—sono registrati per SPC. Ciò supporta un'analisi delle cause più rapida e una resa stabile al primo passaggio.
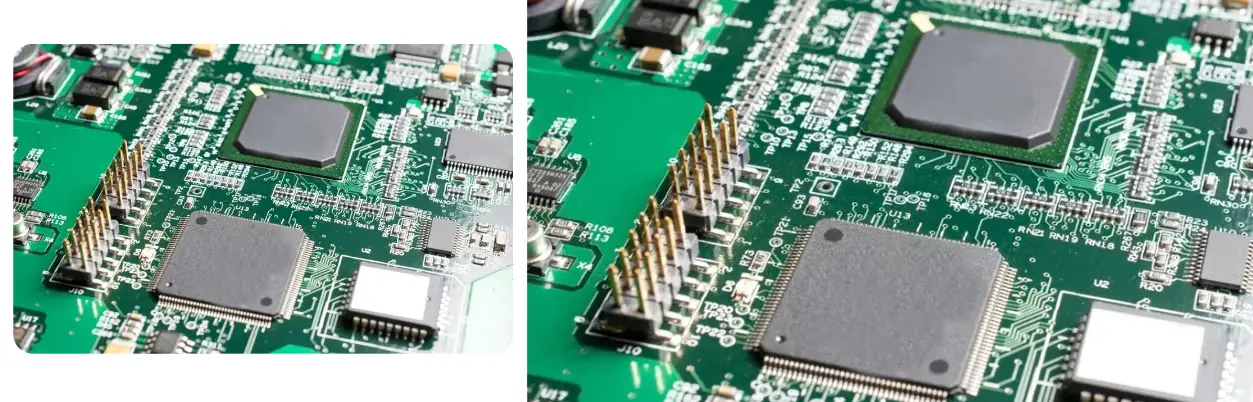
Copertura SPI, AOI, raggi X, ICT e test funzionali
- SPI: controlla prima del posizionamento altezza, area, volume, allineamento della pasta, deposito insufficiente e rischio ponti; non verifica il giunto finale né la funzione elettrica.
- AOI: controlla presenza visibile, polarità, offset, tombstoning, terminali sollevati e saldature visibili; non vede ogni giunto nascosto.
- Raggi X selezionati: esaminano le posizioni BGA, QFN, LGA o CSP concordate dopo il riflusso; posizioni, campionamento e limiti devono essere definiti.
- ICT o flying probe: controlla reti accessibili e limiti elettrici quando dati e accesso supportano il metodo.
- Test funzionale: verifica il comportamento definito da firmware, procedura, fixture, collegamenti, limiti e criteri di accettazione.
Gestione del rischio nella catena di approvvigionamento e approvvigionamento
Supportiamo assemblaggi chiavi in mano completi, parziali o kit. I canali autorizzati garantiscono la tracciabilità; i broker subiscono autenticazione (visiva, XRF, elettrica) per parti ad alto rischio. Il monitoraggio del ciclo di vita segnala EOL con piani di acquisto finale 6–12 mesi (sei a dodici mesi) in anticipo.
Strategie di ottimizzazione DFM/DFA/DFT
Utilizzare marcatori globali e locali (≥1,0 mm con spazio libero ≥3,0 mm — maggiore o uguale a un millimetro con maggiore o uguale a tre millimetri) per il registro. Guide del pannello ≥5 mm supportano i trasportatori; scegliere V-score o tab-route in base alla vicinanza del componente. Punti di test ~0,75 mm di diametro su passo 2,54 mm (circa zero virgola sette cinque millimetri su due virgola cinque quattro millimetri) adatti per ICT; la sonda volante può utilizzare pad da 0,5 mm.
Il routing di fuga BGA dovrebbe evitare via aperte; preferire via-in-pad riempite e coperte per mantenere la coplanarità entro ±25 μm (più o meno venticinque micrometri). Rapporti di area della pasta >0,66 (maggiore di zero virgola sei sei) migliorano l'efficienza di trasferimento. Vedi design degli stencil e assemblaggio BGA per suggerimenti.
Sistemi di qualità e miglioramento continuo
Lavorazione secondo IPC-A-610 Classe 2/3; obiettivi di capacità del processo Cpk ≥1,33 (maggiore o uguale a uno virgola tre tre). Le dashboard SPC monitorano volume della pasta, accuratezza di posizionamento e FPY; le azioni correttive sono validate con trend sostenuti. Per l'analisi dei guasti, consulta i nostri protocolli di ispezione X-ray.
Soluzioni di assemblaggio specifiche per applicazioni
Consumer e IoT enfatizzano la velocità di commercializzazione; il settore medico aggiunge documentazione secondo le pratiche ISO 13485. L'automotive richiede affidabilità estesa (cicli termici, vibrazioni) sotto IATF 16949. Le telecomunicazioni preferiscono il controllo dell'impedenza e materiali a bassa perdita—coordinarsi con i team PCB ad alta velocità e PCB ad alta frequenza per i lanci.
Garanzia Ingegneristica & Certificazioni
Esperienza: centinaia di avvii NPI con FPY stabile.
Competenza: design stencil a passo fine, controllo SPI, criteri X-ray per BGA, regolazione saldatura selettiva/onda.
Autorevolezza: ISO 9001 con flussi di lavoro per IATF 16949 e ISO 13485; documentazione e audit supportati.
Affidabilità: tracciabilità MES che collega bobine a posizionamenti e dati di test; disponibilità di pacchetti first-article e COC.
- Controlli: volume pasta, tolleranze posizionamento, finestre riflusso
- Tracciabilità: traveler, lotto/seriale, ID bobina
- Validazione: AOI, X-ray, ICT/FCT, boundary-scan
Domande frequenti
Quali file servono per un preventivo di assemblaggio SMT?
Come gestite BGA e QFN a passo fine?
Potete aggiungere test funzionali o ICT per piccole serie?
Qual è il vostro tempo minimo di consegna per un prototipo?
Come garantite la pulizia delle produzioni ad alta affidabilità?
Quali registri SMT di ispezione, test e tracciabilità possono essere forniti?
Sperimenta l'Eccellenza Manifatturiera
Processi di produzione avanzati garantiscono che ogni PCB soddisfi i più alti standard di qualità. Ottieni subito il tuo preventivo personalizzato.