
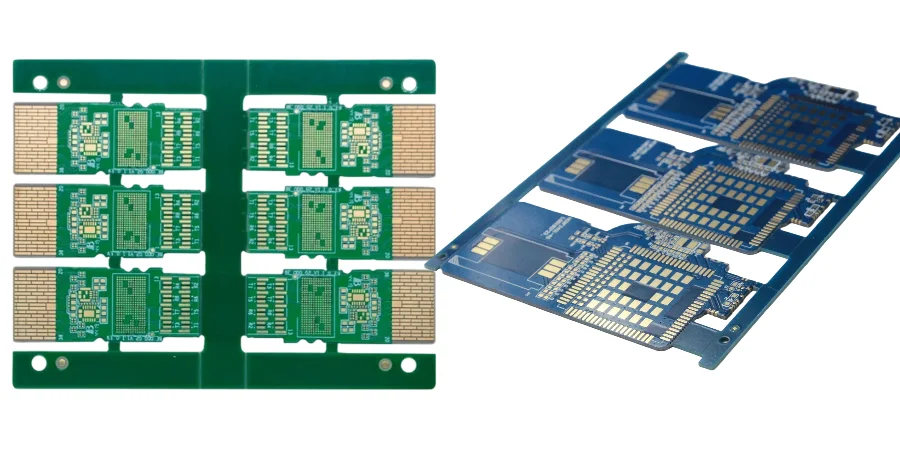
Potting/encapsulation: sfide di co-design ottico-elettrico e thermal power nei PCB per optical module da data center
Con i data center che corrono verso l’era 800G e perfino 1.6T, gli optical module—il cuore della rete—affrontano sfide senza precedenti in PCB design e manufacturing. Come engineer focalizzato su TEC control e thermal management, so che dentro un form factor MSA ridotto serve un coordinamento perfetto tra ottica, elettrico, termico e meccanico. In questo contesto, Potting/encapsulation non è più “solo protezione”: è una decisione ingegneristica centrale che influenza direttamente thermal performance, signal integrity e long-term reliability. Dalla SMT assembly di precisione fino alla validazione finale, ogni passaggio è legato alla strategia di encapsulation e un singolo errore può causare failure catastrofiche. In questo articolo analizziamo il ruolo di Potting/encapsulation nel ciclo completo di sviluppo del PCB per optical module e come bilancia high-speed signals, thermal power e stress meccanico.
Il valore reale di Potting/encapsulation: co-ottimizzazione termo-elettrica oltre la “protezione”
Tradizionalmente, Potting/encapsulation serve per supporto meccanico e protezione da umidità e vibrazioni. Nei moderni optical module high-speed, il suo ruolo si espande: il materiale di potting diventa parte del thermal path e dell’ambiente elettromagnetico, e la scelta/procedura può determinare la riuscita del modulo.
Dal punto di vista termico, il compound (tipicamente epoxy, silicone o polyurethane) deve offrire alta thermal conductivity per trasferire calore da laser (LD), driver IC e DSP verso l’housing. Un errore comune è guardare solo al coefficiente di conducibilità (k) ignorando cure shrinkage e CTE. Se il CTE del compound non è compatibile con PCB laminate, chip o componenti ottici (TOSA/ROSA), i cicli di temperatura generano stress meccanico elevato: solder joint cracks, perdita di allineamento ottico o perfino rottura del substrate.
In HILPCB trattiamo il materiale di encapsulation come un “functional component” fin dall’inizio. In base a power density, layout interno e range di temperatura target, scegliamo materiali con buon CTE match e ottima thermal performance. Così, dopo la SMT assembly, il potting non introduce nuovi failure modes ma aumenta stabilità strutturale e prestazioni termiche.
Potting/encapsulation sotto vincoli MSA: design e thermal management
I form factor MSA come QSFP-DD e OSFP impongono limiti dimensionali molto rigidi. In uno spazio così ridotto, PCB layout, component stacking e heat dissipation devono essere ottimizzati al massimo. L’applicazione di Potting/encapsulation diventa un’operazione precisa al millimetro: area di potting, volume materiale e controllo della fluidità in curing influenzano direttamente yield e consistenza.
Thermal management è la sfida principale. Il calore segue un percorso progettato: chip → TIM1 → substrate → TIM2/compound → housing → heatsink. Qui il compound agisce come TIM2. Se durante il potting si formano bubbles o voids, la loro scarsa conducibilità crea hot spots: la junction temperature sale, la performance cala e la vita utile diminuisce.
Per questo, Vacuum Potting è diventato uno standard nei moduli di fascia alta. Dispensing e curing in vuoto riducono al minimo le bolle e rendono il thermal path consistente. Durante NPI EVT/DVT/PVT usiamo thermal imaging e Finite Element Analysis (FEA) per simulare e validare l’efficacia della strategia di potting. Con iterazioni nella fase iniziale di NPI EVT/DVT/PVT, possiamo ottimizzare il design e garantire che, anche con 85°C case temperature, la junction temperature dei componenti critici resti in un range sicuro.
Grafico: confronto delle prestazioni termiche dei materiali di encapsulation
| Tipo di materiale | Thermal conductivity (W/m·K) | CTE (ppm/°C) | Scenario di applicazione |
|---|---|---|---|
| Epoxy termoconduttiva | 1.5 - 5.0 | 25 - 50 | Encapsulation per DSP e driver IC ad alta potenza |
| Silicone termoconduttivo | 0.8 - 3.0 | 150 - 300 (flessibile) | Stress buffering per componenti ottici (TOSA/ROSA) |
| Polyurethane low-Dk | 0.5 - 1.2 | 60 - 100 | Potting локale in aree di segnali ad alta frequenza |
Lettura prestazioni: La scelta è un trade-off. Epoxy ad alta conducibilità spesso ha CTE più alto ed è adatta alle zone chip; il silicone flessibile protegge meglio ottiche fragili sacrificando parte della conducibilità per rilasciare stress.
Signal integrity: proprietà dielettriche dei materiali Potting/encapsulation
Con velocità per lane a 112G PAM4 e perfino 224G, la SI diventa centrale. Qualsiasi materiale attorno alle trace influenza impedenza e perdite. Anche i materiali Potting/encapsulation: Dk e Df modificano l’impedenza di microstrip/stripline e aggiungono insertion loss.
Per aree di potting vicino a differential pairs high-speed servono composti speciali con Dk/Df molto bassi. Una scelta errata crea impedance mismatch, riflessioni e eye closure, portando il BER fuori specifica. In fase di design usiamo simulazioni 3D EM includendo le proprietà dielettriche del compound nel modello per prevedere l’impatto sui canali. Questo richiede un legame stretto tra PCB design e manufacturing, ad esempio selezionando i materiali high-speed PCB offerti da HILPCB.
In produzione, Flying probe test viene spesso eseguito prima del potting per intercettare opens/shorts, perché dopo il potting la riparazione è quasi impossibile. Una verifica elettrica completa pre-potting è quindi un passo chiave per il yield finale.
Integrazione tra manufacturing e assembly: da SMT all’encapsulation
Potting/encapsulation non è un processo isolato: è profondamente integrato nel flusso produttivo. Una strategia di potting di successo nasce dal PCB design, attraversa SMT assembly ed è protetta da metodi di ispezione rigorosi.
Tipicamente:
- SMT Assembly: tutti i componenti SMT sono saldati con precisione sul PCB.
- Ispezione e verifica: SPI/AOI/X-Ray inspection per controllare al 100% la qualità delle saldature. Per BGA e bottom-terminated devices, X-Ray è indispensabile per rilevare difetti nascosti (weak joints, bridging, voids).
- Pulizia: prima del potting, pulizia accurata della PCBA per rimuovere residui di flux e contaminanti che riducono l’adesione.
- Potting/encapsulation localizzata: dispensing ad alta precisione per iniettare volume predefinito nelle aree target.
- Curing: forno con temperatura e tempo controllati.
- Assemblaggio finale e ispezione: in alcuni design, connettori THT o parti strutturali possono essere montati dopo il potting; qui Selective wave soldering consente saldature mirate senza danneggiare le zone già potate.
Durante l’intero processo, SPI/AOI/X-Ray inspection fornisce dati essenziali di process control. X-Ray non serve solo per BGA: anche dopo il potting può rilevare voids interni e guidare l’ottimizzazione del processo. HILPCB integra capacità da SMT assembly a encapsulation e inspection avanzata per assicurare continuità end-to-end.
Capacità HILPCB: encapsulation e inspection di precisione
- Sistemi di dispensing di precisione: accuratezza a livello microlitro e supporto per profili 3D complessi per mantenere costante il volume materiale.
- Vacuum potting: void rate a livello leader di settore (<1%), migliorando in modo significativo thermal performance e reliability.
- 3D X-Ray in-line: non solo per analisi BGA, ma anche per tomography non distruttiva di componenti potati, con localizzazione precisa di difetti interni.
- Process control integrato: SMT, cleaning, potting, curing e final test in un unico MES per ottenere end-to-end Traceability.
Affidabilità CMIS/interfacce di gestione e Potting/encapsulation
La “smartness” degli optical module dipende da interfacce di gestione come I2C/MDIO e dalla CMIS. Grazie a queste interfacce, l’host può leggere informazioni (temperatura, power, Tx/Rx optical power), diagnosticare fault e configurare il modulo. Queste funzioni dipendono da EEPROM e MCU sulla board.
Il processo Potting/encapsulation deve trattare con cura queste aree sensibili. Il flusso e il cure shrinkage possono applicare stress a pin fine pitch di EEPROM/MCU, causando failure di connessione. Inoltre la chimica del materiale non deve corrodere i package.
La Traceability è un’altra considerazione chiave. Serial number, dati di calibrazione e informazioni supplier sono memorizzati in EEPROM. Questi dati vanno programmati prima del potting in una stazione dedicata. Dopo il potting l’EEPROM è sigillata permanentemente. Per questo, l’ultimo step pre-potting include spesso Flying probe test o functional test per verificare la comunicazione I2C/MDIO e la corretta programmazione dell’EEPROM. Questo “last confirmation” evita di sigillare semilavorati difettosi nel modulo.
Verifica e test nel flusso NPI: consistenza prestazionale post-potting
Una soluzione Potting/encapsulation affidabile non nasce in un solo tentativo: va raffinata e validata in un processo rigoroso NPI EVT/DVT/PVT.
- EVT: focus su selezione materiali e validazione base del processo. Pochi campioni, primi test di thermal cycling e storage high/low temperature per valutare CTE match e adesione. In questa fase usiamo SPI/AOI/X-Ray inspection per analizzare qualità di saldatura e potting.
- DVT: fase più severa. Test di reliability completi su moduli potati: HAST, vibrazione/urto e migliaia di cicli termici (-40°C a 85°C). Obiettivo: far emergere difetti di design, in particolare failure modes legati al potting (delamination, cracking o drift prestazionale da stress).
- PVT: dopo design freeze, validazione della produzione. Pilot run e monitoraggio parametri chiave (volume dispensing, curva di curing) e indice Cpk per assicurare qualità di potting ripetibile.
Durante NPI EVT/DVT/PVT, il servizio prototype assembly di HILPCB abilita iterazioni rapide, aiutando a completare la design validation e ad accelerare il time-to-market.
Vantaggio assembly: reliability end-to-end
In HILPCB non eseguiamo solo il potting: offriamo una soluzione completa di reliability. Il team engineering collabora fin dalle fasi iniziali per definire la strategia di encapsulation. Usiamo simulazioni avanzate per prevedere distribuzioni di stress termo-meccanico, validiamo il design con processi NPI rigorosi e monitoriamo ogni dettaglio con equipment di inspection completo. Dalla selezione dei materiali PCB al functional test finale, garantiamo che Potting/encapsulation migliori le prestazioni invece di introdurre rischi.
Compatibility e long-term reliability: la prova finale del potting
Il valore finale di un optical module è la Compatibility su diversi host system e la capacità di operare stabilmente nel lungo periodo. Una strategia Potting/encapsulation ben progettata e validata è la base.
Un buon potting aiuta a mantenere le prestazioni nel tempo in ambienti data center complessi (EMI e termico). Può ridurre il coupling tra circuiti ad alta frequenza interni e rumore esterno, preservando la signal quality. Inoltre limita le variazioni prestazionali dovute a umidità e micro-vibrazioni.
In alcuni design, dopo il potting principale, si devono installare ancora componenti THT grandi (es. power connector). In questo caso il controllo termico di Selective wave soldering è critico: temperature locali elevate non devono introdurre stress secondario o danni nelle zone potate adiacenti, e servono profili e masking tool ben progettati. Nel complesso, questi dettagli di processo costruiscono la long-term reliability, mantenendo stabilità su un ciclo di vita di 5–7 anni. La scelta di un high-thermal PCB adeguato è il primo passo.
Conclusione
In sintesi, Potting/encapsulation nello sviluppo dei PCB per optical module da data center è molto più di “protezione fisica”. È una disciplina interdisciplinare che combina materials science, termodinamica, elettromagnetismo e precision manufacturing. Come thermal power engineer, credo che solo trattando l’encapsulation come un pilastro core—al pari di chip selection e PCB layout—si possano gestire davvero le sfide di co-design ottico-elettrico e thermal power.
Dalla validazione rigorosa in NPI EVT/DVT/PVT all’integrazione con SMT assembly e all’uso completo di SPI/AOI/X-Ray inspection e altri metodi avanzati, ogni fase costruisce la base della qualità finale. Un partner come HILPCB, capace di offrire servizi one-stop dal design support alla high-volume manufacturing, è essenziale per competere. Una strategia Potting/encapsulation di successo si traduce in performance superiore, vita utile più lunga e maggiore fiducia del cliente.
Domande frequenti
Perché potting o encapsulation sono più di una semplice protezione fisica nei moduli ottici?
Perché influenzano anche comportamento EMI, percorsi termici, stress meccanici e stabilità del segnale nel lungo periodo. In hardware ottico denso, l’encapsulation entra a far parte del design di performance.
Quali problemi di affidabilità a lungo termine deve risolvere l’encapsulation?
Deve controllare effetti dell’umidità, risposta alle vibrazioni, stress sui componenti delicati e deriva prestazionale nel corso degli anni. Sia la scelta del materiale sia la qualità del processo determinano la stabilità del modulo.
Perché processi post-potting come il selective wave soldering restano importanti?
Perché alcuni connettori o componenti through-hole possono essere installati dopo l’encapsulation principale. Il calore locale e il tooling devono quindi essere controllati con precisione per non danneggiare le aree già inglobate.
Cosa bisogna validare prima di bloccare la strategia di encapsulation per la produzione?
Serve validare compatibilità, thermal performance, ripetibilità del processo e affidabilità di lunga durata in condizioni di sistema realistiche. Solo così la scelta del materiale diventa una vera strategia pronta per il volume.