
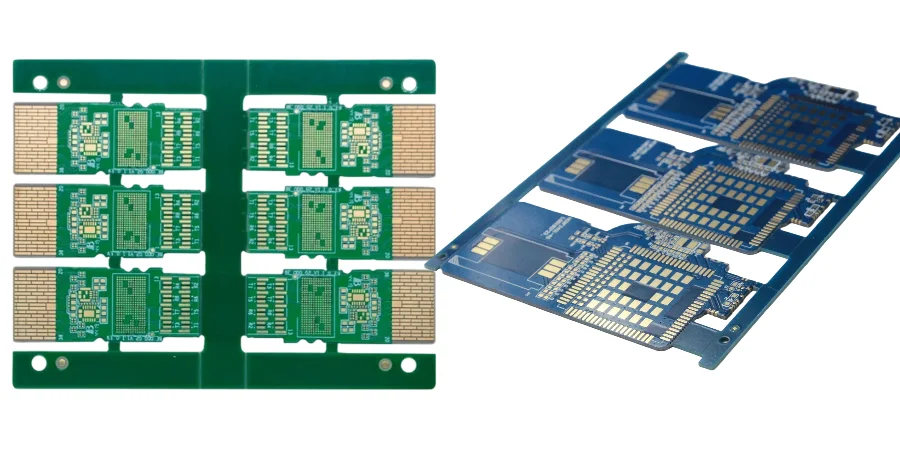
Con l’evoluzione dei data center verso 800G e oltre, i moduli ottici—cuore della conversione elettro-ottica—stanno aumentando in modo esponenziale la complessità di PCB design e manufacturing. Da reliability & compliance engineer focalizzato su conformità GR-468/IEC, so che ogni manufacturing step è critico per la long-term stability. In questo scenario, Selective wave soldering è un processo chiave per risolvere la saldatura su PCB ad alta densità e mixed technology (SMT + THT). Non è solo “soldering”: è precision engineering che bilancia thermal stress, SI e mechanical strength—determinando performance e reliability del modulo ottico.
Questo articolo esplora Selective wave soldering nella produzione di PCB per moduli ottici data center: applicazioni, rischi e strategie di ottimizzazione. Partendo dai requisiti di affidabilità GR-468, vediamo come questo processo impatta thermal management e high-speed signaling, e colleghiamo materiali, process control e failure analysis per capire come costruire PCB che superano standard severi.
Principi di selective wave soldering e applicazioni nei moduli ottici
Selective wave soldering è un processo automatizzato per board mixed-technology. A differenza del wave soldering tradizionale che immerge l’intera PCB, usa mini nozzle per portare solder fuso in modo preciso solo sui pin Through-Hole Technology (THT). Il flow include tre step:
- Precise flux application: flux solo nelle aree da saldare per evitare contaminazione vicino a SMT.
- Localized preheating: preheat della zona per attivare il flux e ridurre thermal shock.
- Mini-wave soldering: nozzle controllato per saldare rapidamente e in modo ripetibile uno o più pin.
Nei moduli ottici—soprattutto in OSFP 800G transceiver board manufacturing—la PCB integra molti SMT devices (DSP, driver, TIA) e alcuni THT critici (high-frequency connector, power interface). Il wave soldering full-board può danneggiare componenti SMT temperature-sensitive; la saldatura manuale soffre di scarsa consistenza e bassa reliability. Per questo, Selective wave soldering è spesso l’unica soluzione automatizzata praticabile: garantisce mechanical strength ed electrical reliability dei THT connector, proteggendo i componenti sensibili sulla board. È un pilastro per Through-hole Assembly di alta qualità.
Sotto GR-468/IEC: reliability validation e principali challenge
Telcordia GR-468-CORE è la “reliability bible” dell’industria delle comunicazioni ottiche. Definisce test ambientali e meccanici severi. Per Selective wave soldering, la qualità del solder joint impatta direttamente test chiave come:
- Temperature Cycling: cicli tra -40°C e +85°C. Residual stress non controllato può essere amplificato dal CTE mismatch e portare a fatigue cracks o pad lift.
- Damp Heat: 85°C/85%RH nel lungo periodo. Residui di flux troppo attivi o saldatura non pulita possono causare electrochemical migration e short.
- Mechanical Shock and Vibration: stress meccanico da trasporto e uso. I joint devono essere pieni e robusti per mantenere stabili i THT connector in vibrazione.
Nella pratica, un errore minimo può emergere solo nel finale QSFP-DD module PCB testing, con rework costoso o scrap di lotto. Per questo, i requisiti GR-468 devono essere integrati nella process development con Process Validation rigorosa e SPC continuo.
🛡️ Selective wave soldering: workflow di conformità GR-468 ad alta affidabilità
Per ambienti telecom/optoelettronica severi: closed-loop THT process per puntare a zero failure lungo tutto il lifecycle.
Valutare pin spacing THT e SMT heat keep-out; ottimizzare la struttura del dedicated soldering pallet per evitare secondary thermal shock durante selective soldering.
Selezionare SAC305 alloy conforme GR-468 e flux ultra-low-residue; abbinare surface finish compatibili con high-frequency materials (es. ENEPIG) per ridurre whisker growth.
Impostare DOE multi-dimensionale: definire preheat slope, dwell time e nozzle N2 flow; garantire Hole Fill > 75% come target industriale.
Eseguire 3D X-Ray voiding checks e IC (Ion Chromatography) tests per controllare contamination e assicurare electrochemical stability per la trasmissione elettro-ottica.
Eseguire stress test core come Damp Heat (85/85) e Thermal Cycling per validare la structural strength dei joint sotto carichi meccanici e temp/umidità.
Acquisire in real time la dinamica della solder wave e la wave-motor frequency; introdurre Cp/Cpk monitoring per early warning sul process drift e fissare la batch consistency.
Thermal-stress management: impatto “duale” su high-speed SI
Nei circuiti digitali high-speed, la SI è la lifeline del design. Per una data-center Laser driver PCB si arriva a 112 Gbps/lane; anche piccole variazioni di impedenza possono distorcere il segnale. Selective wave soldering è un processo localizzato ad alta temperatura: il suo effetto termico ha un impatto doppio sulla SI.
Da un lato, introduce rischi: temperature istantanee >260°C possono cambiare localmente Dk/Df. Questo altera Controlled impedance, crea discontinuità e genera riflessioni e jitter, soprattutto vicino ai THT connector.
Dall’altro, con controllo preciso possiamo ridurre l’effetto:
- Ottimizzare il preheat profile: preheat sufficiente e uniforme riduce ΔT e il thermal shock.
- Ridurre solder contact time: mantenendo buona wetting, minimizzare il tempo nozzle-to-pad per limitare heat diffusion.
- Usare laminati high-performance: materiali con Tg alto e low Z-axis CTE (Megtron 6, Tachyon 100G). Questi High-Speed PCB mantengono meglio stabilità elettrica/meccanica ad alta temperatura, proteggendo la consistenza di Controlled impedance.
Come reliability engineer, serve collaborazione stretta tra design e manufacturing, con Thermal Simulation e test reali, per trovare il miglior compromesso tra parametri di processo e comportamento dei materiali.
Materiali e surface finish: scelta ENIG/ENEPIG/OSP
Il surface finish è il ponte tra component e PCB; la scelta impatta direttamente Selective wave soldering e long-term reliability dei joint. Nei moduli ottici si usano spesso ENIG/ENEPIG/OSP.
- ENIG: planarity e solderability eccellenti. Tuttavia, più thermal cycles possono aumentare rischio Black Pad. Serve controllo stretto del plating bath e gold thickness.
- ENEPIG: aggiunge Pd tra Ni e Au, riduce nickel migration/oxidation e aumenta joint reliability—utile in HDI PCB complesse con più cicli. Più costoso ma spesso giustificato in OSFP 800G transceiver board manufacturing.
- OSP: costo basso e molto planare, ma il film OSP può degradare ad alta temperatura. In flow complessi con più reflow e selective soldering, la protezione può calare: THT pad oxidize e la qualità peggiora.
La scelta è sistemica: costi, signal performance, complessità di assembly e target di reliability vanno bilanciati. Per moduli high-performance, ENEPIG è spesso la scelta migliore; ENIG è un compromesso robusto. In HILPCB supportiamo la scelta di materiali e finiture per impostare correttamente Selective wave soldering fin dall’inizio.
HILPCB capability: precision process assurance
| Process parameter | HILPCB control standard | Reliability impact |
|---|---|---|
| Solder temperature control | ±2°C | Prevent heat damage and keep IMC thickness uniform |
| Solder contact time | Controlled to 0.1 s | Avoid overheating, control IMC growth, prevent laminate delamination |
| N2 protection | Purity >99.99%, O2 <20 ppm | Reduce oxidation, improve wetting, and form bright, reliable joints |
| Pallet material | Durostone® or equivalent ESD composite | Ensure accurate positioning, protect SMT components, prevent PCB deformation |
Process parameter optimization e defect prevention: Arrhenius model e affidabilità
Il successo di Selective wave soldering dipende dal controllo di parametri chiave: preheat temperature, flux volume, solder temperature, wave height e soldering time. Deviazioni possono causare difetti comuni:
- Bridging: solder tra pin adiacenti, spesso per flux activity insufficiente o separazione errata.
- Solder Skips: wetting insufficiente (oxidation, flux coverage, preheat).
- Icicles: protrusion appuntite che riducono clearance.
- Thermal Shock: ramp rate troppo rapida e stress/micro-crack nel laminate.
Dal punto di vista reliability, i difetti visibili sono solo la punta dell’iceberg. Secondo Arrhenius model, l’aging rate cresce esponenzialmente con la temperatura. Il calore localizzato accelera la crescita IMC: uno strato IMC adeguato serve, ma IMC troppo spesso/non uniforme diventa brittle e riduce fatigue/shock resistance.
L’obiettivo è trovare un process window che formi joint robusti minimizzando thermal aging. Spesso si usano HALT/HASS per scoprire punti deboli in sviluppo e ottimizzare per una design life di decenni in prodotti come data-center Laser driver PCB.
Consistency testing & failure analysis: qualità in mass production per QSFP-DD
Anche con parametri ottimizzati, la consistenza in produzione resta una challenge. Per prodotti ad alto valore, test e FA sono l’ultima linea di difesa. QSFP-DD module PCB testing è un sistema end-to-end.
Dopo Selective wave soldering, AOI e X-Ray controllano geometria esterna e struttura interna (voiding, wetting). Poi serve validare funzione e affidabilità:
- ICT / flying probe: continuità elettrica THT e assenza di open/short.
- FCT: verifica funzione elettro-ottica e signal quality in ambiente simulato.
- Stress Screening: brevi temperature cycling o random vibration per eliminare “infant mortality”.
In caso di failure, un FA flow efficiente è cruciale: SEM, EDX, cross-section. Un connector che fallisce vibrazione può mostrare IMC troppo spesso, legato a contact time eccessivo o temperatura troppo alta. Questo closed-loop test→analysis→process improvement è la chiave per pass rate di QSFP-DD module PCB testing e qualità finale. Il Turnkey Assembly di HILPCB include QC e traceability complete.
Assembly advantages: HILPCB end-to-end reliability assurance
- Expert-level DFM/DFA analysis: intervento early in design per ottimizzare process window e prevenire design trap.
- Advanced equipment and environment: equipment selective wave con N2 protection e assembly in cleanroom Class 100,000 per evitare contamination.
- Comprehensive process monitoring: monitoraggio real-time dei parametri critici e database traceable per ogni PCB.
- One-stop testing solutions: AOI/X-Ray, ICT/FCT fino a GR-468 reliability testing completo per accelerare time-to-market.
- Fast-response FA team: FA engineer esperti e strumenti completi per root-cause e CAPA.
Reliability engineering in HILPCB: garanzia end-to-end
In HILPCB non siamo solo PCB manufacturer e assembly provider: siamo un reliability engineering partner. Il successo di Selective wave soldering non è un singolo step, ma system engineering lungo il lifecycle.
Partiamo dal design: DFM review su clearance intorno ai THT, pad design e spazio per pallet. In base a scenario e target, raccomandiamo base materials (es. Rogers PCB) e surface finish (ENIG/ENEPIG/OSP), e facciamo modeling/simulation di Controlled impedance.
In fabrication e assembly, eseguiamo i process control e test standard descritti. Che sia un programma complesso di OSFP 800G transceiver board manufacturing o un data-center Laser driver PCB cost-sensitive, adattiamo la soluzione per bilanciare qualità e costi.
Infine, forniamo consistency test report e reliability evaluation report come evidenza GR-468/IEC. Il nostro obiettivo è “build reliability in”, non solo “filter” con i test.
Domande frequenti
Perché la selective wave soldering è così importante per i moduli ottici da data center?
Questi moduli combinano strutture fini, materiali sensibili e obiettivi di affidabilità molto severi, quindi la saldatura manuale o troppo diffusa introduce un rischio termico eccessivo. La selective wave soldering offre un apporto termico più controllato e ripetibile nelle zone through-hole e dei connettori che richiedono giunti robusti.
Cosa devono controllare gli ingegneri per bilanciare affidabilità e stress termico?
Devono gestire preheat, contact time, ambiente in azoto e compatibilità con il surface finish, così da formare giunti corretti senza accelerare la crescita dell'IMC o danneggiare il laminato. L'obiettivo non è solo un giunto dall'aspetto buono, ma un giunto che resista nel tempo a vibrazione, umidità e cicli termici.
Perché servono ancora consistency testing e failure analysis dopo l'ottimizzazione del processo?
Una ricetta ottimizzata non impedisce da sola le derive della produzione di massa. Consistency testing, AOI/X-Ray, FCT e FA strutturata chiudono il loop tra guasto osservato e parametro di processo, ed è così che si mantiene la qualità dei moduli ottici nel volume.
Conclusion
Selective wave soldering è un precision process indispensabile nei moduli ottici data center moderni. Determina mechanical strength, electrical performance e long-term reliability. Per dominarlo serve system thinking su design, materiali, processo e testing, con comprensione profonda delle interazioni.
Da reliability & compliance engineer, credo che solo seguendo rigorosamente GR-468, comprendendo l’interazione tra thermal stress, SI e materials science, e implementando process control/validation disciplinati, si possano consegnare moduli ottici ad alte prestazioni che funzionano per decenni in ambienti data center severi. In HILPCB applichiamo questi principi con capacità ingegneristiche solide e zero compromessi sulla qualità. Padroneggiare Selective wave soldering significa avere la chiave per una optical-module manufacturing ad alta affidabilità.