
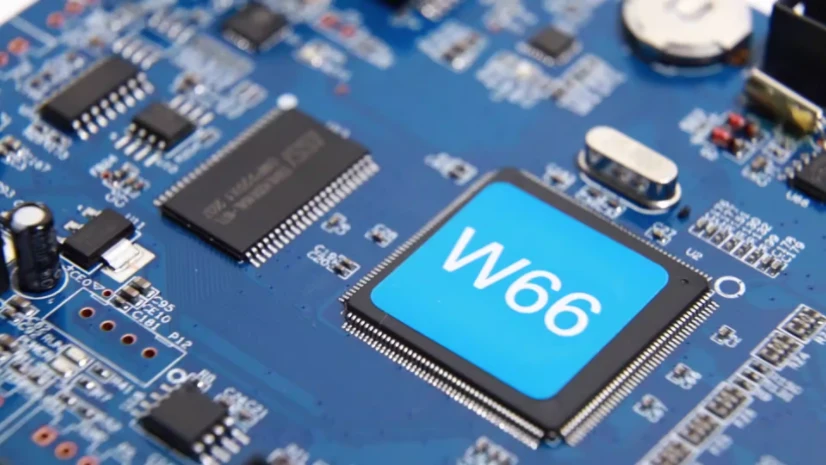
- L'assemblaggio SMT funziona al meglio quando progettazione dello stencil, mix di involucri, schema delle piazzole, profilo di rifusione e accesso all'ispezione vengono rivisti insieme invece che come fasi di fabbrica separate.
- I primi controlli riguardano densità degli involucri, rischio di rilascio della pasta saldante, accesso al posizionamento, equilibrio termico, sensibilità alla rifusione e modo in cui i giunti finali verranno ispezionati.
- Molti difetti SMT nascono nei dati di progetto, non sulla linea. Geometria debole delle piazzole, spaziatura scarsa tra componenti e mancanza di accessi per test o ispezione producono di solito assemblaggi instabili.
- Il successo del prototipo dipende dall'allineamento tra progettazione della scheda, scelta della BOM e intenzione del processo di assemblaggio prima che vengano rilasciati il primo stencil o la prima configurazione dei feeder.
- Un buon piano di processo SMT dovrebbe già definire quali rischi saranno gestiti da SPI, AOI, raggi X, ICT, FCT o revisione manuale prima dell'avvio del volume pilota.
L'assemblaggio SMT è il processo di montaggio dei componenti a montaggio superficiale direttamente su un circuito stampato utilizzando pasta saldante, posizionamento automatico, saldatura a rifusione e ispezione. La sua qualità dipende dal coordinamento tra progetto, materiali, controllo di processo e verifica, perché i giunti finali sono plasmati tanto dalla geometria delle piazzole e dal comportamento termico quanto dalle impostazioni macchina.
Contenuti
- Cos'è la SMT? Definizione della tecnologia di montaggio superficiale
- SMT vs SMD: processo contro componente
- Tipi di componenti SMD, dimensioni dei package e marcature
- Cosa rivedere per prima cosa in un lavoro di assemblaggio SMT
- Tabella delle regole chiave di processo e produzione
- Tabella dei rischi ingegneristici iniziali
- Come stencil, schema delle piazzole e mix di involucri influenzano la resa
- Come pianificare rifusione, equilibrio termico e ispezione
- Cosa devono bloccare i team di prototipo e produzione prima del rilascio
- FAQ
- Passi successivi
- Riferimenti
- Autore e revisione
Cos'è la SMT? Definizione della tecnologia di montaggio superficiale
**La SMT (Surface Mount Technology, tecnologia di montaggio superficiale) è il metodo di produzione elettronica che salda i componenti direttamente sulla superficie di un circuito stampato, invece di inserire i terminali in fori praticati nella scheda.** Questa è la definizione operativa della SMT: il componente poggia su una piazzola del PCB a montaggio superficiale, la pasta saldante fornisce sia il collegamento elettrico sia quello meccanico, e la saldatura a rifusione forma il giunto.Quando ci si chiede "cos'è la SMT nella produzione" o "cosa significa SMT", la risposta è la stessa: SMT è l'acronimo di Surface Mount Technology e la forma estesa descrive sia lo stile del componente sia il processo produttivo costruito intorno ad esso. Il montaggio SMT ha sostituito gran parte dell'inserzione through-hole perché consente package più piccoli, componenti su entrambe le facce della scheda e posizionamento completamente automatico. Un package SMT è qualsiasi corpo componente progettato per questo fissaggio superficiale, dal minuscolo resistore 0201 al grande BGA.
Un circuito stampato per montaggio superficiale è quindi progettato intorno a piazzole SMD, dighe di solder mask e stampa con stencil, anziché con un foro metallizzato per ogni terminale. Rispetto all'assemblaggio through-hole, la tecnologia di montaggio superficiale scambia l'ancoraggio meccanico con densità, velocità di posizionamento e prestazioni elettriche.
Metodi di saldatura SMT: rifusione o saldatura manuale
La saldatura SMT avviene quasi interamente per rifusione: la pasta saldante SMT viene stampata attraverso uno stencil, i componenti vengono posizionati nella pasta e la scheda attraversa un forno di rifusione in cui la lega fonde e bagna le piazzole. La saldatura manuale di componenti SMD con punta fine resta riservata a prototipi, rilavorazioni e riparazioni, applicando filo o pasta saldante giunto per giunto. Per le decisioni su pasta e aperture alla base della rifusione, vedere la guida alla progettazione degli stencil SMT.
SMT vs SMD: processo contro componente
**La SMT è il processo; l'SMD è il componente.** SMD è l'acronimo di Surface Mount Device (dispositivo a montaggio superficiale), cioè qualsiasi componente elettronico progettato per essere saldato sulla superficie della scheda. La SMT — la tecnologia di montaggio superficiale — è il processo di assemblaggio che posiziona e salda questi SMD. Quindi "SMD vs SMT" non è una scelta tra due tecnologie concorrenti: ogni SMD viene montato tramite SMT.In termini pratici, un resistore chip SMD, un IC SMD o qualsiasi altro componente elettronico SMD è l'hardware; la linea SMT è ciò che trasforma una scheda nuda in un circuito stampato SMD. Quando un disegno o una BOM indicano "PCB SMD" o "scheda SMD", significa un PCB progettato per componenti a montaggio superficiale anziché through-hole. La tecnologia SMD riguarda i dispositivi stessi — package, terminazioni e marcature — mentre la SMT copre stampa, posizionamento, rifusione e ispezione. La definizione di SMD è quindi fisica (un componente che poggia in superficie) e la definizione di SMT è procedurale (come quei componenti vengono fissati).
Tipi di componenti SMD, dimensioni dei package e marcature
I componenti SMD (chiamati anche componenti SMT — i due termini indicano le stesse parti) rientrano in poche famiglie di package. Identificare rapidamente i componenti SMD è un'abilità pratica durante la revisione del progetto, il controllo in accettazione e la rilavorazione:| Famiglia di package | Esempi tipici | Note su identificazione e marcatura |
|---|---|---|
| Passivi chip | Resistori e condensatori 0201, 0402, 0603, 0805, 1206 | I resistori riportano un codice valore a 3 o 4 cifre (o EIA-96 sui tipi all'1%); la maggior parte dei condensatori MLCC non è marcata e si identifica dall'etichetta della bobina o dalla misura |
| SOT | Transistor e regolatori SOT-23, SOT-223 | Breve codice sul lato superiore da abbinare alla tabella di marcatura del produttore |
| SOIC / SOP | SOIC-8, SOIC-16, TSSOP | Sigla completa o abbreviata più codice data/lotto; pin 1 marcato da un punto o uno smusso |
| QFN / DFN | Da QFN-16 a QFN-64 e altri componenti a terminazioni inferiori | Sigla sul lato superiore; nessun terminale visibile — i giunti sono sotto il corpo |
| BGA | Memorie, processori, FPGA a passo fine | Griglia di sfere sul lato inferiore, marcatura sopra; giunti verificabili solo ai raggi X |
I tipi di componenti SMD vengono scelti in fase di schema e layout, ma la decisione sul package si ripercuote su progettazione dello stencil, precisione di posizionamento, profilo di rifusione e metodo di ispezione. Per questo i tipi di componenti SMD presenti in una BOM sono tra i primi elementi esaminati in qualsiasi preventivo di assemblaggio SMT.
Cosa rivedere per prima cosa in un lavoro di assemblaggio SMT
L'assemblaggio SMT non è solo "stampa, posizionamento e rifusione". È un sistema produttivo in cui progettazione delle piazzole, scelta degli involucri, comportamento della pasta, planarità della scheda e percorso di ispezione si influenzano a vicenda. Una scheda può essere elettricamente corretta e comunque difficile da assemblare in modo ripetibile se le uscite di collegamento dell'involucro, il rilascio della pasta o il comportamento in rifusione non sono stati rivisti abbastanza presto.I primi punti di revisione sono di solito:
- quali involucri, passi e componenti con terminazioni inferiori portano il rischio di saldatura più elevato
- se progettazione delle piazzole e intenzione dello stencil corrispondono davvero alla famiglia di involucri invece di seguire una sola regola generica
- se la scheda presenta squilibrio termico, zone a rame pesante o concentrazione locale di massa in grado di alterare il comportamento in rifusione
- se il lavoro verrà ispezionato soprattutto tramite SPI, AOI, raggi X, ICT o test funzionale
- se l'assemblaggio serve per apprendere sul progetto, sul processo di assemblaggio o per simulare un pilota vicino alla produzione
Per i progetti che stanno entrando rapidamente in assemblaggio, di solito vale la pena rivedere la scheda insieme ai percorsi di assemblaggio SMT, assemblaggio chiavi in mano e prototipazione PCB prima che i file vengano congelati. La sequenza completa di rilascio è descritta nella guida al processo di assemblaggio PCB SMT.
Tabella delle regole chiave di processo e produzione
| Regola / parametro | Cosa verificare per prima cosa | Perché conta | Come verificarlo | Se ignorato |
|---|---|---|---|---|
| Adeguatezza dello schema delle piazzole | Far combaciare la geometria dell'impronta con la reale famiglia di involucri | Forma del giunto e rischio difetto iniziano dalla piazzola | Revisione libreria e prima ispezione articolo | Effetto lapide, ponti, filetti deboli, rilavorazione |
| Strategia stencil | Rivedere il comportamento delle aperture per passo fine, BTC e taglie miste | Il volume della pasta controlla formazione del giunto e tasso difetti | Revisione stencil, piano SPI, dati pilota | Saldatura insufficiente, ponti, vuoti, incoerenza della pasta |
| Accesso al posizionamento | Confermare accesso dell'ugello, logica degli alimentatori e spaziatura componenti | Gli schemi di posa densi possono essere validi elettricamente ma difficili da posizionare bene | Revisione DFA e revisione del programma di linea | Prelievi errati, disallineamenti, configurazione inefficiente, perdita di resa |
| Equilibrio termico | Rivedere rame pesante, piani di massa, schermature e grossi connettori | L'esito della rifusione dipende dalla distribuzione del calore sulla scheda | Revisione termica e osservazione del pilota in rifusione | Effetto lapide, aperture mancanti, schede imbarcate, giunti instabili |
| Percorso di ispezione | Decidere presto come controllare giunti nascosti e visibili | Non tutti i difetti sono visibili dopo rifusione o rivestimento | Piano AOI/raggi X/ICT/FCT prima dell'assemblaggio | I difetti passano alle fasi successive |
| Obiettivo del prototipo | Separare gli assemblaggi di validazione progetto dai piloti vicini alla produzione | L'intento dell'assemblaggio cambia impostazioni di processo e criteri di accettazione | Lista di controllo NPI e revisione di rilascio | Conclusioni errate dal primo assemblaggio |
Tabella dei rischi ingegneristici iniziali
| Segnale iniziale | Causa tipica alla radice | Area più colpita | Azione consigliata prima dell'assemblaggio pilota | | --- | --- | --- | --- | | Una sola strategia stencil viene usata per ogni involucro | Il comportamento della pasta specifico per involucro non è stato rivisto | Qualità di saldatura e ripetibilità | Rielaborare l'approccio stencil per BTC, passo fine e parti di dimensioni miste | | Il posizionamento denso non lascia accessi reali per l'ispezione | Lo schema di posa è stato ottimizzato per densità senza revisione di processo | AOI, rilavorazione e diagnostica | Rivedere zone di rispetto e visibilità di ispezione prima del rilascio | | Un forte squilibrio termico viene ignorato | La rifusione è trattata come fase di riscaldamento uniforme | Formazione dei giunti e stabilità della scheda | Rivedere insieme bilanciamento del rame e intento del profilo di rifusione | | Gli obiettivi del pilota non sono chiari | Le ipotesi di prototipo e produzione sono mescolate | Apprendimento di processo e qualità decisionale | Congelare obiettivo e percorso di accettazione prima del primo assemblaggio |Come stencil, schema delle piazzole e mix di involucri influenzano la resa
La maggior parte dei difetti SMT non è casuale. Tende a concentrarsi attorno agli involucri e ai comportamenti della pasta che non sono stati esaminati abbastanza da vicino. IC a passo fine, componenti con terminazioni inferiori, passivi di dimensioni miste e schede con massa termica disomogenea richiedono più di un set generico di regole di assemblaggio.Tre decisioni contano di solito più di tutte.
1. Usare una logica stencil specifica per involucro
Per le decisioni dettagliate sulle aperture e sullo spessore, consulta la guida alla progettazione dello stencil SMT.
La progettazione dello stencil dovrebbe seguire il rischio dell'involucro, non una regola unica per tutte le aperture. Terminali a passo fine, componenti con terminazioni inferiori e passivi di taglie miste spesso richiedono strategie di apertura differenti se l'obiettivo è avere rilascio stabile della pasta e formazione corretta dei giunti.
2. Mantenere una spaziatura compatibile con posizionamento e ispezione
Uno schema di posa può restare un cattivo candidato SMT se accesso dell'ugello, linea di vista AOI o accesso alla rilavorazione sono troppo limitati. Per questo la revisione del posizionamento deve stare insieme al DFM e non arrivare dopo che il programma di linea è già in diagnostica.
3. Trattare il mix di involucri anche come problema termico
Grandi zone di rame, schermature, connettori e masse locali disomogenee possono portare la scheda fuori da una finestra di rifusione stabile. Un progetto dovrebbe quindi essere rivisto come sistema termico di assemblaggio e non solo come file di posizionamento.
4. Saldatura QFN: copertura della pasta sul pad termico e vuoti
La saldatura dei package QFN merita una revisione dedicata, perché i giunti sono nascosti sotto il corpo del componente. Il pad termico esposto richiede una copertura di pasta controllata — tipicamente il 50–80% dell'area del pad, di solito stampata con un motivo a finestre — per mettere a massa il die ed estrarre il calore senza far galleggiare il componente sull'eccesso di lega. Troppa pasta sotto il pad termico inclina il QFN e solleva i terminali perimetrali; troppo poca affama la connessione di massa e intrappola il calore.
Come saldare un package QFN in modo affidabile: usare aperture a finestre sul pad termico, mantenere le aperture dei terminali perimetrali vicine a 1:1, verificare ai raggi X dopo la rifusione e controllare sia la percentuale di vuoti sia la bagnatura perimetrale. La rilavorazione manuale di un QFN richiede aria calda, flussante e pazienza — saldare a trascinamento solo il perimetro non collega mai il pad termico.
Come pianificare rifusione, equilibrio termico e ispezione
Le impostazioni di rifusione contano, ma funzionano bene solo quando scheda e BOM sono compatibili con il processo. Il percorso di assemblaggio dovrebbe definire che cosa il forno deve saper gestire e che cosa il percorso di ispezione deve intercettare.I punti di revisione più comuni sono:
- se pasta, mix di involucri e massa termica sono abbastanza coerenti da permettere un solo percorso di rifusione praticabile
- se involucri con terminazioni inferiori o giunti nascosti richiedono raggi X oltre all'AOI
- se il prodotto passerà poi attraverso saldatura manuale, saldatura selettiva, rivestimento o integrazione nel contenitore, modificando così il confine dell'ispezione
- se la scheda necessita di una verifica elettrica più forte dopo l'assemblaggio perché la sola ispezione visiva non basta
Se il prodotto combina SMT con altri passaggi di assemblaggio o si sta muovendo verso un percorso manifatturiero più completo, è opportuno considerare insieme assemblaggio THT, assemblaggio chiavi in mano e finitura superficiale PCB già nelle fasi iniziali.
Cosa devono bloccare i team di prototipo e produzione prima del rilascio
L'assemblaggio SMT diventa più semplice quando il pacchetto di rilascio esplicita bene l'intento. Prima del primo assemblaggio, il team scheda e il team assemblaggio dovrebbero concordare che cosa il lavoro sta cercando di apprendere e che cosa conta come risultato pilota accettabile.Una lista di controllo pratica di rilascio di solito include:
- Revisione del rischio involucro completata
Segnare parti a passo fine, BTC, a grande massa termica e sensibili all'orientamento prima che inizino programmazione stencil e posizionamento. - Percorso di ispezione definito
Decidere che cosa SPI, AOI, raggi X, ICT o test funzionale copriranno nel primo assemblaggio. - Note critiche di assemblaggio congelate
Includere polarità, gestione speciale, componenti sensibili all'umidità e componenti sensibili alla rifusione nel pacchetto di assemblaggio. - Obiettivo del prototipo dichiarato con chiarezza
Separare assemblaggi di validazione assemblaggio, assemblaggi di validazione progetto e assemblaggi per campioni cliente. - Pacchetto dati allineato
Mantenere BOM, file di centratura, disegno di assemblaggio e controllo revisione sincronizzati. Una revisione nel visualizzatore BOM aiuta a evitare errori di approvvigionamento e configurazione evitabili.
FAQ
Qual è la prima cosa da controllare prima di rilasciare una scheda per l'assemblaggio SMT?
Controlla prima rischio involucro, qualità dell'impronta, intenzione dello stencil e accesso all'ispezione. Questi elementi decidono di solito se il processo di assemblaggio può essere stabile in assoluto.
L'assemblaggio SMT riguarda soprattutto la capacità della macchina?
No. La capacità macchina conta, ma progettazione delle piazzole, spaziatura degli involucri, strategia della pasta, equilibrio termico e pianificazione dell'ispezione guidano spesso la resa in modo più diretto.
Perché i difetti SMT compaiono spesso solo in poche famiglie di involucri?
Perché involucri diversi reagiscono in modo diverso a volume di pasta, flusso di calore e precisione di posizionamento. Un solo processo generico raramente si adatta allo stesso modo a ogni famiglia.
Quando i raggi X diventano importanti nell'assemblaggio SMT?
I raggi X diventano di solito importanti quando l'assemblaggio include giunti nascosti come BGA, QFN o altri componenti con terminazioni inferiori che l'AOI non può verificare completamente.
Cosa va congelato prima del primo assemblaggio pilota SMT?
Vanno congelate le decisioni sul rischio involucro, la strategia dello stencil, le note di posizionamento, il percorso di ispezione e il vero scopo dell'assemblaggio pilota.
Passi successivi
Se stai preparando una scheda per l'assemblaggio SMT, il passo successivo più utile è di solito rivedere rischio involucro, logica dello stencil e copertura di ispezione prima che i file arrivino in linea.HILPCB può supportare questo processo tramite:
- revisione di assemblaggio SMT per decisioni su involucro, stencil e compatibilità con la rifusione
- pianificazione di assemblaggio chiavi in mano quando approvvigionamento, assemblaggio e verifica devono restare allineati
- valutazione di assemblaggio THT per prodotti a tecnologia mista
- supporto di prototipazione PCB e fabbricazione PCB rapida per i primi assemblaggi pilota
- revisione di finitura superficiale PCB quando la scelta della finitura influenza il comportamento in assemblaggio
- Richiedi un preventivo quando il tuo pacchetto di fabbricazione e assemblaggio è pronto per la revisione
Riferimenti
- [IPC annuncia le revisioni J di J-STD-001 e IPC-A-610](https://www.ipc.org/news-release/ipc-releases-j-revisions-two-leading-standards-electronics-assembly) - [IPC J-STD-001 Endorsement Program](https://www.ipc.org/ipc-j-std-001-endorsement-program) - [IPC-A-610 Endorsement Program](https://www.ipc.org/ipc-610-acceptability-electronics-assemblies-endorsement-program) - [IPC document revision table](https://www.ipc.org/ipc-document-revision-table) - [IPC Certifications in Electronics Manufacturing](https://www.ipc.org/ipc-certifications)Autore e revisione
Autore: team contenuti tecnici HILPCBRevisionato da: team HILPCB Processi di assemblaggio e revisione NPI
Ultimo aggiornamento: 2026-04-07
L'uso di lamine stencil laser con fiducial dedicati accelera i cicli di validazione durante la prototipazione di schede PCB.