
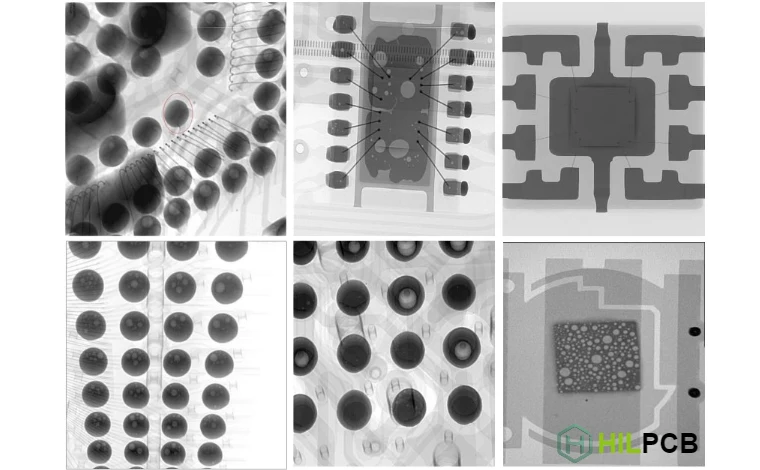
Con l’evoluzione dal 5G al 6G, le frequenze operative stanno entrando nel dominio delle onde millimetriche (mmWave) e persino sub-THz. Questo porta sfide senza precedenti per la progettazione e la produzione dei PCB. In questo scenario, un sistema di controllo qualità solido e preciso è fondamentale—e SPI/AOI/X-Ray inspection (solder paste inspection / automated optical inspection / ispezione a raggi X) ne è uno dei pilastri. Non è più un semplice controllo finale: è un meccanismo di garanzia data-driven lungo tutto il ciclo di vita, dalla validazione del design alla produzione di massa, per assicurare interconnessioni low-loss e ad alta affidabilità su ogni PCB ad alta velocità. Nei progetti complessi con laminazione ibrida (Hybrid Stack-up) che combinano materiali RF come Rogers/PTFE e FR-4, la sinergia di queste tre tecnologie di ispezione è spesso il fattore che determina il successo del prodotto.
DFM/DFT/DFA review: garantire la producibilità dei PCB mmWave fin dall’inizio
In qualsiasi flusso avanzato di produzione PCB, prevenire è meglio che correggere. Un DFM/DFT/DFA review completo (design review orientata a manufacturing / test / assembly) è la base per il successo dei progetti mmWave. L’obiettivo è identificare e risolvere, prima del design freeze, tutti i rischi che possono impattare resa, prestazioni e affidabilità. Per applicazioni 5G/6G, i punti di controllo vanno ben oltre i PCB tradizionali.
Per prima cosa, la scelta dei materiali è centrale. Materiali low-Dk/Df come Rogers e Teflon (PTFE) offrono prestazioni elettriche eccellenti, ma caratteristiche meccaniche molto diverse dal FR-4. Il PTFE, ad esempio, è più morbido: durante la foratura può generare smear, bave e pareti foro ruvide, con impatto diretto sulla metallizzazione. Durante il DFM/DFT/DFA review bisogna verificare parametri di drilling e preparazione foro (es. plasma desmear) in funzione del materiale.
In secondo luogo, il review deve entrare nel dettaglio dello stack-up. Nei progetti ibridi, le differenze di CTE possono accumulare stress in laminazione, causando warp o delaminazione. Il DFM utilizza simulazioni per prevedere questi rischi e ottimizzare press cycle (Press Cycle) e resin flow (Resin Flow).
Infine, il review definisce la baseline per la successiva SPI/AOI/X-Ray inspection. Parametri come dimensione minima del pad, precisione delle aperture solder mask e design dei pad BGA determinati in DFM influenzano direttamente i settaggi SPI e la capacità AOI di riconoscere i difetti. Un DFM/DFT/DFA review di qualità è l’inizio dell’intero percorso NPI e crea le fondamenta per NPI EVT/DVT/PVT, assicurando che l’intento di design si traduca in un prodotto fisico affidabile.
Sfide dello Hybrid Stack-up e strategia di ispezione
Per bilanciare prestazioni e costi, i dispositivi di comunicazione 5G/6G (ad esempio AAU di stazione base) adottano spesso stack-up ibridi. In genere si usano materiali RF ad alte prestazioni (come Rogers PCB) per gli strati esterni che trasportano segnali mmWave, e FR-4 per gli strati interni dedicati a digitale e alimentazione. Questa combinazione, però, introduce sfide specifiche per produzione e ispezione.
Registrazione tra strati: le diverse dilatazioni/ritiri in laminazione causano offset di allineamento. Anche piccoli errori possono compromettere il collegamento via–pad interno e la continuità d’impedenza. L’ispezione X-Ray è indispensabile: attraversa i multilayer, misura l’allineamento interno e fornisce feedback per correggere i parametri di processo.
Qualità del via plating: la foratura attraverso l’interfaccia PTFE/FR-4 richiede controllo estremo. Usura utensile, rpm e feed rate possono introdurre smear e ridurre l’adesione del rame. Oltre al microsectioning, X-Ray ad alta risoluzione può valutare in modo non distruttivo uniformità e difetti potenziali dei via in produzione.
Controllo del press window: la laminazione ibrida ha una finestra di processo stretta. Temperatura, pressione e tempo devono essere controllati con precisione per evitare delaminazioni o bolle. Con Traceability/MES integrato, si registrano i profili di pressatura e si correlano con i difetti rilevati dall’X-Ray per ottimizzare continuamente il processo.
Confronto proprietà materiali: materiali RF vs. FR-4 standard
| Parametro | Materiali Rogers/PTFE | Materiali FR-4 standard |
|---|---|---|
| Costante dielettrica (Dk) @10GHz | 2.2 - 3.6 (stabile) | 4.2 - 4.8 (sensibile alla frequenza) |
| Fattore di perdita (Df) @10GHz | 0.0009 - 0.004 | ~0.020 |
| Coefficiente di dilatazione termica (CTE) | più alto e anisotropo | più basso e relativamente uniforme |
| Difficoltà di lavorazione | alta (materiale morbido; servono processi speciali) | bassa (processi standard) |
Rugosità del rame e weave effect: nemici “invisibili” della Signal Integrity mmWave
Quando la frequenza entra nel dominio mmWave, effetti fisici trascurabili a bassa frequenza diventano dominanti nella perdita di segnale—soprattutto Copper Roughness e Weave Effect.
Copper roughness: a frequenze mmWave, lo Skin Effect concentra la corrente in uno strato sottilissimo sulla superficie del conduttore. Se la superficie del rame è ruvida, il percorso effettivo della corrente si allunga e aumentano le perdite resistive (insertion loss). Per questo, nella produzione di High-speed PCB si usano spesso rame VLP o Profile-Free. L’AOI serve a verificare che la larghezza delle linee e la qualità dei bordi dopo l’incisione rispettino il progetto: qualsiasi variazione di line width, combinata con la rugosità, può causare mismatch d’impedenza e riflessioni aggiuntive.
Weave effect: materiali come FR-4 sono composti da fibra di vetro e resina. Il vetro (Dk ≈ 6) e la resina (Dk ≈ 3) differiscono molto. Se una linea corre sopra un fascio di fibra (Weave) o in un gap ricco di resina (Gap), l’effettivo Dk cambia, generando variazioni locali d’impedenza e differenze di velocità di fase, con possibili skew. In progettazione si usa Spread Glass o si ruotano le tracce. Anche se SPI/AOI/X-Ray inspection non “vede” direttamente la trama, l’AOI può misurare con precisione la costanza della larghezza—un parametro chiave per compensare. Un vero controllo d’impedenza deve considerare questi micro-effetti; strumenti come l’impedance calculator online di HILPCB aiutano a modellare correttamente già in fase di design.
Low-void BGA reflow: affidabilità estrema per interconnessioni ad alta densità
I chip 5G/6G (FPGA, ASIC, RF transceiver) usano spesso package BGA ad alta densità e fine pitch. La qualità delle saldature è cruciale e i Void nei giunti BGA sono una delle minacce principali. I Void riducono conduzione termica e resistenza meccanica: possono creare hotspot nelle applicazioni ad alta potenza e accelerare guasti precoci con vibrazioni o thermal cycling.
Ottenere Low-void BGA reflow è un lavoro di sistema e SPI/AOI/X-Ray inspection è essenziale.
SPI: prima barriera contro i Void. La 3D SPI misura volume, area, altezza e offset della pasta su ogni pad. Troppa o troppo poca pasta può favorire i Void. Con SPC in tempo reale si individuano e correggono difetti di stampa (stencil clogging, pressione squeegee), garantendo deposizione costante—condizione necessaria per Low-void BGA reflow.
X-Ray Inspection: verifica finale. Con i BGA la saldatura è nascosta, quindi l’X-Ray è l’unica tecnica non distruttiva per l’interno. Sistemi 2.5D/3D AXI rilevano bridging, Head-in-Pillow e calcolano il void ratio per ogni sfera confrontandolo con gli standard IPC. Questi dati sono fondamentali per ottimizzare il profilo di reflow (ad esempio, timing e durata del vuoto nel vacuum reflow).
Integrando i dati SPI e X-Ray in Traceability/MES, si costruisce una traceability completa dalla stampa della pasta alla qualità finale del giunto—un forte supporto per servizi di SMT assembly.
📊 Correlazione tra void ratio BGA e affidabilità
In base a IPC-A-610 e IPC-7095, l’affidabilità a lungo termine si valuta tramite la percentuale di area vuota.
Classe ad alta affidabilità con ottima resistenza a thermal fatigue; adatta per aerospace, automotive e medical core board.
Sezione del giunto ridotta: rischio di surriscaldamento e cricche con alta corrente o vibrazioni elevate.
Oltre i limiti IPC Class 2/3: alta probabilità di non-wet open o guasti casuali precoci.
Closed-loop di ispezione e traceability in NPI EVT/DVT/PVT
NPI è un percorso strutturato dal prototipo alla produzione di massa, tipicamente suddiviso in EVT, DVT e PVT. SPI/AOI/X-Ray inspection ha obiettivi diversi in ogni fase e insieme crea un closed-loop di qualità basato sui dati.
EVT: si verifica fattibilità e funzione di base. Volumi bassi ma analisi approfondita. L’X-Ray viene usato per analizzare i primi campioni (giunti BGA, allineamento interno dello hybrid stack-up). I programmi AOI vengono creati e calibrati. I dati di ispezione vengono condivisi con i progettisti come feedback fisico per il DFM/DFT/DFA review, guidando le iterazioni di design.
DVT: si valida che il prodotto soddisfi tutte le specifiche e le prestazioni. Aumentano i volumi e il processo si stabilizza. SPI e AOI vengono ottimizzati per aumentare coverage e ridurre false call. L’X-Ray monitora la stabilità dei processi critici (es. BGA). Qui è importante correlare i dati di ispezione con i risultati di FCT per identificare le variabili di produzione che impattano la performance.
PVT: ultimo gate prima della produzione di massa, per verificare capacità linea e stabilità di processo. SPI/AOI/X-Ray inspection è completamente integrata nel flusso. I dati vengono caricati in tempo reale su Traceability/MES per SPC e monitoraggio di yield e trend difetti. Il successo indica readiness per high-volume/high-quality. Il closed-loop di NPI EVT/DVT/PVT garantisce una transizione fluida dal design alla produzione.
Processi avanzati per through-hole complessi e assemblaggio misto
I PCB di comunicazione 5G/6G non trasportano solo segnali RF e digitali ad alta velocità: spesso includono moduli di potenza, connettori e componenti Through-hole. Questa esigenza di assemblaggio misto SMT+THT richiede processi avanzati e ispezioni complete.
Selective wave soldering: su schede ad alta densità con pochi through-hole, la wave tradizionale riscalda di nuovo gli SMT già assemblati (soprattutto BGA), aumentando il rischio. Selective wave soldering usa un micro-ugello mobile per saldare solo i punti richiesti. La finestra di processo è più stretta e serve controllo preciso. AOI e X-Ray sono fondamentali per verificare riempimento, bridging e fill dei through-hole secondo IPC.
Backdrill (Backdrill): il backdrilling rimuove gli stub dei via non utilizzati nei multilayer. Gli stub causano riflessioni e degradano la SI in mmWave. Il controllo della profondità è critico. L’X-Ray è uno dei metodi più efficaci per verificare in modo non distruttivo profondità e qualità, controllando la lunghezza residua dello stub.
Questi processi evidenziano ulteriormente il valore di SPI/AOI/X-Ray inspection come piattaforma integrata. Che si tratti di SMT o THT, superficie o struttura interna, questo trio fornisce un monitoraggio completo e supporta una consegna robusta di Turnkey PCBA.
Punti di forza HILPCB in assembly e inspection
- ✅ Copertura end-to-end delle ispezioni: da 3D SPI e AOI in linea fino a 3D AXI—monitoraggio completo di stampa, piazzamento e saldatura.
- ✅ Capacità di processo avanzate: forte esperienza in Low-void BGA reflow, Selective wave soldering e backdrilling di precisione—per assemblaggi misti complessi.
- ✅ Decisioni data-driven: un potente sistema Traceability/MES integra i dati di ispezione per supportare NPI EVT/DVT/PVT e miglioramento continuo in produzione.
- ✅ Supporto DFM di livello esperto: il team fornisce DFM/DFT/DFA review professionale per mitigare i rischi e ottimizzare i costi.
Conclusione
Nel passaggio al 6G, i PCB non sono più semplici supporti: sono il fondamento delle prestazioni di sistema. Affrontare le sfide di low-loss e alta integrazione in mmWave richiede collaborazione tra design, materiali, fabbricazione e assembly. SPI/AOI/X-Ray inspection è l’“occhio” e il “cervello” di questo sistema: non fornisce solo un giudizio pass/fail, ma dati e insight lungo tutto il ciclo di vita.
Dal DFM/DFT/DFA review per evitare rischi di design, alla validazione di processo in NPI EVT/DVT/PVT, fino al controllo preciso di Low-void BGA reflow e Selective wave soldering, questo trio è insostituibile. Con l’integrazione in Traceability/MES, HILPCB massimizza il valore di SPI/AOI/X-Ray inspection, garantendo PCB 5G/6G con prestazioni eccellenti e affidabilità “rock-solid”.
Domande frequenti
Perché la sola AOI non basta sulle schede 5G o 6G mmWave?
Perché molti difetti critici non sono visibili in modo affidabile dalla sola superficie, soprattutto sotto package nascosti e in aree molto dense. Su prodotti mmWave serve combinare più metodi per non lasciarsi sfuggire problemi che poi penalizzano le prestazioni RF.
Perché il basso voiding dei BGA è un tema così delicato?
Queste schede lavorano con elevate densità termiche e requisiti di stabilità molto severi. Troppi vuoti sotto BGA possono peggiorare la dissipazione, indebolire l'assemblaggio e introdurre derive incompatibili con collegamenti RF così spinti.
Perché lavorazioni come backdrill e saldatura selettiva devono entrare nel circuito di ispezione?
Perché incidono direttamente su integrità del segnale, qualità delle interconnessioni e ripetibilità meccanica. Se non vengono monitorate con la stessa disciplina qualitativa, si crea un punto cieco proprio in un prodotto molto sensibile.
Qual è il valore di una chiusura dati tra tracciabilità e MES nella fase NPI?
Permette di collegare rapidamente un difetto a un lotto, a un settaggio o a una specifica operazione. In NPI questa correlazione veloce accelera le iterazioni e riduce il rischio di ripetere lo stesso errore nei build successivi.