
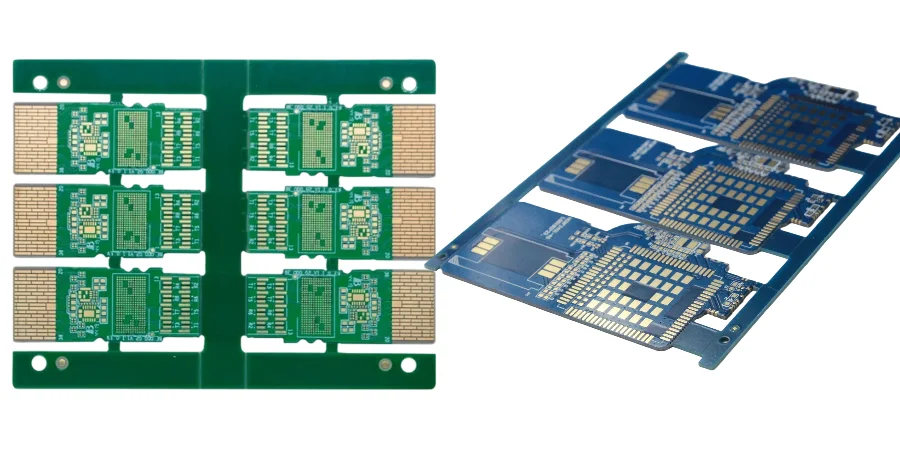
Con la crescita esponenziale del traffico nei data center, Co-packaged Optics (CPO) sta diventando la chiave per superare i limiti di bandwidth e power dei moduli ottici pluggable tradizionali. Da ingegnere CPO, so bene quanto sia complessa l’integrazione di un high-speed ASIC con un optical engine sullo stesso substrate: non è una semplice somma “optics + electronics”, ma una prova estrema per PCB design, manufacturing e assembly. In questo sistema complesso, SPI/AOI/X-Ray inspection è la pietra angolare del controllo qualità: assicura che ogni dettaglio, dalla solder paste printing all’assembly finale, rispetti requisiti rigorosi, garantendo SI, prestazioni termiche e reliability a lungo termine.
Durante NPI EVT/DVT/PVT, una strategia di ispezione solida è fondamentale. Non serve solo a individuare difetti, ma soprattutto a usare i dati di processo come feedback per ottimizzare design e manufacturing. A partire da First Article Inspection (FAI), questa “combo” aiuta a validare la manufacturability e rendere fluida la transizione da prototipo a produzione. In questo articolo vediamo come SPI/AOI/X-Ray inspection affronta le sfide chiave dei PCB per moduli ottici CPO: interconnect fotonica-elettronica, thermal management, selezione materiali e assembly complesso.
Sfide di interconnessione board-level in CPO: il valore di SPI/AOI/X-Ray inspection
Il cuore del CPO è portare l’optical engine il più vicino possibile all’ASIC per ridurre il canale elettrico e abbassare power e latency. Questo porta a PCB estremamente complessi: routing HDI, pad BGA/LGA a fine-pitch e strutture di interconnect come Interposer e RDL. Queste feature a livello micrometrico richiedono un’accuratezza produttiva altissima.
Il flusso integrato SPI/AOI/X-Ray inspection offre copertura completa:
SPI (Solder Paste Inspection): nei moduli CPO sono presenti molti BGA e passivi con pitch 0.4mm (o inferiore). La qualità della stampa—volume, area, altezza e posizione—determina l’esito della saldatura. La 3D SPI misura ogni deposito prima del placement e intercetta offset, spike, slump e paste mancante, prevenendo opens/bridges alla fonte.
AOI (Automated Optical Inspection): dopo placement e reflow, AOI utilizza camere ad alta risoluzione e algoritmi di immagine per controllare posizione, polarità, orientamento, wrong/missing parts e qualità visibile dei solder joints. Su board ad alta densità, AOI consente un’ispezione rapida al 100% e garantisce che ogni componente sia “in posizione”.
X-Ray inspection (AXI): l’“anima” del CPO—ASIC e optical engine—spesso usa BGA/LGA con centinaia o migliaia di giunti nascosti sotto il package, dove AOI non vede. X-Ray rende visibile la struttura interna delle saldature e rileva opens, voids, bridges e difetti head-in-pillow. Questo è critico per mantenere BER basso sui link PAM4 ad alta velocità. Rispetto a puntare solo sul back-end Flying probe test, X-Ray è più efficiente e identifica meglio la root-cause fisica.
Thermal management e power integrity: ispezionare i rischi invisibili
I moduli CPO hanno power density estremamente elevata. Il calore generato da ASIC e optical engine deve essere evacuato in modo efficiente, altrimenti prestazioni e lifetime peggiorano. Serve quindi un thermal design solido: per esempio Heavy Copper PCB, thermal pad estesi sotto i componenti chiave e array densi di thermal vias.
SPI/AOI/X-Ray inspection svolge un ruolo di “guardiano invisibile” delle prestazioni termiche:
- Ispezione void nei solder joints: X-Ray è l’unico metodo efficace per valutare la qualità della saldatura dei thermal pad. I void aumentano la resistenza termica, creano hotspot e possono causare throttling o danni permanenti. Quantificando il voiding e definendo criteri di accettazione rigorosi, X-Ray assicura un thermal path pulito die → PCB → heatsink.
- Integrità dei power plane: il CPO richiede una power delivery stabile e a basso rumore. X-Ray può verificare la qualità di riempimento dei via (blind/buried) nei layer power/ground e la reliability dei via sui percorsi ad alta corrente, prevenendo IR drop e rumore che degradano la PI.
Confronto tecnologie di ispezione per CPO PCB
| Tecnologia | Oggetto | Vantaggio | Limite |
|---|---|---|---|
| SPI | Qualità stampa solder paste (volume/area/altezza/offset) | Previene difetti di saldatura alla fonte; process control | Non rileva problemi post-placement/reflow |
| AOI | Componenti top-side e giunti visibili | Veloce; adatta a ispezione in-line in volume | Non ispeziona giunti nascosti BGA/LGA |
| X-Ray (AXI) | Giunti BGA/LGA, solder fill PTH, void interni | Unico metodo per vedere giunti nascosti e difetti interni | Costo più alto; più lento; spesso sampling o aree critiche al 100% |
| Flying Probe Test | Connettività elettrica (opens/shorts) | Nessuna fixture; flessibile per prototipi/small batch | Non valuta qualità saldature/difetti fisici; test più lento |
Quality gate NPI: da FAI alla produzione
Durante NPI EVT/DVT/PVT, l’iterazione rapida e l’isolamento della root-cause sono cruciali. First Article Inspection (FAI) è il primo traguardo importante: non è solo conferma di dimensioni e funzione base, ma un “check-up” completo del flusso produttivo.
Nel FAI CPO, SPI/AOI/X-Ray inspection fornisce dati quantitativi fondamentali. Eseguiamo un’ispezione profonda al 100% sulle prime board e confrontiamo i risultati con i documenti di design (Gerber, BOM, CAD). I dati SPI aiutano a rifinire aperture stencil e parametri di stampa; i log AOI validano l’accuratezza del pick-and-place; i report X-Ray sui BGA guidano l’ottimizzazione del reflow profile.
Eseguendo First Article Inspection (FAI) data-driven durante NPI EVT/DVT/PVT, possiamo:
- Validare il DFM: individuare presto elementi del design che limitano lo yield.
- Fissare la baseline di processo: stabilire parametri stabili per la produzione in volume.
- Definire standard di qualità: standardizzare criteri accept/reject e allineare la “lingua” tra produzione e QC.
Questo approccio anticipato è molto più efficiente che fare debug solo dopo un fallimento di functional test. Il servizio Prototype Assembly di HILPCB integra questa filosofia per validare i design in anticipo.
Affidabilità materiali e substrate: low CTE e warpage control
Il CPO impone requisiti severi sui materiali substrate. Per matchare la CTE molto bassa di silicon ASIC e dispositivi ottici (es. InP o SiPh), sono spesso necessari materiali advanced low-CTE come Megtron 6 o Tachyon 100G. Per ottenere high-density interconnect, il manufacturing può essere simile a IC Substrate PCB.
Il CTE mismatch è una minaccia importante per la reliability a lungo termine. Con temperature cycling, la diversa espansione crea stress elevato sui solder joints, portando a fatigue cracks. Inoltre stackup complessi e copper distribution asimmetrica possono generare warpage in reflow, impattando l’allineamento fiber array e la qualità di saldatura dei BGA.
X-Ray diventa di nuovo essenziale. Con 3D X-Ray o CT scan su moduli assemblati, possiamo:
- Valutare l’impatto del warpage: osservare la deformazione dei solder joints BGA su board warpate.
- Monitorare i test di reliability: dopo burn-in e thermal cycling, osservare micro-crack in modo non distruttivo per la life prediction.
Capacità di produzione substrate CPO di HILPCB
- Materiali core: supporto completo per serie Megtron, serie Tachyon, Rogers e altri materiali low CTE, ultra-low loss.
- Fine line capability: line/space minimo 25μm/25μm, precisione livello IC-substrate.
- Stackup avanzato: supporta stackup complessi fino a 50 layer e strutture Anylayer HDI.
- Warpage control: processo di lamination avanzato e simmetria stack per mantenere warpage sotto 0.5%.
- Tolleranze high-precision: controllo rigoroso di thickness/impedance/registration per prestazioni consistenti di [High-Speed PCB](/products/high-speed-pcb).
Proteggere l’assembly complesso: THT e Selective wave soldering
Anche se i moduli CPO sono principalmente SMT, possono servire connettori ad alta reliability per backplane o interfacce verso cavi esterni, usando THT/through-hole soldering. Fare through-hole soldering su una board ad alta densità già piena di componenti di precisione è difficile. La wave soldering tradizionale aggiunge un’escursione termica full-board, spesso non accettabile per moduli CPO e passivi circostanti.
Per questo Selective wave soldering è ideale: un micro-nozzle riscalda e salda solo i giunti THT necessari, riducendo al minimo la heat-affected zone.
Ma anche con Selective wave soldering, il controllo qualità dipende dall’ispezione. AOI può verificare forma del fillet e bridging. Per requisiti di alta reliability, X-Ray può valutare il PTH solder fill per rispettare IPC-A-610 Class 3 (tipicamente >75%). Un solder fill scarso in un giunto THT/through-hole soldering compromette sia reliability elettrica sia resistenza meccanica in cicli di inserzione/estrazione.
Test elettrico complementare: dove si colloca il Flying probe test
SPI/AOI/X-Ray inspection si concentra su difetti fisici/strutturali, mentre il test elettrico valida la connettività funzionale. In produzione CPO, Flying probe test è flessibile e importante.
A differenza dell’ICT, che richiede una fixture custom costosa per ogni PCB, Flying probe test usa sonde mobili per contattare i test point e genera i programmi di test dai CAD data. È particolarmente adatto per:
- Prototipi e small batch: in NPI EVT/DVT/PVT il design cambia spesso; il flying probe valida rapidamente la connettività senza attese di fixture.
- Diagnostica supplementare: quando il functional test fallisce ma optics/X-Ray non mostrano difetti chiari, il flying probe può identificare la net open/short specifica.
- Aree ad alta densità: dove non è possibile inserire test point standard, il flying probe può puntare pad/via molto piccoli.
È complementare a SPI/AOI/X-Ray inspection: quest’ultima garantisce la “correttezza del processo”, mentre il flying probe verifica la “correttezza elettrica”. Insieme formano il firewall di qualità per i moduli CPO.
Vantaggi dei servizi di assembly HILPCB
- ✔One-stop service: da PCB fabrication e component sourcing fino a SMT/THT assembly e test, con soluzione completa [Turnkey Assembly](/products/turnkey-assembly).
- ✔Equipment avanzato: stampante DEK high-precision, pick-and-place Panasonic NPM, reflow oven a 10 zone, più SPI/AOI in-line e 3D X-Ray.
- ✔Competenza di processo: competenza su Selective wave soldering e THT/through-hole soldering per mixed-technology assembly ad alta densità.
- ✔QC rigorosa: esecuzione rigorosa di First Article Inspection (FAI) e opzioni di test incluse Flying probe test e functional test su richiesta.
Verso lo zero defect: ottimizzazione data-driven del processo
Nel manufacturing moderno, il valore di SPI/AOI/X-Ray inspection supera di molto il semplice “scartare difettosi”. La vera forza è nei dati: ogni ispezione genera enormi quantità di process data, come distribuzioni di paste volume, offset di placement, voiding rate dei BGA, ecc.
Integrando questi dati in SPC (Statistical Process Control), possiamo ottenere:
- Trend analysis e early warning: individuare drift prima che si trasformi in difetto (es. paste volume basso per stencil clogging o squeegee wear).
- Root-cause traceability: correlare SPI/AOI/X-Ray con i log macchina per capire rapidamente se il problema nasce da printing, placement o reflow.
- Closed-loop optimization: feedback upstream. Per esempio, se X-Ray mostra voiding elevato in una zona BGA, possiamo ottimizzare il reflow profile o suggerire miglioramenti di design nella prossima revisione.
Questo approccio lean data-driven è l’unica strada verso una produzione “zero defect” per prodotti ultra-complessi come i moduli CPO.
Conclusione
In sintesi, l’evoluzione verso l’architettura CPO nei moduli ottici data center introduce sfide senza precedenti in manufacturing e assembly. Per gestire co-design fotonica-elettronica, thermal/power budget severi e precisione micrometrica in assembly, è essenziale un sistema di controllo qualità completo. SPI/AOI/X-Ray inspection ne è il cuore: come “occhi” che attraversano strutture complesse per controllare ogni dettaglio, dalla paste ai giunti nascosti.
Combinando questa catena di ispezione con First Article Inspection (FAI) e Flying probe test, e applicandola end-to-end lungo tutto NPI EVT/DVT/PVT, possiamo proteggere performance, reliability e manufacturability dei moduli CPO. In HILPCB offriamo capacità avanzate di PCB fabrication e assembly—e puntiamo a essere il tuo partner di qualità nel percorso di innovazione CPO.
Domande frequenti
Perché i moduli ottici sono difficili da ispezionare?
Perché combinano interconnessioni elettriche dense, giunti nascosti, sensibilità termica e tolleranze di assembly molto strette.
Cosa aggiunge l’ispezione X-Ray?
Rende visibili qualità delle saldature nascoste, voiding e problemi di allineamento che l’ispezione visiva non conferma bene.
Perché affiancare ispezione, FAI e flying probe test?
Questa combinazione verifica correttezza del primo build, continuità elettrica e qualità dei giunti nascosti prima della scalata produttiva.
Come aiuta il percorso NPI?
Fornisce feedback più rapido ai team engineering durante EVT, DVT e PVT, migliorando manufacturability e reliability prima del ramp.