
SPI, AOI e raggi X ispezionano aspetti diversi della fabbricazione PCBA. SPI misura la pasta stampata; AOI controlla le caratteristiche visive accessibili; i raggi X valutano strutture di saldatura nascoste selezionate. La loro copertura dipende da attrezzatura, impostazione, geometria dei package e criteri di accettazione. Completano i test elettrici, funzionali, termici e di affidabilità invece di dimostrare le prestazioni di hot-swap, ridondanza o durata.
Per gli assembly di potenza e raffreddamento, definite giunti critici, accesso all'ispezione, carichi elettrici e test di guasto durante la revisione DFM/DFT/DFA. Il First Article Inspection (FAI) controlla un campione iniziale definito e l'impostazione del processo; non è una garanzia per ogni unità successiva.
Revisione DFM/DFT/DFA: porre alla fonte le basi di una fabbricazione ad alta affidabilità
Prima di discutere qualsiasi tecnologia di ispezione specifica, va sottolineata l'importanza della fase di progettazione. Anche un eccellente progetto di sistema di potenza vede scontato il suo valore se non può essere fabbricato in modo efficiente e affidabile. È esattamente qui che risiede il valore centrale della revisione DFM/DFT/DFA (Design for Manufacturing/Test/Assembly). Per i PCB di potenza, questa revisione è particolarmente critica perché influenza direttamente efficienza ed efficacia della successiva ispezione SPI/AOI/raggi X.
La revisione DFM/DFT/DFA si concentra sui seguenti aspetti chiave:
- Sicurezza elettrica e distanze: verificare le distanze di dispersione e isolamento tra circuiti ad alta e bassa tensione rispetto alla norma di prodotto applicabile, alla tensione di esercizio, ai transienti e all'ambiente. L'AOI può ispezionare la geometria accessibile ma non stabilisce la qualificazione dell'isolamento.
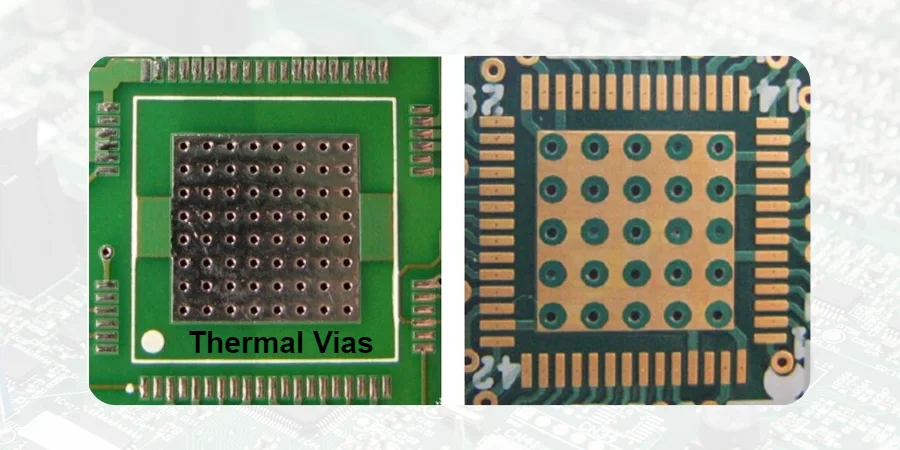
- Progettazione della gestione termica: valutare se la disposizione di via termici, ampie aree di rame e PCB a rame spesso sia ragionevole, per assicurare che il calore dei dispositivi di potenza (MOSFET, IGBT) sia condotto via efficacemente. Sovrapposizione dei package, accesso e metodo di imaging influenzano la capacità dei raggi X di risolvere il giunto critico.
- Testabilità (DFT): pianificare i punti di test sui nodi critici perché tensione, corrente e segnali PMBus possano essere testati automaticamente in produzione. Senza una buona progettazione DFT, la verifica funzionale può diventare un collo di bottiglia anche se tutte le ispezioni ottiche e a raggi X sono superate.
- Assemblabilità (DFA): valutare il design dei pad e il layout dei componenti pesanti (grandi induttori, barre collettrici, connettori) per garantirne stabilità meccanica e affidabilità di saldatura. Questo è direttamente legato alla qualità del processo di saldatura THT/through-hole.
Una revisione DFM/DFT/DFA precoce identifica i rischi di fabbricazione e i limiti di accesso a ispezione/test. Pone solide fondamenta per l'implementazione fluida dei successivi processi di ispezione automatizzata e riporta le regole rilasciate nel traveler di produzione e in qualsiasi sistema traceability/MES configurato.
Processo di implementazione: interazione tra revisione DFM e ispezione di fabbricazione
- Input di progettazione e definizione delle regole: i clienti forniscono Gerber, BOM e schemi. I team di progettazione e produzione responsabili concordano le regole di ispezione a partire dai requisiti di potenza, tensione e sicurezza rilasciati.
- Analisi automatizzata e revisione manuale: usare software professionale per l'analisi automatizzata, mentre ingegneri esperti revisionano manualmente i percorsi di potenza critici, i progetti termici e le aree ad alta densità.
- Segnalazione dei problemi e modifica collaborativa: generare report DFM dettagliati, comunicare ai clienti i rischi di fabbricazione potenziali e proporre suggerimenti di ottimizzazione.
- Importazione delle regole nel sistema MES: collegare le revisioni di programma/regole approvate al traveler o ai record traceability/MES configurati; confermare i dati effettivamente conservati e l'ambito di recupero.
- Feedback a circuito chiuso: i dati di ispezione della produzione vengono rimandati all'ufficio progettazione per ottimizzare continuamente le future librerie di regole DFM.
Ispezione SPI/AOI/raggi X: garantire la precisione di fabbricazione dei circuiti di hot-swap e soppressione dei transienti
L'hot-swap consente l'inserimento/la rimozione di moduli sotto tensione solo dove connettore, percorso di potenza, controller e applicazione lo supportano. Questi circuiti contengono tipicamente MOSFET, IC controller, diodi TVS e shunt di precisione; il percorso di potenza controllato limita la corrente di spunto, mentre un TVS gestisce lo stress da transitori specificato. Qualsiasi difetto di fabbricazione su questi componenti può causare crash di sistema o danni permanenti all'inserimento di un modulo. Usate l'ispezione SPI/AOI/raggi X per i difetti di assemblaggio selezionati, poi testate separatamente spunto, protezione e comportamento a carico.
- SPI (Solder Paste Inspection): tutto inizia dalla pasta saldante. Per i MOSFET di potenza nei circuiti di hot-swap, i loro pad termici richiedono un volume di pasta preciso e sufficiente. SPI misura con scansione 3D il volume, l'area e l'altezza della pasta su ogni pad. Troppa pasta può causare cortocircuiti o spostamento dei componenti dopo la saldatura; troppo poca può ridurre la copertura del giunto o il contatto termico. Il volume di pasta da solo non stabilisce né la bagnatura né l'area operativa sicura del MOSFET durante lo spunto.
- AOI (Automated Optical Inspection): dopo la rifusione, l'AOI rileva i difetti di superficie. Può identificare rapidamente:
- Spostamento e rotazione dei componenti: assicura che MOSFET, controller e componenti passivi siano posizionati con precisione sui pad.
- Errori di polarità: la direzione di diodi TVS, condensatori elettrolitici e IC è critica. Un tipo o un orientamento di TVS errato può alterare la protezione; distinguere le parti unidirezionali da quelle bidirezionali.
- Difetti di saldatura: problemi visibili in superficie come mancanza di stagno, ponti di saldatura e tombstoning.
- Corpi estranei e contaminazione: rilevare corpi estranei visibili dove contrasto e accesso lo consentono; l'ispezione visiva non misura contaminazione ionica né resistenza di isolamento.
- Raggi X (ispezione X-Ray): i raggi X possono rivelare caratteristiche nascoste selezionate sotto package di potenza BGA, QFN e bottom-terminated. Proiezione bidimensionale, viste oblique e tomografia computerizzata hanno limiti diversi di sovrapposizione, risoluzione, throughput e interpretazione; AXI non è sinonimo di CT.
- Void: misurare l'area proiettata o il volume con metodo, regione e soglia concordati. Dimensione, posizione, distribuzione e geometria del giunto influenzano il rischio termico/meccanico. Usare le linee guida del package applicabili e la revisione/classe di norma contrattuale; nessuna soglia universale del 25% si applica a ogni pad termico.
- Ponti, aperture e riempimento: l'imaging può identificare anomalie geometriche selezionate, ma sovrapposizione o contrasto limitato possono nascondere difetti. Correlare i risultati incerti con test elettrici, viste oblique/CT o analisi distruttiva ove appropriato.
- Bagnatura: il solo aspetto dell'immagine non stabilisce un legame metallurgico sano. Usare ispezione complementare ed evidenze di processo per sospetta mancata bagnatura o cricche.
Prima di avviare l'assemblaggio SMT su larga scala, definite campionamento del First Article Inspection (FAI), revisioni di programma, caratteristiche critiche e disposizione dei risultati. Proseguire il monitoraggio del processo e i test unità/lotto concordati dopo l'accettazione del primo articolo.
OR-ing e alimentazione ridondante: come la tecnologia di ispezione garantisce l'affidabilità di diodi ideali e circuiti di condivisione di corrente
Dove moduli di potenza ridondanti condividono un bus, un percorso di potenza OR-ing può aiutare a bloccare la corrente inversa verso una sorgente guasta. Un'architettura N+1 o N+N richiede comunque contenimento dei guasti allocato e capacità di carico. Le soluzioni OR-ing a diodi tradizionali vengono progressivamente sostituite da soluzioni a «diodo ideale» basate su MOSFET, a causa dell'elevata caduta di tensione e del consumo. Queste soluzioni impongono requisiti più severi sulla qualità di fabbricazione.
I controller a diodo ideale combinati con MOSFET ad alta corrente possono raggiungere cadute di conduzione bassissime, ma i loro circuiti di controllo sono relativamente complessi, e la qualità dei giunti dei MOSFET è solo un fattore accanto a isolamento delle sorgenti, comportamento del controller, guasti comuni e transizioni carico/guasto verificate.
- Ruolo dell'AOI: garantire che l'IC controller a diodo ideale e i MOSFET esterni siano montati nell'orientamento corretto. Un MOSFET orientato male può causare flusso di corrente inversa o non scollegarsi efficacemente durante un guasto, rendendo inutile la ridondanza.
- Ruolo critico dei raggi X: i MOSFET di potenza usano tipicamente package con grandi pad termici. L'ispezione a raggi X è essenziale per valutare la qualità di saldatura di questi pad. Void eccessivi possono alzare la temperatura di giunzione degradando il percorso termico. Ciò può aumentare indirettamente RDS(on) e le perdite del MOSFET; il rischio va verificato rispetto ai limiti termici e di giunto specifici del package.
- Sfide della saldatura THT/through-hole: barre collettrici e connettori ad alta corrente possono usare saldatura THT/through-hole o altri metodi di fissaggio scelti per la corrente nominale e il carico meccanico. Ispezionare il riempimento del foro di questi giunti passanti è altrettanto importante. I raggi X possono controllare il riempimento di stagno dei fori passanti, con copertura limitata da geometria e condizioni di imaging; l'accettazione elettrica/termica e meccanica resta separata per gli assembly PCB ad alta conducibilità termica.
Punti chiave: focus centrali nella fabbricazione di alimentazioni ridondanti
- Saldatura dei MOSFET a diodo ideale: valutare i void dei pad termici con il metodo a raggi X concordato rispetto a criteri specifici del package e contrattuali, con regione/metodo di misura definiti.
- Precisione del circuito di condivisione di corrente: le resistenze di precisione per la condivisione di corrente devono avere qualità di giunto uniforme; SPI può segnalare variazioni di volume di pasta; l'accuratezza della misura/condivisione di corrente assemblata richiede test del circuito.
- Saldatura dei connettori ad alta corrente: sia SMT che THT, la qualità di saldatura dei connettori richiede attenzione mirata per prevenire il surriscaldamento da resistenza di contatto eccessiva.
- Integrità degli IC controller: i controller in package BGA o QFN richiedono una combinazione basata sul rischio di imaging e test elettrici/funzionali; i raggi X non dimostrano l'assenza di tutti i cortocircuiti o aperture.
Monitoraggio PMBus e telemetria di sistema: impatto potenziale dei difetti di fabbricazione sull'integrità dei dati
I sistemi di alimentazione moderni hanno da tempo superato la semplice conversione di energia. Attraverso protocolli come PMBus (Power Management Bus), realizzano monitoraggio in tempo reale, allarmi e regolazione remota di parametri chiave come tensione, corrente, potenza e temperatura. Questa gestione intelligente migliora notevolmente la manutenibilità (MTTR) e l'affidabilità complessiva. Tuttavia, tutto ciò si basa su dati di telemetria precisi, e i difetti di fabbricazione sono potenziali killer dell'integrità dei dati.
- Interferenze sulle linee di comunicazione: le linee di segnale PMBus sono tipicamente segnali digitali a bassa velocità, ma se vicino al loro percorso esistono difetti di fabbricazione come minuscole sfere di stagno o residui di flussante, possono formarsi percorsi di dispersione in determinate condizioni di temperatura e umidità. Ciò può interferire con la comunicazione, causando errori di dati o blocchi del bus. AOI/raggi X possono rilevare materiale estraneo visibile o radiograficamente risolvibile ma non possono stabilire la pulizia ionica né le dispersioni indotte dall'umidità. Usare appropriati test di pulizia, resistenza di isolamento e comunicazione.
- Accuratezza dei componenti di rilevamento:
- Resistori di misura di corrente: gli shunt per la misura di corrente sono tipicamente componenti di precisione a bassa resistenza. La resistenza di giunto/contatto e il rame condiviso possono influire sulle letture a seconda della presa Kelvin e dei percorsi di corrente. Ispezionare i giunti, verificare il layout e misurare la catena di rilevamento sotto carico; né ogni void né una sola immagine determina l'errore di lettura.
- Sensori di temperatura: i termistori NTC o i diodi sensibili alla temperatura usati per monitorare le aree hotspot non riflettono accuratamente la temperatura reale del dispositivo se mal saldati. Ciò può causare il fallimento delle strategie di ventilazione o un ritardo della protezione da sovratemperatura.
- Valore di traceability/MES: legare programmi, risultati e immagini SPI/AOI/raggi X concordati all'assembly/lotto e alle revisioni di componenti/firmware rilasciate. Verificare granularità, conservazione e recupero dei record; un'etichetta MES non implica che ogni immagine sia archiviata. I record guidano l'indagine ma non identificano da soli la causa radice.
Posizionare il conformal coating nella route di assemblaggio qualificata dopo le pulizie, ispezioni e prove richieste, con controlli di mascheratura e compatibilità. Reispezionare/ritestare dove applicazione o polimerizzazione possono influire sulla funzione; il coating non ripara i difetti di assemblaggio né dimostra la durata ambientale.
Verifica di affidabilità e valutazione della durata: il ciclo chiuso della qualità dal MTBF ai test accelerati
L'MTBF è una misura statistica di affidabilità stimabile da un modello definito o deducibile da dati di campo sufficienti; la sola ispezione non può stabilire l'MTBF del sistema. Dati di fabbricazione e ispezione ripetibili supportano il controllo del processo, ma l'affidabilità del prodotto richiede ancora una strategia di test definita e, dove possibile, evidenze di campo.
- Metriche di processo: usare le distribuzioni SPI con un sistema di misura adeguato e l'ipotesi di processo stabile per l'analisi di capability. Definire i difetti confermati dall'AOI separatamente dai falsi allarmi e definire popolazione/opportunità per il DPMO. Le statistiche dei void a raggi X richiedono impostazioni e regioni di immagine coerenti. Questi indicatori non stabiliscono l'MTBF del prodotto.
- Test accelerati: scegliere assembly rilasciati rappresentativi e documentare ogni screening. Selezionare solo campioni con void insolitamente bassi può distorcere le stime di durata. Ciclaggio termico, vibrazioni o caldo umido devono affrontare i meccanismi di guasto previsti e usare un modello di accelerazione giustificato prima di estrapolare la durata in campo.
- Primo articolo e controllo delle modifiche: registrare ambito e risultati del campione iniziale, verificare le correzioni e definire la riqualificazione dopo modifiche a stencil, profilo, componenti, scheda o programma di ispezione. La FAI non sostituisce l'accettazione continua.
- Protezione: qualificare copertura del coating, polimerizzazione, mascheratura, pulizia e controlli successivi rispetto all'ambiente reale; non è un prolungamento incondizionato della durata.
Ambito di ispezione da definire per la commessa
| Capacità di ispezione | Attrezzatura e metodo da confermare | Valore per i sistemi di potenza |
|---|---|---|
| SPI 3D | Ispezione di area, volume, altezza e ponti della pasta; risoluzione e accuratezza dipendono dall'impostazione dello strumento SPI | Segnala deviazioni di deposizione della pasta; non prova le prestazioni dei giunti dopo rifusione |
| AOI 3D | Specificare ottica, illuminazione, dimensione/altezza dei package, programma e copertura difetti validata | Segnala anomalie visibili selezionate di polarità, posizionamento o giunto; verificare falsi allarmi e sfuggiti |
| Raggi X / AXI | Selezionare metodo 2D/obliquo/3D o CT, risoluzione, regioni, dose e criteri di interpretazione | Rivela caratteristiche nascoste selezionate; test elettrici e di affidabilità coprono gli altri requisiti |
| Traceability/MES | Concordare identificatori scheda/lotto, versioni di programma, risultati/immagini conservati e collegamento dei record | Supporta disposizione tracciabile e indagine nell'ambito dei dati effettivamente archiviati |
Conclusione
Per l'assemblaggio PCBA chiavi in mano, fornire BOM, disegni, elenco dei giunti critici, criteri di ispezione, carichi e requisiti di test elettrici/funzionali. Confermare quali operazioni e registrazioni SPI/AOI/raggi X sono incluse, chi esegue i test specialistici e come vengono disposti i difetti.
L'ispezione supporta una fabbricazione ripetibile quando copertura e limiti sono compresi. Hot-swap, protezione, telemetria, isolamento, comportamento termico e durata del prodotto richiedono comunque le proprie evidenze di validazione.
Domande frequenti
Come sono integrati SPI e AOI nel controllo qualità del processo SMT?
SPI si colloca prima del posizionamento per misurare il volume di pasta e l'allineamento di stampa; l'AOI dopo la rifusione controlla presenza dei componenti, polarità e giunti di saldatura. Usare i risultati confermati per investigare le cause di stencil, posizionamento e profilo; entrambi i metodi possono mancare difetti e generare falsi allarmi. Per le schede di potenza/raffreddamento, aggiungere l'ispezione a raggi X appropriata dei giunti nascosti e test di carico/funzione per pad termici e connettori; SPI/AOI da soli non misurano i void nascosti dopo la rifusione.