
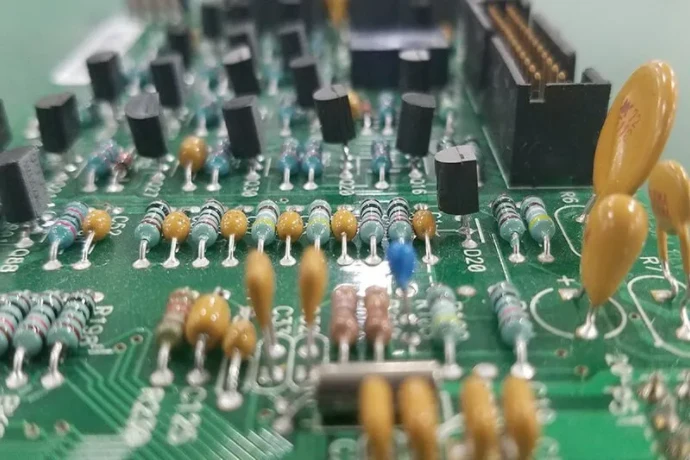
Server AI, schede acceleratrici e switch combinano dispositivi a montaggio superficiale ad alta densità con connettori e altri componenti che possono usare terminazioni passanti. La saldatura THT/passante rientra in queste connessioni a livello di scheda di sistema; è distinta dalle interconnessioni a passo fine dei chip, HBM e substrati all'interno dei package CoWoS o EMIB. La distribuzione di potenza a livello di scheda, i percorsi termici, l'integrità del segnale e l'assemblaggio devono essere coordinati dove THT e assemblaggio SMT si incontrano.
Connettori di potenza passanti, condensatori bulk e interfacce soggette a carichi meccanici possono essere utili quando le loro caratteristiche nominali e le funzionalità di ritenzione si adattano all'applicazione. Esistono anche alternative SMT, tra cui connettori ad alta corrente e condensatori ai polimeri. Selezionate il package dai suoi dati elettrici, termici e meccanici anziché presumere che una terminazione passante sia sempre più robusta o porti più corrente. Per una realizzazione HilPCB, fornite la costruzione della scheda, i disegni dei componenti, le condizioni di carico e i requisiti di accettazione per una revisione specifica di fabbricazione e assemblaggio.
Dove si colloca la saldatura THT/passante nei sistemi AI
L'assemblaggio SMT offre elevata densità di posizionamento e rifusione automatizzata. I componenti passanti restano utili per requisiti selezionati di potenza, meccanica e interfaccia; la scelta corretta dipende dalla costruzione completa del componente e della scheda.
Innanzitutto, la ritenzione meccanica. I terminali che attraversano fori metallizzati possono trasferire i carichi attraverso la scheda, ma i giunti di saldatura e i barilotti possono comunque creparsi, strapparsi o delaminarsi sotto carichi eccessivi di inserimento, del cavo o di vibrazione. Connettori pesanti, dissipatori e condensatori possono richiedere ferramenta di montaggio o supporti affinché la loro massa e le forze di accoppiamento non siano sostenute dalla sola saldatura. Confrontate i dati di ritenzione e fatica delle reali alternative THT e SMT.
In secondo luogo, corrente e calore. La capacità di corrente di un connettore dipende dalla resistenza di contatto, dal numero di pin e dalla ripartizione della corrente, dalla sezione di rame, dalle condizioni di accoppiamento e dall'innalzamento di temperatura ammissibile. La corrente di un rail del chip non è la corrente nominale di ogni connettore di scheda. Gli strati di PCB a rame pesante possono distribuire corrente e calore, ma il routing, le connessioni dei fori metallizzati e il raffreddamento devono formare un percorso continuo. Collegate un terminale solo alla sua net assegnata; collegare insieme alimentazione e massa per diffondere il calore creerebbe un guasto.
Infine, la disponibilità dei package. Trasformatori, condensatori bulk e interfacce personalizzate possono essere offerti con terminazioni passanti, a montaggio superficiale o miste. Una revisione PCBA chiavi in mano dovrebbe stabilire le parti scelte, i supporti, la sequenza di assemblaggio e l'accesso ai test prima del rilascio.
Impatto del THT sulle reti di distribuzione di potenza (PDN) delle schede di sistema
La rete di distribuzione di potenza (PDN) deve mantenere ogni rail entro il droop e il ripple ammissibili durante le variazioni di carico. Connettori e condensatori THT influenzano una parte di quella rete, mentre le connessioni del regolatore, del package e on-die richiedono modelli propri.
I condensatori elettrolitici o ai polimeri bulk possono fornire energia a frequenza più bassa, in package THT o SMT. L'induttanza dei terminali, dei pad e dell'anello dei piani ne limita l'utilità ad alta frequenza; un terminale THT non riduce intrinsecamente l'ESL. Usate i dati di impedenza, ESR, bias e temperatura del condensatore selezionato insieme ai requisiti del regolatore, e posizionate il disaccoppiamento ad alta frequenza su anelli corti di alimentazione e ritorno vicino al carico. Verificate le risonanze sull'intero PDN assemblato anziché selezionare le parti solo in base alla capacità.
Per i connettori di ingresso potenza e di backplane, calcolate le perdite di contatto e di barilotto alla distribuzione di corrente specificata, quindi verificate l'innalzamento di temperatura con il raffreddamento previsto e i contatti adiacenti caricati. Le connessioni ai piani devono bilanciare la diffusione di corrente/calore con la finestra del processo di saldatura. Su un PCB HDI, esigenze di passo e routing possono giustificare microvia altrove; ciò non rende ogni foro THT una caratteristica HDI. L'analisi elettrotermica e le misure possono identificare i punti caldi e guidare la selezione di rame e connettori.
Un foro passante metallizzato è un'interconnessione della scheda; un giunto THT contiene inoltre un terminale di componente e la lega saldante. Entrambi contribuiscono resistenza e parassiti. Diametro del foro, rame finito, spessore della scheda, anelli anulari e strati collegati devono essere adeguati alla corrente, ai cicli termici e ai requisiti di assemblaggio.
Differenze chiave tra THT e SMT nell'hardware AI
| Attributo | Saldatura THT/passante | Assemblaggio SMT |
|---|---|---|
| Resistenza meccanica | I terminali si innestano nei fori metallizzati; la ritenzione dipende da giunto, barilotto, scheda e supporti di montaggio | Pad del package, ancoraggi e supporti determinano la ritenzione; confrontare i carichi specificati |
| Capacità di corrente | Geometria di contatti/terminali, placcatura e aumento di temperatura determinano la corrente nominale | Esistono package per alta corrente; pad, rame e raffreddamento devono essere adeguati alla portata |
| Prestazioni termiche | Terminali e rame collegato possono condurre calore; verificare l'intero percorso fino all'ambiente | Pad esposti, via termici e dissipatori possono offrire efficaci percorsi di raffreddamento |
| Densità di assemblaggio | Fori, terminali e accesso utensile occupano spazio di routing e assemblaggio | I package piccoli consentono un posizionamento denso; il routing può comunque richiedere via |
| Componenti tipici | Connettori, condensatori bulk, trasformatori, dispositivi di potenza | IC, resistori/condensatori, piccoli passivi, BGA/LGA |
| Livello di automazione | Inserimento più saldatura a onda, selettiva o manuale; l'automazione dipende dal processo | Posizionamento e rifusione possono essere automatizzati; le parti devono adattarsi al processo qualificato |
Gestire le sfide termiche dei componenti THT: dal design PCB al raffreddamento di sistema
Connettori ad alta corrente, induttori e altri componenti di potenza possono dissipare calore e ostacolare il flusso d'aria. Iniziate la pianificazione termica dalle loro perdite effettive e dai limiti di temperatura, includendo le fonti di calore vicine.
Usate il rame sulla net elettrica corretta per diffondere il calore e, dove opportuno, via termici per collegarlo a ulteriore rame. Rispettate i requisiti di isolamento e le distanze di strisciamento tra le net. I piani interni diffondono il calore attraverso la scheda; un dissipatore, un'interfaccia del contenitore o un flusso d'aria deve poi portare quel calore all'ambiente. Verificate l'intero percorso di resistenza termica anziché trattare i piani interni come alette di raffreddamento esposte.
Condensatori e connettori alti possono creare ombre di flusso d'aria a valle di ventole, dissipatori CPU/GPU e memoria. Rivedete il loro posizionamento e orientamento con il progetto di raffreddamento; misure del flusso d'aria o CFD possono aiutare a identificare ricircoli e punti caldi.
In caso di esposizione a vibrazioni o umidità, supporti, rivestimento o vasatura/incapsulamento possono essere appropriati. Un composto termoconduttivo aiuta solo quando collega la fonte di calore a un dissipatore efficace. Il suo modulo, l'espansione, il ritiro di polimerizzazione, le proprietà dielettriche e la massa aggiunta possono anche sollecitare i giunti o modificare il comportamento del segnale. Qualificate il materiale e la geometria scelti, compreso l'accesso per la rilavorazione.
Integrità del segnale ad alta velocità: parassiti dei via THT e strategie di ottimizzazione
I connettori di segnale passanti e le transizioni metallizzate introducono capacità e induttanza che possono causare riflessioni, crosstalk e conversione di modo. Modellate connettore, terminale, pad, fori e transizioni di riferimento come parte del canale completo.
Una sezione inutilizzata del barilotto metallizzato può agire come stub di linea di trasmissione. La sua risonanza dipende dalla lunghezza elettrica e dall'ambiente dielettrico; stub lunghi possono collocare notch di perdita all'interno della banda del canale. Per un pin di componente, occorre includere anche il terminale conduttivo. Verificate le perdite di inserzione/ritorno e il budget del canale di interfaccia anziché dichiarare ogni connessione THT inadatta a PCIe 5.0/6.0.
Il backdrilling può rimuovere uno stub metallizzato inutilizzato da un via di segnale adatto. Deve preservare lo strato collegato, gli anelli anulari richiesti e i giochi strutturali. Non rimuovete il barilotto necessario per saldare o trattenere un componente passante, e non presumete che forare via il rame elimini uno stub del terminale del componente. Potrebbero essere necessari una diversa selezione del connettore, un'assegnazione degli strati o un'altra terminazione. Specificate lo stub residuo e le tolleranze di registrazione/profondità con il produttore.
Oltre al backdrilling, è fondamentale ottimizzare il design del via stesso, tra cui:
- Ottimizzare l'anti-pad: regolate il gioco del piano per tarare la capacità preservando i percorsi di ritorno, lo spazio di routing e l'isolamento. Usate il target di impedenza dell'interfaccia reale anziché una geometria universale.
- Fornire una transizione di ritorno: posizionate via di stitching di massa vicino a una transizione di segnale quando entrambi i piani di riferimento appartengono allo stesso dominio di massa. Non ponticellate domini di isolamento; il passaggio a un riferimento diverso richiede un progetto di percorso di ritorno adeguato.
- Controllare il launch: mantenete bilanciata la geometria differenziale e rivedete pad, restringimenti e rame adiacente. Una sola curva a 45° non può correggere una grande discontinuità di connettore o via.
Usate un modello EM 3D quando la transizione lo giustifica, quindi confrontate il canale assemblato con la simulazione o i parametri S misurati. La guida al layout ad alta velocità di TI, sezioni 3.5–3.8, illustra stub di pin, stub di via e anti-pad; le sue dimensioni di esempio si applicano a quella guida, non a ogni interfaccia AI.
Dati di input per la fabbricazione passante ai fini del preventivo
| Parametro di produzione | Dato di progettazione | Verifica di fabbricazione e assemblaggio |
|---|---|---|
| Numero massimo di strati PCB | Numero di strati richiesto e piani collegati | Routing, registrazione e massa termica |
| Spessore massimo della scheda | Spessore finito e tolleranza | Sporgenza dei terminali, attrezzaggio e fabbisogno termico di saldatura |
| Diametro minimo di foratura meccanica | Foro finito e dimensioni del terminale selezionato | Sovrametallo foratura-finito e anello anulare |
| Rapporto d'aspetto massimo (Aspect Ratio) | Spessore della scheda diviso per il diametro del foro specificato | Copertura della placcatura ed evidenza di affidabilità concordata |
| Precisione di posizione dei fori | Requisiti di allineamento foro-pad e connettore | Registrazione del produttore e adattamento dei componenti |
| Precisione del controllo di profondità del backdrill | Stub residuo target del via di segnale | Tolleranze di profondità/registrazione; proteggere gli strati collegati |
| Spessore di rame supportato | Rame finito per strato e requisiti dei fori metallizzati | Incisione, ripartizione della corrente e finestra del processo di saldatura |
Saldatura a onda selettiva: saldatura di precisione per schede AI a tecnologia mista
Le schede a tecnologia mista possono combinare package BGA/QFN rifusi con connettori e condensatori passanti. La saldatura successiva deve tenere conto delle parti sul lato inferiore, della massa termica e dei limiti di calore di saldatura dei componenti. La saldatura a onda può richiedere orientamento adeguato e carrier o maschere; non è automaticamente incompatibile con ogni scheda popolata.
La saldatura a onda selettiva dirige una piccola onda o un ugello verso i giunti selezionati dopo flussaggio e preriscaldamento. Le parti vicine subiscono comunque preriscaldo e calore condotto. Impostate temperatura della lega, tempo di contatto, posizione dell'ugello e preriscaldo in base alle temperature misurate sull'assemblato e ai requisiti di flussante/componenti. La panoramica di processo di Ersa descrive queste fasi distinte.
Nella produzione di hardware AI, i vantaggi sono chiari:
- Limitare l'esposizione termica: il contatto locale con la lega può ridurre l'apporto di calore, ma verificate le temperature sui componenti sensibili vicini e sui grandi carichi termici.
- Controllare la formazione del giunto: qualificate l'erogazione del flussante, la bagnatura, il riempimento e il distacco dall'ugello; l'automazione non elimina ponti o riempimento insufficiente.
- Garantire l'accesso degli utensili: riservate i giochi per ugello, fixture e sporgenza dei terminali rispetto alle parti SMT vicine, inclusi i rischi di ombreggiamento e collisione.
- Mantenere la ripetibilità: monitorate il programma rilasciato, le condizioni del flussante, l'usura dell'ugello e il bagno di lega; controllate le variazioni tra i lotti.
Registrate nel piano di assemblaggio il profilo qualificato, i criteri di riempimento/bagnatura della lega, il campionamento e la disposizione dei difetti. La disponibilità delle apparecchiature e la copertura d'ispezione sono specifiche del sito fornitore.
Dalla progettazione alla consegna: come il PCBA chiavi in mano semplifica l'integrazione del THT
Per le aziende di hardware AI, gestire una catena di fornitura complessa è una sfida importante. Devono reperire fabbriche di PCB, fornitori di componenti, terzisti SMT e assemblatori THT separati e coordinare i flussi di lavoro: qualsiasi ritardo o problema di qualità può compromettere l'intero progetto. Il PCBA chiavi in mano consolida tutto in un'unica interfaccia.
Un accordo di PCBA chiavi in mano può coordinare fabbricazione della scheda, approvvigionamento dei componenti, assemblaggio e test attraverso un'unica interfaccia commerciale. L'ambito concordato dovrebbe identificare i siti fornitori, i rilasci di progetto, i criteri di accettazione e la copertura dei test; i file Gerber e BOM da soli non definiscono un prodotto completamente testato.
- Ottimizzazione di progetto a monte (DFM/DFA): gli ingegneri esaminano non solo la fabbricabilità del PCB (DFM) ma anche la fattibilità di assemblaggio (DFA). Si concentrano su posizionamento THT, design delle piazzole, spaziatura dei fori e distanze di sicurezza dalle parti SMT, prevenendo i problemi a valle.
- Passaggio di processo: identificate i siti di fabbricazione e assemblaggio, i loro dati rilasciati e le responsabilità. Rivedete finitura superficiale, stoccaggio, pulizia e compatibilità del processo di saldatura attraverso tali interfacce.
- Controllo qualità definito: distinguete test elettrico della scheda nuda, ispezione di assemblaggio, test a sonde mobili, ICT e test funzionale. Registrate net accessibili, limiti dei componenti, firmware, fixture e funzioni non testate; questi metodi hanno coperture diverse.
- Gestione semplificata della supply chain: un unico fornitore significa meno overhead di comunicazione e complessità logistica, risparmiando tempo e permettendo ai team R&D di concentrarsi su architettura e algoritmi principali.
Per le richieste a HilPCB, specificate i deliverable richiesti di fabbricazione, approvvigionamento, assemblaggio SMT, assemblaggio THT e test. Rivedete i risultati del primo articolo e le lacune di copertura prima di rilasciare la produzione ripetuta.
🏢 Flusso di lavoro PCBA chiavi in mano end-to-end di HILPCB
Esaminate questi cinque pacchetti di lavoro nella definizione del piano di costruzione e rilascio.
Revisione approfondita dei dati di progetto per migliorare la fabbricabilità e mitigare i rischi prima della costruzione.
Concordare fonti approvate, sostituzioni in caso di scarsità, ispezione e registrazioni di tracciabilità dei lotti.
Specificare per la revisione stack-up, rame, materiale, planarità e requisiti di test elettrico.
Rilasciare la sequenza di inserimento, supporti, rifusione e saldatura passante con profili misurati.
Concordare copertura d'ispezione ed elettrica/funzionale, campionamento e disposizione dei difetti.
Garantire l'affidabilità a lungo termine: test e protezione dei giunti THT
La qualità dei giunti THT influenza direttamente la stabilità a lungo termine dell'intero sistema AI. Un difetto di saldatura apparentemente minore può degradarsi rapidamente sotto alta corrente o vibrazioni, portando a guasti intermittenti o a cedimenti catastrofici. Pertanto, test rigorosi e protezione efficace dei giunti THT sono passaggi essenziali della produzione.
Test e ispezione sono la prima linea di difesa:
- Ispezione visiva e a raggi X: Valutate riempimento della lega, bagnatura, ponti e vuoti secondo la revisione IPC-A-610 concordata e la classe di prodotto; il criterio comunemente citato del 75% di riempimento verticale presenta eccezioni documentate e non può sostituire i requisiti specifici del progetto.
- Limiti dei raggi X: un'imaging 2D/3D adeguata può rivelare riempimento e vuoti nei giunti nascosti, a seconda di geometria e risoluzione. Non stabilisce ogni interfaccia di bagnatura, contatto elettrico o vita a fatica a lungo termine; usate ispezioni e test complementari secondo necessità.
- Test elettrico: il test a sonde mobili e l'ICT possono rilevare aperture, cortocircuiti ed errori di componenti specificati dove l'accesso e il circuito lo consentono. L'FCT esercita stati operativi definiti. I contatti ad alta corrente possono richiedere anche misure di resistenza/innalzamento di temperatura; registrate i limiti e la copertura effettivi.
Dopo il superamento dei test, può essere richiesta una protezione aggiuntiva a seconda dell'ambiente operativo:
- Conformal coating: un rivestimento compatibile può ridurre l'esposizione delle superfici coperte a umidità e contaminazione. Pulizia, copertura, mascheratura dei connettori e design del contenitore contano; il rivestimento da solo non stabilisce un grado IP.
- Vasatura/incapsulamento: un composto qualificato può sostenere le parti o limitare l'accesso ai contaminanti. Verificate le sollecitazioni da espansione/modulo, la polimerizzazione, la dispersione del calore, il carico sul segnale e la manutenibilità; più materiale non è sempre una protezione migliore.
L'ispezione stabilisce i difetti e le condizioni che può rilevare. Cicli termici, vibrazioni o altri test di qualificazione affrontano esposizioni specificate su campioni definiti; il solo superamento dell'ispezione non predice la vita operativa di ogni giunto.
THT orientato al futuro: evoluzione per l'hardware AI di nuova generazione
Man mano che potenza e velocità dati del silicio AI continuano a crescere, aumentano anche i requisiti per le interconnessioni a livello di sistema. La tecnologia THT non è ferma; evolve attraverso innovazioni in materiali, processi e form factor per soddisfare le esigenze AI di prossima generazione.
Il press-fit è un'opzione di terminazione separata senza saldatura. I pin cedevoli si deformano elasticamente contro un sistema di fori metallizzati specificato e mantengono la forza di contatto, come descritto da TE Connectivity. Non si tratta di una saldatura a freddo metallurgica. Geometria dei pin, foro finito/placcatura, attrezzaggio di inserimento e supporto della scheda devono essere qualificati insieme. L'accoppiamento di servizio di un'interfaccia di connettore è distinto dalla rimozione ripetuta dei suoi pin press-fit montati su scheda.
Selezionate lega saldante e laminato in base ai loro requisiti di processo e di servizio. Un Tg più alto da solo non stabilisce conduttività termica, temperatura operativa massima o vita a fatica del giunto. Espansione della scheda, costruzione del barilotto, geometria del giunto e il ciclo termico reale contribuiscono tutti alle sollecitazioni.
Inoltre, i form factor dei componenti THT stanno evolvendo: più connettori ibridi integrano sia potenza che segnale, e i connettori THT ottimizzati per coppie differenziali ad alta velocità sono progettati con strutture interne accuratamente studiate per un migliore controllo dell'impedenza.
Motori ottici e interfacce in fibra possono usare connessioni elettriche saldate, socket, supporti meccanici o altre costruzioni. I loro requisiti di allineamento e ritenzione non rendono il THT il metodo predefinito di integrazione ottica.
Le opzioni passanti, press-fit e a montaggio superficiale dovrebbero essere confrontate ai livelli del componente selezionato, della scheda e del sistema, con requisiti espliciti di potenza, canale e meccanica.
Conclusione: la saldatura THT come processo chiave per sistemi AI robusti
La saldatura passante resta utile per connettori e componenti selezionati sulle schede di sistema AI. Un'implementazione affidabile dipende da parti correttamente dimensionate, carichi meccanici trattenuti, percorsi adeguati di corrente e calore e giunti qualificati accanto alla densa circuiteria SMT.
Esaminate insieme impedenza del PDN, transizioni complete del segnale, raffreddamento e accesso di saldatura. Una richiesta di assemblaggio passante dovrebbe includere disegni dei componenti, dati della scheda, supporti, carichi operativi e il piano di ispezione e test richiesto. Risolvete le lacune di copertura e i rilievi del primo articolo prima della produzione ripetuta.
Contattate HILPCB con i vostri requisiti di fabbricazione e assemblaggio di schede di sistema AI per una revisione circoscritta.