
Корпуса BGA с шагом шаров 0.5 mm и меньше обеспечивают высокую плотность выводов, необходимую современным процессорам, памяти и SoC‑решениям. Такие корпуса требуют возможностей, выходящих за рамки стандартной сборки BGA: более жёстких допусков процесса, специализированной конструкции платы и расширенных методов инспекции.
HILPCB выполняет сборку fine‑pitch BGA с точностью оборудования, контролем процесса и инспекционными возможностями, которые нужны таким требовательным корпусам.
Навигация
- Что считается BGA с мелким шагом
- Требования к PCB для мелкого шага
- Проектирование трафарета
- Точность установки
- Особенности рефлоу
- Инспекция: сложности и решения
- Услуги HILPCB по fine‑pitch сборке
Что считается BGA с мелким шагом
Термин fine pitch обычно применяют к BGA‑корпусам с шагом шаров меньше ~0.8 mm — уровня, на котором стандартные процессы сборки начинают требовать серьёзной адаптации. Чем меньше шаг, тем более жёсткий контроль нужен на каждом этапе процесса.
Понимание связи между шагом и требованиями к процессу помогает разработчикам принимать решения по корпусированию, а производителям — планировать ресурсы и возможности.
Категории шага и их особенности
- Стандартный шаг (0.8–1.27 mm): классический BGA с комфортными запасами по процессу; стандартные трафареты и установщики обычно достаточны; иногда возможен визуальный контроль периферийных шаров.
- Мелкий шаг (0.5–0.65 mm): требуется повышенная точность установки и оптимизация трафарета; обычно нужен HDI‑PCB; рентген‑контроль обязателен.
- Очень мелкий шаг (0.4 mm): нужны прецизионное оборудование и строгий контроль процесса; HDI обязателен; требуются продвинутые методы инспекции.
- Микрошаг (<0.4 mm): экстремальные требования к точности; специализированные подложки и процессы; необходима экспертиза advanced packaging.
Типы корпусов в fine‑pitch категории
- CSP (Chip Scale Package): площадь корпуса близка к размеру кристалла (≤1.2×); типичный шаг 0.4–0.65 mm; широко применяется в мобильных устройствах и носимой электронике.
- WLP/WLCSP: кристалл с перераспределением выводов; шаг может быть до 0.3 mm; требует HDI‑подложки и микровий.
- FCBGA (Flip Chip BGA): высокопроизводительные процессоры с мелким шагом по периферии; внутренняя решётка может иметь более крупный шаг; сложные требования к разводке.
- PoP (Package‑on‑Package): «стек» корпусов с мелкошаговыми интерфейсами; типично «память над логикой» в смартфонах; требует точного совмещения при укладке.
- FOWLP (Fan‑Out WLP): технология перераспределения I/O на большую площадь; шаг зависит от дизайна перераспределения.
Что «движет» применением
Корпуса с мелким шагом доминируют там, где нужно максимум функций в ограниченном объёме: потребительская электроника, вычисления и связь.
Требования к PCB для мелкого шага
Fine‑pitch BGA предъявляют строгие требования к конструкции PCB, которые обычные процессы изготовления не всегда способны обеспечить. Технология HDI (High Density Interconnect) даёт плотность разводки и точность элементов, необходимые таким корпусам.
Пределы изготовления плат определяют, какой шаг реально достижим в конкретном проекте. Партнёрство между изготовителем PCB и сборочным производством помогает обеспечить совместимую capability по всей цепочке.
Технологии HDI‑PCB
- Микровии: лазерные отверстия диаметром 0.1 mm и меньше; однослойные соединения (1+N+1) либо последовательная ламинация для большей плотности.
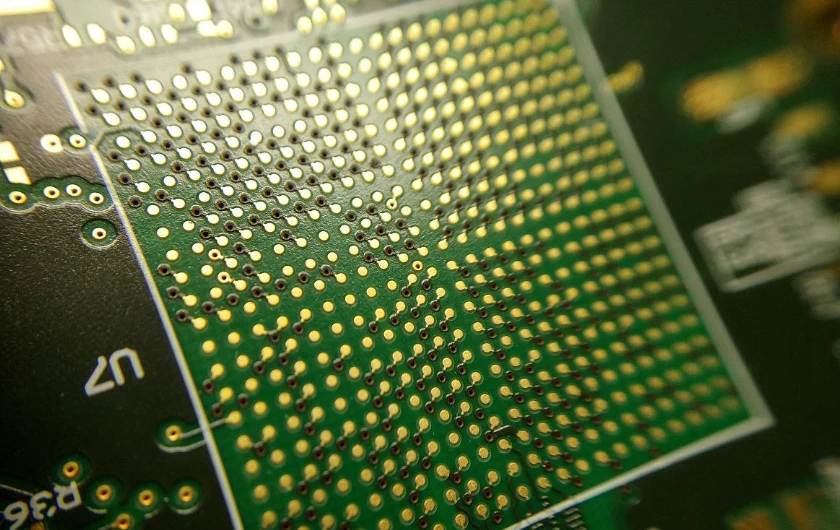
- Via‑in‑pad: микровии прямо под площадками BGA повышают плотность «вывода» сигналов; заполнение и укупорка предотвращают утечку припоя и пористость.
- Build‑up слои: последовательная ламинация добавляет слои трассировки вокруг ядра; типичные конфигурации — 2+4+2 и выше для плотных дизайнов.
- Тонкие линии: ширины/зазоры 75 μm и меньше позволяют выполнять escape‑разводку; для самых агрессивных проектов — 50 μm.
- Точность совмещения: межслойное совмещение ±50 μm или лучше обеспечивает совпадение vias и площадок; более жёсткая регистрация снижает yield, но увеличивает запас по дизайну.
Требования к площадкам
- NSMD предпочтительнее: площадки, определённые медью (Non‑Solder Mask Defined), обычно дают более прочное соединение и лучшее качество пайки; при этом критична регистрация маски.
- Оптимизация размера площадок: для мелкого шага площадки уменьшают, чтобы снизить риск перемычек при сохранении прочности; для NSMD типично 80–85% диаметра шара.
- Регистрация паяльной маски: мелкий шаг требует высокой точности «маска‑медь»; для 0.4 mm шага может потребоваться ±25 μm; используются продвинутые методы экспонирования.
- Плоскостность финиша: ENIG часто выбирают за ровную и стабильную поверхность; иммерсионные покрытия должны соответствовать требованиям по планарности.
Стратегии разводки и «вывода» сигналов (escape)
Вывод сигналов из плотных массивов требует продуманных стратегий трассировки, использующих возможности HDI.
- Dog‑bone: классическая схема с via, смещённым от площадки; ограничивается минимальными зазорами трассы и via.
- Via‑in‑pad: отверстие в площадке позволяет вывести много сигналов на один слой; требует заполнения и выравнивания.
- Многослойный escape: для сложных массивов часть сигналов выводится на нескольких слоях; последовательный вывод снижает требования к числу слоёв.
- Контролируемый импеданс: для high‑speed сигналов нужны линии с заданным импедансом; геометрия должна учитывать и плотность вывода, и электрические требования.
Проектирование трафарета
Дизайн трафарета для пасты критически влияет на успех сборки fine‑pitch BGA. Малые апертуры усложняют перенос пасты, при этом требуется точный контроль объёма, чтобы избежать и обрывов, и перемычек.
Выбор технологии трафарета и инженерия апертур оптимизируют нанесение пасты под требования мелкого шага.
Варианты технологий трафарета
- Лазерная резка (нержавеющая сталь): стандартная технология с «рисками» на стенках апертур; обычно достаточна для 0.5 mm; качество стенок влияет на выпуск пасты.
- Электроформованный никель: гладкие, «конусные» стенки апертур дают лучший выпуск пасты; предпочтительно для 0.4 mm и меньше; более высокая стоимость часто окупается ростом выхода годных.
- Лазер + электрополировка: дополнительная обработка улучшает стенки; промежуточный вариант между лазерным и электроформованным.
- Нано‑покрытия: покрытия уменьшают прилипание пасты к стенкам; повышают эффективность переноса, особенно на мелких апертурах.
Принципы дизайна апертур
- Правило area ratio: отношение площади апертуры к площади стенок определяет выпуск пасты; >0.66 обычно нужно для стабильного переноса; мелкий шаг требует меньшей толщины трафарета.
- Выбор толщины: меньший шаг — тоньше трафарет для соблюдения area ratio; для 0.4 mm обычно 80–100 μm; возможна ступенька (step‑down) в зоне мелкого шага.
- Уменьшение апертур: апертуры часто делают меньше площадок; это снижает риск перемычек, сохраняя достаточный объём; важно балансировать риск обрывов и коротких.
- Оптимизация формы: круговые апертуры часто дают лучший выпуск, чем квадратные; скруглённые углы уменьшают риск перемычек; иногда применяют формы типа home‑plate.
Расчёты area ratio
Для надёжного переноса пасты area ratio должен быть выше порогового значения, зависящего от пасты и геометрии апертуры.
Area Ratio = Aperture Area / Wall Area
For circular apertures:
- Aperture Area = π × (d/2)²
- Wall Area = π × d × t
- Area Ratio = d / (4 × t)
Where d = aperture diameter, t = stencil thickness
For 0.4mm pitch with 0.35mm apertures and 100μm stencil:
- Area Ratio = 0.35 / (4 × 0.1) = 0.875 (acceptable)
For same apertures with 150μm stencil:
- Area Ratio = 0.35 / (4 × 0.15) = 0.58 (problematic)
Step‑трафареты
Сборки, где одновременно есть и мелкий шаг, и крупные компоненты, могут выигрывать от step‑трафаретов: разная толщина даёт разный объём пасты в разных зонах платы.
- Step‑down зоны: уменьшенная толщина в зоне fine‑pitch обеспечивает нужный area ratio.
- Step‑up зоны: увеличенная толщина для крупных компонентов, разъёмов или экранов, где нужен больший объём припоя.
- Особенности дизайна: переходы ступенек требуют отступов от апертур; места ступеней планируются на этапе проектирования трафарета.
Точность установки
Сборка fine‑pitch BGA требует точности установки существенно выше, чем у стандартного шага. Самовыравнивание в рефлоу помогает, но слишком большая начальная ошибка не даст сформировать корректные соединения.
Capability оборудования и дисциплина процесса обеспечивают стабильную установку в рамках требований мелкого шага.
Параметры точности
- 3‑sigma точность: спецификация по максимальному отклонению на статистических границах; для мелкого шага обычно нужно ±30–50 μm (3σ) — зависит от шага.
- Индекс способности (Cpk): статистическая метрика capability относительно допуска; Cpk >1.33 обычно означает устойчивую точность.
- Угловая точность: ошибка по углу сильнее влияет на угловые шары, чем на центр; для крупных fine‑pitch BGA нужна строгая угловая точность.
- Усилие установки: избыточное усилие повреждает шары; у мелкого шага шары меньше и уязвимее; контроль усилия предотвращает повреждения.
Требования к машине
- Разрешение визион‑системы: камера и оптика должны различать мелкошаговые признаки; точность распознавания фидуциалов влияет на итоговую установку.
- Распознавание рисунка: для мелкого шага нужны более продвинутые алгоритмы; инспекция компонента до установки выявляет повреждённые изделия.
- Точность механики: линейные приводы и энкодеры обеспечивают повторяемость; термостабильность сохраняет калибровку в смене.
- Поддержание калибровки: регулярная проверка подтверждает точность; мониторинг дрейфа между калибровками.
Факторы процесса, влияющие на установку
- Состояние пасты: свежая и правильно подготовленная паста удерживает компонент; расплывшаяся/деградировавшая паста позволяет компоненту смещаться до рефлоу.
- Последовательность установки: лёгкие компоненты ставят после тяжёлых, чтобы не сдвигать; тайминг установки BGA уменьшает «воздействие времени» на пасту.
- Перенос компонента: транспорт от питателя к плате без смещения/поворота; уровень вакуума и состояние насадки влияют на повторяемость.
- Окружающая среда: температура и влажность меняют поведение пасты; контролируемая среда повышает стабильность.
Особенности рефлоу
Fine‑pitch BGA имеют свои сложности в рефлоу: меньшая тепловая масса маленьких шаров и более жёсткие требования к равномерности температуры по массиву соединений. Оптимизация профиля должна учитывать эти факторы и одновременно предотвращать дефекты пайки.
Меньший объём припоя даёт меньшую тепловую ёмкость, влияя и на нагрев, и на затвердевание.
Настройка термопрофиля
- Равномерность нагрева: разброс температуры по массиву должен быть минимальным; градиенты приводят к разному времени расплавления и дефектам, связанным с короблением.
- Time Above Liquidus: для мелкого шага обычно нужно меньшее TAL из‑за малой тепловой массы; чрезмерный TAL ускоряет рост интерметаллидов в тонких соединениях.
- Пиковая температура: пик должен обеспечить полное смачивание; слишком высокий пик усиливает коробление и может повредить температурно‑чувствительные компоненты.
- Охлаждение: контролируемое охлаждение формирует правильную структуру зерна; мелкие соединения остывают быстрее и иногда требуют корректировки профиля.
Чувствительность к короблению
Fine‑pitch корпуса часто сильнее подвержены короблению из‑за большой доли кристалла относительно корпуса и более тонкой конструкции.
- Динамическое коробление: форма меняется в ходе профиля; максимум может быть на переходах температуры.
- Данные от поставщика: для критичных корпусов важны данные по короблению; квалификация сборки включает оценку warpage.
- Меры снижения: атмосфера рефлоу, оптимизация профиля и поддержка платы уменьшают дефекты от коробления.
Атмосфера
- Плюсы азота: инертная атмосфера снижает окисление; особенно полезна при мелком шаге, где флюса меньше, а соединения малы.
- Уровень кислорода: цель — <500 ppm O₂ для мелкого шага; для самых сложных корпусов требуется ещё ниже.
- Стоимость: азот увеличивает себестоимость; решение принимают по соотношению «эффект/затраты» для конкретного продукта.
Инспекция: сложности и решения
Инспекция fine‑pitch BGA усложняет стандартные проблемы контроля BGA из‑за меньшего размера элементов и более строгих допусков по дефектам. Методы и оборудование должны соответствовать этим требованиям.
Комплексная стратегия инспекции сочетает несколько подходов для уверенного обнаружения дефектов.
Требования к рентген‑контролю
Рентген‑инспекция BGA становится ещё важнее: типы дефектов те же, но признаки меньше.
- Разрешение: система должна различать отдельные шары; нужен размер пикселя заметно меньше диаметра шара.
- Увеличение: требуется более высокое увеличение; используется геометрическое увеличение и микрофокусные источники.
- Измерение пустот: меньшие шары усложняют оценку процента voiding; высокое разрешение повышает точность измерений.
- Ценность 3D: КТ особенно полезна, так как перекрытия на 2D‑снимках устраняются в 3D‑реконструкции.
AOI
Для мелкого шага AOI требует более высокого разрешения и специальных алгоритмов.
- Разрешение камер: нужна более высокая пиксельная плотность; мульти‑разрешающие системы помогают для разных размеров компонентов.
- SPI: 3D‑SPI особенно критична; измерение объёма на мелких апертурах требует точных датчиков.
- Ограничения после рефлоу: периферийные шары видны ограниченно даже при лучшем разрешении; рентген остаётся основным методом контроля BGA.
Электрические тесты
- Boundary scan: доступ IEEE 1149 позволяет проверять соединения BGA без физических щупов; важно при мелком шаге, где контактировать щупами трудно/невозможно.
- Функциональный тест: подтверждает работу устройства и соединений; дополняет визуальный и рентген‑контроль.
- Анализ покрытия: оценка тестового покрытия показывает, какие цепи не проверяются доступными методами; иногда помогает небольшая доработка дизайна.
Услуги HILPCB по fine‑pitch сборке
HILPCB выполняет сборку fine‑pitch BGA для корпусов от типичного шага 0.5 mm до сложных 0.4 mm и меньше. Инвестиции в прецизионное оборудование, разработку процессов и инспекционные технологии позволяют надёжно производить требовательные дизайны.
Почему выбирают HILPCB для fine‑pitch BGA
Прецизионное оборудование установки
Наши установщики обеспечивают точность, необходимую для мелкого шага. Возможность работы до 0.3 mm шага с точностью, соответствующей IPC Class 3, помогает получать стабильный first‑pass yield.
Продвинутая трафаретная технология
Для мелкого шага мы подбираем подходящий трафарет:
- электроформованные трафареты для ультрамелкого шага
- варианты с нано‑покрытием для лучшего выпуска пасты
- step‑трафареты для смешанных сборок
Изготовление HDI‑PCB
Наша фабрика HDI PCB поддерживает требования к разводке:
- микровии для via‑in‑pad
- тонкие линии для плотного escape‑маршрута
- строгая регистрация для точного совмещения паяльной маски
Оптимизированный рефлоу
Рефлоу в азоте с точным контролем профиля закрывает тепловые требования fine‑pitch. Возможность термопрофилирования помогает подобрать режим под конкретный корпус и плату.
Комплексная инспекция
- высокоточная SPI подтверждает печать пасты
- Рентген‑инспекция с разрешением, достаточным для мелкого шага
- 3D‑возможности для сложных дефектов
Ре워크
Если дефекты всё же возникают, наши станции BGA‑ре워크 поддерживают ремонт fine‑pitch с точным совмещением. Услуги реболлинга восстанавливают шары при необходимости.
Гибкость производства
- Прототипная сборка для валидации дизайна с полной инспекцией
- Мелкая серия с оптимизацией процесса под мелкий шаг
- Серийное производство со статистическим контролем процесса
Свяжитесь с HILPCB по вопросам сборки fine‑pitch BGA. Наша инженерная команда изучит ваши требования и предложит конкретные рекомендации для успешного производства.