
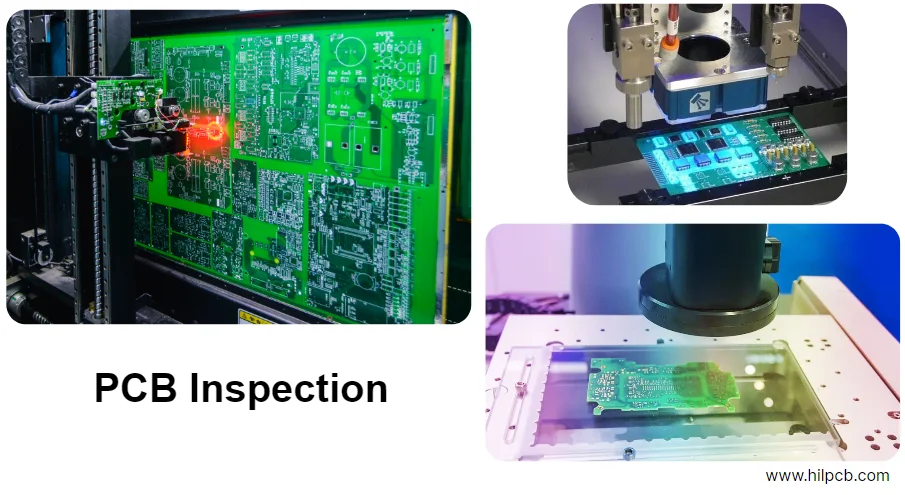
На фоне стремительного развития 5G/6G диапазон mmWave стал ключевым инструментом роста пропускной способности и скорости передачи. Однако вместе с этим резко усложняются требования к проектированию и производству PCB: потери, impedance control, стабильность материалов и сложные interconnect‑структуры. На таких частотах даже небольшие отклонения на любом шаге могут привести к заметной деградации системы. В этих условиях First Article Inspection (FAI) — это уже не «просто» проверка размеров и внешнего вида, а критический quality gate, подтверждающий mmWave‑характеристики, надежность соединений и стабильность производственного процесса. FAI соединяет моделирование и серийное производство и является основой для управления high‑frequency и low‑loss PCB.
С точки зрения инженера по микроволновым измерениям в этой статье подробно разобран FAI‑процесс для 5G/6G PCB: de-embedding, калибровка и повторяемость probe station и fixture, валидация стабильности S‑параметров, OTA‑тестирование и failure analysis. Мы покажем, как системный подход к FAI помогает гарантировать, что каждая плата high-frequency PCB точно соответствует целевым требованиям — и тем самым поддерживает успешное развертывание коммуникационных систем следующего поколения. Это не только техническое руководство, но и практический mmWave antenna array PCB guide для инженеров и производителей в эпоху mmWave.
Суть FAI: closed loop от design validation к manufacturing consistency
Традиционная FAI в основном проверяет геометрию, точность отверстий и визуальные дефекты. В mmWave‑задачах смысл FAI существенно расширяется: это комплексная валидация электрических параметров, свойств материалов и стабильности процесса, цель которой — доказать соответствие первого изделия спецификации и подтвердить способность производства стабильно выпускать годные платы.
Для 5G/6G (особенно для antenna array и RF front-end модулей) FAI важна потому что:
- Базовая проверка электрических параметров: FAI через точные измерения S‑параметров подтверждает characteristic impedance, insertion loss, return loss и другие ключевые метрики — первый шаг в оценке SI‑требований.
- Стабильность свойств материалов: mmWave‑схемы крайне чувствительны к Dk и Df. Тестируя специальные структуры (например, резонаторы), FAI может косвенно проверить, соответствуют ли реальные электромагнитные параметры datasheet/дизайну — что критично при следовании Rogers/PTFE hybrid stackup guide.
- Оценка стабильности изготовления: контроль ширины дорожек, точность совмещения при lamination, равномерность plating напрямую влияют на mmWave‑производительность. FAI помогает выявить систематические смещения и дает данные для оптимизации процесса.
- Качество для low volume: в проектах RF front-end low noise PCB low volume успех первого изделия особенно важен. Строгий FAI снижает риск последующего малосерийного выпуска и предотвращает массовый брак из‑за проблем дизайна или процесса.
По сути, современная FAI для коммуникационных PCB — это closed loop: старт от дизайна, точная проверка первого изделия, затем обратная связь в производство для выравнивания процесса и обеспечения повторяемости.
De-embedding: границы применения TRL/LRM/SOLT и источники ошибок
При измерении S‑параметров в mmWave мы не можем напрямую подключиться к портам DUT: fixture, коаксиальные кабели и probe создают переходы, которые добавляют собственные потери, отражения и задержку и искажают результат. De-embedding позволяет «снять» влияние измерительной системы через калибровку, чтобы получить реальные сетевые параметры DUT. Выбор корректного метода — обязательное условие успешной FAI и важная часть любого mmWave antenna array PCB guide.
SOLT (Short-Open-Load-Thru): классическая калибровка на стандартах short/open/load 50Ω/thru. Она широко применяется для коаксиальных измерений, но в planar/on-board mmWave сильно ограничена, потому что реализовать «идеальные» open/load на PCB крайне сложно. Паразитные C/L растут с частотой и ухудшают точность.
TRL (Thru-Reflect-Line): TRL и варианты (TRM, LRM) часто считаются «gold standard» для planar mmWave‑измерений. Метод не требует идеального load/open, опираясь на теорию линий передачи. На PCB реализуются три эталона: Thru (почти нулевая длина), Reflect (высокий коэффициент отражения, обычно open/short) и Line заданной длины. VNA по этим измерениям строит модель ошибок и переносит reference plane к портам DUT. TRL дает высокую точность, но рабочая полоса ограничена длиной Line (обычно фазовый сдвиг 20°–160°).
LRM (Line-Reflect-Match): вариант TRL, где Match‑нагрузка используется вместо Line — удобно при ограниченном месте под эталоны. Точность сильно зависит от качества согласования и повторяемости Match, что остается сложной задачей в wideband.
На практике TRL‑эталоны часто закладываются в test coupon, чтобы обеспечить точность измерений критичных каналов. Понимание источников погрешности — неидеальность SOLT‑эталонов, допуски длины TRL‑Line, повторяемость контакта probe — ключ к надежным данным.
Сравнение методов калибровки для de-embedding
| Метод | Принцип | Применение | Основные источники ошибок |
|---|---|---|---|
| SOLT | Математическая модель на основе известных стандартов short/open/load/thru. | Коаксиальные системы; универсальные тесты на более низких частотах (< 40 GHz). | Неидеальность стандартов (особенно open/load) на mmWave. |
| TRL | Определение reference plane через теорию линий: измерение Thru/Reflect/известной Line. | Точное de-embedding для planar линий (microstrip/CPW), особенно для wafer/PCB probing. | Точность длины Line; повторяемость Reflect (open/short). |
| LRM | Вариант TRL: Match вместо Line, упрощает реализацию эталонов. | Сценарии с ограниченным местом под эталоны и ограниченной полосой. | Точность согласования и повторяемость Match‑нагрузки. |
Probe station и fixture: переходные эффекты и Repeatability Control
Физический интерфейс — слабое место mmWave‑измерений и одна из главных причин ошибок. Стабильный и повторяемый интерфейс критичен для FAI, потому что напрямую определяет достоверность результатов.
Probe station (Probe Station): для PCB без коннекторов on-board probing зачастую единственный вариант. Probe station обеспечивает микронную точность позиционирования, позволяя RF‑probe (обычно GSG или GSSG) точно контактировать с тестовыми площадками. Выбор probe, износ наконечников, контактное усилие (over-travel) и выравнивание влияют на контактную impedance и повторяемость. В FAI важно регулярно проверять состояние наконечников и выполнять тесты повторяемости, подтверждая стабильность измерительной системы.
Test fixture (Test Fixture): для плат с edge connector (например, 2.92mm, 2.4mm) нужны специализированные fixture. Их проектирование — это system engineering: механические допуски, выбор материалов и EMC. Корпус обычно выполняют из металла для жесткости и shielding, а контактную часть — из low-loss пластика (например, PEEK) для точного позиционирования. Ключевой элемент — переход coax → microstrip; любой mismatch дает сильные отражения. Fixture по mmWave antenna array PCB best practices оптимизируется с помощью 3D EM‑симуляции, чтобы минимизировать переходные эффекты.
Repeatability Control (Repeatability Control): в FAI повторяемость иногда важнее абсолютной точности — нужно гарантировать, что вариации вызваны DUT, а не измерительной системой. Основные меры:
- Динамометрический ключ: калиброванный torque‑wrench для затяжки coax‑коннекторов, чтобы обеспечить одинаковое контактное усилие.
- Стабильная среда: фиксировать кабели и избегать изгибов/движений, которые вносят фазовые изменения.
- Стандартизированная процедура: четкая SOP для установки DUT, контакта probe и проверки калибровки, чтобы снизить человеческий фактор.
Для mmWave antenna array PCB manufacturing важно предусматривать testability: интерфейсы и калибровочные структуры должны быть заложены в дизайн заранее (раскладка и размер probe‑pads, позиционирующие отверстия под fixture). Высокопроизводительные материалы вроде Rogers PCB также помогают добиться высокой повторяемости измерений благодаря стабильным диэлектрическим параметрам.
Стабильность S‑параметров: влияние полосы, bias и температуры
S‑параметры — универсальный язык RF/microwave‑сетей и основа электрической верификации в FAI. Однако одной кривой недостаточно: важно оценивать стабильность и повторяемость при заданных условиях.
Полоса и частотное разрешение: 5G/6G обладают широкой полосой. FAI должна покрывать весь рабочий диапазон и гармоники. Например, модуль на 28 GHz часто следует измерять до 40 GHz и выше, чтобы выявить внеполосные резонансы и паразитные эффекты. Достаточное разрешение (sweep points) необходимо для фиксации узких резонансов и крутых границ фильтра.
Влияние bias у активных устройств: многие RF front-end включают LNA, PA или switch. Их S‑параметры сильно зависят от DC bias. В FAI нужно измерять с VNA и Bias-Tee при номинальном bias, одновременно контролируя стабильность питания, так как noise может влиять на результат. Это особенно важно для RF front-end low noise PCB low volume.
Температурный дрейф и thermal management: mmWave‑устройства (особенно PA) заметно нагреваются при работе. Свойства полупроводников и диэлектриков меняются с температурой, вызывая дрейф gain/phase/matching. Строгий FAI выполняют при контролируемой температуре или с thermal chuck. Если активное управление недоступно, измеряют после тепловой стабилизации и фиксируют температуру окружающей среды в отчете. Проверка стабильности по температуре обязательна для реальной эксплуатации.
📊 Панель мониторинга KPI по S‑параметрам
mmWave OTA‑тестирование и валидация в безэховой камере
Для PCB с интегрированными антеннами или antenna array одних conducted‑тестов недостаточно. Параметры излучения — gain, диаграмма направленности, направление луча — напрямую определяют покрытие и качество связи. Поэтому Over-the-Air (OTA) тесты являются обязательной частью FAI.
OTA‑измерения обычно выполняются в безэховой камере (Anechoic Chamber), имитирующей свободное пространство без отражений. Базовый процесс:
- Подготовка: закрепить DUT на low‑reflection пенном держателе и установить в центре высокоточного поворотного стола. Стол обеспечивает точное вращение по азимуту и углу места.
- Калибровка: заменить DUT на стандартную антенну с известным gain и измерить path loss как эталон.
- Измерение диаграммы: TX‑антенна излучает CW‑сигнал известной мощности. При вращении DUT VNA или spectrum analyzer записывает уровень приема по углу, формируя диаграмму направленности.
- Извлечение параметров: peak gain, 3 dB beamwidth, sidelobe level, front‑to‑back ratio. Для phased array повторить измерения для разных состояний beam steering, подтверждая диапазон сканирования и точность наведения.
OTA‑тест — финальная проверка mmWave antenna array PCB best practices. Он оценивает не только элементы антенны, но и суммарную работу feed network, phase shifter и power divider. Несогласованность амплитуды/фазы по каналам искажает диаграмму и снижает gain. Следование Rogers/PTFE hybrid stackup guide повышает повторяемость feed network, а сложные массивы часто требуют advanced технологий вроде HDI PCB.
Если стабильность не достигнута: локализация и корректирующие действия
Одна из ключевых ценностей First Article Inspection (FAI) — выявлять и устранять проблемы на ранней стадии. Если результаты не соответствуют спецификации, критична быстрая и точная root cause диагностика.
Root Cause Analysis (Root Cause Analysis): причины обычно относятся к дизайну, материалам или производству.
- Дизайн: неточные модели симуляции, неправильные matching‑сети, недостаточная проработка EMC и т. п.
- Материалы: реальные значения Dk/Df отличаются от расчетных; нестабильность между партиями.
- Производство: line/space вне допуска, неравномерный resin flow при lamination, смещение сверловки, дефекты plating.
Методы локализации:
- TDR: преобразует частотный S11 в временной профиль impedance, позволяя “увидеть” дискретности (коннекторы, vias, углы) и их позицию.
- Near-field scanning: E‑/H‑probe визуализируют распределение поля над PCB, полезно для поиска утечек, crosstalk‑путей и источников EMI.
- PFA (Physical Failure Analysis): когда NDT недостаточно, выполняют разрушительную диагностику: X-Ray для внутренних структур и cross-sectioning для проверки stackup, формы via, толщины меди и профиля травления.
CAPA (Corrective and Preventive Actions): после локализации причины выполняют план корректирующих мер — правки layout/правил, оптимизация процесса с производителем для mmWave antenna array PCB manufacturing (etch compensation, профиль lamination) или выбор другого материала. Затем обязательно повторить FAI и замкнуть цикл “find → analyze → fix → verify”.
🔍 Closed‑loop процесс FAI failure diagnosis & failure analysis (FA)
Для SI‑отклонений или дрейфа процесса, выявленных в first article inspection: системная Root Cause Analysis (RCA) и реализация корректирующих мер.
Проверить калибровку VNA/TDR, валидность fixture de-embedding и условия T/H, чтобы обеспечить достоверность и повторяемость измерений.
Использовать 3D X-Ray для поиска via‑аномалий, TDR‑профиль impedance для локализации отражений и SAM для оценки риска delamination.
Импортировать измеренные S‑параметры в ADS/HFSS и выполнить model fitting, варьируя Dk/Df и геометрию, чтобы количественно оценить физические причины отклонений.
Выполнить micro-sectioning и SEM для проблемной зоны: смещение lamination, шероховатость стенок, глубина backdrill и другие детали процесса.
Определить действия: скорректировать линии impedance, оптимизировать etch compensation или перейти на материал с более высоким Tg. Обновить control plan и выполнить повторную FAI.
Обработка данных и отчет: от S‑параметров к actionable insight
Финальный результат FAI — подробный отчет. Он служит не только фиксацией pass/fail, но и ключевым документом для коммуникации между design, production и test командами. Качественный отчет превращает сложные измерительные данные в понятные действия.
Визуализация данных: кроме стандартных графиков S‑параметров (log magnitude, phase, group delay), Smith chart — мощный инструмент анализа matching. По траектории S11 видно, имеет ли цепь емкостный/индуктивный характер и насколько она далека от идеального согласования.
SPC (Statistical Process Control): для RF front-end low noise PCB low volume обычно измеряют несколько образцов (например, 3–5 плат). Статистический анализ ключевых параметров (например, S21 на заданных частотах) через среднее и σ дает первичную оценку Cpk и прогнозирует повторяемость в серии.
Содержание отчета: полный FAI‑отчет должен включать:
- Обзор теста: информация о DUT, дата, test engineer, условия среды (температура, влажность).
- Настройка измерений: модели приборов, кабели, probe/fixture, метод калибровки и сведения о calibration kit.
- Результаты: понятные графики всех S‑параметров с наложением лимитов; таблицы значений на ключевых точках.
- Заключение pass/fail: однозначный вердикт по каждой проверке.
- Анализ и рекомендации: при отказах — предварительная FA и рекомендации CAPA.
Этот отчет становится частью архивной документации продукта и дает ценные исторические данные для будущих итераций и контроля качества. Для клиентов, которым нужна комплексная поддержка, сервис Turnkey Assembly помогает обеспечить гладкий FAI‑процесс и бесшовную передачу данных между design, fabrication и test.
Часто задаваемые вопросы
Почему FAI для 5G/6G mmWave-плат не сводится к обычной размерной инспекции?
В диапазоне mmWave даже небольшие отклонения по материалам, импедансу, переходам или стабильности процесса могут заметно изменить потери и согласование, а затем ухудшить системную производительность. Поэтому FAI должна подтверждать электрические характеристики, стабильность материалов и повторяемость производства, а не только размеры и внешний вид.
Почему de-embedding и калибровочные структуры нужно закладывать на раннем этапе проектирования?
Статья показывает, что TRL, LRM и похожие методы требуют заранее продуманных coupon-структур, опорных плоскостей и тестовых переходов. Если не включить их в PCB- и fixture-стратегию заранее, потом будет сложно отделить поведение DUT от ошибок probes, кабелей и fixtures.
Почему повторяемость probes и fixtures настолько важна для mmWave FAI?
Если тестовый интерфейс меняется от измерения к измерению, команда уже не понимает, вызван разброс самой платой или измерительной системой. Поэтому стабильный контакт probe, одинаковый момент затяжки, точное позиционирование fixture и контроль среды входят в сам quality gate.
Почему перед запуском в серию нужны и OTA-валидация, и замкнутый цикл failure analysis?
Проводимые измерения сами по себе не доказывают, что антенный массив обеспечивает требуемые усиление, диаграмму направленности и точность наведения. Если результаты не совпадают с целями, FAI должна также поддерживать анализ первопричин и корректирующие действия до перехода к объему.
Итог: FAI — «паспорт» успеха в эпоху mmWave
В итоге, под влиянием 5G/6G, First Article Inspection (FAI) превратилась из простой производственной проверки в комплексную систему, объединяющую microwave measurements, material science, process control и data analysis. Это не опция — это ключевая гарантия mmWave‑производительности, надежности и manufacturability.
Успешная FAI требует глубокого понимания de-embedding, строгого контроля повторяемости интерфейса теста, учета влияния окружающей среды и системной диагностики при отклонениях. Она формирует надежный мост между mmWave antenna array PCB best practices и качественной mmWave antenna array PCB manufacturing.
В HILPCB мы понимаем, насколько FAI важна для успеха проектов. Мы не только располагаем современным измерительным оборудованием и командой инженеров, но и интегрируем принципы FAI в каждый этап — от design review до финальной сборки. Предоставляя one-stop сервис от прототипа до Small Batch Assembly, мы помогаем клиентам справиться с mmWave и low-loss interconnect задачами и быстрее выводить инновации на рынок — надежно и с высоким качеством. На пути к коммуникациям будущего строгая First Article Inspection (FAI) — ваш самый надежный «паспорт».