
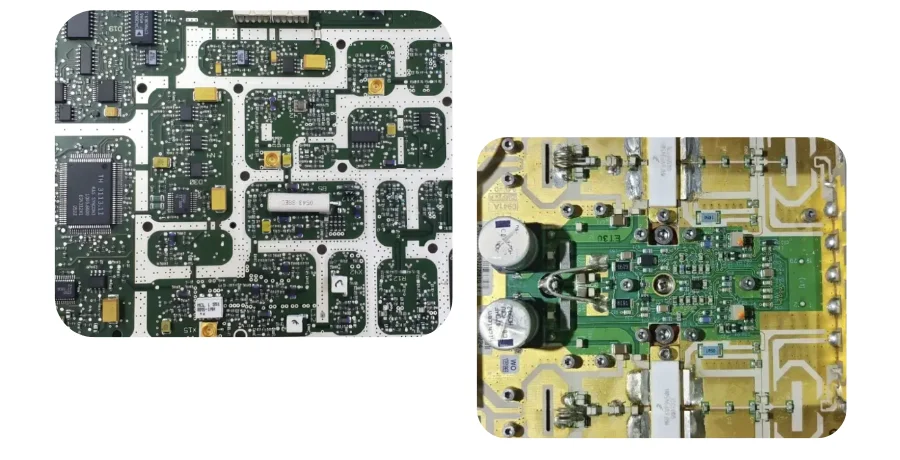
Пайка высокочастотных плат должна формировать приемлемые соединения, сохраняя утверждённую РЧ-геометрию, пределы компонентов и структуру материалов. Эффективные средства контроля конкретны: объём пасты вблизи РЧ-переходов, копланарность разъёмов и экранов, термическое воздействие, остатки и измерения, необходимые на собранной схеме. Не существует единого «РЧ-профиля оплавления» для всех плат на PTFE, углеводородно-керамических материалах или FR-4.
Направления HILPCB — высокочастотные платы, SMT-сборка и комплексная сборка под ключ — позволяют согласовать конструкцию платы с закупкой, сборкой и заданными заказчиком испытаниями. Прежде чем утверждать процесс, определите точный ламинат, набор корпусов, сплав/флюс и план приёмки.
1. Учитывайте пределы материалов и компонентов
Совместимость материалов
Используйте точную марку, толщину, медь и структуру соединения слоёв. У разных семейств материалов нет общего КТР, реакции на влагу или температурного предела.
- Композиты на PTFE: марки RT/duroid различаются по расширению и механическим характеристикам. Например, Rogers указывает для RT/duroid 5880 КТР по оси Z 237 ppm/°C в диапазоне 0–100°C и ориентировочную точку разложения по TGA около 500°C. Ни одно из этих значений не определяет допустимый профиль сборки. Используйте тепловые данные производителя и реальные пределы сборки; разложение по TGA — это ни разрешённый пик оплавления, ни достаточный критерий надёжности.
- Углеводородно-керамические ламинаты: RO4003C и RO4350B — это не PTFE. Их опубликованная Tg превышает 280°C по TMA, но Tg — это ни температура пайки, ни неограниченное разрешение на оплавление. Проверяйте полную конструкцию и термическое воздействие.
- Влага и обращение: сушка или прокаливание должны следовать применимым инструкциям для платы, компонентов и материалов. Фиксированная прокалка 125°C/4–24 часа может конфликтовать с установленными компонентами, покрытиями или упаковкой; утверждайте фактическую процедуру, а не копируйте её по названию семейства ламинатов.
Даташиты Rogers на RO4000 и RT/duroid 5870/5880 содержат справочные данные по конкретным маркам. Применяйте соответствующие рекомендации по изготовлению и сборке к заказанной конструкции.
Ограничения компонентов и РЧ
Рабочий номинал температуры перехода полупроводника отличается от допустимого воздействия оплавления на его корпус. Проверяйте пиковую температуру корпуса, время, обращение по уровню чувствительности к влаге, предыдущие тепловые циклы и любые ограничения разъёмов/фильтров/антенн.
Объём припоя и положение компонентов важны там, где они изменяют переход, согласующую цепь или соединение с землёй. Используйте требования корпуса и посадочного места, а не универсальное правило установки ±0.1 mm. До изготовления трафарета и оснастки проверьте плоскостность рамки экрана и разъёмов, поддержку платы и доступ для контроля/переделки.
2. Выбирайте сплав припоя, флюс и пасту вместе
Выбор сплава
SAC305, номинальный Sn96.5/Ag3.0/Cu0.5 — распространённый бессвинцовый вариант. Даташит сплава SAC305 от Kester указывает диапазон плавления 217–219°C. Это справочное значение сплава, а не рецепт пика/выдержки SMT; используйте профиль выбранного поставщика пасты и пределы компонентов сборки.
Sn42/Bi58 — низкотемпературный кандидат с эвтектической точкой плавления 138°C, как описано в даташите сплава AIM. Он может снизить требуемую температуру процесса, но механическое, термоциклическое и эксплуатационное поведение соединения, совместимость смешанных сплавов и последующая переделка всё равно требуют проверки. Более низкая температура плавления не делает его автоматически правильным припоем для любой РЧ-платы.
Требования к флюсу и остаткам
Выбирайте конкретный продукт под сплав, покрытие, способ нанесения и термопроцесс. Фиксируйте применимую классификацию J-STD-004 и рекомендации поставщика по надёжности/очистке. ROL0 и ROL1 — не взаимозаменяемые обозначения бесгалогенного материала, а классификация сама по себе не доказывает безвредность остатков для РЧ.
Для no-clean маршрута договоритесь, где остатки могут оставаться, как они влияют на высокоимпедансные/РЧ-структуры, как обеспечивается доступ под экранами и совместимость с последующим покрытием или склеиванием. Не навязывайте необоснованные универсальные пределы Dk/Df остатков, содержание твёрдых веществ или порог очистки 10 ГГц. Проверяйте электрическое поведение собранного изделия в реальной полосе и при соответствующих условиях окружающей среды.
Если очистка требуется, выберите совместимую химию и процесс, который достигает нужных зон, промывает и высушивает их без вреда для компонентов и покрытий. Одна лишь суммарная ионная экстракция не доказывает, что каждый локальный остаток или РЧ-эффект приемлем. Обсуждение чистоты IPC в J-STD-001GS-AM1 прямо отвергает старое значение ROSE 1.56 µg/cm² эквивалента NaCl как единственную основу квалификации; используйте требования и объективные доказательства для реального процесса.
Печать пасты
Выбирайте тип порошка, содержание металла и реологию исходя из наименьшей апертуры, геометрии компонентов, трафарета и процесса печати. Руководство AIM по порошкам указывает Type 4 как 20–38 µm и Type 5 как 15–25 µm. Они могут подходить для мелких апертур, но меньший порошок не автоматически лучше; проверяйте отделение от трафарета, окисление и фактический процесс пасты. Используйте даташит пасты для условий измерения вязкости, хранения, оттаивания, открытого времени и жизнеспособности; универсальная вязкость или требование восьмичасовой липкости — не спецификация процесса.
3. Что делает флюс и как его наносить
Флюс удаляет или разрушает оксиды и ограничивает повторное окисление, чтобы припой мог смачивать металлические поверхности в рамках заданного процесса. Продукты могут содержать канифоль/смолу, активаторы, растворители и другие добавки. Флюс может быть в проволоке с сердечником, в связующем пасты или наноситься отдельно перед пайкой. Он не удаляет металл припоя; он может помогать работе оплётки для выпайки, улучшая смачивание.
Канифольная химия, назначение no-clean процесса и смываемость водой описывают разные свойства. Не воспринимайте маркировки R/RMA/RA как полное прямое соответствие современным классификациям J-STD-004.
| Описание флюса | Что определить | Вопрос остатков | Решение об очистке | Пример применения |
|---|---|---|---|---|
| На основе канифоли/смолы | Точный продукт, активность и классификация по галогенидам | Поведение остатков зависит от состава и термического воздействия | Следовать рекомендациям поставщика и приёмке изделия | Ручная пайка, селективная пайка или переделка с подходящим составом |
| No-clean | Состав рассчитан на квалифицированное сохранение остатков | Не обязательно без остатков или безвреден при любых условиях РЧ/покрытия | Оставлять только там, где это подтверждается процессом и доказательствами по изделию | SMT или другая сборка, где остатки флюса допустимы |
| Водорастворимый | Точная химия и требуемое окно промывки | Остатки могут требовать быстрого и тщательного удаления | Использовать предписанный процесс промывки/ополаскивания/сушки | Высокоактивные применения с совместимым доступом для очистки |
При ручной работе очистите и подготовьте соединение, нанесите рекомендованное поставщиком количество, прогрейте соединение подходящим жалом/процессом, подайте припой и уберите нагрев после формирования соединения. Держите термическое воздействие в пределах ограничений компонента и платы. Сильный дым или обугливание — не целевая конечная точка процесса.
В производстве паста поставляет флюс во время оплавления; волновая или селективная пайка может использовать отдельно наносимый флюс. Слишком малое количество даёт плохое смачивание, а избыток или недостаточное термовоздействие — неприемлемые остатки. Зафиксируйте способ и количество нанесения как часть утверждённого процесса, включая ремонтные операции. Соблюдайте паспорт безопасности продукта (SDS) и местные требования к вытяжке.
4. Разработайте и измерьте профиль оплавления
Начинайте с профиля выбранной пасты, номиналов компонентов/корпусов, конструкции платы и оснастки. Измеряйте представительные соединения и термически крайние точки на реальной сборке; уставка печи — не температура соединения.
Используйте следующие входные данные по материалам для установления измеренного окна процесса:
| Элемент профиля | Конструкция на композите PTFE | Конструкция RO4000 | I-Tera или другой указанный ламинат |
|---|---|---|---|
| Разгон | Требования марки, сборки и пасты; измеренные горячие/холодные точки | То же, с реальной массой платы и пределами компонентов | Точная марка/конструкция и пределы сборки |
| Выдержка | Активация пасты и разброс температур сборки | Активация пасты и измеренный разброс температур | Выбранная паста и требования сборки |
| Пик | Наименьший применимый предел корпуса, материала или сборки | Наименьший применимый предел корпуса, материала или сборки | Наименьший применимый предел корпуса, материала или сборки |
| Время выше ликвидуса | Фактическое требование сплава/пасты, измеренное на соответствующих соединениях | То же; не универсальное время выше 217°C | То же; зависит от выбранного сплава |
| Охлаждение | Формирование соединения, ограничения компонентов и платы | Реальные ограничения соединения/платы | Реальные ограничения соединения/платы |
| Повторные тепловые циклы | Фиксировать предыдущее воздействие изготовления/сборки/переделки | Фиксировать утверждённую последовательность процесса | Фиксировать утверждённую последовательность процесса |
Полезная запись первого изделия указывает расположение термопар, измеренные кривые, пасту/сплав, рецепт печи, поддержку и ревизию сборки. Если приемлемые окна процесса не пересекаются, меняйте выбор материала/компонента/процесса, а не прогоняйте всё через самый горячий рецепт.
Поддержка и атмосфера
Каретка или поддерживающая оснастка может уменьшить провисание и повреждения при обращении, но её материал, точки контакта и тепловая масса изменяют профиль. Поддерживайте реальную плату, не задевая компоненты и не заставляя её быть плоской. Утверждайте чертежи панели и оснастки вместе с профилем.
Азот может уменьшить окисление и изменить смачивание, но не гарантирует более низкую пиковую температуру, меньше остатков или меньше эффекта «надгробия». Выбирайте атмосферу и любые целевые уровни кислорода по доказательствам пасты/процесса и проверяйте реальное поведение дефектов. HILPCB указывает азотные или специальные термические маршруты после анализа; не выводите из обозначения РЧ-сборки фазово-паровую или вакуумную пайку по умолчанию.
5. Экраны, тепловые площадки и специализированный монтаж
Монтаж РЧ-экранов
Рамка, припаянная при оплавлении, со съёмной крышкой может сохранить доступ для контроля и переделки. Цельный экран имеет другие ограничения по пасте, теплу и доступу. Проверьте в чертеже копланарность, точки крепления, зазор крышки и допустимые щели; «двухступенчатый» монтаж сам по себе не предотвращает запертые остатки.
Объём припоя, апертура пасты и тепловой рельеф должны удовлетворять и сборке, и утверждённой геометрии РЧ-земли. Квалифицированный ручной или селективный ремонт уместен там, где позволяют доступ и тепловые пределы; он не является изначально ненадёжным. После ремонта повторите соответствующие проверки и РЧ-испытания.
Силовые компоненты
Определяйте отдельно тепловую площадку корпуса, слой припоя или клея, изоляцию и интерфейсы радиатор/ТИМ. Объёмная проводимость ТИМ сама по себе не задаёт термическое сопротивление, а универсальный >3 W/m·K или <50 µm слой не подходит для каждого крепления.
Рисунок пасты и дизайн трафарета могут менять газовыделение, смачивание и распределение пустот. Задавайте метод контроля, область и пределы от компонента/применения, а не декларируйте <5% пустот при вакуумном оплавлении, <20% пустот BGA или >75% покрытия QFN для любой РЧ-сборки. Вакуумная обработка — отдельно подтверждаемый маршрут, когда испытания его оправдывают; это не гарантия нулевых пустот.
Монтаж кристалла и проволочная разварка
Корпусированная SMT и сборка «кристалл-провод» на незащищённом кристалле — разные объёмы поставки. Монтаж кристалла, подготовка поверхности, процесс разварки проволоки и целостность соединения требуют соответствующего оборудования, материалов и квалификации. Общий SMT-сервис HILPCB не следует трактовать как стандартное предложение по проволочной разварке или монтажу кристалла.
Если требуется специализированный монтаж, определите ответственного поставщика и приёмочные доказательства. Термическое сопротивление монтажа и настройки разварки зависят от кристалла, металлизации, проволоки, геометрии и оборудования. Определите соответствующий чертёж и квалифицированный процесс, а не назначайте один рецепт всем компонентам. Проволочная разварка также имеет паразитные параметры и не обеспечивает автоматически наилучшие РЧ-характеристики.
6. Контролируйте сборку и проверяйте соответствующее РЧ-поведение
SPI/AOI и визуальный контроль: Проверяйте заданные отложения пасты, идентичность/ориентацию компонентов, видимые соединения, выравнивание разъёмов, крепление экрана и загрязнения. AOI требует подходящих библиотек, освещения и порогов, с подтверждением на первом изделии для нестандартных РЧ-компонентов. Для атрибутов, которые изображение проверить не может, нужны записи об источнике/спецификации.
Выборочный рентген: Оценивайте согласованные места скрытых соединений по признакам, видимым данному методу. Определите область/измерение пустот и критерии приёмки. Рентген/КТ не доказывает каждую холодную пайку, трещину или состояние разварки; специализированные исследования и разрушающие методы — отдельные объёмы там, где они оправданы.
ICT и функциональный контроль: Используйте доступные узлы для запрограммированных тестов обрывов/замыканий/номиналов и определённого поведения под питанием. Успешный ICT — не результат РЧ-характеристик. Поставляйте прошивку, безопасные нагрузки и оснастку для заданного заказчиком плана испытаний.
РЧ-измерения: Включайте S-параметры, выходную мощность, чувствительность, EVM, фазовый шум или температурную характеризацию только там, где это нужно изделию. Укажите рабочую полосу, состояние канала/мощности, разъёмы, оснастку, плоскости калибровки/отсчёта и пределы. Купон импеданса на незапаянной плате, собранный пассивный РЧ-тракт и включённое радио требуют разных испытаний.
7. Объём сборки HILPCB и передача проекта
HILPCB поддерживает сборку малых партий, NPI и повторное производство с анализом материалов/корпусов, планированием пасты/трафарета, документируемым оплавлением, SPI/AOI и выборочным рентгеном. Программирование и электрические/функциональные испытания следуют согласованному доступу, прошивке, оснастке и пределам. SMT указывает ISO 9001 и качество монтажа IPC-A-610/J-STD-001 по заказу; это отличается от утверждения, что каждое радио сертифицировано или доступен каждый специальный процесс.
Её РЧ-маршрут изготовления поддерживает анализ материалов/стека и согласованные доказательства TDR, микрошлифов или VNA. Держите эти доказательства по голой плате отдельно от испытаний EVM/чувствительности под питанием или других радиоиспытаний. Точная полоса испытаний, оборудование, оснастка и объём отчётности должны быть в предложении, а не общее обещание «РЧ-тестирования до 40 ГГц» при сборке.
Отправьте файлы изготовления/сверления, стек, спецификацию/CPL и сборочные чертежи, а также точный ламинат/покрытие, ограничения по припою/флюсу, чувствительные компоненты и предыдущее термовоздействие. Укажите последовательность экран/крышка, плоскости отсчёта разъёмов, зоны исключения очистки/покрытия, критерии пустот корпусов и ответственного за специализированное соединение. Для испытываемых сборок добавьте прошивку, безопасные нагрузки, интерфейсы калибровки/оснастки и пределы годен/брак.
Попросите в предложении по комплексной сборке под ключ разделить изготовление, закупку компонентов, оснастку трафарета/каретки, очистку, контроль и РЧ/функциональные испытания. Пилотная сборка сможет затем закрыть вопросы профиля, остатков, доступа и измерений до запуска серии, с утверждённой ревизией и записями, приложенными к повторному заказу.
8. Часто задаваемые вопросы
Могут ли платы на основе PTFE использовать бессвинцовое оплавление?
Подходящие конструкции — да, при совместной проверке выбранной пасты, платы, корпуса и ограничений обращения. Не существует универсального максимума 245°C или разгона 1–2°C/s для каждой PTFE-платы. Измеряйте реальный профиль сборки и фиксируйте марку материала и предыдущие тепловые циклы.
Как остатки флюса влияют на РЧ-характеристики?
Остатки могут менять локальную диэлектрическую нагрузку, утечки или поведение во влаге в зависимости от химии, расположения и условий. Не исходите из фиксированного сдвига импеданса 2–3% или из того, что no-clean безвреден ниже 10 ГГц. Квалифицируйте сохранение или очистку с реальным процессом и соответствующими РЧ/климатическими испытаниями.
Какой метод пайки подходит для РЧ-экрана?
Следуйте чертежу экрана и потребностям доступа. Оплавляемые рамки со съёмными крышками могут подходить для серийной сборки; цельные крышки и локальный ремонт требуют собственного теплового и контрольного плана. Указывайте пасту, копланарность и требования к РЧ-земле, а не универсальную толщину трафарета.
Как уменьшить эффект «надгробия» у 0201?
Проверьте баланс площадок и меди, отложения пасты, установку, паяемость и измеренную последовательность смачивания/нагрева. Более медленный разгон, меньше пасты, апертура home-plate или азот — не универсальное лекарство. Используйте пробы печати/профиля и контроль первого изделия для реального механизма дефекта.
Должен ли монтажный клей быть проводящим или непроводящим?
Выбирайте его по электрическому соединению, тепловому пути, механической нагрузке и процессу. Электропроводящий клей не взаимозаменяем с изолирующим ТИМ или паяным соединением. Монтаж незащищённого кристалла требует специализированного решения по материалу/процессу и плана приёмки; это не стандартная часть SMT-сборки.
Какие методы контроля необходимы?
Выбирайте визуальный/SPI/AOI контроль, рентген скрытых соединений, электрические и РЧ-проверки исходя из набора корпусов и требований приёмки. Определите, что покрывает каждый метод, его пределы и требуемые записи; ни рентген, ни функциональный тест загрузки не устанавливают все характеристики надёжности.
Что делает флюс и удаляет ли он припой?
Флюс помогает удалять оксиды и предотвращать повторное окисление, чтобы припой мог смачивать соединение. Он не растворяет металл припоя, хотя может помогать оплётке для выпайки смачиваться и втягивать расплавленный припой. Используйте продукт в количестве и термопроцессе, указанных его поставщиком.
Безопасен ли остаток no-clean флюса электрически?
Он предназначен оставаться только в рамках квалифицированного процесса и применения. Имеют значение химия, термическое воздействие, влажность, смещение, чувствительные схемы и последующее покрытие. «No-clean», маркировка J-STD-004 или внешне чистый остаток сами по себе не устанавливают приемлемое электрическое или РЧ-поведение.