
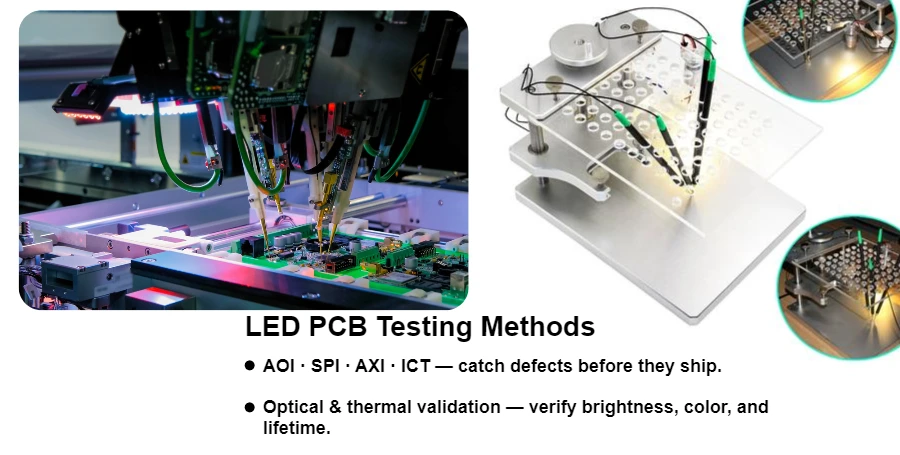
Перед тестированием светодиодов определите, что именно поставляется: голая печатная плата, плата с установленными светодиодами и драйвером или готовый светильник. Проверка целостности цепей и изоляции голой платы, контроль сборки и оптические измерения светильника отвечают на разные вопросы. До сравнения результатов или заказа производства задайте критерии приемки и конфигурацию испытаний.
HILPCB выполняет изготовление плат FR-4, поддерживает платы с металлическим основанием и теплопроводящие решения, монтаж SMT и системную интеграцию под ключ. Наши услуги по сборке печатных плат объединяют проверку DFM/DFT, инспекцию и предусмотренные заказом электрические или функциональные испытания. Эти методы помогают превратить требования к осветительному изделию в практический план проверки.
Протоколы электрических испытаний светодиодных плат
До монтажа компонентов электрические испытания голой платы проверяют указанные цепи на обрывы и короткие замыкания. После сборки проверяют компоненты, работу драйвера и светодиодов; голая плата не позволяет измерить эти функции.
Внутрисхемное тестирование (ICT): ICT или летающий пробник могут проверять доступные цепи и выбранные параметры компонентов по заданным пределам. Параллельные пути в схеме могут влиять на измерения сопротивления, емкости или индуктивности, поэтому определите изоляцию, точки доступа и охват испытаний. Частоту переключения драйвера и стабилизацию выходного сигнала следует проверять под напряжением в функциональном тесте, если выбранная ICT-платформа явно не поддерживает такие измерения.
Функциональная проверка в рабочих условиях: Проверьте ток цепочки светодиодов, входную мощность, запуск, реакцию на разомкнутую/закороченную нагрузку, а также частоту и коэффициент заполнения PWM во всем заданном диапазоне питания и диммирования. Учитывайте диапазон прямого напряжения выбранных светодиодов и температурную компенсацию драйвера. Задавайте температуры камеры с учетом предельных параметров компонентов и предполагаемого применения; профиль от −40 °C до +85 °C не подходит для каждой осветительной платы. Укажите, относится ли испытание к квалификации конструкции, выборочному производственному контролю или проверке каждой выпускаемой единицы.
Испытание электрической прочности: Если требуется проверка электрической прочности изоляции, по применимой спецификации изделия задайте точные точки испытания, напряжение переменного/постоянного тока, скорость подъема, выдержку, предел тока утечки/срабатывания и разряд после теста. Варианты испытаний изделий в корпусе (box-build) от HILPCB включают проверку электрической прочности (hipot), сопротивления изоляции и непрерывности защитного заземления. Успешное испытание на электрическую прочность само по себе не подтверждает достаточность путей утечки и воздушных зазоров. Для плат с металлическим основанием совместно оценивайте изоляцию между цепью и основанием, конструкцию отверстий и краев, а также крепеж; металлическая основа сама по себе не обеспечивает защитную изоляцию. Согласуйте требования к изоляции с отводом тепла в решении на базе теплопроводящей печатной платы.
Проверка тепловых характеристик
Температура перехода светодиода влияет на световой поток, цвет и надежность. Проверяйте тепловой тракт собранного изделия с предусмотренными радиатором, TIM, монтажным давлением, корпусом, ориентацией и воздушным потоком, а не сравнивайте незакрепленные платы на лабораторном столе.
Инфракрасная термография: ИК-съемка при прогреве помогает выявить горячие точки и сравнить распределение тепла. На результат влияют излучательная способность поверхности, отражения, фокусировка и пространственное разрешение; температурное разрешение камеры не равно абсолютной точности измерения. Сопоставляйте критические точки с контактными измерениями. Тепловые услуги HILPCB включают ИК-съемку, оценку теплового сопротивления и тепловое моделирование; оснастку и рабочие условия определяют для конкретного проекта.
Измерения термопарами: Устанавливайте термопары в указанной производителем корпуса контрольной точке пайки/корпуса и других критических местах, не перекрывая оптический тракт. Они измеряют локальную температуру, а не температуру перехода напрямую. Оценивать температуру перехода следует только по тепловой модели выбранного корпуса, контрольной точке и соответствующему определению мощности. В заметке Cree LED по тепловому режиму, раздел об измерениях описаны практические ограничения измерений термопарами и ИК-методом. Записывайте температуру окружающей среды и заданный критерий стабилизации, затем сопоставляйте результаты с тепловым моделированием.
Термоциклирование: Температурные циклы и термоудар могут выявить расслоение, усталость межсоединений и отказы на границах материалов. Тепловая служба HILPCB предлагает циклические испытания, включая режимы −40↔+125 °C. Для фактически используемых материалов и компонентов задайте пределы, скорость изменения температуры/переноса, выдержку, число циклов, состояние питания и электрические/оптические проверки после воздействия. Термоциклирование отличается от длительного прогрева под напряжением, и ни один из этих тестов сам по себе не подтверждает срок сохранения светового потока светодиодов.
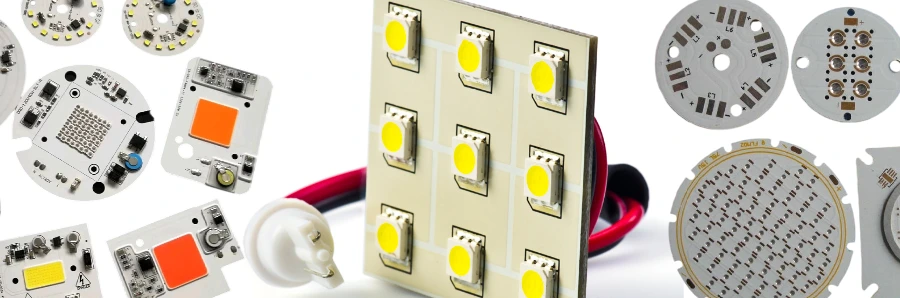
Оптические измерения и проверка
Для оценки оптических характеристик светодиодов нужны специализированные приборы и контролируемые условия испытаний, позволяющие сопоставимо измерять световой поток и цветовые параметры.
Измерение светового потока и эффективности
Если требуются оптические измерения, укажите подходящую калиброванную конфигурацию интегрирующей сферы и спектрорадиометра, а также ответственную лабораторию. Фиксируйте проверяемую сборку, режим питания, стабилизацию и температуру. В пакет измерений могут входить:
- Полный световой поток: проверка соответствия потока спецификации
- Световая отдача: оценка целевых значений в лм/Вт
- Цветовая температура: проверка стабильности CCT между партиями
- Индекс цветопередачи: проверка соответствия CRI требованиям применения
Для световой отдачи необходимо указать электрическую границу измерения. Для условной сборки со световым потоком 1200 лм и потреблением 10 Вт на входе LED-платы эффективность составит 1200/10 = 120 лм/Вт. Если для того же измеренного светового потока на входе готового светильника вместе с драйвером требуется 12 Вт, эффективность светильника составит 100 лм/Вт. Это примеры расчета, а не результаты испытаний изделия; при расчете тепловыделения не считайте люмены оптическими ваттами.
Гониофотометр измеряет угловую силу света, угол пучка и распределение направленного освещения, включая автомобильные фары. Результат интегрирующей сферы сам по себе не описывает диаграмму пучка. В руководстве DOE по интерпретации оптических/электрических отчетов объясняется разница между методами измерения; укажите применимую к поставляемому изделию методику и ее редакцию.
Согласованность цвета и биннинг
Согласованность цвета светодиодов в матрице требует подбора бинов и измерений при сопоставимых электрических и тепловых условиях. Выберите необходимые проверки:
- Измерение отдельных светодиодов до сборки
- Проверка равномерности цвета после сборки
- Анализ эллипсов Мак-Адама для сопоставления цветов
- Измерение спектрального распределения мощности
Для сборок RGB и с регулируемым белым светом задайте ток каждого канала, уровни диммирования, целевые координаты цветности и сохранение/считывание калибровки во всем требуемом диапазоне регулировки. Сравнивайте изделия после стабилизации. Совпадение входного бина не устраняет сдвиги цвета из-за температуры, тока управления или установленной оптики.
Испытания на надежность и воздействие среды
Выбирайте климатические и механические испытания с учетом условий применения и рисков отказа. Квалификацию конструкции, производственный скрининг и подтверждение длительного сохранения светового потока следует рассматривать как отдельные части плана выпуска.
Highly Accelerated Life Test (HALT): Ступенчатые температурные и вибрационные нагрузки в лаборатории с подходящим оборудованием помогают выявлять слабые места конструкции и запас прочности. Определите последовательность нагрузок, функциональный мониторинг и план анализа отказов. Без подтвержденной модели отказов несколько дней HALT нельзя пересчитать в определенное число лет службы. Квалификация при воздействии влажности и производственный прогрев требуют отдельных процедур.
Испытания соляным туманом и на коррозию: Для наружных и морских светодиодных изделий ASTM B117 задает метод воздействия соляного тумана, а не прямой прогноз срока службы. Определите продолжительность, подготовку образцов и электрические/визуальные критерии после воздействия. Оценивайте покрытие, обрезанные края, разъемы и уплотнения корпуса; одно лишь покрытие не подтверждает степень IP корпуса и не предотвращает любое проникновение влаги в сборку MCPCB.
Вибрация и механический удар: Автомобильные и промышленные светодиодные изделия должны выдерживать механические нагрузки. С учетом предполагаемых условий эксплуатации или требований заказчика укажите спектр вибрации, оси, крепление, длительность и мониторинг при поданном питании. Проверяйте пайку светодиодов, разъемы и тяжелые компоненты, а после воздействия повторяйте заданные функциональные испытания.
Проверка производственного процесса
Контроль процесса помогает выявлять дефекты сборки до испытаний под напряжением и исследовать отклонения между производственными партиями. Производственный маршрут HILPCB может включать нанесение пасты, установку компонентов, оплавление и согласованные этапы инспекции.
Контроль паяльной пасты (SPI): После печати, если это предусмотрено, измеряйте высоту, площадь, объем и смещение отпечатков. Отслеживайте показатели относительно технологического окна трафарета и контактных площадок. Для тепловых площадок LED согласуйте апертуры, пасту, состояние переходных отверстий и профиль оплавления; объем пасты сам по себе не определяет тепловое сопротивление готового паяного соединения.
Автоматизированный оптический контроль (AOI): На выбранных этапах AOI проверяет наличие видимых компонентов, полярность, положение и состояние пайки. AOI не может проверить каждую скрытую тепловую площадку и подтвердить световой поток или цветовые характеристики. Сохраняйте эталоны ориентации первого изделия, а спорные результаты оценивайте по согласованным критериям приемки.
Рентгеновский контроль: Выборочная рентгеновская инспекция может выявить распределение припоя, перемычки и пустоты в согласованных скрытых областях LED, BGA или QFN. Для конкретного корпуса задайте проекцию, показатель пустот, выборку и пределы приемки; проекционная площадь пустот сама по себе не является полной оценкой тепловых характеристик. COB-модуль в корпусе можно включить в подходящий процесс сборки; монтаж кристаллов без корпуса и соединение проволочными выводами требуют отдельно подтвержденного специализированного процесса и плана инспекции.
Документация качества и прослеживаемость
Свяжите выпущенную ревизию конструкции и BOM с проверками и испытаниями, требуемыми для отгрузки. Варианты записей качества сборки HILPCB включают данные первого изделия, профили оплавления, сводки SPI/AOI, выбранные рентгеновские снимки, программирование, ICT/FCT и прослеживаемость по партии или серийному номеру.
Отчеты об испытаниях и сертификаты: Определите состав отчета по заказу: ревизия и идентификатор изделия/партии, метод и пределы испытаний, конфигурация питания/температуры/оснастки, результаты и решение о приемке. Сертификаты соответствия и записи о материалах включайте, если они заказаны. SPC помогает выявлять тенденции процесса, но приемка изделия по-прежнему основывается на заданных пределах.
Анализ отказов: До ремонта сохраните неисправные образцы и исходные результаты. Электрическая диагностика, выбранный рентгеновский контроль и микрошлифы могут помочь различить причины, связанные со сборкой, ламинатом или компонентами. Если требуются SEM, FTIR, декапсуляция или другой специальный метод, согласуйте лабораторию, подготовку образцов и разрешение на разрушающий анализ. Фиксируйте корректирующие действия и результаты повторных испытаний; отремонтированный образец не доказывает устранение всех причин отказа.
Управление данными: При подготовке предложения задайте привязку к изделию или партии, формат, срок хранения и способ передачи записей. Связывайте неудачные результаты, разрешенный ремонт и решение по повторным тестам с исходным идентификатором. Наш просмотрщик BOM помогает проверять данные компонентов; бин LED, прошивка, конфигурация теплового испытания и пределы теста также должны быть частью контролируемого производственного пакета.
Часто задаваемые вопросы
Какие испытания нужны для автомобильных LED-печатных плат?
Отделяйте квалификацию компонентов от электрической, тепловой, EMC- и климатической проверки осветительной сборки. AEC-Q100 относится к интегральным схемам; AEC-Q102 — к квалификации оптоэлектронных полупроводников. Ни один из этих документов не означает комплексную квалификацию смонтированной платы или готовой автомобильной лампы. План испытаний следует определять по требованиям заказчика к компонентам и модулям.
Как проверить цветовую согласованность светодиодов?
Измеряйте цветность при заданных токе и температуре относительно выбранных бинов и допусков, затем при необходимости проверяйте собранную матрицу и конечную оптику. Для регулируемого белого или RGB включайте установленные точки смешения/диммирования и редакцию калибровки. В предложении укажите оптическую лабораторию и состав отчета.
Можно ли выполнить индивидуальную программу испытаний?
HILPCB поддерживает программирование и функциональные испытания по предоставленным заказчиком процедуре, оснастке, прошивке и пределам. Нагрузку, температуру, длительность и мониторинг при прогреве, а также квалификационные испытания или работы специализированной лаборатории необходимо отдельно указать в предложении.
Вы тестируете только LED-печатные платы?
Нет. Производственные и сборочные маршруты также охватывают RF-платы, высокоскоростные цифровые схемы, источники питания, контроллеры двигателей, автомобильную и медицинскую электронику. Выбирайте испытания на целостность цепей, инспекцию, импеданс или функциональную проверку для конкретной конструкции; один набор LED-тестов не подходит всем изделиям.
Как обеспечивается точность испытаний?
Определите измеряемую величину, диапазон, эталон, оснастку и неопределенность, необходимую для предела приемки. Согласованный пакет записей должен включать калибровку оборудования и подтверждающие данные по измерительной системе. Разрешение прибора само по себе не доказывает точность; для результата около предела применяйте установленное правило принятия решения.
Подготовка запроса на производство и тестирование LED
Предоставьте производственные и сверлильные данные, стек слоев, BOM с номерами деталей производителя LED и требованиями к бинам, данные размещения, сборочные чертежи, количество и распределение ответственности за закупки. Добавьте ревизию драйвера/прошивки, диапазоны питания и диммирования, ток LED, тепловые контрольные точки, радиатор/TIM/корпус и предполагаемые условия эксплуатации.
Укажите электрические, тепловые и оптические пределы, число образцов, охват производственных испытаний, владельца оснастки, ответственную лабораторию и требования к отчетам. По этим данным HILPCB может организовать мелкосерийную сборку, повторное производство, оценку теплопроводящих плат и интеграцию box-build. Процесс производства LED-печатных плат описывает контекст изготовления и сборки; согласованные данные первого изделия и пакет результатов испытаний помогут принять следующее производственное решение.