
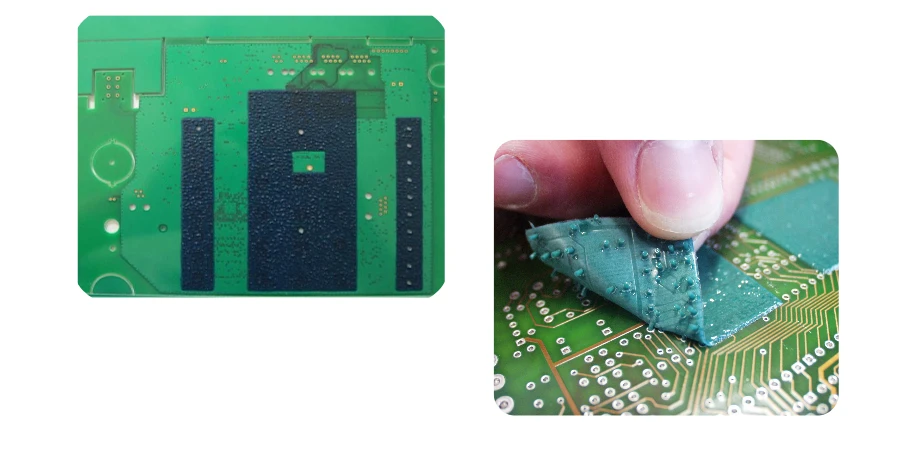
На заводе Highleap PCB (HILPCB) мы поддерживаем широкий спектр требований к производству печатных плат, включая опции съемной паяльной маски для сложных сценариев монтажа. Эта съемная маска помогает защищать позолоченные контакты, металлизированные отверстия или другие критические области во время волновой пайки, селективной пайки или нанесения защитного покрытия, устраняя необходимость ручного заклеивания или дополнительной обработки.
Как часть наших комплексных возможностей по производству печатных плат, решения со съемной маской доступны по запросу для упрощения вашего монтажного процесса, обеспечивая при этом чистоту и отсутствие остатков после удаления.
Критические области применения технологии съемной маски для печатных плат
Съемная маска выполняет важные функции в современном монтаже печатных плат, где постоянная паяльная маска не может обеспечить адекватную защиту. При смешанном монтаже, сочетающем поверхностный монтаж (SMT) и монтаж в отверстия, ранее припаянные SMT-компоненты требуют защиты от воздействия волновой пайки. Временная маска предотвращает образование перемычек припоя, повреждение компонентов и загрязнение чувствительных областей.
Защита позолоченных контактов во время монтажа представляет собой еще одну важную область применения. Контактные площадки, требующие позолоты после монтажа, должны оставаться свободными от припоя, однако постоянная паяльная маска препятствовала бы доступу для нанесения покрытия. Съемная маска обеспечивает временную защиту во время пайки, а затем легко удаляется для последующих операций нанесения покрытия. Этот подход устраняет необходимость в дорогостоящих приспособлениях для селективного нанесения покрытия, обеспечивая при этом стабильное качество.
Маскирование при нанесении защитного покрытия особенно ценно для аэрокосмической и автомобильной промышленности. Разъемы, контрольные точки и регулировочные потенциометры должны оставаться свободными от покрытия для обеспечения функциональности. Традиционные маскирующие ленты требуют ручного нанесения и удаления, что увеличивает трудозатраты и вариативность качества. Трафаретно-наносимая съемная маска обеспечивает точное и повторяемое покрытие, сокращая время монтажа на 60-80% по сравнению с ручными методами.
Выбор материалов и совместимость с процессами
Современные материалы для съемной маски предлагают различные преимущества для различных применений:
Латексные составы
- Термостойкость: до 180°C
- Оптимальное время удаления: 7-14 дней
- Стоимость: наиболее экономичный вариант
- Ограничения: проблемы с аллергенами, ограниченная совместимость с оплавлением
Водные акриловые системы
- Термостойкость: совместимость с бессвинцовыми припоями до 260°C
- Температура отверждения: 80-120°C
- Экологическая безопасность: нулевое содержание ЛОС
- Характеристики удаления: чистое отделение до 60 дней
Синтетические резиновые составы
- Термостойкость: 280°C+ для специализированных применений
- Химическая стойкость: Превосходная для агрессивных процессов
- Гибкость: Сохраняет свойства при -40°C до +150°C
- Применение: Идеально для толстых покрытий и 3D-защиты
Критические параметры процесса:
Толщина варьируется в зависимости от применения:
- Защита плоских поверхностей: 0.1-0.2мм
- Покрытие компонентов: 0.3-0.5мм
- Оснастка для волновой пайки: 0.5-1.0мм
- Маскирование конформных покрытий: 0.15-0.25мм
Параметры трафаретной печати:
- Количество нитей сетки: 60-80 нитей/дюйм для стандартных применений
- Толщина эмульсии: 20-50μm поверх сетки
- Расстояние отрыва: 3-5мм
- Скорость печати: 50-100мм/сек
- Угол ракеля: 45-60 градусов
Окно удаления представляет собой критический, но часто упускаемый из виду параметр. Внешние факторы значительно влияют на адгезию со временем — УФ-излучение может сократить окно удаления на 50%, а влажность ускоряет адгезию в некоторых составах. Документирование графика удаления в зависимости от условий хранения обеспечивает стабильное и безопасное удаление.
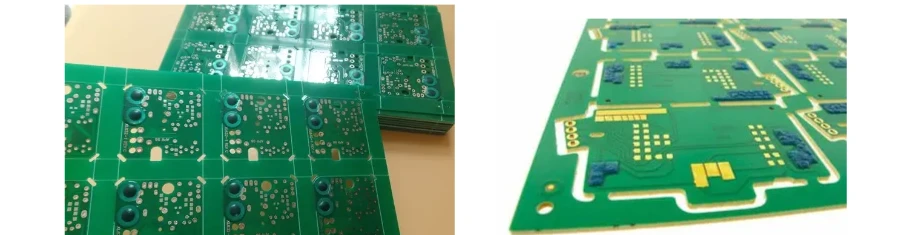
Рекомендации по проектированию для применения съемной маски
Эффективное применение съемной маски требует тщательного учета на этапе проектирования печатной платы:
Критические правила проектирования:
→ Расширение границ маски
- Минимум 0.5мм за пределы защищаемой области для допуска совмещения
- Предпочтительно 1.0мм для волновой пайки
- 2.0мм для областей, требующих полной герметизации
→ Требования к радиусу углов
- Внутренние углы: минимальный радиус 0.5мм
- Внешние углы: минимальный радиус 0.3мм
- Предотвращает разрывы при удалении
- Улучшает растекание материала при нанесении
→ Зазоры вокруг компонентов
- Корпуса QFP/QFN: минимум 0.3мм от края контактной площадки
- Массивы BGA: 0.5мм от крайних шариков
- Компоненты 0402: зазор 0.2мм
- Разъемы: Следовать зонам ограничения производителя
Лучшие практики документации:
Успех нанесения съемной маски во многом зависит от четкой коммуникации между командами проектирования и производства. Пакет данных для производства должен включать:
Отдельный слой Gerber
- Используйте уникальные имена слоев (например, .GPM для верхней съемной маски)
- Отличная цветовая кодировка от постоянной маски
- Четкие пояснения о назначении слоя
Сборочные чертежи
- Спецификации времени удаления
- Ограничения по температурному воздействию
- Области, требующие особого внимания
- Референсные фотографии правильного нанесения
3D-модели
- Укажите толщину маски в STEP-файлах
- Выделите проблемные зоны
- Проверьте совместимость с оснасткой
Плохая документация является причиной 30% неудач при использовании съемной маски. Инвестиции в детальную документацию окупаются за счет снижения брака и ускорения запуска производства.
Интеграция в производственный процесс и контроль качества
Интеграция съемной маски в стандартное производство многослойных печатных плат требует валидации процесса для обеспечения совместимости с существующими операциями. Параметры трафаретной печати, включая давление ракеля, скорость и расстояние отрыва, требуют оптимизации для каждого материала маски. Типичная скорость печати составляет 50-100 мм/сек при расстоянии отрыва 3-5 мм.
Профили отверждения должны балансировать между полной полимеризацией и термическими ограничениями подложки. Конвейерные печи с температурой 100-120°C и временем выдержки 5-10 минут подходят для большинства акриловых составов. Недостаточное отверждение приводит к плохой адгезии и выживаемости в процессе, а чрезмерная температура может повредить термочувствительные компоненты или подложки.
Контроль качества фокусируется на полноте покрытия, равномерности толщины и уровне адгезии. Визуальный осмотр при 10-кратном увеличении выявляет микропоры, тонкие участки или загрязнения. Тестирование адгезии с помощью калиброванных тестов на отслаивание обеспечивает достаточное сцепление без чрезмерных усилий для удаления. Статистический контроль процесса отслеживает эти параметры, выявляя тенденции до возникновения дефектов.
Анализ затрат и выгод и соображения окупаемости инвестиций
Внедрение технологии съемной маски требует первоначальных инвестиций в подготовку трафарета и разработку процесса, обычно $500-2000 за дизайн. Однако экономия на трудозатратах быстро компенсирует эти расходы. Ручные операции маскирования в среднем занимают 2-5 минут на плату в зависимости от сложности. Нанесение съемной маски добавляет всего секунды к операциям трафаретной печати, сокращая затраты на труд на 80-90%.
Стоимость материалов составляет $0.10-0.50 на плату в зависимости от площади покрытия и толщины. Для сравнения, стоимость ручного маскирования лентой составляет $0.05-0.15 плюс значительно более высокие трудозатраты. Для объемов производства, превышающих 100 штук, съемная маска обеспечивает явные экономические преимущества, одновременно повышая согласованность и надежность.
Улучшения качества дополнительно повышают окупаемость инвестиций. Вариации ручного маскирования вызывают 2-5% дефектов из-за неполного покрытия или загрязнения остатками. Правильно реализованная съемная маска снижает дефекты ниже 0.5%, устраняя затраты на переделку и задержки поставок. Для высоконадежных применений эти улучшения качества оправдывают внедрение независимо от объемных соображений.
Часто задаваемые вопросы
Когда следует рассматривать съемную маску вместо постоянной паяльной маски?
Используйте съемную маску, когда области требуют временной защиты во время определенных процессов, но должны быть открыты впоследствии. Типичные сценарии включают защиту золотых контактов во время волновой пайки, зоны исключения для конформного покрытия и защиту установленных компонентов во время селективной пайки. Постоянная маска подходит для областей, требующих защиты на весь срок службы.
Каково типичное влияние на сроки выполнения заказа при добавлении съемной маски? Добавление съемной маски к существующим конструкциям обычно увеличивает производство на 1-2 дня для подготовки трафарета и настройки процесса. Последующие заказы не требуют дополнительного времени, так как трафаретная печать интегрируется в стандартный процесс сборки. Для проектов полного цикла сборки мы параллелизуем эти операции, сводя к минимуму влияние.
Выдерживает ли съемная маска несколько циклов оплавления?
Качественные съемные маски выдерживают 2-3 стандартных цикла бессвинцового оплавления (пиковая температура 260°C) без ухудшения характеристик. Однако каждый термический цикл немного увеличивает адгезию, что может усложнить удаление. Для применений, требующих многократного воздействия высоких температур, укажите высокотемпературные составы и запланируйте удаление сразу после завершающего термического процесса.
Как съемная маска влияет на тестируемость печатных плат?
Съемная маска может закрывать контрольные точки во время сборки, а затем удаляться для внутрисхемного тестирования. Это защищает тестовые площадки от загрязнения припоем, сохраняя полный доступ для тестирования. Проектируйте тестовые приспособления с учетом вариаций толщины маски. Некоторые производители оставляют маску на месте, тестируя через материал с помощью пружинных пробников.
Каковы экологические аспекты?
Современные водорастворимые съемные маски не содержат опасных загрязнителей воздуха (HAPs) или озоноразрушающих веществ. Удаленный материал маски квалифицируется как неопасные твердые отходы в большинстве юрисдикций. УФ-отверждаемые составы дополнительно снижают воздействие на окружающую среду, исключая растворители и сокращая энергопотребление при отверждении.
Можно ли переработать съемную маску при ошибках нанесения?
Свежая неотвержденная маска легко удаляется подходящими растворителями, обычно водой для акриловых типов или спиртом для резиновых материалов. После отверждения удаление становится затруднительным без повреждения поверхности платы. Предотвращение ошибок через надлежащий контроль процесса оказывается более эффективным, чем попытки переработки. Проверка конструкции на ранних этапах позволяет избежать дорогостоящих ошибок.