
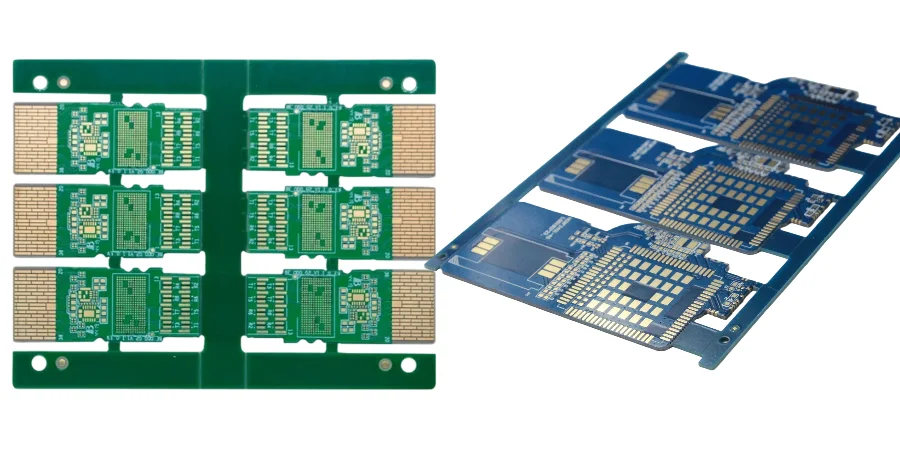
На фоне взрывного роста AI, ML и HPC требования к пропускной способности дата-центров растут очень быстро. Традиционные архитектуры с подключаемыми optical modules упираются в физические ограничения по затуханию, энергопотреблению и плотности портов. В этом контексте появилась Co-packaged Optics (Co-packaged Optics, CPO): когда optical engine и switch ASIC размещаются на одном baseboard, электрический путь существенно сокращается, уменьшая power и latency. Однако такая архитектура предъявляет беспрецедентные требования к дизайну, производству и assembly PCB — особенно к процессу SMT assembly.
Как инженер, работающий на стыке электро-оптических interconnect и thermal design для CPO baseboard, я хорошо понимаю: успех CPO — это не только «победа» чипа или оптики, а результат системного co-engineering. PCB baseboard, на котором расположено ядро электро-оптического преобразования, играет ключевую роль, а его процесс SMT assembly объединяет задачи high-speed circuits, прецизионной оптики и сложного thermal management. В этой статье мы разберем ключевые технологии SMT assembly для PCB оптических модулей data center в эпоху CPO и выделим основные вызовы и решения в области электро-оптического co-design, управления теплом/питанием и прецизионного производства.
Interconnect на уровне платы в CPO: от SI до согласования электро-оптических интерфейсов
Ключевое преимущество CPO — сокращение длины передачи high-speed электрического сигнала с десятков сантиметров (ASIC → панель) до нескольких сантиметров (ASIC → optical engine на том же baseboard). Это меняет требования к interconnect-дизайну PCB.
High-speed signal integrity (SI)
В CPO-системах ASIC и optical engine обычно обмениваются данными по линиям 56G/112G PAM4. На таких скоростях даже небольшие разрывы импеданса, crosstalk или потери резко повышают bit error rate (BER) и ухудшают работу системы. Поэтому PCB должен соответствовать самым жестким принципам SI: точный контроль дифференциального импеданса (обычно 90Ω или 100Ω), а также тонкая оптимизация vias, переходов коннекторов и области BGA fanout.
На практике мы используем опыт low-loss QSFP-DD module PCB, но требования CPO еще жестче. Выбор материалов критичен: Panasonic Megtron 6/7, TUC TU-883/933+ или Ultra-low Loss диэлектрики Rogers/Isola для минимизации затухания. Back-drilling убирает ненужные via stubs, а оптимизированный anti-pad снижает емкость via и улучшает SI. В HILPCB мы применяем продвинутые инструменты моделирования (например, Ansys HFSS) для оптимизации каждого критичного high-speed канала и проверки eye opening (Eye Diagram) и запаса по параметрам.
Согласованное проектирование электро-оптического интерфейса
В отличие от обычных PCB, CPO baseboard должен работать одновременно с электрическими и оптическими сигналами. На этапе layout/routing необходимо заложить точные посадочные места и пространство для подключения fiber array. Часто в PCB проектируются cavity или окна, чтобы fiber array unit (FAU) можно было точно совместить с grating coupler (Grating Coupler) или edge coupler optical engine.
Такое co-design решение требует крайне высокого контроля размеров на производстве. Во всем процессе Co-packaged optics baseboard manufacturing — от ламинации и сверления до финальной обработки — допуски должны быть выдержаны так, чтобы точность выравнивания волокна оставалась на уровне микронов. Любое отклонение может привести к большим потерям оптического сопряжения и отказу модуля.
Thermal management: распределение мощности CPO и стратегии охлаждения на уровне системы
Мощность — еще один серьезный вызов CPO. В типичной CPO switch-системе ASIC может потреблять более 500W, а суммарная мощность нескольких optical engine — более 100W. Такая тепловая нагрузка в малой области создает очень высокую heat flux density и усложняет охлаждение.
Распределение мощности и thermal budget
Thermal design для CPO нужно начинать на уровне системы: требуется точная карта потребления ASIC и optical engine и детальная тепловая модель. Optical engine чувствителен к температуре: колебания могут вызвать сдвиг длины волны лазера и ухудшить качество связи. Поэтому температуру optical engine нужно держать в заданных пределах (например, 70–85°C), а junction temperature ASIC — ниже 100°C.
Это требует дифференцированного охлаждения. Обычно большой высокоэффективный heat sink (Heat Sink) или vapor chamber (Vapor Chamber) непосредственно накрывает ASIC и снимает основную долю тепла. Для optical engine часто нужны отдельные, более «тонкие» тепловые пути. В Co-packaged optics baseboard manufacturing сам PCB также становится частью теплопередачи: встраивание слоев Heavy Copper PCB или проектирование плотной сетки thermal vias (Thermal Vias) помогает эффективно уводить тепло от кристалла к другой стороне платы или к охлаждающим конструкциям.
Продвинутые конструкции охлаждения
Традиционное воздушное охлаждение часто не справляется с тепловыми потоками CPO, поэтому liquid cooling (Liquid Cooling) становится массовым выбором. Микроканалы в радиаторе позволяют жидкости проходить прямо над источником тепла и эффективно отводить тепло. Это требует тесной координации PCB дизайна с каналами, входами/выходами и герметизацией liquid-cooling модуля. В более продвинутых концепциях микроканалы интегрируются прямо в PCB baseboard или в package substrate — так называемое “board-level liquid cooling”.
Ключевые моменты thermal management для CPO
- Дифференцированное охлаждение: Отдельные тепловые пути для ASIC и optical engine с учетом разных требований по температуре.
- Низкое тепловое сопротивление: Оптимизация цепочки от кристалла до радиатора, включая TIM (thermal interface material), PCB thermal vias и материалы baseboard, чтобы минимизировать суммарное тепловое сопротивление.
- Системная интеграция: PCB дизайн должен быть тесно интегрирован с модулем охлаждения (air или liquid) для механической совместимости и нужной тепловой эффективности.
- Контроль температуры: Интеграция нескольких температурных датчиков на PCB для мониторинга критических зон в реальном времени и реализации closed-loop thermal management.
Материалы и stack-up: надежность low-CTE baseboard и контроль warpage
Модули CPO обычно крупные и включают разные материалы: кремниевый ASIC, InP/SiPh optical engine, органический PCB baseboard и металлический heat sink. У этих материалов сильно отличаются коэффициенты теплового расширения (CTE). Во время термоциклов, например reflow в SMT assembly, CTE mismatch создает большие внутренние напряжения и вызывает PCB warpage (Warpage).
CTE mismatch и проблемы warpage
Warpage — главный «убийца» CPO assembly. Сильная деформация приводит к холодным пайкам или трещинам BGA, особенно у больших ASIC с десятками тысяч шаров, где один дефект способен забраковать весь модуль. Кроме того, warpage ухудшает точность выравнивания optical engine и fiber array.
Для борьбы с этим критичны выбор материалов и stack-up (Stack-up). Мы отдаем предпочтение low-CTE core materials и симметричным stack-up, чтобы балансировать внутренние напряжения. В особо строгих случаях применяются керамические подложки или low-CTE metal core (например, CIC или CMC), такие как Metal Core PCB, чтобы повысить размерную стабильность. Это прямое развитие опыта high-end QSFP-DD module PCB manufacturing.
Надежность и hybrid lamination
CPO модули должны стабильно работать в дата-центре долгие годы (часто >7 лет), поэтому reliability стоит на первом месте. Помимо warpage важно учитывать долгосрочную термостойкость, влагостойкость и стойкость к электромиграции. В сложных baseboard часто требуется hybrid lamination (Hybrid Lamination) — совместная ламинация разных диэлектриков (например, FR-4 и Rogers) для баланса стоимости и характеристик. Это предъявляет высокие требования к контролю процесса ламинации у производителя.
Прецизионный assembly: выравнивание fiber array и процессы curing
Процесс SMT assembly для CPO существенно сложнее традиционного PCB assembly; ключ — прецизионное выравнивание и фиксация fiber array.
Sub-micron выравнивание
Диаметр сердцевины single-mode волокна — порядка 9 μm. Для эффективного оптического сопряжения выход fiber array должен быть выровнен с grating coupler или waveguide optical engine с точностью sub-micron (<1 μm). Это возможно только при использовании высокоточных автоматизированных систем выравнивания.
Выравнивание бывает пассивным и активным. Пассивное опирается на точные механические элементы — например V-groove, протравленные в silicon, для позиционирования волокон. Активное выравнивание выполняется при поданном оптическом сигнале: по измеряемой оптической мощности система подстраивает положение fiber array (6 степеней свободы: X, Y, Z, Pitch, Yaw, Roll) до максимальной эффективности сопряжения.
Fixture, curing и практические риски
На этапе выравнивания и фиксации критичны специализированные assembly fixture (Fixture). Они должны жестко удерживать PCB baseboard и оптические компоненты, не допуская смещения из‑за термического расширения/сжатия во время curing.
После выбора оптимального положения применяется UV-curable или heat-curable клей с низким shrinkage и высокой надежностью для постоянной фиксации. Сам curing также сложен: shrinkage клея может вызвать микросмещение и уменьшить оптическую мощность. Поэтому требуется точный контроль свойств клея, процесса дозирования и профиля curing. Для проектов Co-packaged optics baseboard quick turn зрелый и повторяемый процесс выравнивания и curing является ключевым фактором успеха.
Сильные стороны HILPCB в CPO assembly
- Высокоточное размещение: Современные SMT линии для крупных baseboard и прецизионной оптики, точность placement до ±15 μm.
- Автоматизированное оптическое выравнивание: 6‑осевая платформа active alignment для sub-micron выравнивания fiber array относительно чипа и достижения максимального coupling.
- Контролируемый curing: Прецизионные системы дозирования и программируемое UV/thermal оборудование, минимизирующее смещение из‑за shrinkage.
- Профессиональный DFM/DFA support: Раннее вовлечение инженерной команды с рекомендациями по fixture design, распределению допусков и assembly flow.
Тестирование и валидация: ключевые шаги для performance и reliability CPO
После сложной сборки комплексные и строгие тесты — последняя и самая важная линия защиты, чтобы обеспечить функциональность, performance и reliability. Обычно тестовый поток включает электрические тесты, оптические тесты и системную валидацию.
Электрические и оптические тесты
Электрические тесты фокусируются на качестве high-speed линков. Мы используем VNA (vector network analyzer) и TDR (time domain reflectometer) для измерения loss, reflection и непрерывности импеданса. High-speed осциллографы и bit error rate tester (BERT) применяются для оценки eye diagram и BER сигналов PAM4.
Оптические тесты включают измерение выходной оптической мощности каждого канала, центральной длины волны, спектральной ширины и extinction ratio (ER). Эти параметры напрямую влияют на качество передачи. На приемной стороне ключевым является sensitivity test — он определяет минимальную оптическую мощность, при которой модуль корректно демодулирует сигнал. Здесь особенно важна подробная TIA/LA receiver board checklist: она задает тесты для transimpedance amplifier (TIA) и limiting amplifier (LA), а ее строгая методология распространяется на всю валидацию приемного CPO модуля. Мы тщательно оцениваем каждый RX канал, чтобы обеспечить стабильную работу при разных условиях.
Системная валидация и CMIS
Финально модуль CPO валидируется в условиях, близких к реальным: установка на test board, loopback (Loopback) тесты и проверка TX/RX на всех каналах. Также требуется проверка соответствия CMIS (Common Management Interface Specification), чтобы хост-система могла считывать информацию о модуле, мониторить статус (например, температуру и оптическую мощность) и выполнять управление. Полная TIA/LA receiver board checklist также полезна для калибровки параметров мониторинга CMIS на приемной стороне (например, RSSI).
В HILPCB мы предлагаем one-stop SMT assembly service, включая DFM анализ, закупку компонентов, прецизионный assembly и полный функциональный тест, чтобы каждый поставленный CPO модуль прошел строгий контроль качества.
Возможности HILPCB по CPO manufacturing и assembly
Чтобы справиться со сложностью CPO, PCB manufacturer и assembly provider должны иметь глубокую экспертизу и современную производственную платформу. HILPCB много лет работает в high-speed communications — в том числе с low-loss QSFP-DD module PCB и сложными IC substrate PCB — и готова к эпохе CPO.
Наши возможности Co-packaged optics baseboard manufacturing покрывают весь процесс: выбор материалов, stack-up design, прецизионное производство линий и финальный контроль размеров. Мы поддерживаем очень большие платы, высокий layer count (>30L), mixed-dielectric lamination и embedded passive/active components.
В assembly мы предлагаем не только стандартный SMT assembly, но и высокоточную оптическую сборку, необходимую для CPO. Наш prototype assembly service поддерживает быстрый Co-packaged optics baseboard quick turn, ускоряя R&D и итерации. Команда инженеров применяет строгую методологию, похожую на TIA/LA receiver board checklist, во всем производстве и тестировании, чтобы каждый этап соответствовал высоким стандартам.
Обзор производственных возможностей HILPCB для CPO
| Параметр | Возможности |
|---|---|
| Максимальное число слоев | 64L |
| Поддерживаемые материалы | Megtron 6/7/8, Tachyon 100G, Rogers, Isola, low-CTE материалы |
| Min trace/space | 2/2 mil (50/50 μm) |
| Максимальная толщина платы | 12 mm |
| Допуск по импедансу | ±5% |
| Финиш поверхности | ENIG, ENEPIG, immersion silver, OSP и др. |
Заключение
В целом, Co-packaged Optics (CPO) меняет будущее interconnect в дата-центрах. Но реализация этого прогресса напрямую зависит от развития технологий PCB manufacturing и assembly. В эпоху CPO SMT assembly далеко выходит за рамки традиционной электроники: это системная инженерия на стыке high-speed circuit design, термодинамики, материаловедения и прецизионной оптики. Управление допусками sub-micron, контроль heat flux сотен ватт и обеспечение multi‑10G SI — каждый этап сложен.
Как ваш партнер, HILPCB предлагает one-stop решение от design optimization и PCB manufacturing до финального прецизионного assembly, помогая преодолеть барьеры на пути к productization CPO. Мы верим, что тесное сотрудничество и постоянные инновации позволят совместно управлять сложностью CPO и продвигать технологии следующего поколения для data center. Выбор профессионального партнера по SMT assembly — фундамент успеха вашего CPO проекта.
Часто задаваемые вопросы
Почему SMT assembly сложнее для оптических модулей дата-центров?
Потому что в одном процессе нужно одновременно контролировать очень плотные электрические и оптические интерфейсы, жесткие тепловые ограничения и минимальные допуски по выравниванию.
Какие риски наиболее критичны в проектах CPO?
К основным рискам относятся warpage, смещение fiber array, пустоты в пайке и потери сигнала на каналах PAM4 56G и 112G.
Какие проверки нужны перед запуском в серию?
FAI, flying probe test и структурированный NPI-процесс через EVT, DVT и PVT помогают заранее выявить проблемы assembly и reliability.
Как помогает правильный производственный партнер?
Партнер с опытом в electro-optical co-design, работе с low-CTE материалами и точном curing и alignment снижает число итераций и потери выхода годных.