
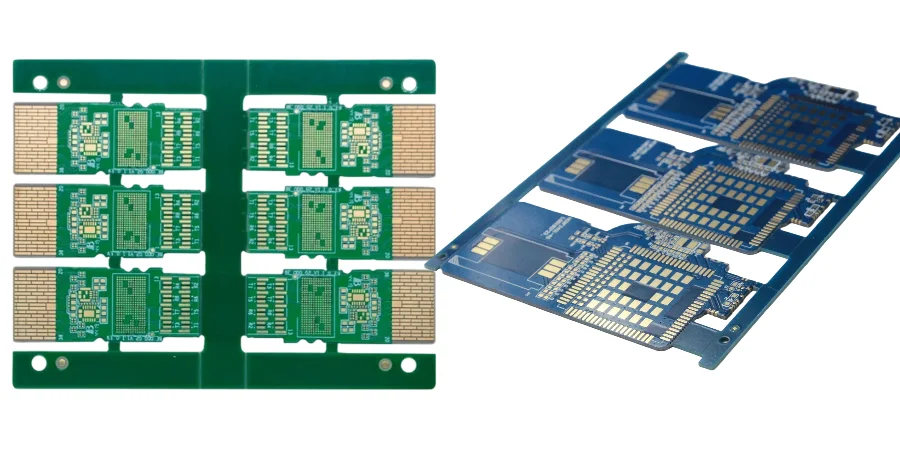
По мере экспоненциального роста трафика в data center, Co-packaged Optics (CPO) становится ключевой технологией, которая помогает преодолеть ограничения по bandwidth и power у традиционных pluggable оптических модулей. Как CPO engineer, я хорошо понимаю, насколько сложна интеграция high-speed ASIC и optical engine на одном substrate: это не просто “optics + electronics”, а экстремальные требования к PCB design, manufacturing и assembly. В такой системе SPI/AOI/X-Ray inspection является основой контроля качества: он гарантирует, что каждый этап — от solder paste printing до финального assembly — соответствует строгим требованиям и обеспечивает SI, тепловые характеристики и reliability на протяжении всего жизненного цикла.
На этапах NPI EVT/DVT/PVT грамотная стратегия инспекции критически важна. Это не только поиск дефектов, но и использование process data как feedback для оптимизации design и manufacturing. Начиная с First Article Inspection (FAI), эта “combo” помогает подтвердить manufacturability и обеспечить плавный переход от прототипа к серии. Ниже — как SPI/AOI/X-Ray inspection помогает решать ключевые задачи PCB для CPO optical module: фотоника-электроника interconnect, thermal management, выбор материалов и сложный assembly.
Board-level interconnect в CPO: ключевая ценность SPI/AOI/X-Ray inspection
Суть CPO — приблизить optical engine к ASIC, сократить электрический канал и снизить power/latency. Это приводит к экстремальной сложности PCB: HDI, fine-pitch BGA/LGA pads, а также interconnect структуры вроде Interposer и RDL. Такие микронные особенности требуют предельной точности производства.
Интегрированный поток SPI/AOI/X-Ray inspection обеспечивает полный охват:
SPI (Solder Paste Inspection): CPO модули используют множество BGA и пассивов с pitch 0.4mm и меньше. Качество пасты (объем, площадь, высота, позиция) напрямую определяет результат soldering. 3D SPI измеряет каждое нанесение до placement и выявляет offset, spikes, slump и отсутствие пасты, предотвращая opens/bridges на раннем этапе.
AOI (Automated Optical Inspection): после placement и reflow AOI применяет камеры высокой четкости и алгоритмы обработки изображений, чтобы проверить положение, полярность, ориентацию, wrong/missing parts и видимую форму solder joints. Для высокоплотных плат AOI позволяет выполнять быструю 100% инспекцию, чтобы каждый компонент был “на месте”.
X-Ray inspection (AXI): “сердце” CPO — ASIC и optical engine — обычно в BGA/LGA с сотнями/тысячами скрытых соединений под корпусом, недоступных AOI. X-Ray показывает внутреннюю структуру пайки и выявляет opens, voids, bridges и head-in-pillow. Это критично для низкого BER на PAM4 high-speed линках. По сравнению с тем, чтобы полагаться только на back-end Flying probe test, X-Ray гораздо эффективнее и лучше указывает физическую root-cause.
Thermal management и power integrity: проверка “невидимых” рисков
Power density CPO модулей очень высока. Тепло от ASIC и optical engine нужно эффективно выводить, иначе падают performance и lifetime. Поэтому важен сильный thermal design: например Heavy Copper PCB, большие thermal pads под ключевыми устройствами и плотные массивы thermal vias.
SPI/AOI/X-Ray inspection здесь выполняет роль “невидимого защитника”:
- Контроль void в solder joints: X-Ray — единственный эффективный способ оценить качество пайки thermal pads. Voids увеличивают тепловое сопротивление, создают hotspots и могут вызвать throttling или permanent damage. Количественная оценка voiding и строгие критерии приемки обеспечивают чистый thermal path die → PCB → heatsink.
- Power plane integrity: CPO требует стабильного и “чистого” питания. X-Ray проверяет via fill quality (blind/buried) в power/ground слоях и reliability vias на high-current путях, предотвращая IR drop и шум, ухудшающий PI.
Сравнение технологий инспекции для CPO PCB
| Технология | Объект | Преимущество | Ограничение |
|---|---|---|---|
| SPI | Качество печати пасты (объем/площадь/высота/offset) | Предотвращает дефекты пайки на входе; process control | Не видит проблемы после placement/reflow |
| AOI | Компоненты top-side и видимые joints | Быстро; подходит для in-line инспекции | Не проверяет скрытые joints BGA/LGA |
| X-Ray (AXI) | BGA/LGA joints, PTH solder fill, внутренние voids | Единственный метод для скрытых joints и внутренних дефектов | Дороже и медленнее; sampling или критические зоны 100% |
| Flying Probe Test | Электрическая связность (opens/shorts) | Без fixture; гибко для прототипов/small batch | Не оценивает solder quality/физические дефекты; медленнее |
NPI quality gate: от FAI к серийному производству
На этапах NPI EVT/DVT/PVT важны скорость итераций и быстрая локализация root-cause. First Article Inspection (FAI) — первый крупный milestone. Это не только подтверждение размеров и базовой функции, но и комплексный “health check” всего manufacturing flow.
В CPO FAI, SPI/AOI/X-Ray inspection дает ключевые количественные данные. Мы выполняем глубокую 100% инспекцию первых плат и сравниваем результаты с документами design (Gerber, BOM, CAD). Данные SPI помогают настроить stencil apertures и параметры печати; image logs AOI помогают подтвердить точность pick-and-place; X-Ray отчеты по BGA направляют оптимизацию reflow profile.
Выполняя data-driven First Article Inspection (FAI) на этапе NPI EVT/DVT/PVT, можно:
- Подтвердить DFM: рано обнаружить элементы design, которые ограничат yield.
- Зафиксировать process baseline: установить стабильные параметры для серии.
- Определить стандарты качества: стандартизировать accept/reject и “язык” между production и QC.
Такой подход намного эффективнее, чем разбор проблем только после отказов functional test. Сервис Prototype Assembly от HILPCB строится вокруг ранней валидации.
Надежность материалов и substrate: low CTE и warpage control
CPO предъявляет строгие требования к substrate материалам. Чтобы match очень низкий CTE silicon ASIC и оптики (например InP или SiPh), часто нужны low-CTE advanced материалы (Megtron 6, Tachyon 100G). Для high-density interconnect manufacturing может быть похож на IC Substrate PCB.
CTE mismatch — серьезная угроза долгосрочной reliability. При temperature cycling дифференциальное расширение создает высокий stress на solder joints и приводит к fatigue cracks. Кроме того, сложные stackup и асимметричная copper distribution могут вызвать PCB warpage в reflow, влияя на alignment fiber array и качество пайки BGA.
X-Ray снова становится незаменимым. С 3D X-Ray или CT scanning assembled modules можно:
- Оценить влияние warpage: увидеть деформацию BGA joints на warp boards.
- Monitor reliability testing: после burn-in и thermal cycling наблюдать initiation/growth micro-cracks non-destructively для life prediction.
Возможности HILPCB по производству CPO substrate
- Core materials: поддержка Megtron series, Tachyon series, Rogers и других low CTE, ultra-low loss материалов.
- Fine line capability: minimum line/space до 25μm/25μm, уровень точности IC-substrate.
- Advanced stackup: поддержка complex stackup до 50 layers и структур Anylayer HDI.
- Warpage control: advanced lamination process + stack symmetry для warpage <0.5%.
- High-precision tolerances: строгий контроль thickness/impedance/registration для стабильных характеристик [High-Speed PCB](/products/high-speed-pcb).
Защита сложного assembly: THT и Selective wave soldering
Хотя CPO модули в основном SMT, для backplane или внешних кабельных интерфейсов могут понадобиться high-reliability connectors с THT/through-hole soldering. Выполнять through-hole soldering на высокоплотной плате, уже заполненной прецизионными компонентами, сложно. Традиционная wave soldering добавляет полный высокотемпературный прогон платы, что часто неприемлемо для CPO модулей и окружающих пассивов.
Поэтому Selective wave soldering — оптимальный вариант: micro-nozzle нагревает и паяет только нужные THT joints, минимизируя heat-affected zone.
Но даже при Selective wave soldering качество зависит от инспекции. AOI может проверить форму fillet и bridging. Для high-reliability требований X-Ray позволяет оценить PTH solder fill в соответствии с IPC-A-610 Class 3 (обычно >75%). Плохой fill в THT/through-hole soldering joint снижает как электрическую reliability, так и механическую прочность при длительных циклах соединения.
Дополнение электрическим тестом: место Flying probe test
SPI/AOI/X-Ray inspection закрывает физические/структурные дефекты, а электрический тест подтверждает connectiviтy. В CPO производстве Flying probe test особенно полезен благодаря гибкости.
В отличие от ICT, где нужна дорогая custom fixture для каждой PCB, Flying probe test использует движущиеся probes, контактирует test points и генерирует test programs по CAD data. Это особенно подходит для:
- Прототипов и small batch: в NPI EVT/DVT/PVT дизайн часто меняется; flying probe быстро проверяет связность без ожидания fixture.
- Supplemental diagnostics: когда functional test не проходит, но optics/X-Ray не показывают явных физических дефектов, flying probe может указать конкретную net open/short.
- High-density areas: где test points невозможно добавить, flying probe может попасть на маленькие pads/vias.
Он дополняет SPI/AOI/X-Ray inspection: X-Ray/AOI/SPI подтверждают “process correctness”, а flying probe — “electrical correctness”. Вместе они образуют quality firewall для CPO модулей.
Преимущества услуг assembly HILPCB
- ✔One-stop service: от PCB fabrication и component sourcing до SMT/THT assembly и теста, включая [Turnkey Assembly](/products/turnkey-assembly).
- ✔Advanced equipment: DEK high-precision printer, Panasonic NPM, 10-zone reflow oven, плюс in-line SPI, AOI и 3D X-Ray.
- ✔Process expertise: сильная практика Selective wave soldering и THT/through-hole soldering для high-density mixed-technology assembly.
- ✔Strict QC: строгий First Article Inspection (FAI), а также тесты, включая Flying probe test и functional test по требованиям.
На пути к zero defects: data-driven оптимизация процесса
В современном производстве электроники SPI/AOI/X-Ray inspection ценен не только “отбраковкой”, а прежде всего данными. Каждая инспекция генерирует process data: распределения paste volume, placement offsets, BGA voiding rate и т. п.
Интеграция с SPC (Statistical Process Control) дает:
- Trend analysis и early warning: обнаружение дрейфа до дефектов (например, низкий paste volume может означать stencil clogging или износ squeegee).
- Root-cause traceability: корреляцию SPI/AOI/X-Ray и equipment logs для понимания, где проблема — printing, placement или reflow.
- Closed-loop optimization: передача данных upstream. Например, высокий voiding в зоне BGA по X-Ray может привести к настройке reflow profile или улучшению design в следующей ревизии.
Для ultra-complex продуктов вроде CPO модулей data-driven подход — это путь к “zero-defect” производству.
Заключение
Переход data center optical module к архитектуре CPO приносит беспрецедентные вызовы в manufacturing и assembly. Чтобы успешно реализовать фотоника-электроника co-design, жесткие thermal/power бюджеты и micron-level точность, необходима комплексная система контроля качества. SPI/AOI/X-Ray inspection находится в ее центре — как “острые глаза”, которые видят от пасты до скрытых joints.
Комбинируя этот набор инспекций с First Article Inspection (FAI) и Flying probe test, и применяя их сквозным образом на всем протяжении NPI EVT/DVT/PVT, можно системно защитить performance, reliability и manufacturability CPO модулей. HILPCB предоставляет advanced PCB fabrication и assembly — и стремится быть вашим партнером по качеству на пути CPO инноваций.
Часто задаваемые вопросы
Почему оптические модули сложно инспектировать?
Они сочетают плотные электрические interconnect, скрытые паяные соединения, тепловую чувствительность и очень жесткие допуски сборки.
Что дает X-Ray inspection в таких сборках?
Он показывает качество скрытых паяных соединений, voiding и проблемы выравнивания, которые трудно подтвердить только визуально.
Зачем сочетать inspection, FAI и flying probe test?
Такой набор проверяет корректность первого build, электрическую целостность и качество скрытых соединений до масштабирования производства.
Как это помогает в NPI?
Команды engineering быстрее получают обратную связь на этапах EVT, DVT и PVT, улучшая manufacturability до выхода в серию.