

无法承受回流焊的连接器会改变整块电路卡的组装路线。其插装必须安排在相应炉次之后,并采用合适的焊接操作和检测通道。因此,组装规划从元件及其工艺限制开始,再将印刷、贴装、焊接和测试连接成经过批准的制造顺序。
对于包含 SMT 器件、通孔连接器和隐藏焊点的电路卡,有价值的交付物是一条已放行的工艺路线,并在每个决策点提供证据。商业供应安排属于 PCB 组装服务范围;外壳集成和成品工作延伸到电子产品组装。已贴装电路板在投入使用前仍可能需要编程、校准和系统验证。
哪种组装路线适合这些元件?
SMT 和通孔组装描述的是元件如何连接到电路板。BGA、QFN 和 CSP 描述的是封装形式;它们并不是 SMT 之外的独立替代方案。混合电路板可能需要多次焊接操作,但在回流焊前插入所有通孔件并不是通用顺序。
| 电路板情况 | 待评估路线 | 放行前必须解决的事项 |
|---|---|---|
| 单面 SMT | 印刷锡膏、检测沉积、贴装、回流、检测焊点 | 封装方向、锡膏输送、热曲线和测试通道 |
| 双面 SMT | 确定第一面、第二面及两次回流 | 第一面元件的保持、累计热暴露、支撑和检测通道 |
| 含不适合回流焊的通孔件的 SMT | 完成适用的 SMT 炉次,插入这些元件,然后进行选择性焊、波峰焊或受控手工焊 | 元件温度限制、焊接面通道、相邻元件、助焊剂和清洗兼容性 |
| 明确适合 pin-in-paste 的通孔件 | 沉积所需锡膏,并在相应回流炉次前插入合格元件 | 连接器耐热性、孔/引线几何、锡膏供给、插入影响及最终孔填充 |
| 后期装配的敏感件或机械件 | 增加明确的二次操作 | 搬运损伤、局部热暴露、紧固、污染和复测要求 |
Samtec 的连接器选型指南专门区分了波峰焊与 pin-in-hole(孔内锡膏)工艺,并要求 pin-in-hole 连接器能够承受 SMT 加工。仅凭连接器有通孔引脚,并不能确立这种兼容性。
选择性焊接在局部施加焊料,但预热和邻近热暴露仍然重要。波峰焊可能需要托盘来保护焊接面上的特征,而该托盘必须允许接触目标焊点。手工焊接也需要受控工具、作业指导和验收标准。选择取决于几何形状、耐热性、可重复性和产量,而不是某种方法始终更优的固定规则。
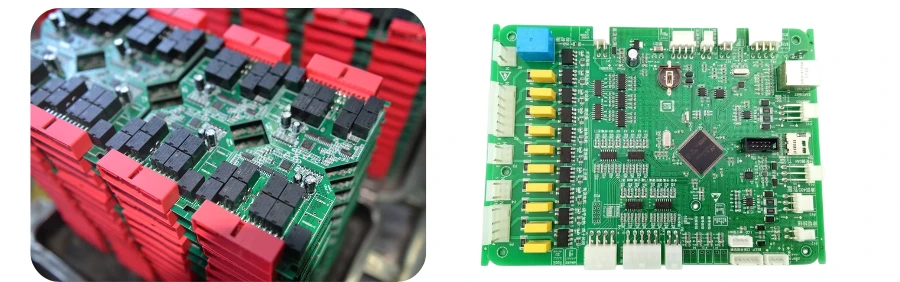
连接器布局及其周围元件是焊接通道和组装顺序的输入条件。
细间距封装究竟需要什么?
封装尺寸标识的是设计约束,而不是已验证的生产工艺。Murata 的 LQP02HQ 公告指出其 01005 电感在平面尺寸上为 0.4 × 0.2 mm。这并不能确立组装商在同时混装大功率端子、屏蔽罩或高连接器的电路板上的良率。
对于 0.3 mm 间距器件或 01005 无源件,请提交实际制造商料号、封装图、焊盘图形及周围布局。确认该组合的印刷、供料、贴装、检测和返修方案。引线间距、无源件尺寸、模板开孔和贴装精度是不同的量,不应相互替代。
裸片作业是独立的工艺评审。COB 指 chip-on-board(板上芯片):裸片直接安装在板上,并采用适当的互连和保护方案。引线键合与倒装焊具有不同的材料、工装和验证需求。不能假定常规 SMT 报价包含其中任一工艺路线。
一个带条件的 QFN 模板示例
NXP 的 AN1902,第 9 版,2021 年 4 月 28 日提供了 QFN/SON 组装指南。其表 3 给出以下典型起点,具体仍取决于板上其他元件和实际印刷工艺:
| QFN/SON 引线间距 | NXP 表 3 中的典型模板厚度 | 混合板上的决策 |
|---|---|---|
| 0.50 mm | 150 µm | 检查附近较小开孔是否能充分释放锡膏 |
| 0.40 mm | 100–125 µm | 检查较大焊点是否获得足够锡膏;可考虑阶梯模板 |
对于外露焊盘,NXP 第 5.2.3 节描述了约 焊盘面积的 60–65% 的目标锡膏覆盖。考虑一个假设的 4 × 4 mm 矩形焊盘:面积为 16 mm²,因此该百分比对应 9.6–10.4 mm² 的标称锡膏覆盖面积。
该计算是面积预算,不是最终的模板设计。开孔分割、网壁宽度、模板厚度、锡膏释放、过孔图形和试印结果决定实际沉积。这也不是 35–40% 的允许空洞上限:印刷锡膏面积与焊接接头的空洞面积是不同的测量量。
NXP 允许根据热要求进行调整,并警告过量锡膏可能顶起封装并损害端子连接。它还建议不要在未堵塞的过孔上直接印刷。在将该方法应用于生产批次前,记录已批准的模板版本,并检查首次试印的沉积和所得焊点。
热工艺应如何获得批准?
炉温设定点并不等于每个元件所经历的温度。组装供应商需要实测的电路板曲线,在代表性位置以及敏感或热要求高的封装处布置热电偶。NXP 的 QFN/SON 指南包括在电路板和封装顶部的测量;所选器件的附加说明仍然适用。
将元件的分类限值与锡膏的工作窗口分开。封装最高温度不是推荐的生产峰值。经批准的工艺必须在每次计划的热暴露中,在尊重元件、层压板、连接器和材料限制的同时形成焊点。
记录组装面、传送带和炉设置、热电偶位置、实测曲线、锡膏/合金标识及适用限值。对于双面组装,评估两次炉次。采用不同本体尺寸或热质量的替代料,即使电气功能相当,也可能需要重新做曲线。
清洗和涂覆也必须与路线相匹配。免清洗助焊剂标签并不能解决每个应用的残留要求、涂层附着力或与连接器和传感器的兼容性。在选择或省略清洗步骤前,先商定所需的最终状态和验证方法。
每种检测或测试针对哪些缺陷?
测试计划既需要缺陷清单,也需要观察方法。“AOI 加 X 射线”并不是对电气覆盖的完整表述,通过功能测试也不能揭示所有工艺缺陷。
| 方法 | 有用证据 | 尚待解决的局限 |
|---|---|---|
| 锡膏检测 | 贴装前的沉积位置和实测锡膏几何 | 不能确立最终焊点或其使用寿命 |
| 光学检测/AOI | 可见的贴装、极性和可访问焊点特征 | 隐藏界面和被遮挡的标记需要其他证据 |
| X 射线检测 | 在方法能力范围内查看隐藏焊点几何、桥接或空洞 | 投影重叠、分辨率和缺陷方向影响检出;图像本身不能证明电气功能 |
| ICT 或飞针测试 | 对可访问、可控制电路的电气检查 | 并联路径、访问和保护限制会限制单个元件的覆盖 |
| 边界扫描 | 由器件和测试模型支持的结构互连测试 | 需要合适的器件、准确的 BSDL/网表和可控制/可观测网络;仅有 JTAG 排针不够 |
| 功能测试 | 在编程激励、负载和条件下的规定行为 | 未覆盖的模式、环境行为和产品鉴定仍不在该结果范围内 |
QFN 可润湿侧翼可使部分端子特征可见,但不会暴露中心焊盘。NXP 建议对 QFN/SON 采用光学和 X 射线检测方法,并讨论了用于工艺优化的剖面分析。所选检测计划应明确正在评估的焊点或缺陷、其验收标准和被检总体,而不是因为一张图像看起来合格就宣布每个封装都通过。
对于通电测试,商定电流限制、安全夹具状态、固件版本以及故障处理方式。在重要之处存储测量值,而不只是通过标签。诊断失败应导致受控处置和复测,而不是反复运行直到电路板碰巧通过。详细方法选择见电路板测试。
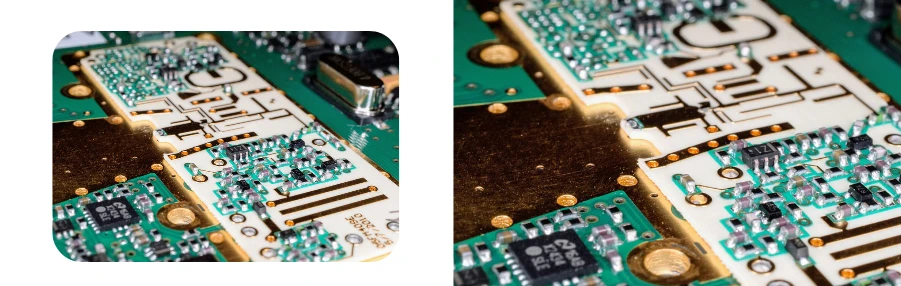
可访问焊盘与隐藏连接需要不同的检测和测试方法。
首件记录必须包含什么?
首件检验检查已放行设计与拟议工艺是否协同工作。其批准应明确实际制造的配置。当下一批次使用不同元件、模板或程序时,一张照片和一封“通过”的邮件会留下太多歧义。
| 放行项目 | 应索取的证据 | 未解决时的决定 |
|---|---|---|
| 设计与装配配置 | 电路板版本、BOM/MPN、贴装数据、极性参考和批准偏差 | 在不一致得到解决前,暂停受影响位置或整个制造 |
| 组装路线 | 面序、THT 例外、焊接方法和二次操作 | 在重复生产前解决不兼容的热暴露或不可访问焊点 |
| 印刷与焊接 | 模板版本、锡膏/合金标识、首次试印观察和实测曲线 | 证据不足时修订工艺并检查新的试印 |
| 检测与电气放行 | 适用的验收文件/版本、抽样总体、覆盖率、结果和排除项 | 解决失败或取得书面处置;不要将未测试特征称为通过 |
| 已编程/交付状态 | 固件、校准要求、随附配件和包装说明 | 使发货状态与订单一致;明确产品团队仍需完成的工作 |
| 变更与返修控制 | 批准的替代方案、返修历史、复测范围和授权 | 在放行变更后的电路板前,重新评估受影响的工艺或功能 |
首件批准本身并不能确立长期可靠性或持续的工艺稳定性。应定义生产期间再次检查的内容,以及哪些变更会触发重新批准。新的锡膏、PCB 表面处理、替代封装、返修方法或固件版本可能影响证据包的不同部分。
组装工艺评审应附带什么?
将已放行的电路板数据、BOM、贴装文件和组装图一起发送,包括变体和省略元件。补充元件搬运说明、封装特定组装指南、关键机械约束、连接器要求,以及禁止特定热操作或清洗操作的任何元件。
对于测试计划,提供预期功能、限值、激励、负载、编程文件和访问要求。说明所需验收文件及版本、任何产品特定标准、需保留的记录以及谁可以批准例外。包含原型和重复制造数量,以便根据实际路线评估模板、托盘、夹具和编程工作量。
请 HilPCB 针对所提交设计确认拟议顺序、封装可行性、检测/测试范围和首件交付物。将该制造放行与产品所有者的系统、环境和法规鉴定区分开来。由此产生的报价应明确商定的工作及任何剩余的验证责任。
常见问题
电路卡与裸 PCB 有什么区别?
裸 PCB 提供图形化导体、绝缘和连接特征。电路卡通常指已贴装的组件。该标签并不说明它是否已编程、校准、功能测试或集成到成品中;订单必须定义其交付状态。
通孔元件必须在回流焊前插入吗?
不必。符合孔内锡膏工艺条件的元件可以在其批准的回流炉次前插入。无法承受该工艺的元件通常需要后期插入,并采用合适的选择性焊、波峰焊或手工焊。双面板还需要明确的面序并评估重复热暴露。
60–65% 的 QFN 锡膏覆盖是否允许 35–40% 的焊接空洞?
不。NXP AN1902 约 60–65% 的建议涉及回流前外露焊盘的锡膏覆盖,而不是回流后的空洞验收限值。实际焊点需要适合封装、热设计和应用的商定检测方法和验收标准。
一种模板厚度能适用于混合板上的所有元件吗?
有时可以,但必须针对实际开孔和焊点进行验证。适合大沉积的厚度可能妨碍小开孔释放锡膏,而较薄的模板可能使其他焊点供给不足。封装指南、开孔设计和印刷试验决定是采用统一厚度还是阶梯方案。
有 JTAG 连接器就能让电路板完全可测试吗?
不能。边界扫描覆盖率取决于已实现的器件、其支持的引脚和指令、BSDL 和网表,以及控制和观测预期连接的能力。通过 JTAG 进行编程或处理器调试,并不能证明所有元件或电路板功能都已测试。
已批准的组装工艺应在何时重新评审?
当变更可能影响焊接、检测、电气行为或交付配置时,应重新评审。示例包括替代封装、模板版本、锡膏变更、PCB 表面处理变更、新固件或修订的返修工艺。在制造变更后的生产单元前,商定受影响的检查和批准负责人。