
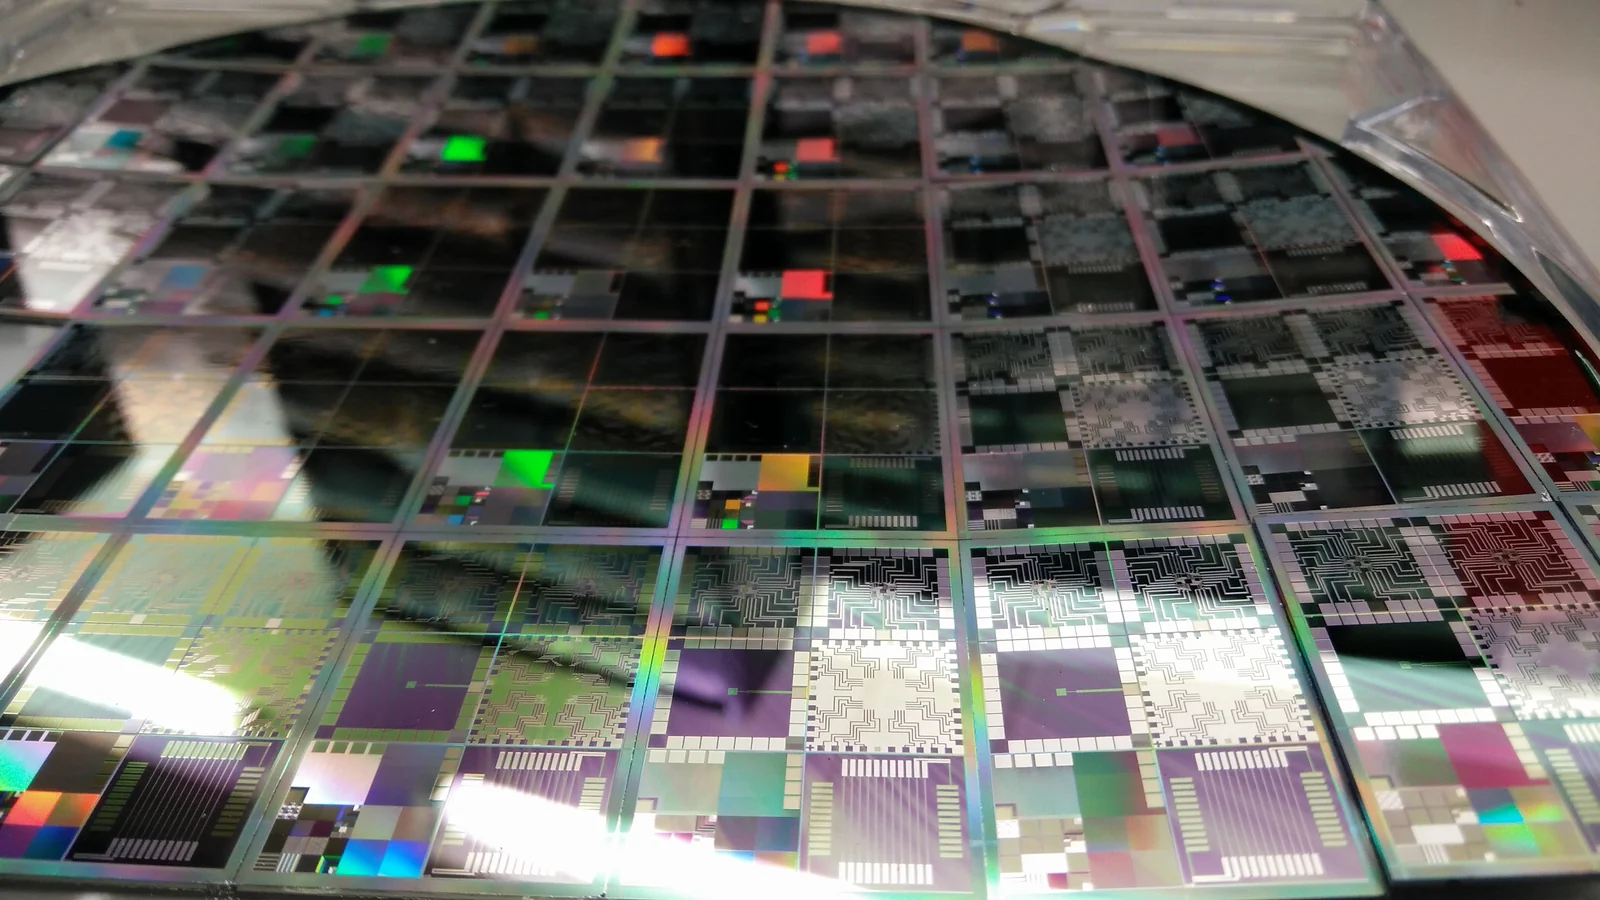
- HBM3 中介层验证最先该看的,不是某一条通道的 eye 或某一份单项 signoff,而是系统预算是否已经把 RDL、PI、翘曲、装配和量测能力放进同一套基线。 如果这些变量分别在不同团队里各自乐观,最终 signoff 很容易失真。
- 中介层验证不是“DRC 通过 + 仿真通过”这么简单。 TSMC 公开的 CoWoS-R 资料明确写到,RDL interposer 最小可到
4 μm pitch (2 μm line width/spacing),并且用 GSGSG 与 interlayer ground shielding 来提升 signal / power integrity;这说明几何、接地结构和工艺偏差会直接决定验证难度。 - PI 和 SI 不能分开签字后再假设系统自然成立。 UCIe 2.0 把 testability、manageability、debug 和 telemetry 直接放进 chiplet / SiP 生命周期里,本身就在说明先进封装验证必须按系统来组织。
- 翘曲和 CTE 失配不是后段装配问题,而是中介层验证的主变量。 TSMC 同样公开提到 CoWoS-R 的 RDL layer 与 C4/underfill 层能缓冲 SoC 与 substrate 的 CTE mismatch,并降低 C4 bump 区的 strain energy density,这意味着机械行为本来就在电气窗口里。
- 真正有价值的放行标准,不是最终产品“有一次测通”,而是 test vehicle、样板和低批量试产都能重复解释同一套行为。
Quick Answer
HBM3 中介层验证的核心,不是只做一轮 SI 或 PI signoff,而是让系统预算、RDL 工艺窗口、翘曲行为、装配条件和测试载体在同一套假设下对齐。对 2.5D / advanced packaging 项目来说,越早把模型与实物对齐,后面越不容易在试产阶段返工。
目录
- HBM3 中介层验证在工程上先看什么?
- 关键规则与参数总表
- 为什么验证必须先从系统预算分解开始?
- 为什么 RDL 密度不能只按名义规则检查?
- 为什么 PI、SI 与翘曲必须联合验证?
- 为什么 test vehicle 比最终 signoff 更早产生价值?
- 与 HILPCB 相关的下一步
- 常见问题(FAQ)
- 公开参考资料
- 作者与审核信息
HBM3 中介层验证在工程上先看什么?
先看 系统预算、RDL 工艺窗口、PI/SI 联动、翘曲行为、test vehicle 和量测路径。
这个问题不等于“先把通道仿真跑通,其他后面再补”,也不等于“有一份 package signoff 就说明中介层已经成熟”。JEDEC 公开把 HBM 列为 main memory 技术焦点之一;UCIe 2.0 又把 manageability、debug、testing 和 telemetry 放进 multi-chip SiP lifecycle;SEMI 的 APHI community 则直接把 manufacturing readiness 写进 advanced packaging 的使命表述。把这三类公开信息放在一起看,最直接的结论就是:HBM3 中介层验证首先是系统工程,不是单点仿真工程。
更适合在设计冻结前先回答的,通常是这五类问题:
- 损耗、skew、PI 压降、翘曲和装配是否共用一套预算
- RDL 最密区、最敏感区和最脆弱区分别在哪里
- PI、SI 和机械模型是不是在描述同一个几何结构
- test vehicle 是否足以映射真实瓶颈,而不是只映射理想通道
- 低批量试产时能否量到、解释到并追溯到异常位置
如果项目还在比较高密互连路径与制造窗口,通常应尽早把 HDI PCB 与 High-Speed PCB 的高密几何、阻抗和验证逻辑一并拿来做类比评审,而不是把 advanced packaging 当成完全脱离制造纪律的特殊世界。
关键规则与参数总表
| 规则 / 参数 | 推荐范围或判断方式 | 为什么重要 | 怎么验证 | 如果忽略会怎样 |
|---|---|---|---|---|
| 系统预算 | 把损耗、skew、PI、翘曲和装配共用一套基线 | 所有团队都在消耗同一份余量 | budget review、跨团队联审 | signoff 各自通过但系统不稳 |
| RDL 工艺窗口 | 先看名义值之外的线宽、线距、介质和接地结构偏差 | 中介层行为对几何极敏感 | 工艺角仿真、切片、CD 数据 | nominal 安全,corner 失控 |
| PI/SI 联动 | 返回路径、压降和串扰在同一模型里审 | 同时开关和 bump 区拥挤会耦合 | 联合仿真、关键通道抽样 | 单项结论互相冲突 |
| 翘曲与 CTE | 装配温度与热循环下的变形单独管理 | 机械变化会改写电行为 | warpage 测量、热循环前后对比 | 电异常长期被误判 |
| test vehicle | 先做最脆弱结构,不只做“最好测”的结构 | 模型和实物越早对齐越省代价 | vehicle 测试、回灌、失效分析 | 风险拖到最终产品 |
| 量测追溯 | 异常 lane、区域和工艺版本必须能绑定 | 先进封装更怕“测到异常但解释不了” | 版本控制、量测映射、FA | 试产异常无法收敛 |
| 公开依据 | 对验证的直接含义 |
|---|---|
| TSMC CoWoS-R:最小 4 μm pitch,GSGSG 与 interlayer shielding | RDL 几何和接地结构本身就是验证变量 |
| TSMC CoWoS-R:RDL + C4/UF 缓冲 CTE mismatch | 翘曲与装配不是后段附加项 |
| UCIe 2.0:DFx、testing、telemetry、manageability 进入生命周期 | advanced packaging 必须按系统级验证组织 |
| SEMI APHI:制造准备度是 advanced packaging 核心目标 | 验证终点不应停在模型,而要走向制造准备 |
为什么验证必须先从系统预算分解开始?
结论:因为 HBM3 中介层上的损耗、skew、压降、翘曲和装配行为,本来就在共同消费一份系统裕量。
UCIe 2.0 已经把 testability、manageability、debug 和 telemetry 直接纳入 chiplet / SiP 生命周期,这不是管理层面的补充,而是一个明确提示:advanced packaging 的验证如果不从系统预算开始,就会在后期变成各团队各自通过、系统整体不过。
更值得前置冻结的是:
- 通道损耗和串扰预算
- byte lane / 通道路由的时序偏差预算
- PDN 压降与瞬态预算
- 装配温度和热循环下的 warpage 预算
- 量测分辨率和异常定位能力预算
如果这些预算没有绑定到同一套几何和工艺假设,后面的 SI、PI 和装配验证很容易变成“各自讲的都对,但放不到一起”。
为什么 RDL 密度不能只按名义规则检查?
结论:因为在 HBM3 级互连密度下,RDL 几何偏差本身就足以改写信号、供电和装配行为。
TSMC 的 CoWoS-R 页面直接给出几条很关键的公开信息:RDL interposer 最小到 4 μm pitch (2 μm line width/spacing);co-planar GSGSG 与 interlayer ground shielding 用于提升 signal / power integrity;RDL layer 与 C4/underfill 层还能缓冲 SoC 与 substrate 的 CTE mismatch。对验证来说,这几句的含义都很直接: geometry、shielding 和 mechanical buffering 不是分开的事情。
更应优先确认的是:
- 最密 RDL 区在哪些位置
- 哪些区域对线宽、线距、介质和铜形貌偏差最敏感
- 局部 shielding 和返回结构是否在角落条件下仍成立
- 名义 DRC 通过后,工艺角模型是否仍能守住窗口
如果项目还在做高密互连和结构窗口比较,通常应同步参考 HDI PCB 的高密布线制造逻辑,用更接近量产的思路反推 interposer 的脆弱区,而不是只看 nominal 版图。
为什么 PI、SI 与翘曲必须联合验证?
结论:因为 HBM3 interposer 上的电行为和机械行为从来不是两套系统,而是一套耦合系统。
当返回路径、bump 区拥挤、局部参考变化和 simultaneously switching events 同时存在时,SI 结果会明显受到 PI 和机械变形影响。再加上 TSMC 已经公开把 CTE mismatch 缓冲写进 CoWoS-R 特性里,就更说明 warpage 和 underfill / C4 行为不能被留到装配端单独处理。
更值得联合检查的是:
- 代表性通道的插损、回损和串扰
- 同一结构下的局部压降和谐振
- 热循环与回流前后的 warpage 变化
- bump / underfill 敏感区是否正好落在关键通道或关键供电区
如果项目当前主要在做高速互连与供电完整性耦合判断,通常应把 High-Speed PCB 的 return path 逻辑和 Multilayer PCB 的 power / reference 组织方式当成基础类比,再往 advanced packaging 条件上加严,而不是把 PI/SI 完全割裂。
为什么 test vehicle 比最终 signoff 更早产生价值?
结论:因为 test vehicle 能在最终产品冻结前,先暴露模型、工艺和量测之间最危险的偏差。
SEMI APHI 把 manufacturing readiness 直接放进 advanced packaging 社群的愿景和任务里,这意味着验证终点不该停在“仿真文件通过”,而应尽可能往“可制造、可量测、可追溯”推进。对 HBM3 中介层来说,test vehicle 的价值正在于此。
更有价值的 vehicle 通常应覆盖:
- 最密 RDL 区和最脆弱转接区
- 最容易失真的 return / shielding 结构
- 与 warpage 和 CTE 最相关的热点区域
- 能映射到量测与失效分析的对位标记和检查点
如果项目接近样板或试产,通常更适合把 vehicle 计划同步整理进 PCB Prototype 与 Quote / RFQ 的工程输入,而不是等最终成品阶段再一次性暴露风险。
与 HILPCB 相关的下一步
如果你现在在做 HBM3 中介层、2.5D / 3D advanced packaging 配套验证,或高密 chiplet interconnect 项目,下一步更适合把“仿真通过”转成“结构是否接近制造与量测现实”:
- 当主要问题是高密互连几何和 return / shielding 结构时,先核对 HDI PCB 与 High-Speed PCB 的几何和验证逻辑。
- 当项目还在比较 power / reference 组织和局部密度窗口时,同步带入 Multilayer PCB 的 stackup 视角做类比审查。
- 当需要先验证最脆弱结构、最密区和 test vehicle 逻辑时,把关键检查项前置到 PCB Prototype 更容易尽早暴露问题。
- 当验证矩阵、量测路径和异常追溯已经冻结,再整理进 Quote / RFQ 会更利于后续工程沟通。
常见问题(FAQ)
HBM3 中介层验证是不是先看 SI 就够了?
A:不够。SI 只是结果的一部分,RDL 偏差、PI、翘曲和装配窗口都会一起改写最终余量。
名义规则都通过了,为什么仍然可能不安全?
A:因为 advanced packaging 几何非常敏感,工艺角和装配角下的小偏差就可能让 nominal 安全变成 corner 不稳。
翘曲为什么要和电气验证一起看?
A:因为共面性、CTE 失配和 underfill / bump 行为会直接改变结构接触状态与局部返回路径,最后表现为电性能异常。
test vehicle 为什么这么重要?
A:因为它能更早把模型、工艺和量测对齐,避免把最大风险拖到最终产品阶段才暴露。
投板或试产前最值得先冻结哪些内容?
A:优先冻结系统预算、RDL 工艺窗口、PI/SI 联动假设、warpage 路径、test vehicle 方案和量测追溯方法。
公开参考资料
JEDEC Home
支撑本文关于 HBM 属于 JEDEC 主存技术焦点之一,HBM 生态应放在正式标准语境中理解的说明。UCIe Specifications
支撑本文关于 UCIe 2.0 将 testability、manageability、debug、telemetry 和 3D packaging 纳入 multi-chip SiP 生命周期的说明。TSMC CoWoS® Technology
支撑本文关于 CoWoS-R 使用 RDL interposer 连接 SoC 与 HBM、最小 4 μm pitch、GSGSG / interlayer shielding,以及 RDL + C4/underfill 对 CTE mismatch 缓冲作用的说明。SEMI APHI Technology Community
支撑本文关于 SEMI 将 advanced packaging 的 manufacturing readiness、technology gaps、proof-of-concept 和 standards 视为核心任务的说明。
作者与审核信息
- 作者:HILPCB 高密互连与先进封装内容团队
- 技术审核:SI、PI、可靠性与工艺工程团队
- 最近更新:2026-05-18