
"免洗(no-clean,通常为 J-STD-004 ROL0/REL0)"并不等于焊后 PCBA 上没有残留,也不保证该残留在任何使用环境、返工操作或三防漆体系下都无害。免洗配方依赖的是焊接过程的热历史:板子经过正确回流曲线时,挥发性溶剂蒸发,剩余的松香或合成树脂聚合成一层疏水硬壳,把弱有机酸(WOA)活性剂封装在里面。
当这层保护壳被破坏——低间隙 QFN/BGA 底部困住了未受热的助焊剂挥发物、维修员用烙铁额外加了粘性助焊膏、或三防漆直接喷在与它不兼容的助焊剂焊角上——残留可能引发电化学迁移(枝晶生长)、射频寄生失谐或涂层分层。ROSE、离子色谱、SIR 等实验室测试方法见我们的 PCB 清洁度测试指南。
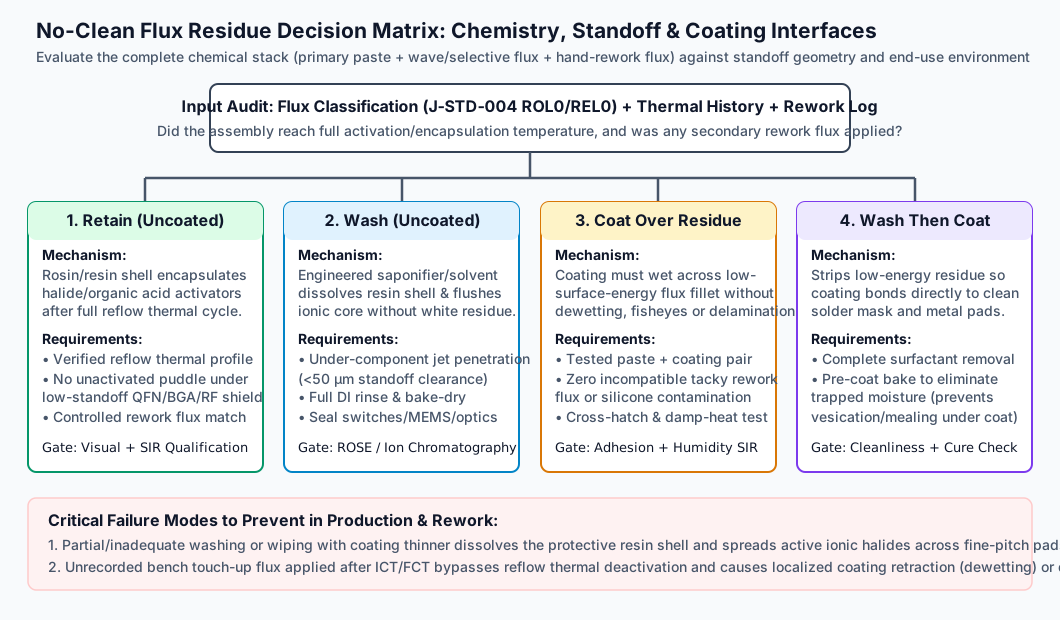
1. 免洗助焊剂的化学:为什么热历史与产品范围都关键
所有助焊剂在焊接中都必须完成一次"激进"的化学反应——剥掉铜焊盘和元件端头上的金属氧化物——然后在焊点冷却后变得电气惰性。免洗配方只有在经验证的工艺窗口内才能实现这种平衡:
- SMT 锡膏、波峰助焊剂、返工助焊膏不可互换: 一块用低残留免洗 SMT 锡膏生产的板,在插件波峰/选择性焊接或手工补焊时还会接触第二、第三种助焊剂。比如 Kester 951 是低固含、无松香的免洗液态助焊剂,专为波峰托盘工艺设计(整板底面过预热器和锡波);而 Chemtronics CircuitWorks 免洗助焊膏面向局部热风/烙铁返修,留下一层半透明的琥珀色保护膜。只认证主 SMT 锡膏,不等于认证了波峰焊和手工返修引入的混合助焊剂体系。
- 为什么"未活化"助焊剂危险: 弱有机酸(如琥珀酸、己二酸、戊二酸)需要持续暴露在峰值回流温度(215--245°C)下才能热分解或锁进固化树脂。若液态助焊剂流进没有升到活化温度的冷元件体或屏蔽罩下面,吸湿性的酸性活性剂就处于游离状态,会吸收环境湿气并在直流偏压下形成离子导电通路。
2. 四条工艺路线对比
原样保留免洗残留、清洗组件、带残留直接覆膜、先洗后覆膜——选哪条要把化学体系与产品的电气敏感度、元件间隙结构、环境密封需求对齐(05-flux-decision.csv):
| 工艺路线 | 目标硬件与环境 | 界面与化学机理 | 需要的验证证据 | 关键失效模式(挂起触发点) |
|---|---|---|---|---|
| 1. 保留残留(不覆膜) | 常规工控/商业机箱环境;元件间隙正常;不涂三防漆 | 聚合松香/树脂基体锁住离子活性剂并拒水 | 助焊剂 TDS(ROL0/REL0);已验证回流曲线;高阻节点的 SIR/IC 认证 |
低间隙 QFN/RF 屏蔽罩下困住未活化助焊剂,或混入了未批准的返修助焊膏 |
| 2. 清洗免洗残留(不覆膜) | 高频 RF/mmWave、pA/nA 级高阻前端、高压爬电、光学/外观件 | 专用皂化剂或共溶剂溶解交联树脂壳、彻底冲走离子核 | 清洗剂与该树脂的兼容性;间隙 <50 μm 下的渗透验证;洗后 ROSE/IC/SIR | 半清洗: 弱清洗只溶掉树脂外壳,把活性离子核摊成导电白色残留 |
| 3. 带残留直接覆膜 | 需覆膜的严苛车载/工业环境,但无水基清洗条件 | 涂层聚合物必须能在低表面能残留上正常润湿,不退缩、不渗透起泡(Indium 覆膜兼容性研究) | 跨品牌兼容性试验(确切锡膏+返修膏+涂层型号);划格附着力;湿热 SIR | 涂层在焊角上缩边("鱼眼"/退润湿),或温湿循环下起泡 |
| 4. 清洗+烘干+覆膜 | 高可靠航空、医疗、军工、EV 动力、户外灌封组件 | 去掉低表面能残留,露出高表面能阻焊与金属,与聚合物直接键合 | 经验证清洗 + DI 漂洗(>10 MΩ·cm)+ 涂前脱水烘烤 + 膜厚/附着力检查 | QFN/BGA 下困住漂洗水或表面活性剂,固化时起泡(mealing) |
3. "免洗"也需要特别管控的三个高风险场景
场景 A:低间隙封装(QFN、LGA、DFN、细间距 BGA、RF 屏蔽罩)
现代底部端子器件(BTC)——QFN、LGA、0201/01005——离板面仅 25--50 μm(1--2 mil)。回流中,助焊剂挥发气体无法从大散热盘或未开孔金属屏蔽罩下排出,冷凝成柔软的未聚合助焊剂池,桥接在接地盘与周边信号脚之间。
- 若选保留残留: 散热盘钢网用 windowpane 分割(50--70% 面积),减少助焊剂总量并提供排气通道。
- 若选清洗: 水洗溶不掉免洗树脂,低压喷淋也进不了 35 μm 间隙。指定带验证过的底部渗透压力的专用水基皂化剂或汽相/共溶剂系统,并在 NPI 阶段破坏性撬开检查,确认 QFN 体下没有残留的清洗剂或白色皂化盐。
场景 B:三防漆界面(表面能与退润湿)
在免洗残留上直接喷丙烯酸、聚氨酯、硅树脂或派瑞林涂层,是经典的表面能失配。按 Chemtronics 的涂层缺陷分析和 Indium 的兼容性建议:
- 只有当**基材表面能(γS)高于液态涂层表面张力(γL)**时,液体涂层才能平滑润湿铺展。
- 许多固化免洗松香/树脂焊角——尤其含增塑剂或沾过硅脱模剂的——表面能远低于裸 LPI 阻焊。喷涂时涂层从焊角回缩(退润湿/鱼眼),尖锐的元件引脚完全裸露。
- 即使涂层最初能盖住厚实的免洗残留团,后续热循环或湿热(85°C/85% RH)会把水汽透过半透膜吸进下方的吸湿性残留,形成**渗透性起泡(mealing)**把涂层顶离板面。
场景 C:手工补焊与局部点清洗的错误操作
"免洗"板最常见的现场腐蚀和涂层分层原因,是不受控的手工返修。设想一块按路线 3(带残留覆膜)认证过的组件:
- ICT/AOI 后,维修员用焊锡丝或其他品牌的助焊膏补焊连接器或更换 QFP。
- 烙铁只对单脚加热 3--5 秒,多余助焊剂流到周边冷的阻焊面上,从未经历完整回流热活化。
- 更糟的是,若操作员用棉签蘸普通异丙醇(IPA)或三防漆稀释剂(Chemtronics 涂层缺陷警告)擦那个粘点,溶剂会部分溶解树脂基体,把一层看不见的活性离子卤化物抹开到周围细间距焊盘上——立刻引起涂层回缩或在潮湿服役中枝晶短路。
返修工程规则: 把允许使用的返修助焊剂与主锡膏一起锁进组装 BOM(见锡膏选型指南)。返修后若局部点清洗,用与该助焊剂化学匹配的专用清洗剂,把溶解物彻底吸走/冲掉而不是抹匀,覆膜前重新确认清洁度。
4. 评审供应商报价与在 PCBA 询价中写清清洁度
比较两家组装厂 PCBA 报价时,低价往往默认**路线 1(免洗、不洗、不覆膜)**且零离子清洁度测试,而高价包含在线水基皂化清洗、DI 漂洗监控、涂前烘烤和批次清洁度报告。在 PCB 组装询价里把工艺范围对齐:
- 选定残留与覆膜路线: 明确写 免洗保留(不覆膜)、免洗清洗(不覆膜)、免洗残留上直接覆膜,还是清洗+烘烤+覆膜。
- 锁定助焊剂与锡膏化学: 要求组装厂在首件生产前申报确切的 SMT 锡膏、波峰/选焊液、返修膏/丝型号(及 J-STD-004 分类),禁止未批准替代。
- 清洁度与界面验证关口: 需要清洗或高可靠认证时,写明验收标准与方法——如 ROSE 离子污染 ≤ 1.56 μg/cm2 NaCl 当量(IPC-TM-650 2.3.25)、特定弱有机酸/卤素的离子色谱(2.3.28)或 SIR(2.6.3.7);覆膜板加划格附着力(IPC-TM-650 2.4.1)。
- 可下载决策矩阵: 随询价附 05-flux-decision.csv,让设计、质量、工艺三方对齐验证关口。
HILPCB 的 PCB 组装与 SMT 贴装产线执行严格的 BOM 锁定锡膏与返修助焊剂管理、多温区回流曲线、需清洗组件的自动清洗/漂洗/烘干线,以及离子污染验证(认证订单按 ≤ 1.56 μg/cm2 NaCl 当量控制)。提交报价时上传 Gerber、BOM 和覆膜/清洁度要求,工艺工程师会为你的产品锁定正确的助焊剂与验证路线。
常见问题
为什么"免洗"残留往往比水溶性助焊剂更难洗?
水溶性(OA)助焊剂就是为快速溶于去离子水设计的,而且必须立即洗掉——其残留腐蚀性很强。免洗(ROL0/REL0)配方用疏水松香和合成树脂制成,服役中就是要抗潮湿;清洗它们需要加热的化学皂化剂或工程共溶剂来破坏聚合树脂壳,还不能留下不溶的白色金属皂沉淀。
覆膜前用毛刷蘸 99% IPA 擦免洗残留够吗?
往往不够——尤其是现代合成免洗锡膏和粘性返修膏。室温手工 IPA 擦拭常常只溶解树脂表层,把一层发粘的薄膜抹到周围阻焊和焊盘上,反而降低表面能,引发覆膜退润湿或起泡。应使用经验证的清洗工艺,或与该助焊剂 TDS 匹配的专用清洗剂,并把溶解的污物彻底带走/冲净。
清洗免洗 PCBA 后出现白色粉末或结晶残留是什么?
白色残留通常说明皂化不完全或漂洗过早:清洗剂浓度/温度不足以完全溶掉聚合松香/树脂;助焊剂被过量回流曲线过度氧化;或溶解的树脂遇到冷的 DI 漂洗水重新析出。
什么情况下保留免洗残留不洗反而是更好的工程选择?
当组件在受控环境服役、不做覆膜,含有不能耐受水洗或超声的器件(未密封 MEMS 麦克风、蜂鸣器、继电器、光学传感器、电池),且使用锁定的 ROL0 锡膏+经验证回流曲线、SIR 验证合格时,保留完整的免洗残留,反而避免了清洗水或半溶解离子残留困在低间隙封装下的风险。