
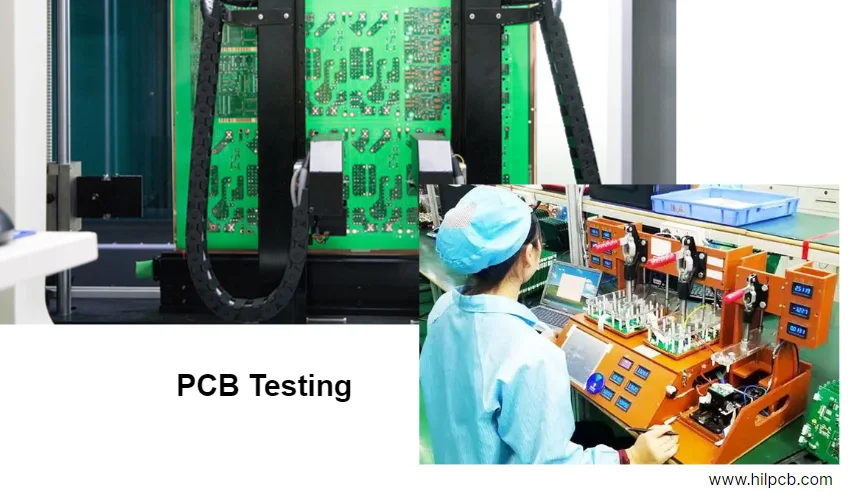
裸板开路、隐藏的焊桥和固件故障需要不同的测试手段。请从对产品真正重要的缺陷出发,把每一项映射到相应的方法、可及的测量点、判定限值和记录。这样既能避免为重复的检查付出双倍成本,也不会让某个关键功能漏测。
HILPCB 支持从原型到重复生产的裸板电气测试与组装检查、编程以及约定的电气/功能测试路径。工程团队会随制造或组装订单一起评审发布数据、测试可达性、治具、覆盖范围与证据包。
如需了解包括制造、SMT/THT 组装、采购和整机组装(Box Build)在内的完整生产路径,请查看 HilPCB 能力总览。
飞针测试与在线测试:您实际需要哪种
批量会影响测试经济性,但可达性、缺陷覆盖、产品风险、版本稳定性和周期时间同样重要。首先要区分裸板的导通/绝缘测试与已贴装板的测量:即便两条路径都使用移动探针,所用设备、数据与限值也不相同。
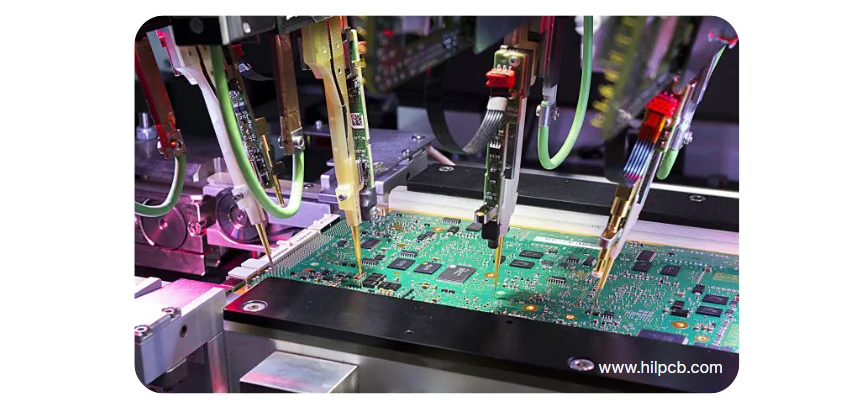
飞针测试——无需专用针床的灵活接入
移动探针在软件控制下接触可及的焊盘或引脚。裸板可对照发布的连通性数据检查开路和短路;已贴装板可使用相应程序执行受支持的器件与电路测量。这通常适合原型、频繁变更的设计以及多品种生产,无需专用针床治具。
主要优势:
- 省去专用针床治具;但载具、支撑、编程与调试仍可能产生费用
- 软件修改可适应版本变更,之后需重新验证可达性与测量
- 周期时间取决于接触点数、测量项数、稳定时间、上下板操作与仪器配置
- 可支持从原型到适当规模的量产;请比较测试机实际产能与产品组合
需要了解的局限:
- 逐个顺序接触在某个特定程序上可能成为产能瓶颈
- 上电/功能测量取决于测试机已安装的模块、安全的上电时序与板面可达性;飞针并非天然不上电
- 高器件、带涂层焊盘、双面贴装与敏感表面可能限制安全接触
- 仅有裸板数据并不能定义贴装板的器件限值或功能覆盖范围
SPEA 的飞针测试文档介绍了具备参数与功能能力的系统。询价时请标明所需的上电检查与可达性要求,以便工程团队确认适用的设备与程序范围。
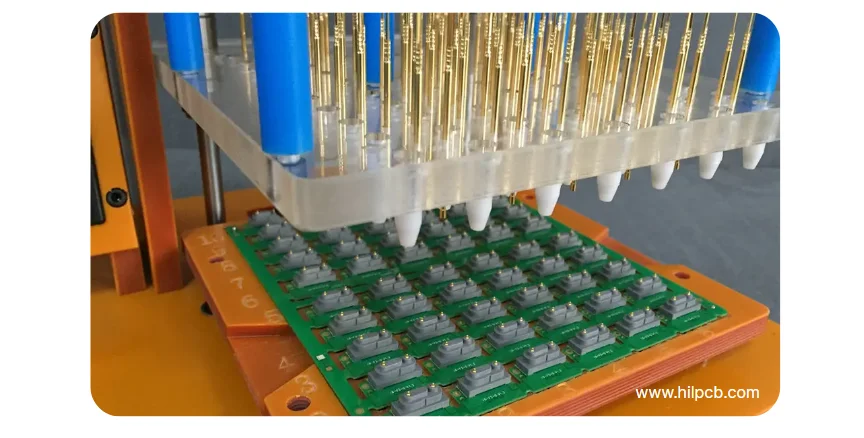
在线测试(ICT)——可重复的治具接入
针床治具为大量测试点提供可重复的接触。测试机通过这些触点依次执行测量;受支持的并行测量可以缩短周期时间。治具、仪器与程序成本取决于板卡尺寸、可达性、针数、支撑、上电测量与诊断要求。
批量生产采用 ICT 的原因:
- 可重复的治具接触能提升稳定设计的产能
- 不上电的器件测量与受支持的上电检查针对的是不同缺陷
- 在电路与可达性支持检出之处,测量可标记错误值、极性敏感状态、桥连与开路
- 诊断分辨率取决于隔离、保护、并联路径与测试程序;一次失败的测量并不总能定位到某一个器件
治具投入的门槛:
- 治具、程序、验证与循环测试费用应分别获取报价
- 排期中应计入治具加工、调试、良品/已知不良样件与放行批准
- 还应计入改版、治具维护、探针磨损、存放与重复使用权利
- 需提供可及的测试点、禁布区与机械支撑;评审接触压力与板面应变
在覆盖范围相当时,设固定成本为 F、每块被测品的循环成本为 c,则简化平衡点为 N = (F_ICT − F_flying)/(c_flying − c_ICT)(分母为正时)。以示例性的 2,400 美元 ICT 额外投入和每块被测品节省 3 美元计,平衡点为 800 块。这些是假设的输入,并非 HILPCB 价格或量产门槛。请再加入改版/维护成本;若良率或复测不同,请比较每块被接受合格板的成本。我们的 PCB 组装服务会针对实际方案对 ICT、飞针等选项分别报价。
视觉检查方法:自动化何时有帮助,何时没有
目检与电气测试发现的是不同类型的缺陷。问题不在于是否检查,而在于哪种检查方法匹配您的要求与批量。
手动视觉检查——可及的工艺质量核查
明确的目检计划支持首件、可及工艺质量核查以及对被标记情形的调查。检验员可在适当放大倍数下检查:
- 影响机械装配的器件偏移
- 相邻引脚间的焊桥
- 缺件或错件
- 板卡或器件损伤
- 影响可靠性的污染
检查时长取决于器件数量、判定标准与可达性。培训、照明、限度样本与疲劳管理影响一致性。目检看不到 BGA 封装下方或连接器内部的隐藏焊点。
首件请使用已发布的装配图、极性参照与工艺质量判定标准。重复生产中,应将人工复核与适当的自动化及电气检查结合,而不是仅凭批次数量来选择检查方式。
自动光学检查(AOI)——生产效率
相机与经批准的检查程序将可见特征与示教参照、几何判据或其他受支持的测量进行比对。AOI 可以提高重复性,但周期时间与覆盖范围取决于设备、板面器件分布与程序验证。
视可见性与设备而定,AOI 可以标记:
- 可见的少锡或多锡;定量的高度/体积需要合适的 3D 测量
- 相邻引脚间的焊桥
- 板面上的锡珠
- 立碑(器件竖立)
- 回流焊中的器件偏移
经批准的 AOI 程序可以标记贴装错误,例如:
- 丝印或几何特征存在可检出差异的错件
- 缺件
- 极性器件旋转(二极管、电解电容、IC)
- 超出公差的偏移
需要了解的局限:
- 无法检查 BGA 封装下方或连接器内部的隐藏焊点
- 新板或改版板需要针对代表性良品与不良状态进行程序开发与验证
- 误报会在 AOI 把合格板判为缺陷时拖慢生产
HILPCB 的 SMT 组装服务按报价范围提供 AOI 与选定的 X 射线检查。SPI 在贴装前检查锡膏沉积;AOI 在组装后检查可见状态。批准检查程序时,请评审误报、漏检、抽样方式与返工处置。
X 射线检查——针对选定隐藏焊点的证据
X 射线成像可评估 BGA 封装、QFN 散热焊盘及其他隐藏连接下方的焊料分布。投影重叠、分辨率与观察角度会影响判读;2D 或 CT 成像本身并不能证明每个焊点的电气或金相完整性。
X 射线检查可揭示:
- 所选视角下的空洞及其投影面积;验收取决于焊点类型、方法与约定判据
- 光学检查看不到的相邻焊球桥连
- 焊料不足或缺球
- 封装在焊盘上的对中与偏移
请按封装与订单选择检查位置、抽样、成像视角与验收限值。IPC-A-610 验收标准并不构成对每块 Class 2 或 Class 3 组件上每个 BGA 都做 X 射线检查的一揽子要求。HILPCB 支持选定的隐藏焊点 X 射线检查及相关记录,作为约定组装检查包的一部分。制造对位 X 射线是该技术的另一用途。
功能测试策略
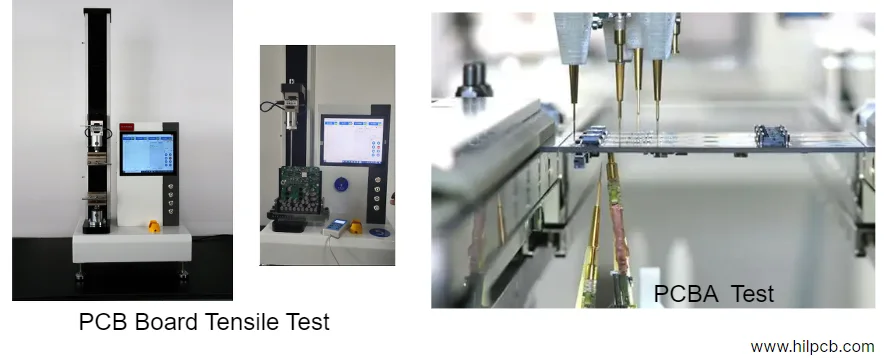
结构性电气检查与目检会留下一些未经测试的行为。功能测试使用规定的固件、电源、负载、接口与条件来验证指定的产品行为。覆盖范围只延伸到程序中规定的模式与限值。
何时需要功能测试
应根据产品风险与验收要求来选择功能覆盖,对简单的电源或安全相关电路也不例外。对于处理器、存储器或接口组件,相关检查可以包括:
- 固件加载与运行问题
- 通信接口功能
- 传感器校准与响应
- 上电时序与保护电路
功能测试开发过程
测试治具设计要适配板卡专用的连接器与接口。测试程序开发需定义:
- 上电时序与时间
- 接口遍历(USB、以太网、串口等)
- 每个功能项的合格/不合格判据
- 满足生产节拍的测试时长目标
- 数据记录与追溯要求
治具硬件、仪器/负载需求、固件与测试软件、良品/已知不良样件、调试与程序批准应分别报价。稳定的连接器接口可能简化复用;而即使批量很小,多变的固件协议或精密校准也可能主导开发工作量。在把周期时间用作生产目标之前,请先约定覆盖范围与放行判据。
边界扫描(JTAG)测试
处理器与 FPGA 可能支持边界扫描,可在不逐一探测受支持引脚的情况下测试板上连接。请在布局阶段评审器件能力并做好可测性设计;仅有 JTAG 调试口并不能确立边界扫描覆盖。
边界扫描的优势:
- 驱动并采样受支持的边界扫描引脚,检查板上互连
- 通过合适的电路测试可触及受支持的非扫描器件
- 编程或存储器测试要求器件、控制器与所提供的算法支持
- 可减少部分物理探针需求,但仍需安全供电、TAP 接入、链控制以及必要的激励/负载连接
如 XJTAG 指南所述,边界单元提供对引脚及相连网络的访问;BSDL 文件描述器件能力。这对高密度数字组件很有用,但并不自动等于内部逻辑测试、固件验证或对 ICT/FCT 的完全替代。请提供网表、器件 BSDL 文件、链路信息与测试模式要求,以便评审覆盖范围。
基于生产量的测试策略选择
下列批量区间仅作规划示例,并非自动的方法或价格门槛。对每次投产,请先把所需缺陷与功能映射到选定的检查,再比较可达性、周期时间、稳定复用量与合格单板成本。
原型数量(5-50块板)
- 手动目检
- 飞针电气测试
- 按验证需要进行功能测试
优先处理可达性/覆盖性的摸底与首件证据。即使没有针床治具,仍可能需要转接连接器、板卡支撑或功能负载;请一并获取这些费用。
小批量生产(50-500块板)
- 手动目检
- 飞针电气测试
- 按所需行为与产品风险选取功能检查
将试点程序的上下板、接触、测试与复测时间对照所需产出进行衡量。保留已发布的程序与覆盖报告,以便在下一批之前评估工程变更。
中批量生产(每年500-5000块板)
- 自动光学检查(AOI)
- 定制治具的在线测试(ICT)
- 按所需行为与产品风险选取功能检查
- 基于封装风险与验收要求选定的隐藏焊点 X 射线检查
按等效覆盖范围,用上述平衡点计算比较治具路径与飞针路径。请计入变更频率、治具备份、验证与维护,而不是把工装摊销在不确定的预测上。
大批量生产(每年5000+块板)
- 按批准的覆盖计划实施自动化检查与测试
- 统计过程控制监控
- 在认证/控制计划要求处做选定的破坏性分析或过程试片
- 定制治具的自动化功能测试
对拟定的产线节拍、故障诊断与复测流程进行试运行。当外壳、线束与系统接口属于交付范围时,HILPCB 可将 SMT/THT 组装、采购、编程与约定测试和整机组装结合起来。
质量文档和可追溯性
一份有用的记录应标明已发布的版本、样品/批次或序列号标识、方法/程序、限值与处置。裸板制造记录与贴装板检查/功能结果回答的是不同的问题。HILPCB 的制造与组装路径按报价范围提供相应记录。
按订单选择所需证据:
- 对照已批准连通性数据与电气限值的裸板导通/绝缘结果
- 约定的目检/AOI/SPI 汇总及不合格/返工处置
- 规定处的制造对位 X 射线、选定切片或阻抗试片结果;组装隐藏焊点图像单独列出
- 针对实际贴装板测试计划的编程、ICT/飞针/边界扫描或 FCT 结果
- 可及之处的材料/制程批次关联、器件采购凭证与所需证书
请约定合格/不合格汇总与实测数据/图像的取舍、单板/批次关联、格式、交付与留存。HILPCB 的 SMT 质量记录选项包括首件、回流焊、选定检查及编程/测试记录;报价会确认实际订单的可用项。
过程控制和持续改进
过程控制是对产品测试的补充。视制造路径与控制计划,相关测量可包括:
- 内层对位和钻孔精度
- 铜镀层厚度和均匀性
- 层压温度和压力曲线
- 电气测试良率和重复故障模式
结合不合格与复测数据对这些测量做趋势分析与调查。一次导通合格并不测量介质可靠性,一次 AOI 合格并不验证隐藏焊点,某一条件下的功能合格也不代表覆盖所有工作限值。
如需含测试的报价,请提供制造数据与网表、BOM/CPL、装配图、数量与预测、可及测试点、关键网络/功能、固件、相关的 BSDL、连接器/负载细节与数值限值,并标明所需的工艺质量判据、抽样、复测/返工规则与记录。HILPCB 可将制造、SMT/THT、采购与测试路径一并评审,使报价范围具备明确的覆盖与放行证据。
常见问题
应如何为裸板或贴装板选择测试?
裸板请定义导通/绝缘要求及任何额外的制造验收检查。贴装板则把组装缺陷与所需行为映射到目检/SPI/AOI、选定 X 射线、ICT/飞针、边界扫描与 FCT。记录每种方法能发现什么、还遗留哪些风险。物理测试机、治具、仪器与批准的程序决定覆盖范围;任何单一的设备名称都不是完整的测试策略。