
立碑——也叫曼哈顿效应(Manhattan effect)或吊桥效应——发生在 SMT 回流焊中:两端片式元件(0603、0402、0201、01005 电阻/电容)一端翘起脱离焊盘,竖直或斜立在另一端上。最终缺陷看上去是机械性的,但真正的触发点是焊料固-液转变瞬间、元件两端之间随时间变化的润湿力矩失衡。
在没有查清失衡究竟起于 CAD 焊盘设计、锡膏印刷(3D SPI)、贴片对位还是局部铜皮热质量之前,就对整板盲目改回流曲线,常常只是把缺陷从一个封装族群转移到另一个。印刷阶段检验关口与温度曲线原理见我们的锡膏检测(SPI)和回流曲线基础。
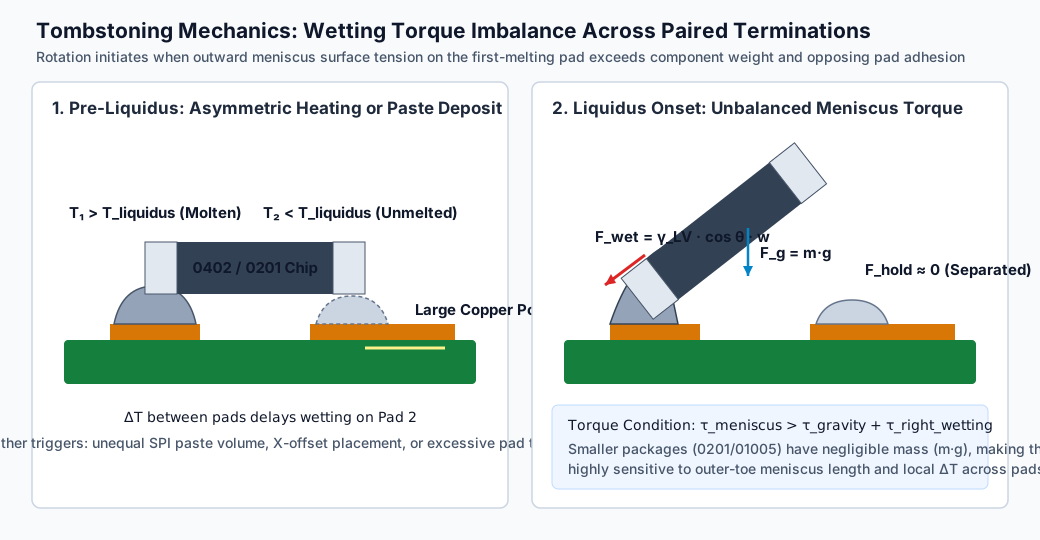
1. 立碑的物理:润湿力矩 vs 回复力
片式元件进入回流液相区时,熔融焊料同时润湿 PCB 铜焊盘和元件端头金属层。围绕先润湿焊盘(Pad 1)的翻转支点,有三股力作用在元件上:
- 重力回复力矩(τg): 元件重量(Fg = m · g)作用于质心(L/2),把元件压平在两端焊盘上。
- 对侧焊盘润湿回复力矩(τhold,2): Pad 2 上熔融焊料的表面张力把端头 2 向下拉——但前提是 Pad 2 已经到达液相温度并润湿了端头。
- 外侧弯月面润湿翻转力矩(τwet,1): Pad 1 焊料先熔化并沿端头 1 外立面爬升时,表面张力(γLV)沿弯月面接触角(θ)向外、向上拉,产生约 γLV · \cosθ · w · hterm 的抬起力矩。
只要先熔化那端的外侧弯月面力矩超过重力和对侧的保持力,翻转就会发生:
这个式子解释了两个生产事实(Indium 公司的立碑机理分析):
- 为什么 0201/01005 对立碑异常敏感: 元件尺寸缩小 k 倍,质量(m · g)按体积 k3 缩小,而焊料表面张力只按端头宽度 k1 缩小。0201/01005 电容几乎没有重力回复力矩,两端熔化时间差哪怕只有 0.5--1.5 s(τhold,2 ≈ 0),元件就会被拉起来立住。
- 为什么单看回流后照片无法判断哪端先熔: 别急着断定翘起端"锡膏少"。立起来的是熔化较晚(或失去接触)的那端,而仍焊在板上的翻转支点端才是先熔化先润湿的一端。膏量不均、贴偏、铜皮散热差异,都能造成同样的最终姿态。
2. 润湿失衡的四类工程根因
A. 两端焊盘热质量不对称(Δ T)
如果 Pad 1 只连一根孤立信号线,而 Pad 2 直接大面积接铜皮地、电源层或未做热隔离的过孔,Pad 2 在回流升温段就成了散热片。Pad 1 先越过合金液相温度(SAC305 约 217--220°C),外侧弯月面把元件拉起时,Pad 2 还是一块固态锡膏,没有任何润湿保持力。同理,片式件顺着传送带行进方向摆放,进入陡升温区时一端会比另一端先受热(Indium 回流阶段分析 II)。
B. 焊盘几何与过大 pad toe 外伸
焊盘在元件体外沿向外伸出过多(toe 过大)时,熔融焊料弯月面在水平方向拉得更远,抬起力矩的力臂变大。同理,两端焊盘内间隙相对元件底面端头宽度(T)过窄或过宽,或一端是阻焊定义焊盘(SMD)、另一端是非阻焊定义(NSMD),即使印刷和加热完全均匀,润湿几何也天生不对称。
C. 3D SPI 膏量与印刷偏移
某一端钢网开口局部堵塞,或整板沿元件长度方向的 X/Y 印刷偏移,会同时造成两种失衡:
- 一端膏砖比另一端更高或更宽,局部热质量和助焊剂量不同;
- 印刷偏移把膏砖 1 推向 pad toe 外侧(放大抬起力矩),同时把膏砖 2 推向内间隙(削弱与端头 2 的接触)。
D. 贴片偏斜、元件端头公差与氮气(N2)效应
吸嘴磨损或视觉示教偏差使元件斜贴或偏向 Pad 1 时,端头 2 可能只勉强碰到自己的膏砖。另外要注意:氮气回流虽然改善可焊性,但在两端已存在热差 Δ T 时,高纯 N2 反而会加重立碑——表面氧化减少使先熔那端焊料润湿得更快、爬升更猛,在对端到达液相温度之前就把元件拉直。
3. 分阶段诊断流程与实战排查案例
在动烙铁或改炉温之前:保留故障板,记录具体位号、拼板位置、元件朝向(0°/90°/180°/270°),并严格分类缺陷(竖直立碑、平贴旋转偏移"billboard"、开路焊点不要混为一类)。
使用我们的 8 阶段诊断矩阵(02-tombstoning-diagnostic.csv),按硬性过程证据分流:
| 检验阶段 | 观察到的证据形态 | 主要机理假设 | 针对性纠正动作 | 放行前必做的反向核查 |
|---|---|---|---|---|
| 1. 回流前(3D SPI) | 一端焊盘膏量持续 <75%,对端 >95% | 低膏量端润湿延迟 | 清洗钢网底面;检查开口孔壁;调整开口面积比(≥ 0.66) | 两端跟部/趾部焊角仍达标、相邻间距无桥连 |
| 2. 回流前(3D SPI) | 整板沿元件轴向一致性 X/Y 偏移 | 膏砖偏向 Pad A 外趾、Pad B 内缘 | 重校印刷机基准点、刮刀行程、底部支撑顶针 | 连续 5 印复核拼板四角对位 |
| 3. 贴装后(AOI) | 入炉前元件已斜贴或悬空一端 | 吸嘴真空磨损、封装厚度录入错、视觉偏移 | 更新封装库尺寸;检查吸嘴平面度;以膏砖为中心对位 | 全朝向 0201/0402 贴装 Cpk 复核 |
| 4. 回流升温/保温段 | 立碑集中在传送带方向或大铜皮/屏蔽件附近 | 液相进入时两端热差 Δ T | 增加或延长保温平台(150--180°C, 60--90 s),放缓到峰值 | 确认保温延长不耗尽助焊剂活性、微小焊点不起葡萄球 |
| 5. CAD 铜皮审查 | 支点端焊盘走线连接;翘起端焊盘直插地层 | 地层散热导致对端液相延迟 | 下版在接地焊盘加轮辐式热隔离;本版改用内缩/本垒板形开口 | 核对热隔离辐条宽度满足直流载流与 RF 回路电感 |
| 6. 焊盘几何 | 0402/0201 pad toe >0.35 mm,或 SMD/NSMD 混用 | 外侧弯月面过大放大向上拉力 | 钢网开口外沿内收 10--15%(下版再改 CAD pad toe) | 端头润湿仍满足 IPC-A-610 Class 2/3 最小端点高度 |
实战 NPI 案例:定位 R18 的反复立碑
某试产板每板 40 颗 0402 电阻,R18 在 50 块拼板里立碑 6 次,且都绕 Pin 1 翘起(Pin 2 悬空)。其余 39 颗 0402 同一料卷、零缺陷。产线第一反应是把整炉预热保温提高 +15°C。
NPI 工程师没有动全局曲线,而是调取 R18 的四个本地记录:
在 R18 查到的证据 |
记录显示 | 工程结论 |
|---|---|---|
| 缺陷分布图 | 仅 R18 失效;同料卷 39 颗 0402 零缺陷 |
排除元件批次和全局炉温曲线问题 |
| CAD 铜层审查 | Pin 1 接 0.15 mm 信号线;Pin 2 经 0.50 mm 实心铜颈直插 2 oz 地铜皮 | Pin 2 热质量大(散热片),Pin 1 先熔 |
| 3D SPI 成对膏量日志 | 钢网局部开口修改导致 R18 持续向 Pin 1 外趾偏移 +0.045 mm |
Pin 1 外沿膏量增大 τwet,1,Pin 2 热滞后 |
| 贴装后 AOI | 元件中心偏移封装质心 ± 0.015 mm 内 | 贴片机对位不是主因 |
受控验证与解决:
- 当批工艺对策: 修正钢网局部偏移,并把
R18开口改为内缩/本垒板形——开口外沿向内收 0.05 mm 削弱外趾弯月面力矩,同时内 pad 区保留 85% 面积。 - 反向核查: 修正印刷偏移与开口形状后,下批 50 板验证
R18零立碑且焊角满足 IPC-A-610,锁定钢网版本;若膏量平衡后R18仍立碑,再针对 2 oz 地铜皮造成的 Δ T 加短保温调整——并提 ECR 在下版 PCB 给R18Pin 2 加轮辐热隔离。
4. 片式件密集板的 NPI 与采购清单
报价或转产含 0402/0201/01005 片式件的组件前,对齐以下工程与质量关口:
- 焊盘与钢网 DFM 审核: 让组装厂 NPI 团队按 IPC-7351 与元件手册核对片式焊盘,标记两端不对称铜皮、盘中孔邻近、SMD/NSMD 混用的封装。
- 成对焊盘 3D SPI 规则: SPI 程序除了单盘体积/高度阈值,还应对 0201/0402 配置成对焊盘差值膏量与 X/Y 偏移告警。
- 受控验证与返修可追溯: 返修立碑板前先按位号和批次登记,保住直通率(FPY)数据和根因纠正证据。
- 可下载诊断表: 用 02-tombstoning-diagnostic.csv 规范 NPI 失效分析与纠正签核。
HILPCB 的 SMT 贴装产线以 0201 为标准能力,01005/008004 微型片式件经评审接单,配置高精度贴装平台(标准 ±25 µm / 高级 ±8 µm,3σ 参考值)、100% 在线 3D SPI、多温区强制热风回流曲线与 2D/3D AOI。提交报价时上传 Gerber、BOM 和 CPL,我们的工艺工程师会在首批生产前审核片式焊盘与钢网设计。
常见问题
立碑的元件是哪一端先熔化的?
仍焊在板上的那一端(翻转支点端)先熔化并润湿。 熔融焊料沿该端头外立面爬升后,表面张力把元件立起来——因为翘起的那端要么还没到液相、要么助焊剂/焊料接触不足、要么因贴偏失去了接触。
为什么改用氮气回流有时反而加重立碑?
氮气降低焊盘和端头的表面氧化,使润湿接触角(θ)变小、润湿力和润湿速度同时增大。如果两端本来就有热差 Δ T,氮气会让热端更迅猛地润湿爬升,在冷端到达液相之前就把元件拉起,净抬起力矩反而变大。
"本垒板形"或内缩钢网开口为什么能防立碑?
抬起力矩主要由焊盘外趾边缘的焊料弯月面向外拉产生。把开口做成 home-plate 形,或把开口外沿从焊盘外缘内收 0.03--0.06 mm,膏量就向内间隙、元件体下方偏移——增大向下保持力(τhold)的同时减小外侧抬起力矩(τwet)。
接地焊盘都应该加热隔离轮辐吗?
0603/0402/0201/01005 片式件一端接信号线、另一端接大面积铜皮时,加热隔离轮辐(或收颈使两端进铜对称)能防止铜皮在回流中当散热片。但 RF 旁路电容或大电流采样电阻若因寄生电感要求直接连铜,应保持两端进铜对称,或改用液相前保温平台+定制钢网开口来补偿。