
Geben Sie eine Baugruppe nicht allein deshalb frei, weil in ihrer Stückliste „0201“ steht. Geben Sie die konkrete Kombination aus Leiterplatte und Bauteil erst frei, nachdem Entwickler und Bestücker das genaue Bauteil, den Footprint, die Fertigungsdaten, die Schablone, das Bestückungsprogramm, das Reflowlöten und den Inspektionsplan auf den vorgesehenen Prozess abgestimmt und geprüft haben. Fehlen diese Angaben oder die Ergebnisse der Erstmusterprüfung, ist die Entscheidung bedingt und kein Nachweis der Fertigungsfähigkeit.
Fragen Sie zunächst, ob der Wechsel von einem imperialen 0402-Bauteil zu einer kleineren Baugröße eine tatsächliche Einschränkung des Layouts oder der elektrischen Eigenschaften löst. Der Bauteilkörper mag kleiner sein, doch zur benötigten Leiterplattenfläche gehören auch Lötpads, Lötstoppmaske, Abstände und der Zugang für die Bestückung. Erfüllt das größere Bauteil die Produktanforderungen, lohnt es sich, beide Optionen mit dem Bestücker zu vergleichen, bevor der zusätzliche Freigabeaufwand akzeptiert wird.
Bezeichnungssystem und konkretes Bauteil festlegen
Ohne Angabe des Bezeichnungssystems ist „0201“ mehrdeutig:
- 0201 imperial ist die Größenklasse 0603 metrisch, nominal etwa 0.6 × 0.3 mm.
- 0201 metrisch ist die deutlich kleinere Klasse 008004 imperial, nominal etwa 0.2 × 0.1 mm.
- 01005 imperial ist 0402 metrisch, nominal etwa 0.4 × 0.2 mm.
Dies sind Größenbezeichnungen und keine genauen Maße, die sich aus den Ziffern ableiten lassen. Als Beispielbauteil dient in diesem Artikel Panasonic ERJ1RHD1001C, ein rechteckiger Chipwiderstand der Reihe ERJ1R. Das Panasonic-Datenblatt für den ERJ-Typ gibt für den ERJ1R folgende Körperabmessungen an: 0.60 ± 0.03 mm Länge, 0.30 ± 0.03 mm Breite und 0.23 ± 0.03 mm Dicke. Es bezeichnet die Größe als 0201 Zoll beziehungsweise 0603 metrisch.
Das Foto zeigt Kondensatoren zum Größenvergleich, nicht den Beispielwiderstand.
Zu den relevanten Originalunterlagen des Herstellers gehören das Panasonic-Datenblatt für den ERJ-Typ vom 29. Mai 2025 und das Dokument Lötpad-Layout für oberflächenmontierbare Widerstände vom 24. Dezember 2025. Dokumentieren Sie die im Projekt verwendeten Revisionen und prüfen Sie vor der Freigabe, ob Aktualisierungen vorliegen.
Dieser Widerstand ist ein Beispiel und steht nicht stellvertretend für jedes 0201-Bauteil. Ein Kondensator, eine Induktivität oder eine andere Widerstandsserie kann andere Anschlüsse, Montageempfehlungen und elektrische Randbedingungen haben, selbst wenn der Bauteilkörper derselben nominalen Größenklasse angehört.
Empfohlene Lötpads mit der Leiterplatte vergleichen – nicht nur mit der Bibliothek
Das Panasonic-Dokument Lötpad-Layout für oberflächenmontierbare Widerstände enthält ein Beispiel für die rechteckige Widerstandsfamilie 0603 metrisch / 0201 Zoll. In der Zeichnung gilt:
| Maß | Bedeutung | Panasonic-Beispiel |
|---|---|---|
| a | Abstand zwischen den Lötpads | 0.30–0.40 mm |
| b | Außenabstand über beide Lötpads | 0.80–0.90 mm |
| c | Lötpadbreite | 0.25–0.35 mm |
Dies sind Herstellerempfehlungen für die betreffende Bauteilfamilie, keine universellen 0201-Werte. Sie legen für sich genommen auch weder die Schablonenöffnungen fest noch belegen sie, dass eine bestimmte Leiterplatte bestückt werden kann.
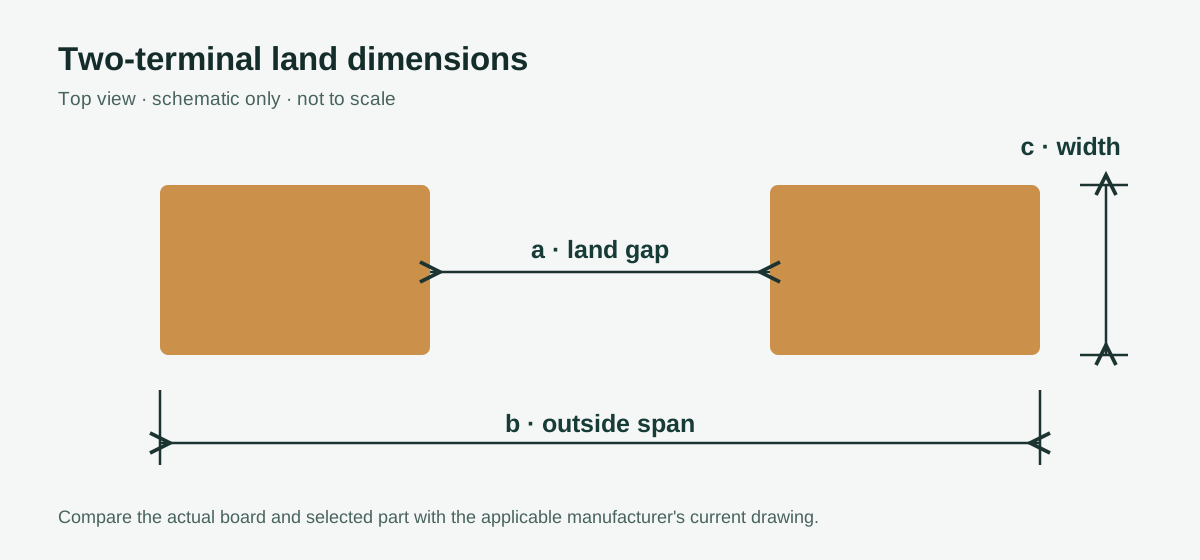
Die Maßbezeichnungen zeigen, was zu vergleichen ist; die Zeichnung ist schematisch und keine Fertigungsvorlage.
Für ERJ1RHD1001C sollte der Entwickler den tatsächlichen CAD-Footprint und die Fertigungsdaten mit der Herstellerzeichnung vergleichen, einschließlich der Maßdefinitionen und Einheiten. Anschließend sollten Leiterplattenhersteller und Bestücker prüfen, was tatsächlich gefertigt wird:
- Form, Abstand und Breite der Kupferpads einschließlich der Fertigungstoleranzen.
- Lötstoppmaskenöffnungen und mögliche Probleme mit dem Lötstoppsteg oder der Maskenregistrierung.
- Leiterbahnen und Kupferflächen an jedem Anschluss, einschließlich eines möglichen thermischen Ungleichgewichts.
- Benachbarte Bauteile, Beschriftungen und andere Merkmale, die Pastendruck, Bestückung oder Inspektion einschränken.
- Die Abstimmung zwischen Kupfer-, Lötstoppmasken-, Pastenlagen- und Bestückungszeichnungen.
Die IPC-7351-Norm für Lötpad-Layouts kann als Grundlage für die Entwurfsmethode dienen. Eine allgemeine Norm oder ein Bibliotheksname ersetzt jedoch nicht die Prüfung dieses Bauteils und dieser Leiterplatte.
Rechenbeispiel: einen vorgeschlagenen Footprint prüfen
Angenommen, ein Entwickler schlägt zwei identische rechteckige Lötpads mit jeweils 0.25 mm Länge und 0.30 mm Breite sowie einem Abstand von 0.35 mm vor. Dies sind hypothetische CAD-Maße, keine Messwerte einer gefertigten Leiterplatte. Für dieses Beispiel werden sie mit dem oben genannten Panasonic-Beispiel für die rechteckige Bauteilfamilie verglichen:
| Prüfung | Hypothetischer CAD-Wert | Panasonic-Beispiel | Ergebnis |
|---|---|---|---|
| Abstand, a | 0.35 mm | 0.30–0.40 mm | Innerhalb des Beispielbereichs |
| Außenabstand, b | 0.25 + 0.35 + 0.25 = 0.85 mm | 0.80–0.90 mm | Innerhalb des Beispielbereichs |
| Lötpadbreite, c | 0.30 mm | 0.25–0.35 mm | Innerhalb des Beispielbereichs |
Dieser Vergleich besteht lediglich die Prüfung der nominalen CAD-Maße. Er weist weder die fertigen Kupfermaße, die Maskenregistrierung, die Pastenfreigabe, die thermische Ausgewogenheit noch die Inspektionsabdeckung nach. Der Entwickler benötigt weiterhin die tatsächlichen Leiterplattendateien und Toleranzen; Leiterplattenhersteller und Bestücker müssen den vorgeschlagenen Aufbau und die zugehörigen Erstmusterergebnisse vor der Produktionsfreigabe prüfen. Fehlt eine Prüfung, bleibt die Entscheidung bedingt.
Freigaberisikomatrix
Nutzen Sie die Matrix zur Dokumentation von Entscheidungen, nicht als Punktesystem. Stopp bedeutet, dass eine erforderliche Eingabe oder Entscheidung fehlt; bedingt bedeutet, dass das vorgeschlagene Verfahren eine vereinbarte Verifikation benötigt; Freigabe bedeutet, dass die genannten Nachweise für diesen Aufbau geprüft wurden.
| Entscheidungspunkt | Auslöser für Stopp oder bedingte Entscheidung | Erforderlicher Freigabenachweis | Verantwortliche Entscheidung |
|---|---|---|---|
| Bauteilidentität | Bloßes „0201“, unvollständige Herstellerteilenummer (MPN) oder nicht freigegebenes Alternativbauteil | Hersteller, vollständige MPN, Größensystem, Abmessungen und elektrische Anforderungen | Entwickler gibt Stückliste frei |
| Leiterplattenschnittstelle | Footprint oder Maskendaten nicht mit dem gewählten Bauteil abgeglichen | Lötpadvergleich sowie Prüfung der tatsächlichen Daten durch Leiterplattenhersteller und Bestücker | Entwickler gibt Entwurf frei; Leiterplattenhersteller bestätigt Herstellbarkeit |
| Pastendepot | Plan für Öffnungen, Schablone oder Paste nicht festgelegt | Leiterplattenspezifische Schablonendaten, Angaben zur Paste und Plan zur Druckverifikation | Bestücker gibt Druckprozess frei, bei Bedarf nach Prüfung durch den Entwickler |
| Bestückung | Gurtbereitstellung, Koordinaten oder Maschineneinrichtung ungeklärt | Abgeglichenes Programm, Bauteilbereitstellung und Bestückungsprüfung am Erstmuster | Bestücker gibt Einrichtung frei; Entwickler klärt Datenkonflikte |
| Reflowlöten und Tombstoning | Bedenken hinsichtlich Profil oder Asymmetrie bleiben ungeprüft | Gemessenes Profil, Bauteilgrenzwerte und vereinbartes Vorgehen bei Fehlern | Bestücker gibt Prozess frei; Entwickler genehmigt Entwurfsänderungen |
| Inspektion und Funktion | Abdeckung oder Annahmekriterien nicht definiert | Verfahren, Umfang, Grenzen, elektrische Prüfungen und Aufzeichnungen | Kunde oder Produktverantwortlicher akzeptiert Abdeckung; Bestücker führt vereinbarte Prüfungen aus |
| Produktlebensdauer | Produktionsmuster werden als Lebensdauernachweis behandelt | Produktspezifischer Qualifizierungsplan und Ergebnisse | Produktverantwortlicher gibt Qualifizierung frei |
Die Erfüllung eines Entscheidungspunkts ersetzt nicht die Erfüllung der anderen. Insbesondere weist ein herstellbarer Footprint weder die elektrische Funktion nach, noch belegt eine optisch ansprechende Lötstelle die Lebensdauer.
Stückliste und Bauteilbereitstellung zu kontrollierten Eingangsgrößen machen
Die Stückliste sollte Hersteller und vollständige MPN nennen, nicht nur Wert und „0201“. Nehmen Sie die erforderlichen elektrischen Eigenschaften, die freigegebene Stückzahl pro Leiterplatte, die Referenzkennzeichen, die Revision und gegebenenfalls nicht zu bestückende Positionen auf. Gleichen Sie sie mit der Bestückungszeichnung und der Bestückungsdatei ab.
Planen Sie bei diesem Panasonic-Beispiel nicht, den Wert nach der Bestückung vom Bauteil abzulesen: Das ERJ-Datenblatt weist darauf hin, dass diese kleinen Baugrößen unbeschriftet sind. Die Identifikation beruht stattdessen auf kontrolliertem Wareneingang, Rollenkennzeichnung, Einrichtungsprüfung und Rückverfolgbarkeit.
Fragen Sie den Bestücker, in welcher Form die gelieferte Menge bereitgestellt werden soll. Gurtorientierung, Zustand der Rolle oder des Gurtabschnitts, nutzbares Vorlaufband, Einrichtung der Bauteilaufnahme und erwarteter Einrichtverbrauch können beeinflussen, ob das bestellte Material verwendbar ist. Vereinbaren Sie eine etwaige Mehrmenge für den konkreten Auftrag, statt einen allgemeingültigen Zuschlag zu erfinden.
Ein Alternativbauteil benötigt eine ausdrückliche Freigabe. Vergleichen Sie auch bei übereinstimmendem elektrischem Wert und nominaler Größe die Abmessungen, den Anschlussaufbau, die empfohlenen Lötpads, die Verpackung und die Prozessgrenzen. Entscheiden Sie, ob die Änderung eine erneute Schablonenprüfung, ein weiteres Erstmuster oder einen Produkttest erfordert.
Pastenfreigabe und Bestückung gemeinsam validieren
Die geprüften Panasonic-Unterlagen zum ERJ1R nennen keine allgemeingültige Schablonendicke, Öffnungsreduzierung oder kein allgemeingültiges Pastenvolumen für dieses Bauteil. Der Bestücker muss daher die tatsächlichen Pastenlagendaten prüfen und eine Schablone für diese Leiterplatte und diesen Prozess vorschlagen.
Die Prüfung sollte Form und Abmessungen der Öffnung für jedes Lötpad, Schablonendicke, Herstellungsverfahren, Annahmen zur Registrierung sowie Pastenlegierung und -typ festlegen. Prüfen Sie, ob die gewählten Öffnungen mit der vorgeschlagenen Schablone und dem Druckprozess eine gleichmäßige Pastenfreigabe ermöglichen, insbesondere im Zusammenspiel mit anderen Bauteiltypen auf der Leiterplatte. Prüfen Sie Volumen und Ausgewogenheit der entstandenen Depots, statt anzunehmen, dass eine an das Pad angepasste Öffnung automatisch einen guten Druck gewährleistet.
Den weiteren Entwurfskontext erläutert SMT-Schablonendesign. Das Ergebnis für diesen Aufbau sollte eine revisionskontrollierte Schablonendatei und ein vereinbarter Plan zur Druckverifikation sein – kein kopiertes 0201-Rezept.
Die Bestückung erfordert dieselbe leiterplattenspezifische Betrachtung. Gleichen Sie Stückliste, Footprint-Ursprung, Koordinaten, Drehwinkelkonvention, Leiterplattenseite und Bestückungszeichnung ab. Das Panasonic-Datenblatt verlangt, die im Gurt vorgegebene Vorder- und Rückseitenorientierung des Widerstands zu beachten. Der Bestücker sollte die tatsächliche Einrichtung von Feeder, Düse, Aufnahme und Bestückung bestätigen und ein Erstmuster auf Vorhandensein und Ausrichtung prüfen.
Die geprüften Herstellerunterlagen legen keine allgemeingültigen Grenzwerte für Bestückversatz, Bestückkraft oder Maschinengenauigkeit fest. Schlägt der Bestücker Grenzwerte vor, dokumentieren Sie deren Grundlage und wie ihre Einhaltung bei diesem Auftrag geprüft wird.
Reflowlöten und Tombstoning: die Kombination verifizieren
Tombstoning, auch Aufrichten genannt, ist ein Freigaberisiko, weil die beiden Enden eines kleinen Passivbauteils möglicherweise nicht gleichmäßig benetzt und erwärmt werden. Lötpadgeometrie, Kupferanbindungen, Pastendepots, Bestückung und Reflowprozess können alle eine Rolle spielen. Der Panasonic-Technische Leitfaden Ver.3 behandelt das sogenannte „Manhattan-Phänomen“ im Zusammenhang mit gemeinsamen Lötpads und überschüssigem Lot, einschließlich der Trennung durch Lötstoppmaske.
Für die praktische Entscheidung sind beide Enden jedes relevanten Footprints zu prüfen und anschließend das Bestückungsergebnis zu validieren. Behaupten Sie nicht, dass symmetrisch aussehende Pads allein Tombstoning ausschließen. Eine weitergehende Fehleranalyse bietet Ursachen und Vermeidung von Tombstoning auf Leiterplatten.
Der Bestücker sollte ein Reflowprofil vorschlagen, das mit der gewählten Paste, der Leiterplatte und allen Bauteilen verträglich ist. Messen Sie die Temperaturen an vereinbarten repräsentativen Stellen der Leiterplatte und der Bauteilanschlüsse, auch in möglicherweise unterschiedlichen thermischen Umgebungen. Vergleichen Sie die Ergebnisse mit den jeweils geltenden Bauteilgrenzwerten.
Panasonic veröffentlicht bedingte empfohlene Lötangaben für seine rechteckige Widerstandsfamilie im Dokument Empfohlene Lötbedingungen für oberflächenmontierbare Widerstände. Die Dokumentation unterscheidet zwischen dem Schutz der Widerstandseigenschaften und der Sicherstellung stabiler Lötbedingungen. Ein Herstellerprofil ist daher eine Eingabe für die Prüfung und kein Nachweis dafür, dass sich die Produktionsleiterplatte zuverlässig löten lässt. Dokumentieren Sie das freigegebene Profil, die Messstellen, Abweichungen sowie die für die gesamte Baugruppe geltenden Einschränkungen bei Nacharbeit oder erneutem Reflowlöten.
Festlegen, was Inspektion und Verifikation tatsächlich erfassen können
Die Angebotsanfrage sollte Prozessinspektion, elektrische Verifikation und Produktqualifizierung unterscheiden:
- SPI kann, sofern eingesetzt, im Rahmen des vereinbarten Programms und seiner Grenzen Nachweise über zugängliche gedruckte Pastendepots liefern. Legen Sie fest, welche Depots gemessen, welche Merkmale bewertet und welche Maßnahmen bei einem Ergebnis außerhalb der Grenzwerte ergriffen werden.
- AOI kann, sofern eingesetzt, programmierte und sichtbare Merkmale wie Vorhandensein, Ausrichtung oder Lötstellenbild innerhalb der validierten Abdeckung des Systems prüfen. Fragen Sie, welche Merkmale nicht zuverlässig sichtbar sind und wie mit ihnen umgegangen wird. Gehen Sie nicht davon aus, dass jedes Lötstellenmerkmal anhand eines Bildes beurteilt werden kann.
- Elektrische Prüfung benötigt eine definierte Liste der Funktionen, Netze oder Werte sowie ein Zugangsverfahren und eine festgelegte Abdeckung. Eine Sichtprüfung kann den Wert eines unbeschrifteten Widerstands nicht feststellen.
- Produktqualifizierung behandelt die vorgesehene Umgebung und Lebensdauer anhand eines Plans, für den die Produktorganisation verantwortlich ist. Ihr Umfang hängt von der Anwendung ab.
Vereinbaren Sie die geltende Kundenzeichnung beziehungsweise die Annahmekriterien, den Inspektions- und Stichprobenumfang, den Umgang mit Fehlern, die Genehmigung von Nacharbeit und die erforderlichen Aufzeichnungen. Ein Bestehen der SPI, AOI oder einer Stichprobenprüfung belegt nicht die elektrische Funktion oder Lebensdauer. Ebenso sagt eine bestandene Stichprobe nicht automatisch etwas über nicht beprobte Leiterplatten aus.
Hypothetischer Mengen- und Stichprobenabgleich
Angenommen, ein Auftrag beginnt mit 30 Nutzen mit jeweils vier Leiterplattenpositionen:
- Gesamtzahl der Positionen: 30 × 4 = 120 Leiterplatten.
- Vier Leiterplatten werden beim Vereinzeln ausgeschleust: 120 − 4 = 116 bleiben übrig.
- Zwölf dieser 116 werden für eine festgelegte Stichprobenuntersuchung ausgewählt. Die übrigen 116 − 12 = 104 liegen außerhalb dieser Stichprobe.
- Zwei beprobte Leiterplatten werden bei einer zerstörenden Untersuchung verbraucht. Können die anderen zehn beprobten Leiterplatten wieder eingelagert werden, beträgt die potenziell verbleibende Menge 104 + 10 = 114.
Dies ist ein Materialabgleich, keine Annahmequote und keine Aussage zur Ausbeute. Er besagt weder, dass die 104 nicht beprobten Leiterplatten die Stichprobenuntersuchung bestanden haben, noch, dass die zehn zurückgeführten Leiterplatten elektrisch einwandfrei sind oder dass 114 Leiterplatten zum Versand freigegeben sind. Die Beteiligten müssen die Auswahlstellen für die Stichprobe, die untersuchten Referenzpositionen, die Prüfabdeckung, die weitere Behandlung und die erforderliche Liefermenge gesondert vereinbaren.
Checkliste für Angebotsanfrage und Freigabe
Senden Sie eine Angebotsanfrage mit Leiterplattenrevision, vorgesehenen Mengen und Zeitplan über den vereinbarten Prozess des Bestückers oder fordern Sie ein Angebot an. Weisen Sie vor der Bestellung jedem Punkt einen Verantwortlichen zu:
- Entwickler – Bauteil und Layout freigeben: Stückliste mit vollständigen MPNs, Herstellerunterlagen, freigegebenen Alternativen, elektrischen Anforderungen, Footprint-Quelle und Vergleich mit den empfohlenen Lötpads bereitstellen.
- Entwickler – konsistente Dateien freigeben: Fertigungsdaten, Masken- und Pastendaten, Bestückungszeichnungen, Koordinaten, Leiterplattenkontur, Nutzendetails und Revisionskennzeichnungen bereitstellen. Abweichungen vor der Fertigung klären.
- Leiterplattenhersteller – konkreten Leiterplattenvorschlag bestätigen: Kupfer- und Maskenmerkmale, Toleranzen, Nutzengestaltung und alle Abweichungen prüfen, die Lötpads oder Bestückung beeinflussen.
- Bestücker – Prozess vorschlagen: Anforderungen an die Bauteilbereitstellung, Schablonen- und Öffnungsdaten, Paste, Bestückungseinrichtung, Reflowverifikation sowie Inspektionsverfahren und -grenzen festlegen. Ungeklärte Annahmen kennzeichnen, statt eine allgemeine 0201-Fertigungsfähigkeit zu behaupten.
- Entwickler und Bestücker – über das Erstmuster entscheiden: Vereinbaren, was gemessen wird, auf welcher Grundlage die Annahme erfolgt, wer Änderungen genehmigen darf und ob ein geänderter Footprint, ein anderes Bauteil, eine andere Schablone oder ein geänderter Prozess eine erneute Validierung erfordert.
- Kunde oder Produktverantwortlicher – Abdeckung akzeptieren: Elektrische Prüfung, Umfang von Stichproben und zerstörenden Prüfungen, Rückverfolgbarkeit, Mengenabgleich und Zuständigkeiten für die Produktqualifizierung festlegen.
- Freigabeverantwortlicher – Revision unterzeichnen: Bestätigen, dass offene Abweichungen akzeptiert oder geschlossen sind und dass sich freigegebene Dateien, Prozess und Nachweise auf dieselbe Leiterplatten- und Stücklistenrevision beziehen.
Sind der tatsächliche Footprint, der Schablonenvorschlag, gemessene Prozessnachweise oder der Annahmeplan noch nicht verfügbar, bleibt die Entscheidung bedingt. Die erste Freigabe kann sich statt auf eine uneingeschränkte Produktion auf einen kontrollierten Prototypenbau oder einen Aufbau zur Prozessverifikation beschränken.
Ist 0201 imperial dasselbe wie 0201 metrisch?
Nein. 0201 imperial entspricht der Klasse 0603 metrisch mit etwa 0.6 × 0.3 mm. 0201 metrisch ist die deutlich kleinere Klasse 008004 imperial. Geben Sie das Bezeichnungssystem an und prüfen Sie die tatsächlichen Abmessungen des gewählten Bauteils.
Kann ein 0201-Kondensator die oben genannten Panasonic-Widerstandspads verwenden?
Gehen Sie nicht davon aus. Prüfen Sie die Empfehlung des Kondensatorherstellers sowie die tatsächliche Leiterplatte und den Bestückungsprozess. Das Panasonic-Beispiel gilt für die betreffende rechteckige Widerstandsfamilie, nicht für jedes Passivbauteil mit ähnlicher Körpergröße.
Garantiert ein kleinerer Bauteilkörper eine kleinere Leiterplatte?
Nein. Vergleichen Sie das vollständige Lötpad-Layout, die Abstände, die Lötstoppmaske, die Leiterbahnführung und den Zugang für die Bestückung. Die Körperkontur allein bestimmt nicht die benötigte Layoutfläche.
Ersetzt AOI oder SPI die elektrische Prüfung?
Nein. Diese Verfahren liefern innerhalb ihrer Abdeckung definierte Prozess- oder Sichtprüfnachweise; sie belegen weder die Schaltungsfunktion noch die Produktlebensdauer. Vereinbaren Sie elektrische Prüfungen und Qualifizierung gesondert.
Was ist zu tun, wenn der Bestücker ein Alternativbauteil oder eine andere Schablone vorschlägt?
Halten Sie die Änderung bis zur Prüfung zurück. Der Entwickler sollte jeden Bauteilersatz freigeben, und der Bestücker sollte den geänderten Prozess dokumentieren. Entscheiden Sie gemeinsam, welche Prüfungen von Footprint, Druck, Bestückung, Reflowprozess, Inspektion und Produkt wiederholt werden müssen.