
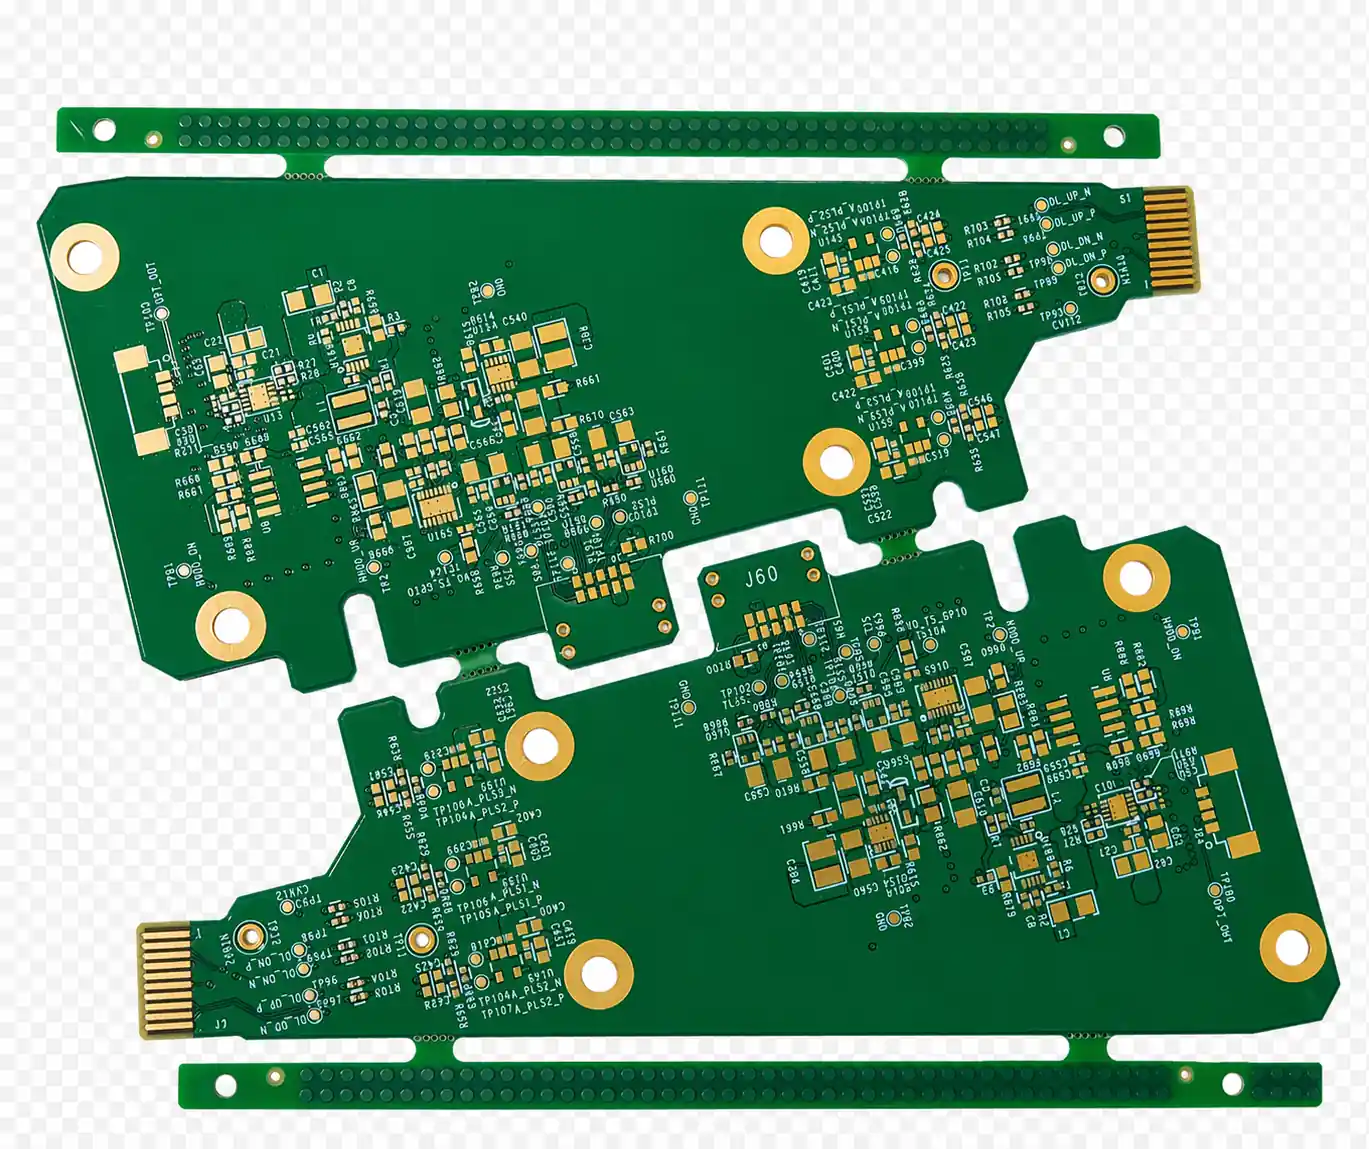
Eine 8-Lagen-Leiterplatte ist die bevorzugte Lösung, wenn hohe Verdrahtungsdichte und strenge Anforderungen an die elektromagnetische Verträglichkeit (EMV) auf einer einzigen Baugruppe erfüllt werden müssen. Mit vier Signallagen und vier Versorgungsebenen bietet ein 8-Lagen-Aufbau die notwendige Abschirmungsstruktur für anspruchsvolle Mixed-Signal-Anwendungen, bei denen analoge Sensoreingänge, schnelle digitale Schnittstellen, getaktete Stromversorgungen und drahtlose RF-Module störungsfrei zusammenarbeiten müssen.
Bei Projekten mit hohen EMV-Anforderungen und begrenztem Leiterplattenplatz prüfen Entwickler häufig gemeinsam die Möglichkeiten von Multilayer-Leiterplatten und die Anforderungen von High-Speed-PCBs, bevor der endgültige Layeraufbau festgelegt wird.
Der Wechsel auf acht Lagen erfolgt jedoch nur selten ausschließlich wegen zusätzlicher Routing-Fläche. In vielen Fällen entsteht der Bedarf durch EMV-Zertifizierungen: Eine 6-Lagen-Leiterplatte, die bei Abstrahlungsmessungen durchfällt, benötigt häufig zusätzliche Referenz- und Abschirmebenen, die erst ein korrekt ausgelegter 8-Lagen-Stack-up ermöglicht. Entscheidend ist daher nicht nur die höhere Layerzahl, sondern die richtige Auswahl der Architektur für Anwendung, Signalstruktur und Fertigungsanforderungen.
Der Begriff "8-Lagen-Leiterplatte" umfasst zahlreiche unterschiedliche Konstruktionen: klassische FR-4-Multilayer für Industrie- und Consumer-Produkte, High-Tg-Aufbauten für Automotive-Steuergeräte, Hybrid-Stacks mit verlustarmen Dielektrika für Funkanwendungen, Starrflex-Lösungen für medizinische Geräte sowie HDI-Konstruktionen mit Microvias, Blind Vias und Buried Vias für hochdichte BGA-Verbindungen. Trotz gleicher Layeranzahl unterscheiden sich diese Varianten deutlich bei Materialsystemen, Fertigungsprozessen und Designregeln.
HILPCB Fertigungskompetenz: Unsere Fertigung von 8-Lagen-Leiterplatten unterstützt kontrollierte Impedanzen bis ±8% (±5% verfügbar), Blind- und Buried-Via-Strukturen sowie vollständig EMV-optimierte Stack-up-Planung. Entwicklungsteams aus Großbritannien, der Schweiz und Skandinavien setzen auf HILPCB für technisch anspruchsvolle 8-Lagen-Projekte, bei denen die EMV-Konformität bereits im ersten Produktionslauf erreicht werden muss – denn ein zweiter Leiterplatten-Spin zur Behebung von Emissionsproblemen verursacht deutlich höhere Kosten als eine korrekte Stack-up-Auslegung von Anfang an.
In diesem Leitfaden
- Wann 6 Lagen nicht mehr ausreichen: Der Schritt zu 8 Lagen
- Drei Stack-up-Architekturen, die jeder Entwickler kennen sollte
- Mixed-Signal-Design: Analog und Digital auf einer Leiterplatte
- Materialsysteme für 8-Lagen-Leiterplatten
- 8-Lagen-PCBs für Wireless- und RF-Anwendungen
- 8-Lagen-Starrflex für Medizin- und Luftfahrttechnik
- Via-Architektur: Von Durchkontaktierungen bis zu gestapelten Microvias
- Laminationsprozess und Dickenkontrolle
- Impedanzkontrolle und Übersprechmanagement
- Prüfung, Toleranzen und Qualitätssicherung
- DFM-Checkliste für 8-Lagen-Designs
- Ihr 8-Lagen-Projekt mit HILPCB starten
Wann 6 Lagen nicht mehr ausreichen: Der Schritt zu 8 Lagen
Der häufigste Grund für den Wechsel von sechs auf acht Lagen ist nicht fehlender Verdrahtungsraum, sondern eine unzureichende Anzahl an Referenzflächen. Ein 6-Lagen-Board im Aufbau S-G-S-P-G-S bietet drei Signallagen und drei Referenzebenen. Für viele Anwendungen funktioniert diese Struktur zuverlässig, stößt jedoch in drei typischen Szenarien an Grenzen:
Szenario 1: Mixed-Signal-Designs mit notwendiger Analog-/Digital-Trennung. Ein Datenerfassungssystem mit hochauflösendem ADC benötigt getrennte Bereiche für analoge und digitale Masseführung. Bei einer 6-Lagen-Platine steht dafür meist nur eine Massefläche zur Verfügung (oder zwei, wenn eine Versorgungsebene geopfert wird). Eine 8-Lagen-Platine ermöglicht separate Masseebenen für Analog- und Digitalbereiche, ohne eine einzelne Fläche aufzutrennen – denn geteilte Masseflächen erhöhen entgegen der verbreiteten Annahme häufig die Störkopplung.
Szenario 2: Komplexe Stromversorgung mit mehr als vier Spannungsebenen. Wenn ein Design 5V-, 3.3V-, 1.8V- und 1.2V-Versorgungsschienen benötigt – wie häufig bei SoC-basierten Systemen –, muss ein 6-Lagen-Board seine Versorgungsebene entweder in mehrere Inseln teilen oder einzelne Spannungen über Signallagen führen. Beide Varianten verschlechtern die PDN-Leistung. Ein 8-Lagen-Aufbau kann dagegen zwei vollständige Versorgungsebenen für eine niederohmige Spannungsverteilung bereitstellen.
Szenario 3: EMV-Konformität für Klasse-B-Zertifizierungen im Wohnbereich. Produkte für private Märkte müssen FCC Class B oder CISPR 22 Class B Grenzwerte erfüllen, die 10dB strenger als Class-A-Grenzwerte für industrielle Anwendungen sind. Die zusätzlichen Abschirmebenen eines 8-Lagen-Stacks können gegenüber einer vergleichbaren 6-Lagen-Leiterplatte eine Reduzierung der Emissionen um 6-12dB ermöglichen und damit häufig über Bestehen oder Nichtbestehen einer Vorprüfung entscheiden.
Die Mehrkosten beim Wechsel von sechs auf acht Lagen liegen typischerweise bei 25-35% auf Leiterplattenebene. Bei Produkten mit verpflichtender EMV-Zertifizierung ist diese Investition fast immer günstiger als nachträgliche Abschirmbleche, Ferritperlen und Gleichtaktdrosseln auf einer 6-Lagen-Platine sowie mehrere Testzyklen und neue Layout-Versionen.
Drei Stack-up-Architekturen, die jeder Entwickler kennen sollte
Der Layeraufbau einer 8-Lagen-Leiterplatte bestimmt maßgeblich EMV-Verhalten, Routing-Möglichkeiten und Stromversorgung. Obwohl zahlreiche Varianten existieren, decken drei Grundarchitekturen den Großteil industrieller Serienprodukte ab.
Architektur A: Optimale EMI-Leistung (empfohlener Standard)
| Layer | Funktion | Hinweise |
|---|---|---|
| L1 | Signal (Top) | Microstrip, Referenz zu L2 |
| L2 | Massefläche | Durchgehend, ohne Unterbrechungen |
| L3 | Signal (Innenlage 1) | Stripline, Referenz zu L2/L4 |
| L4 | Versorgungsebene | Kernspannungsverteilung |
| L5 | Massefläche | Durchgehend, ohne Unterbrechungen |
| L6 | Signal (Innenlage 2) | Stripline, Referenz zu L5/L7 |
| L7 | Versorgungsebene | Sekundäre Spannungsschienen |
| L8 | Signal (Bottom) | Microstrip, Referenz zu L7 |
Diese Architektur empfiehlt HILPCB als Ausgangspunkt für viele 8-Lagen-Designs. Jede Signallage liegt unmittelbar neben mindestens einer kontinuierlichen Masse- oder Versorgungsebene. Dadurch besitzt jedes Signal eine definierte Rückstromführung. Die Masseflächen L2 und L5 erzeugen eine vertikale elektromagnetische Abschirmung und teilen die Leiterplatte in zwei getrennte Bereiche, wodurch die Kopplung zwischen Ober- und Unterseite reduziert wird.
Das L4-L5-Versorgung-Masse-Paar mit einem dünnen Dielektrikum von 3-5mil arbeitet wie ein verteilter Bypass-Kondensator mit ungefähr 200-400pF/cm². Diese integrierte Kapazität ermöglicht eine Hochfrequenz-Entkopplung, die diskrete Kondensatoren oberhalb von 500MHz aufgrund parasitärer Anschlussinduktivitäten nicht erreichen.
Architektur B: Maximale Routing-Dichte
Für Designs, bei denen Verdrahtungsdichte wichtiger als maximale EMI-Leistung ist, können die Signallagen auf L3, L4, L5 und L6 positioniert werden, während Masse- und Versorgungsebenen auf L1, L2, L7 und L8 liegen. Dadurch entstehen vier geschirmte Innenlagen innerhalb einer Faradayschen Käfigstruktur. Der Nachteil: L4 und L5 teilen sich eine Referenzgrenze, wodurch Übersprechen entstehen kann, wenn Signale auf diesen Ebenen ungünstig verlaufen.
Diese Architektur eignet sich besonders für dichte BGA-Fanout-Boards, Testadapter und Anwendungen, bei denen ein externes Metallgehäuse die EMV-Abschirmung übernimmt.
Architektur C: Zwei getrennte Versorgungsbereiche
Designs mit komplexen Stromanforderungen – beispielsweise Systeme mit Prozessor (1.0V Core, 1.8V I/O, 3.3V Peripherie) kombiniert mit einem Leistungsverstärker (5V oder 12V Versorgung) – profitieren von drei Versorgungsebenen. Architektur C verwendet L2 als Masse, L4 als primäre Versorgung für Prozessor-Spannungen, L5 als Masse und L7 als sekundäre Versorgung für Verstärker- oder Motorbereiche. Zwei innere Signallagen (L3, L6) sowie zwei äußere Signallagen (L1, L8) bieten für die meisten Anwendungen ausreichend Routing-Kapazität.
Mixed-Signal-Design: Analog und Digital auf einer Leiterplatte
8-Lagen-Leiterplatten kombinieren häufig empfindliche analoge Schaltungen wie Sensorverstärker, Präzisions-ADCs und Audio-Codecs mit störintensiven digitalen Komponenten wie Mikroprozessoren, FPGAs und Schaltreglern. Eine saubere Trennung der Signalbereiche im Stack-up ist entscheidend, um die notwendige Signalqualität im Analogbereich zu erhalten.
Die Diskussion um Masseflächen: Trennen oder zusammenführen?
Ein häufiger Fehler bei Mixed-Signal-8-Lagen-Designs ist die Aufteilung der Massefläche zwischen Analog- und Digitalbereich. Obwohl getrennte Massen zunächst logisch erscheinen, verschlechtert diese Methode häufig die Störsituation. Rückströme von Signalen, die eine Trennstelle überqueren, müssen Umwege nehmen und erzeugen größere Stromschleifen mit höherer elektromagnetischer Abstrahlung. Oberhalb von 100MHz wirkt der Spalt zwischen getrennten Massebereichen wie eine Schlitzantenne.
Der richtige Ansatz für die meisten Designs: Verwenden Sie durchgängige Masseflächen auf L2 und L5. Trennen Sie analoge und digitale Baugruppen durch physisches Placement. Führen Sie analoge Signale bevorzugt auf einer Lage (L3) und digitale Signale auf einer anderen Lage (L6). Platzieren Sie ADC/DAC an der Grenze zwischen beiden Bereichen und verbinden Sie analoge beziehungsweise digitale Masseanschlüsse mit den passenden Bereichen der gemeinsamen Massefläche.
Versorgungstrennung
Wenn eine echte Spannungstrennung notwendig ist – beispielsweise zwischen einer empfindlichen Referenzspannung und dem Ausgang eines Schaltreglers –, sollte eine Versorgungslage (L4) für digitale Spannungen und eine weitere (L7) für analoge Spannungen verwendet werden. Jeder Bereich erhält eigene Entkopplungskondensatoren und eine saubere Verbindung zur gemeinsamen Massefläche.
Guard-Traces und Via-Felder
Auf Signallagen mit empfindlichen Analogsignalen können geerdete Schutzleiter neben kritischen Leitungen wie Referenzspannungen oder Sensorsignalen geführt werden. Diese Guard-Traces sollten mit Vias an die Massefläche angebunden werden. Der Abstand sollte λ/20 der höchsten relevanten Frequenz entsprechen. Bei 100MHz bedeutet dies Vias alle 15mm, bei 1GHz alle 1.5mm.
Materialsysteme für 8-Lagen-Leiterplatten
Die typische Dicke einer 8-Lagen-Leiterplatte liegt zwischen 1.2mm und 2.0mm, wobei 1.6mm der Standardwert ist. Die Materialauswahl beeinflusst elektrische Eigenschaften, thermische Stabilität und Produktionskosten.
Standard- und High-Tg-FR-4
Bei 8-Lagen-Leiterplatten ist High-Tg-FR-4 mit Tg ≥170°C die bevorzugte Standardlösung für professionelle Anwendungen. Die höhere Temperaturbeständigkeit verbessert die Via-Zuverlässigkeit bei bleifreien Lötprozessen und sorgt für stabile Abmessungen über mehrere Reflow-Zyklen hinweg. Materialien wie ITEQ IT-180A (Tg 175°C) und Isola 370HR (Tg 180°C) gelten als Industriestandard für industrielle, medizinische und Automotive-Anwendungen.
Standard-FR-4 (Tg 130-150°C) eignet sich für Consumer-Produkte mit maximal zwei Reflow-Zyklen und Betriebstemperaturen unter 100°C.
Verlustarme Laminate für höhere Frequenzen
Für Anwendungen mit 2-6GHz – beispielsweise WiFi 6E Access Points, Bluetooth 5.2 Module und zellulare IoT-Gateways – können Low-Loss-Dielektrika auf bestimmten Lagen erforderlich sein. Ein Hybrid-Stack verwendet Panasonic Megtron 4 (Dk 3.8, Df 0.005 bei 10GHz) für RF- oder High-Speed-Signale und kombiniert diese mit Standard-FR-4 für die übrigen Kernlagen zur Kostenkontrolle.
Ein entscheidender Punkt bei Hybrid-Stacks ist die Anpassung des thermischen Ausdehnungsverhaltens. Megtron 4 und High-Tg-FR-4 besitzen ähnliche CTE-Werte (beide glasfaserverstärkt, 14-16 ppm/°C in X-Y-Richtung) und können sicher gemeinsam laminiert werden. Exotischere Materialien wie PTFE/Teflon weisen eine höhere CTE-Abweichung (24 ppm/°C) auf und werden typischerweise auf maximal zwei Lagen innerhalb eines 8-Lagen-Hybridaufbaus begrenzt.
Halogenfreie Materialien
Für Produkte mit erhöhten Umweltanforderungen (EU-RoHS-Weiterentwicklung, IEC 61249-2-21) werden halogenfreie 8-Lagen-Leiterplatten mit Materialien wie Shengyi S1150G gefertigt, wobei angepasste Prozessparameter mit 5-10% höherem Laminationsdruck erforderlich sind.
8-Lagen-PCBs für Wireless- und RF-Anwendungen
Moderne Funkgeräte benötigen zunehmend 8 Lagen, um die Routing-Anforderungen aktueller SoCs zu erfüllen und gleichzeitig saubere RF-Signalführung sicherzustellen. Ein WiFi-6E-Router muss beispielsweise Antennenzuleitungen, RF-Filter, Leistungsverstärker-Versorgung, digitale Verarbeitung, Speicherinterfaces und Ethernet auf einer einzigen Leiterplatte integrieren.
Ein typischer 8-Lagen-Hybridaufbau für RF- und Digitalanwendungen verwendet die RF-Signallage L1 mit Rogers 4350B oder Megtron 4 für Antennen-Feed-Netzwerke und Anpassschaltungen, während die übrigen Lagen mit kosteneffizientem FR-4 realisiert werden. Die Verbindung zwischen Rogers- und FR-4-Bereich erfolgt über Rogers 4450F Bondply oder FR-4-Prepreg.
Beim Übergang von RF-Lagen zu digitalen Ebenen erzeugen Vias Impedanzsprünge. Diese Effekte lassen sich reduzieren, indem jedes Signal-Via mit mindestens vier Masse-Vias innerhalb eines Via-Durchmessers umgeben wird.
8-Lagen-Starrflex für Medizin- und Luftfahrttechnik
Obwohl weniger verbreitet als niedrigere Layerzahlen, kommen 8-Lagen-Starrflex-Leiterplatten in Anwendungen zum Einsatz, bei denen der Verzicht auf Steckverbinder die Systemzuverlässigkeit erhöht.
Eine typische 8R-2F-Konfiguration führt zwei Flexlagen durch flexible und starre Bereiche, ergänzt durch sechs zusätzliche starre Lagen ausschließlich in den starren Zonen. Die Fertigung erfordert klebstofffreies Polyimid (Kapton oder UPILEX, 25-50μm), gewalztes geglühtes Kupfer für hohe Biegefestigkeit, Coverlay-Folie in Flexbereichen, kontrollierte Z-Tiefenführung mit ±4mil Genauigkeit sowie No-Flow-Prepreg in Übergangszonen.
Minimaler Biegeradius: 0.9mm statisch (6× Dicke) und 3mm dynamisch (20× Dicke) für eine 2-lagige Flexsektion.
 Optimierter 8-Lagen-Aufbau mit vier Signallagen und jeweils zugeordneten Referenzflächen. Diese Architektur liefert die elektromagnetische Abschirmung, die industrielle Datenerfassungssysteme und medizinische Überwachungsgeräte für erfolgreiche EMV-Zertifizierungen benötigen – ein wesentlicher Grund, warum Entwickler in Westeuropa und Nordamerika bei anspruchsvollen Mixed-Signal-Anwendungen häufig acht Lagen wählen.
Via-Architektur: Von Durchkontaktierungen bis zu gestapelten Microvias
Durchkontaktierte Vias
Standard-Durchkontaktierungen verbinden alle acht Lagen. Bei einer 1.6mm starken Leiterplatte erlaubt das maximale Aspektverhältnis von 10:1 minimale fertige Bohrungen von 0.15mm. Dies ist ausreichend für die meisten Designs mit Bauteilen ab 0.65mm Rastermaß.
Blind Vias (L1-L2 und L7-L8)
Blind Vias zwischen Außenlage und angrenzender Ebene benötigen eine sequentielle Laminierung. Lasergebohrte Blind Vias können Durchmesser von nur 0.1mm erreichen und ermöglichen die Signalführung aus Fine-Pitch-BGA-Gehäusen mit 0.5mm Rastermaß. Der Einsatz von Blind Vias erhöht die Kosten ungefähr um 15-25%.
Buried Vias und gestapelte Microvias
Buried Vias verbinden ausschließlich Innenlagen und werden in Innenlagenkernen vor der Endlamination hergestellt. Dadurch steigen die Kosten um 20-40%. Gestapelte Microvias (Blind Via auf Buried Via) ermöglichen maximale Verdrahtungsdichte für 0.4-0.5mm BGA-Gehäuse.
Laminationsprozess und Dickenkontrolle
Eine 8-Lagen-Platine besteht aus drei doppelseitigen Kernen und zwei Prepreg-Verbindungsschichten. Bei HDI-Ausführungen erweitert eine sequentielle Laminierung den Prozess um einen zusätzlichen Presszyklus. Die Standardtoleranz der Dielektrikumsdicke beträgt ±10%, was einer Impedanzabweichung von ±5-8% entspricht.
8-Lagen-Leiterplatten reagieren empfindlich auf Verzug bei unsymmetrischen Aufbauten. Deshalb muss die Kupferverteilung zwischen gegenüberliegenden Layerpaaren (L1/L8, L2/L7, L3/L6, L4/L5) ausgeglichen werden. Der IPC-Grenzwert liegt bei 0.75% der Diagonallänge.
Impedanzkontrolle und Übersprechmanagement
Typische Impedanz-Zielwerte
| Schnittstelle | Impedanz | Topologie |
|---|---|---|
| USB 2.0/3.x | 90Ω differentiell | Stripline bevorzugt für 3.x |
| Gigabit Ethernet | 100Ω differentiell | Beide möglich |
| PCIe Gen 1-3 | 85Ω differentiell | Stripline |
| DDR3/DDR4 DQ | 40-60Ω Single-Ended | Beide möglich |
| HDMI / LVDS | 100Ω differentiell | Beide möglich |
| Allgemeine Digitaltechnik | 50Ω Single-Ended | Beide möglich |
Übersprechkontrolle
Für Übersprechen innerhalb einer Lage sollte die Leiterbahnführung nach der "3W-Regel" erfolgen (dreifache Leiterbahnbreite), um etwa 70% Isolation zu erreichen. Übersprechen zwischen verschiedenen Lagen wird durch den Abstand der Signallagen im Dielektrikum beeinflusst. Orthogonales Routing – horizontal auf einer Lage und vertikal auf der angrenzenden – reduziert die Kopplung.
Prüfung, Toleranzen und Qualitätssicherung
| Parameter | Standard | Erweitert |
|---|---|---|
| Leiterplattendicke | ±10% | ±8% |
| Impedanzkontrolle | ±10% | ±8% (±5% verfügbar) |
| Layer-Registrierung | ±3mil (75μm) | ±2mil (50μm) |
| Min. Leiterbahn/Abstand | 3.5/3.5mil | 3/3mil |
Alle Leiterplatten werden zu 100% elektrisch geprüft. Die Impedanz wird mittels TDR-Messung an 3-5 Teststrukturen pro Panel kontrolliert. Querschliffanalysen überprüfen Via-Kupferdicke (mindestens 25μm für IPC Class 3), Dielektrikumsstärke und Registrierungsgenauigkeit. Für High-Speed-Designs mit Anforderungen an Einfügedämpfung bestätigen VNA-Messungen die Kanalqualität.
DFM-Checkliste für 8-Lagen-Designs
Vor der Freigabe Ihres 8-Lagen-Layouts:
- Jede Signallage besitzt eine angrenzende durchgängige Referenzfläche
- Versorgungsteilungen kreuzen keine kritischen Signalwege
- Stack-up ist symmetrisch zur Vermeidung von Verzug; Kupferbalance innerhalb ±20%
- High-Speed-Differenzpaare werden für maximale Abschirmung auf Stripline-Lagen geführt
- Via-Stubs sind für die Betriebsfrequenz geeignet (Backdrilling oberhalb 5GHz prüfen)
- Entkopplungskondensatoren befinden sich innerhalb von 3mm zu IC-Versorgungspins mit eigenen Vias
- Minimale Leiterbahn-/Abstandsanforderungen entsprechen dem Zielprozess
- Lötstopplack-Stege zwischen Fine-Pitch-Pads sind ≥3mil breit
Ihr 8-Lagen-Projekt mit HILPCB starten
HILPCB fertigt 8-Lagen-Leiterplatten für unterschiedliche Konstruktionen und kombiniert diese mit integrierter SMT-Bestückung für eine vollständige Turnkey-Produktion.
Stack-up-Engineering: Kostenlose DFM-Prüfung mit Impedanzsimulation über Polar-SI-Tools – optimale Layerstruktur für Ihre Anforderungen an EMI, Impedanz und Routing.
Materialflexibilität: Standard-FR-4, High-Tg, Low-Loss (Megtron 4/6), Rogers 4350B, halogenfreie Materialien und Polyimid-Starrflex-Aufbauten – direkt verfügbar.
HDI und Fine Features: Blind Vias bis 0.1mm, Buried Vias, Via-in-Pad, 3/3mil Leiterbahn/Abstand und sequentielle Laminierung.
Qualität: 100% elektrische Prüfung, TDR-Impedanzkontrolle, Querschliffanalyse, IPC-A-600 Class 2/3. ISO 9001, IATF 16949 und ISO 13485 Zertifizierungen.
Vom Prototyp bis zur Serie: 48-Stunden-Express-Prototypen mit Skalierung zur Großserienfertigung inklusive SPC-Überwachung. Kunden aus USA, Kanada, Deutschland, Großbritannien, Frankreich, Skandinavien und Australien erhalten technische Unterstützung mit DFM-Rückmeldung am selben Tag.
Gerber-Dateien für eine kostenlose 8-Lagen-Stack-up-Prüfung und ein Angebot hochladen →