
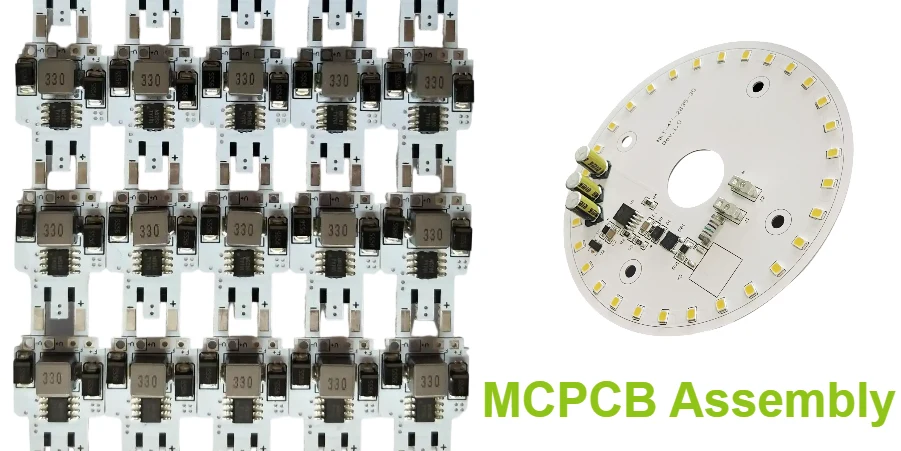
Die Bestückung einer Metallkernplatine (MCPCB) muss die thermische Masse der Platine, die lötbare Oberflächenbeschichtung, die Dielektrikumsisolierung und die Bauteilgrenzen berücksichtigen. Aluminium- und Kupferkonstruktionen können Betriebswärme verteilen, doch Dielektrikum, Schnittstelle und Kühlkörper bestimmen weiterhin den gesamten Kühlpfad. Für ein HilPCB-Angebot geben Sie bitte den Schichtaufbau, die Stückliste, die Montageanordnung sowie die erforderlichen Inspektions- und Thermikergebnisse an.
Ein belastbarer Bestückungsplan legt Pastenauftrag, gemessene Lötstellen- und Bauteiltemperaturen, Bauteilhandling, Prüfumfang und die Nachweise fest, die für die Freigabe der fertigen Baugruppe erforderlich sind.
Herausforderungen bei der MCPCB-Bestückung verstehen
Die Bestückung von Metallkernplatinen stellt im Vergleich zur klassischen FR-4-Bestückung besondere Anforderungen und erfordert spezialisierte Prozesse sowie Anpassungen der Anlagen. Die hohe Wärmeleitfähigkeit des Metallsubstrats sorgt im Betrieb für eine ausgezeichnete Wärmeabfuhr, erzeugt bei der Bestückung jedoch Herausforderungen, die eine sorgfältige Prozesskontrolle verlangen.
Thermische Masse: Die Basis aus Aluminium oder Kupferkern kann Aufheizraten und Temperaturunterschiede innerhalb einer Baugruppe verändern. Passen Sie Ofenzonen, Transportgeschwindigkeit und Wärmeverteilung anhand von Thermoelementen an repräsentativen heißen und kalten Lötstellen sowie empfindlichen Bauteilen an. Eine Metallbasis erfordert nicht automatisch eine höhere Spitze: Halten Sie das Pastenprozessfenster und alle Bauteil- und Materialgrenzen ein. Eine längere Durchwärmzeit ist nur innerhalb dieser Grenzen sinnvoll.
Materialverträglichkeit: Metall, Dielektrikum, Lot und Bauteilausdehnung wirken beim Erwärmen und in Betriebszyklen zusammen. Verwenden Sie die tatsächlichen Legierungs-, Laminat- und Bauteildaten sowie die Lötstellengeometrie, statt einen CTE-Wert auf alle Aluminium- oder Keramikbauteile anzuwenden. Stützen, Padgeometrie und Bestückungsreihenfolge können Spannungen reduzieren; Unterfüllung oder Randverklebung sind optional und können Spannungen, optische Verunreinigungen oder Einschränkungen bei der Nacharbeit verursachen.
Anforderungen an die Oberflächenvorbereitung: Bei einem konventionellen isolierten Metallsubstrat werden Bauteile auf fertigen Kupferpads über einem Dielektrikum gelötet, nicht direkt auf freiliegendem Aluminium. Bewahren Sie die spezifizierte Pad-Oberfläche und Sauberkeit; entfernen Sie Aluminiumoxid nicht und wenden Sie keine aggressiven Behandlungen auf die fertige Platine als generischen Bestückungsschritt an. Lagern und handhaben Sie Platine und Bauteile gemäß den Anforderungen der Lieferanten.
Vergleich MCPCB- und FR-4-Bestückung
| Parameter | Standard-FR-4 | Aluminium-MCPCB | Kupfer-MCPCB |
|---|---|---|---|
| Vorheiztemperatur | Pastenaktivierung und Bauteil-Aufheizgrenzen | Tatsächliches Aufheizverhalten der Aluminiumplatine messen | Tatsächliches Aufheizverhalten der Kupferplatine messen |
| Durchwärmzeit | Pastenspezifisches Durchwärmfenster, falls verwendet | Heiße und kalte Stellen im selben Prozessfenster ausgleichen | Keine pauschale Zusatzverweilzeit aufgrund des Basismetalls |
| Spitzentemperatur | Spitze aus Pastenanforderungen und niedrigster Bauteil-/Materialgrenze | Spitze nicht allein wegen der Aluminiumbasis erhöhen | Bauteilgrenzen nicht überschreiten, um kalte Lötstellen aufzuheizen |
| Zeit über Liquidus | Zeit über dem Liquidus der gewählten Legierung | Lötstellenzeit messen, nicht nur den Ofensollwert | Benetzung der Lötstelle innerhalb der zulässigen Exposition qualifizieren |
| Abkühlrate | Abkühlgrenzen von Bauteil und Paste | Temperaturgradienten und Handhabungstemperatur prüfen | Gradienten, Lötstellenstruktur und Platinenspannung prüfen |
Optimierung des Lotpastendrucks
Ein präziser Lotpastenauftrag bildet die Grundlage einer zuverlässigen MCPCB-Bestückung und erfordert ein optimiertes Schablonendesign sowie Druckparameter, die den Substrateigenschaften Rechnung tragen.
Überlegungen zum Schablonendesign
Öffnungsanpassungen: Legen Sie Öffnungsgeometrie und aufgetragenes Pastenvolumen anhand des Bauteil-Landpatterns, der Schablonendicke und der Übertragungseffizienz fest. Zusätzliche Paste gleicht die Wärmeaufnahme der Platine nicht aus; sie kann Brücken, Aufschwimmen oder Hohlräume verstärken. Abgerundete Öffnungen, Unterteilungen oder Beschichtungen können bestimmte Aufträge unterstützen, doch Volumen und Ablösung sind mit SPI und Testbaugruppen zu verifizieren. Das Flächenverhältnis beschreibt die Öffnungsfläche im Verhältnis zur Wandfläche, nicht einen pauschalen prozentualen Zuschlag für MCPCB.
Schablonenauswahl: Bestimmen Sie Schablonendicke, Öffnungen und Stufendesign aus dem Pastenvolumenbedarf der Bauteile, der Padgeometrie und den Lotpastenspezifikationen. Eine 0,12-mm-Schablone ist ein Ausgangspunkt für manche Baugruppen, keine allgemeine MCPCB-Anforderung.
Druckprozessparameter
Anlageneinstellung: Legen Sie Rakeldruck, Druckgeschwindigkeit und Ablösung anhand der gewählten Paste, Schablone und Platinenauflage fest. Messen Sie die Depots und steuern Sie die Schablonenreinigung anhand der Prozessergebnisse; es gibt keinen einzelnen Druckgeschwindigkeitsbereich für alle MCPCB. Vorrichtungen müssen die Platine stützen, ohne das Dielektrikum oder fertige Oberflächen zu beschädigen.
Pastenauswahl: Passen Sie Flussmittelchemie und Pulvertyp an Padgeometrie, Oberfläche, Reflowprofil und Reinigungsanforderungen an. Auch No-Clean-Flussmittel erfordert die Verifizierung von Rückstandsverträglichkeit und Zuverlässigkeit; es darf nicht als für jede Metallkernbaugruppe unbedenklich vorausgesetzt werden.
Strategien für die Bauteilplatzierung
Eine präzise Bauteilplatzierung auf MCPCB-Substraten erfordert die Berücksichtigung von Wärmeausdehnung, Platzierungskraft und Klebstoffanforderungen, die für Metallkernplatinen spezifisch sind.
Optimierung der Bestückungsmaschine
Anlagenkonfiguration: Die Kalibrierung des Bildverarbeitungssystems berücksichtigt Schwankungen der Substratreflexion. Eine Anpassung der Platzierungskraft verhindert Schäden an Bauteilen oder Substrat. Die Düsenauswahl deckt die Bauteilvielfalt ab und minimiert Rüstzeiten. Eine optimierte Referenzmarkenerkennung handhabt unterschiedliche Substratfarben. Die Bauteilhöhenerkennung gewährleistet eine genaue Z-Positionierung.
Platziergenauigkeit: Verwenden Sie globale und bei Bedarf lokale Referenzmarken, die zur Bildverarbeitung und den Bauteiltoleranzen passen. Steuern Sie Platinenauflage, Verzug und Z-Höhe. Erfassen Sie die Platziergenauigkeit und kontrollieren Sie die Drift an der tatsächlichen Maschine und Vorrichtung.
Klebstoffdosierung
Wärmemanagement: Verwenden Sie Klebstoff nur dort, wo die Baugruppe ihn benötigt. Wählen Sie Wärme- bzw. elektrische Leitfähigkeit, Klebstofffugendicke, Härtung, Modul, Ausdehnung und chemische Verträglichkeit für die Verbindung. UV-Härtung erfordert Lichtzugang und ist nicht grundsätzlich spannungsfrei. Stellen Sie sicher, dass die Verklebung kein Wärmeleitpad blockiert, die LED-Optik verunreinigt oder eine erforderliche Nacharbeit verhindert.
Auftragsverfahren: Jet-, Nadel-, Stempel- oder Druckverfahren dienen unterschiedlichen Viskositäts- und Geometrieanforderungen. Unterfüllung unter einem montierten Bauteil erfordert einen geeigneten Kapillar- oder anderen definierten Prozess; das Drucken eines Klebstoffs ist nicht automatisch eine großflächige Unterfüllung. Prüfen Sie Abdeckung und Härtung für die gewählte Konstruktion.
Optimierung des Reflow-Lötprofils
Vorheizzone
- Anstieg: innerhalb der Grenzen von Paste und Bauteilen
- Ziel: gemessene Lötstellen-/Bauteiltemperaturen
- Dauer: Flussmittelaktivierung und thermische Masse abstimmen
- Bodenheizung: anhand des tatsächlichen Profils anpassen
Durchwärmzone
- Durchwärmbereich: pastenspezifisch, falls eine Durchwärmung erfolgt
- Dauer: Ausgleich gegen Expositionsgrenzen abwägen
- Optimierung der Flussmittelaktivierung
- Temperaturausgleich entscheidend
Reflowzone
- Spitze: Benetzung erfüllen, ohne Bauteilgrenzen zu überschreiten
- Zeit über Liquidus: an repräsentativen Lötstellen gemessen
- Verweilzeit: innerhalb des freigegebenen Bauteil- und Pastenfensters
- Atmosphäre: Luft oder Stickstoff für den Prozess qualifizieren
Abkühlzone
- Abkühlrate: innerhalb der Bauteil- und Prozessgrenzen
- Gradienten und resultierende Lötstellenqualität prüfen
- Handhabung: auf die vom Bauteillieferanten zulässige Temperatur abkühlen
- Zwangsabkühlung sorgfältig steuern
Thermoelementpositionen, Platinenbeladung und freigegebenes Profil dokumentieren; Ofeneinstellungen allein beschreiben die Lötstellentemperatur nicht.
Beispielsweise nennt der Cree LED XLamp XH Handling Guide, Revision 3B Seite 6, 235–245 °C am Bauteilkörper und fordert Anwender auf, die anwendbaren Lötanforderungen mit dem Pastenlieferanten zu bestimmen. Dieses bauteilspezifische Beispiel ist kein universelles MCPCB- oder SAC305-Profil.
Selektivlöten für MCPCB
Selektivlöten kann geeignete Durchsteckbauteile auf einer Metallkernkonstruktion nur dann bestücken, wenn die fertigen Bohrungen, Pads und Anschlüsse wie erforderlich elektrisch von der Basis isoliert sind. Viele einlagige IMS-Platinen besitzen keine konventionellen durchkontaktierten Bohrungen; bestätigen Sie die tatsächliche Konstruktion, bevor Sie dieses Verfahren spezifizieren.
Prozessvorteile
Thermokontrolle: Vorheizung und lokaler Lötkontakt müssen ausreichend Wärme für die Benetzung liefern, ohne Grenzen benachbarter Bauteile oder des Dielektrikums zu überschreiten. Verweilzeit allein gewährleistet keine Füllung. Überwachen Sie repräsentative Lötstellen und Bauteile; Stickstoff kann Oxidation und Benetzung verändern, aber keine ungeeignete Bohrung oder kein ungeeignetes Profil korrigieren.
Flexibilitätsvorteile: Lötstellenspezifische Programme können Unterschiede der thermischen Masse ausgleichen. Reservieren Sie Freiräume für Düse, Vorrichtung und Anschlüsse; benachbarte SMT-Bauteile erhalten weiterhin Vorheizung und Wärmeleitung. Unterschiedliche Flussmittel oder Legierungen erfordern einen bewusst qualifizierten Weg; sie dürfen nicht als auf jeder Platine mischbar vorausgesetzt werden.
Umsetzungshinweise
Flussmittelauftrag: Wählen Sie Sprüh- oder Tropfenauftrag passend zum Lötstellenzugang und zur Flussmittelchemie. Steuern Sie Abdeckung, Aktivierung und Rückstände. Die No-Clean-Klassifizierung hebt nicht alle Reinigungs- oder Verträglichkeitsanforderungen auf; bewerten Sie Bauteil, Beschichtung und Einsatzumgebung vollständig.
Lötparameter: Bestimmen Sie Badtemperatur, Kontaktzeit, Wellen-/Düsengeometrie und einen etwaigen Stickstofffluss für die tatsächliche Anlage, Legierung und Baugruppe. Prüfen Sie Füllung, Brücken, Rückstände und Bauteilbelastung an Testplatinen; feste Temperatur-/Zeit-/Flussrezepte lassen sich nicht aus dem Basismetall ableiten.
Qualitätskontrolle und Inspektion
Inspektion und Tests adressieren definierte Fehler und Betriebsbedingungen. Die MCPCB-Zuverlässigkeitsprüfung sollte Bestückungsabnahme, Umweltqualifikation und ein etwaiges belastbares Lebensdauermodell unterscheiden.
Prozessbegleitende Überwachung
Lotpasteninspektion (SPI): Messen Sie Depothöhe, Fläche und Volumen gegen die Prozessgrenzen. Trendanalysen können Drift erkennen; untersuchen Sie Warnungen und verifizieren Sie Korrekturen. Eine geschlossene Druckerregelung ist eine anlagenspezifische Option, kein Beweis dafür, dass jeder Fehler verhindert wird.
Automatische optische Inspektion (AOI): Die Inspektion nach der Platzierung prüft Bauteilposition und -ausrichtung. Die Inspektion nach dem Reflow erkennt Lötfehler und Bauteilprobleme. 3D-AOI bietet eine erweiterte Fehlererkennung. Die Reduzierung von Fehlmeldungen erfolgt durch optimierte Programmierung und Beleuchtung. Die statistische Datenerfassung ermöglicht kontinuierliche Verbesserung.
Funktionstests
In-Circuit-Test (ICT): Prüfen Sie zugängliche Netze und ausgewählte Bauteilwerte gegen einen Fehlerabdeckungsplan. Boundary Scan erfordert kompatible Bauteile, Zugang und Testbeschreibungen; Flying Probes bieten eine weitere Zugriffsmethode. Funktionstests durchlaufen festgelegte Betriebszustände, während Thermiktests den bestückten Wärmepfad unter definierten Lasten und Umgebungsbedingungen messen.
Burn-in und Zuverlässigkeit: Temperatur-, Leistungszyklus- und Vibrationstests bewerten festgelegte Prüflinge und Expositionen. Ein Alterungsscreening kann einige Frühausfälle aufdecken, beweist aber nicht die Lebensdauer jedes Geräts. Jede beschleunigte Lebensdauervorhersage erfordert einen begründeten Ausfallmechanismus, ein Modell und ein Betriebsprofil.
Eingaben und Abnahmeplan für die LED-MCPCB-Bestückung
Anforderungen an LED-Bauteile
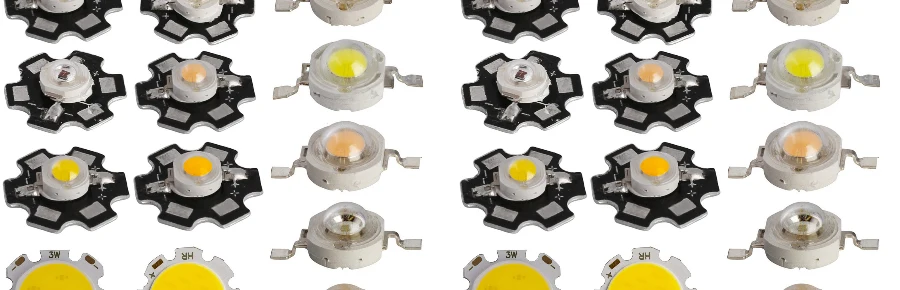
SMD-LEDs: Exakte Artikelnummern angeben; Größencodes wie 3528/5050 definieren keine elektrischen oder Handhabungsgrenzen
High Power: Strom-, Leistungs- und Thermikgrenzen des gewählten Bauteils
COB: Array-Zeichnung, elektrische Verbindung und Montageverfahren
UV/IR: Definierte ESD-, optische, chemische und Handhabungsanforderungen
Thermische Schnittstelle
TIM-Typen: Paste, Pad, Klebstoff
Leitfähigkeit: Daten des gewählten TIM unter den relevanten Prüfbedingungen
Dicke: Erforderliche Klebstofffuge und gemessene Montagetoleranz
Abdeckung: Spezifizierte Kontakt-/Hohlraumgrenzen und Prüfmethode
Qualitätsstandards
IPC-A-610: Vereinbarte Revision, Klasse und anwendbare Abnahmekriterien
J-STD-001: Anwendbare Revision und Bestückungsanforderungen
Inspektion: Vereinbarte Stichprobe, Grenzen und Fehlerabdeckung
Rückverfolgbarkeit: Erforderliche Los-/Einheitenaufzeichnungen und Aufbewahrung
Produktionsplanung
SMT-Linien: Lieferstandort und geeignete Ausstattung bestätigen
Kapazität: Durchsatz für die tatsächliche Stückliste und Route anbieten
Minimum: Prototypenmenge und Rüstkosten bestätigen
Maximum: Losgröße, Terminierung und Abnahmeplan bestätigen
Fortschrittliche Bestückungstechnologien
Neue Technologien und fortschrittliche Prozesse erweitern die Möglichkeiten der MCPCB-Bestückung und adressieren zunehmend komplexe Anforderungen.
Dampfphasenlöten
Prozessvorteile: Dampfkondensation kann eine Baugruppe in Richtung der Siedetemperatur der gewählten Flüssigkeit erwärmen. Bauteilgrenzen, Platinenbeladung und Expositionszeit bleiben entscheidend. Die Dampfphase beseitigt nicht grundsätzlich Hohlräume und erlaubt keinen niedrigeren Lotliquidus; vakuumunterstützte Varianten benötigen eine eigene Prozessqualifikation.
MCPCB-Anwendungen: Die Dampfphase kann für thermisch anspruchsvolle Platinen oder gemischte Bauteilmassen geeignet sein, wenn Bauteile und Konstruktion es zulassen. Vergleichen Sie tatsächliche Temperaturgleichmäßigkeit, Hohlraumbildung, Durchsatz und Fluidverträglichkeit mit Konvektionsergebnissen; sie ist keine automatische Wahl für jedes empfindliche Bauteil.
Laserlöten
Selektive Bearbeitung: Laserlöten richtet optische Energie lokal aus, doch Absorption, Sichtlinie, Reflexionen und Wärmeleitung bestimmen das Ergebnis. Qualifizieren Sie Energie, Fokus, Vorschub und Überwachung für die Lötstelle und schützen Sie benachbarte Optik/Bauteile; lokale Erwärmung garantiert keine schadensfreie Substratoberfläche.
Präzisionsanwendungen: Laserlöten kann für zugängliche feine Lötstellen, lokale Nacharbeit oder wärmeempfindliche Konstruktionen geeignet sein. Legen Sie die zulässige Wärmebelastung und Inspektionskriterien fest; eine lokal adressierte Lötstelle kann dennoch Wärme in benachbarte Bauteile leiten.
Design-for-Assembly-Richtlinien
Die Optimierung von MCPCB-Designs für die Bestückung verbessert Ausbeuten, senkt Kosten und gewährleistet eine zuverlässige Produktion. Die Einhaltung geeigneter MCPCB-Designregeln sichert die Fertigbarkeit.
Optimierung des Paddesigns
Thermische Aspekte: Folgen Sie dem Landpattern und den Hinweisen zum Wärmeleitpad des gewählten Bauteils, statt jedes Pad wegen CTE-Fehlanpassung zu vergrößern. Jede Wärmeentlastung ist gegen Strom und Betriebswärmestrom abzuwägen. Sind Durchkontaktierungen Teil der Konstruktion, können Füllung/Verschließung das Lotdochten steuern; bohren Sie nicht durch eine isolierte Metallbasis ohne geeignetes Isolationsdesign. Wählen Sie lötstoppmasken- oder kupferdefinierte Pads passend zu Bauteil- und Fertigungstoleranzen.
Bauteilauswahl: Wählen Sie Gehäuse mit kompatiblen CTE-Eigenschaften. Berücksichtigen Sie die Bauteilstandhöhe für Reinigung und Inspektion. Bewerten Sie Temperaturbewertungen für die Reflowprofilkompatibilität. Wählen Sie für den Prozess geeignete Feuchteempfindlichkeitsstufen. Verifizieren Sie Verfügbarkeit und Lebenszyklus für die Produktionsplanung.
Nutzenkonstruktion
Fertigungseffizienz: Optimieren Sie die Nutzengröße für die Anlagenmöglichkeiten. Fügen Sie Werkzeuglöcher für eine genaue Registrierung hinzu. Ergänzen Sie Referenzmarken für die Bildverarbeitungsausrichtung. Implementieren Sie eine Schlechtplatinenmarkierung für die Prozessverfolgung. Konstruieren Sie Bruchstege für eine einfache Vereinzelung.
Testzugang: Stellen Sie zugängliche elektrische Testpunkte und Vorrichtungsfreiräume bereit. Verwenden Sie Boundary Scan nur für unterstützte Bauteile/Ketten und definieren Sie Thermomesspunkte, die keine elektrisch aktiven Pads kurzschließen. Planen Sie Handhabung und Vereinzelung so, dass LED-Bauteile nicht gebogen oder belastet werden.
Strategien zur Kostenoptimierung
Die Balance zwischen Bestückungsqualität und Kosteneffizienz sichert wettbewerbsfähige MCPCB-Lösungen, die Marktanforderungen erfüllen. Unsere MCPCB-Kostenanalyse hilft, Ihr Budget zu optimieren.
Prozessauswahl
Volumenaspekte: Manuelle Bestückung für Prototypen und Kleinstserien. Halbautomatisierte Prozesse für kleine bis mittlere Lose. Vollautomatisierte Linien für die Großserienfertigung. Flexible Fertigungszellen für hohe Variantenvielfalt. Dedizierte Linien für stabile Großserienprodukte.
Technologische Abwägungen: Bewerten Sie Schablone gegenüber Dosierung für den Pastenauftrag. Vergleichen Sie Selektiv- und Wellenlöten für Durchsteckbauteile. Bewerten Sie Dampfphase gegenüber Konvektionsreflow. Erwägen Sie Laserlöten gegenüber klassischem Selektivlöten. Balancieren Sie Automatisierungsgrad mit Produktkomplexität und Volumen.
Lieferkettenmanagement
Bauteilbeschaffung: Konsolidieren Sie Lieferanten, um Verwaltungsaufwand zu reduzieren. Führen Sie lieferantenverwaltete Bestände für stabile Produkte ein. Nutzen Sie Konsignationsprogramme für hochwertige Bauteile. Legen Sie Alternativen für kritische Bauteile fest. Überwachen Sie den Lebenszyklusstatus, um Obsoleszenzprobleme zu vermeiden.
Produktionsplanung: Bündeln Sie ähnliche Technologien zur Effizienzmaximierung. Planen Sie vorbeugende Wartung zur Minimierung von Stillständen. Implementieren Sie Schnellrüstverfahren zur Reduzierung der Rüstzeit. Optimieren Sie die Linienbalance zur Steigerung des Durchsatzes. Nutzen Sie prädiktive Analysen für die Kapazitätsplanung.
Kompletter MCPCB-Fertigungspartner
Die MCPCB-Bestückung erfordert Thermoprofilierung, validierte Lötstellen, Dielektrikumsintegrität und eine angemessene Inspektion des fertigen Schichtaufbaus. Fordern Sie vom Lieferanten tatsächliche Fähigkeitsnachweise, Bestückungsausbeutedaten und projektspezifische Spezifikationen an, bevor Sie eine Großserienqualifikation behaupten.
Für LED-Module, Automotive-Elektronik oder industrielle Leistungsplatinen definieren Sie die anwendbare Konstruktion, Materialbeschaffung, Bauteilhandhabung, Prozesskontrollen und Freigabenachweise. Ein Lieferantenangebot sollte den tatsächlichen Standort, die Prozesse und die Inspektionsergebnisse benennen; Anwendungsetiketten allein begründen keine Qualifikation.
Senden Sie HilPCB die Platinendaten, Stückliste, Bauteilhandhabungshinweise sowie thermischen und mechanischen Anforderungen für eine Bestückungsprüfung und ein Angebot. Geben Sie den erforderlichen Testumfang, die Aufzeichnungen und besondere Prozessqualifikationen an.