
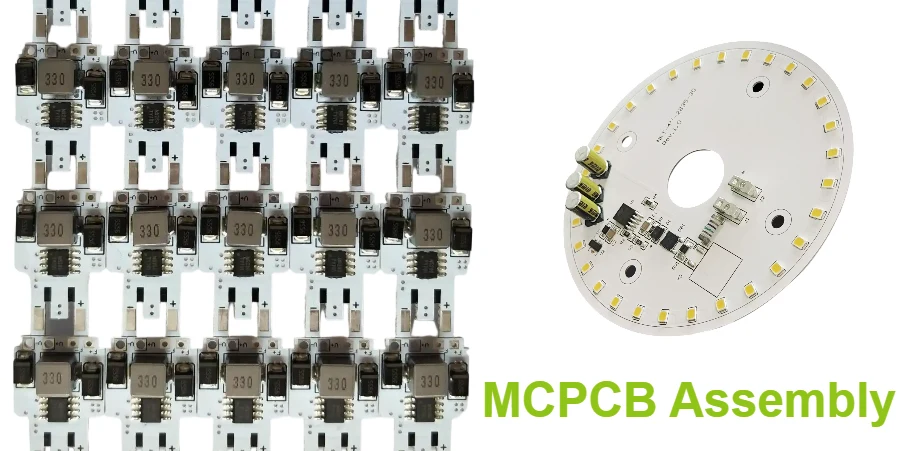
- MCPCB-Bestückung sollte als Problem der thermischen Prozessführung und der Isolationskontrolle betrachtet werden, nicht als gewöhnliche FR-4-SMT mit Metallbasis.
- Die ersten Prüfungen betreffen meist den Basismaterialtyp, die Grenzen der Dielektrik, die thermische Masse der Leiterplatte, die Strategie des Lötprofils, den Wärmeweg der Bauteile und die Größen, die nach der Bestückung noch messbar sein müssen.
- Die meisten Ausfälle entstehen durch unterheizte Lötstellen, falsche Profilannahmen, überlastete Dielektrikbereiche, eingeschlossene Wärme unter Leistungskomponenten oder späte mechanische Änderungen, die den realen Wärmeweg verändern.
- Prozesserfolg hängt meist davon ab, Schablonendesign, Reflow-Energie, Trägerunterstützung und Prüfverfahren schon vor dem ersten Pilotlauf auf den tatsächlichen Metallkernaufbau abzustimmen.
- Bei LED-, Leistungswandler- und Outdoor-Modulen muss die Bestückungsplanung mit der thermischen Validierung abgestimmt bleiben und darf sich nicht nur an der optischen Lötnaht orientieren.
MCPCB-Bestückung ist der Prozess des Lötens und Validierens von Bauteilen auf einer Metallkern-Leiterplatte, meist auf Aluminium- oder Kupferbasis. Das Substrat verbessert die Wärmeverteilung, verändert aber auch, wie die Leiterplatte Reflow-Energie aufnimmt und wieder abgibt. Die praktische Engineering-Aufgabe besteht darin, Lötstellenbildung, Schutz der Dielektrik und thermische Leistung im fertigen Produkt auszubalancieren.
Inhalt
- Was bei einer MCPCB-Bestückung zuerst zu prüfen ist
- Tabelle zentraler Prozess- und Validierungsregeln
- Tabelle früher Engineering-Abwägungen
- Wie thermische Masse Schablonen- und Reflow-Entscheidungen verändert
- Wie Isolation, Befestigung und Wärmeweg die Zuverlässigkeit beeinflussen
- Was Pilotteams vor der Freigabe festlegen sollten
- FAQ
- Nächste Schritte
- Referenzen
- Autor und Prüfung
Was bei einer MCPCB-Bestückung zuerst zu prüfen ist
Eine MCPCB ist nicht einfach nur eine FR-4-Leiterplatte mit besserer Wärmeableitung. Die Metallbasis verändert thermische Masse, Steifigkeit der Leiterplatte, Verhalten in der Aufnahme und den wirksamen Wärmeweg nach der Bestückung. Die IPC-Bestückungsstandards definieren die Lötakzeptanz und Prozesskontrolle auf Lötstellenebene, doch das eigentliche Risiko bei einer MCPCB auf Baugruppenebene entsteht daraus, wie der Lötprozess mit Substrat und Dielektrikstruktur zusammenwirkt.
Die ersten Prüfpunkte sind meist:
- ob die Leiterplatte Aluminium, Kupfer oder ein anderes isoliertes Metallsubstrat verwendet und welche Dielektrikstruktur die Kupferlage von der Basis trennt
- ob die thermisch schwersten Bauteile tatsächlich ein gültiges Lötfenster erreichen können, ohne benachbarte Teile zu überhitzen
- ob das Pad-Layout von LED, MOSFET, Treiber, Steckverbinder oder Leistungsgehäuse weiterhin sowohl Lötbarkeit als auch Wärmeabfuhr unterstützt
- ob Träger, Aufnahme oder Stützmethode Kippen oder ungleichmäßiges Aufheizen während Druck, Platzierung und Reflow verhindern
- ob Inspektion und Funktionstest nach der Bestückung noch das reale thermische und elektrische Verhalten nachweisen
Für thermische Designs lohnt es sich meist, die Annahmen zu Metallkern-PCB, Dickkupfer-PCB und SMT-Bestückung vor der Prototypenfreigabe abzugleichen.
Tabelle zentraler Prozess- und Validierungsregeln
| Regel / Parameter | Zuerst prüfen | Warum es wichtig ist | Wie verifizieren | Wenn ignoriert |
|---|---|---|---|---|
| Thermische Masse des Substrats | Tatsächliche Leiterplattenmasse und Wärmeableitungseffekt vor dem Profilieren bestätigen | Metallkern-Leiterplatten absorbieren Reflow-Energie anders als FR-4 | Thermisches Profiling an der realen Baugruppe | Kalte Lötstellen oder ungleichmäßige Benetzung |
| Schutz der Dielektrik | Prüfen, wo Wärme, Druck und Nacharbeitsstress relativ zu isolierten Bereichen wirken | Thermische Überlastung kann die Isolation beschädigen, selbst wenn Lötstellen akzeptabel aussehen | Aufbauprüfung und Prüfung des Prozessfensters | Versteckte Dielektrikschäden und Feldausfälle |
| Schablonen- und Pastenstrategie | Pastenvolumen und Aperturdesign an Pad-Geometrie und Wärmebedarf anpassen | Thermische Bauteile brauchen oft anderes Druckverhalten als kleine Steuerteile | Druckinspektion und Pilot-Pastenstudie | Zu wenig Lot oder Brückenbildung |
| Träger und Unterstützung | Festlegen, ob die Leiterplatte beim Drucken und Reflow eine Stützvorrichtung braucht | Auch steife Metallkern-Leiterplatten können bei schwacher Unterstützung kippen oder an Prozessstabilität verlieren | Probelauf und Prüfung der Maschinenparameter | Platzierungsfehler und inkonsistente Lötstellen |
| Wärmeweg nach dem Löten | Prüfen, wie die bestückte Leiterplatte Wärme in Chassis, Kühlkörper oder Gehäuse abführt | Gute Lötung reicht nicht aus, wenn der endgültige Wärmeweg unvollständig ist | Thermische Prüfung und Prüfung unter Last | Hotspots und verkürzte Lebensdauer |
| Prüfverfahren | Umfang von AOI, Röntgen, Funktionstest und thermischer Verifikation früh festlegen | Leistungs- und LED-Baugruppen brauchen oft mehr als visuelle Lötakzeptanz | Prüfplan und Validierungscheckliste | Fehler gelangen in Pilotchargen |
Tabelle früher Engineering-Abwägungen
| Designentscheidung | Meist stärker für | Wichtigster Trade-off | Was früh bestätigt werden sollte |
|---|---|---|---|
| Aluminiumkern-Leiterplatte | Kostensensitives thermisches Management in LED- und Industriedesigns | Geringere thermische Leistung als Kupferbasis in manchen Fällen | Reale Wärmelast und Gehäuseschnittstelle |
| Kupferbasierte Leiterplatte | Aggressivere Wärmeverteilung und höhere Leistungsdichte | Höhere Kosten und größere Prozesslast | Ob die zusätzliche thermische Reserve wirklich gebraucht wird |
| Reflow in einem Durchlauf | Einfacherer Bestückungsfluss | Schwerer zu optimieren, wenn thermische Massen stark variieren | Bauteilmix und Leiterplattensymmetrie |
| Trägergestützter Prozess | Bessere Planarität und stabileres Handling | Zusätzliche Werkzeuge und höhere Einrichtungsaufwände | Nutzentyp und Produktionsvolumen |
| Größeres Lotvolumen für Leistungsteile | Bessere Lötstellenbildung auf Pads mit hoher thermischer Masse | Kann Hohlräume oder Formkontrollrisiko erhöhen | Gehäusegeometrie und Prüfkriterien |
| Zusätzliche Schnittstellenfläche oder mechanische Klemmung | Bessere finale Wärmeübertragung ins Gehäuse | Mehr Abstimmung in der Montage notwendig | Chassis-Konzept und Service-Methode |
Wie thermische Masse Schablonen- und Reflow-Entscheidungen verändert
Der häufigste Bestückungsfehler bei MCPCBs besteht darin anzunehmen, dass sich das Profil wie bei einer Standard-FR-4-Leiterplatte einstellen lässt. Das funktioniert meist nicht. Die Metallbasis zieht Energie aus dem Lötprozess, und dadurch verändert sich, wie schnell unterschiedliche Zonen aufheizen.
Drei Entscheidungen sind dabei meist am wichtigsten.
1. Auf der realen Leiterplatte profilieren, nicht auf Basis eines Standardrezepts
Sowohl Indium als auch Kester betonen, dass Reflow-Profile für Lotpaste dem Pastenlieferanten und dem realen Bestückungskontext folgen sollten, statt einen kopierten Ofensatz zu übernehmen. Bei MCPCBs verändern reale Leiterplattenmasse und Bauteilmix das Ergebnis so stark, dass Annahmen auf Basis von Testmustern selten ausreichen.
2. Schwere Thermalpads und kleine Signalbauteile als gemeinsames Prozessfenster behandeln
Hochleistungs-LEDs, Treiber und Thermalpads benötigen unter Umständen mehr Energie, doch benachbarte Kleinbauteile können trotzdem überlastet werden, wenn das Fenster unbedacht gestreckt wird. Schablonentuning, Platzierfolge und Trägerunterstützung sind oft genauso wichtig wie die Spitzentemperatur.
3. Erst messen, dann über Optimierung streiten
Wenn kein thermisches Profiling unter realen Bestückungsbedingungen erfolgt, diskutieren Teams oft über Reflow-Einstellungen, ohne zu wissen, ob das eigentliche Limit kaltes Lot, schlechter Kontakt, verzogene Unterstützung oder schlicht eine falsche Annahme über den Wärmeweg ist.
Wie Isolation, Befestigung und Wärmeweg die Zuverlässigkeit beeinflussen
Zuverlässige MCPCB-Baugruppen werden nicht allein nach der Lötoptik bewertet. Entscheidend ist, ob die Leiterplatte elektrische Last tragen und gleichzeitig Wärme aus dem aktiven Bereich ableiten kann, ohne die isolierte Struktur zu schädigen.
Die wichtigsten Engineering-Prüfungen sind:
- ob die Dielektrik zwischen Kupfer und Metallbasis für Betriebsspannung und Einsatzumgebung geeignet ist
- ob schwere Bauteile konzentrierte Spannungen während der thermischen Zyklen erzeugen
- ob Schrauben, Clips, Thermalpads oder Schnittstellenmaterialien nach der Bestückung die Planarität der Leiterplatte oder die lokale Wärmeabfuhr verändern
- ob Nacharbeit oder manuelles Nachlöten isolierte Bereiche schädigen oder die Langzeitkonstanz verschlechtern könnten
Wenn das Design thermisches Management mit dichter Bestückung kombiniert, müssen Prüfungen von Turnkey-Bestückung, PCB-Prototypen und BOM-Betrachter meist zusammen stattfinden.
Was Pilotteams vor der Freigabe festlegen sollten
Ein MCPCB-Pilotlauf ist dann erfolgreich, wenn thermisches Ziel, Bestückungsziel und Validierungsziel vor dem ersten Build gemeinsam eingefroren werden.
Eine praktische Freigabe-Checkliste umfasst typischerweise:
- Basismaterial und Dielektrik freigegeben Die exakte Metallkernkonstruktion bestätigen, bevor Schablonen- und Profilarbeit beginnt.
- Thermisches Profil an der realen Baugruppe validiert Die tatsächliche Leiterplatte und Schlüsselbauteile verwenden statt einer generischen bleifreien Profilannahme.
- Wärmeweg dokumentiert Definieren, wie Wärme im Endeinsatz aus der Baugruppe abgeführt wird und nicht nur während des Lötens.
- Träger- oder Vorrichtungskonzept freigegeben Alle Stützwerkzeuge einfrieren, die für Druck-, Platzierungs- oder Reflow-Stabilität nötig sind.
- Prüfplan definiert Festlegen, welche Löt-, thermischen und elektrischen Prüfungen für die Pilotfreigabe erforderlich sind.
- Bauteile und Schnittstellenmaterialien geprüft Mit dem BOM-Betrachter prüfen, ob Substitutionen das thermische oder mechanische Verhalten verändern.
Wenn sich der Wärmeweg noch ändert, ist Unterstützung durch Express-PCB meist sinnvoller, als einen zu frühen produktionsähnlichen Lauf zu erzwingen.
FAQ
Warum ist MCPCB-Bestückung schwieriger als Standard-FR-4-Bestückung?
Weil die Metallbasis verändert, wie die Leiterplatte Reflow-Energie aufnimmt, die Baugruppe mechanisch trägt und nach dem Löten Wärme ableitet.
Braucht eine MCPCB immer ein anderes Reflow-Profil?
In der Praxis meistens ja, weil thermische Masse der Leiterplatte und Gehäusemix oft so stark von FR-4 abweichen, dass ein kopiertes Profil unzuverlässig wird.
Reicht die Lötstellenoptik aus, um eine gute MCPCB-Baugruppe zu beurteilen?
Nein. Thermische Leistung, Schutz der Isolation und die endgültige Anbindung an Gehäuse oder Kühlkörper müssen ebenfalls verifiziert werden.
Was ist das größte Zuverlässigkeitsrisiko bei bestückten MCPCBs?
Oft ist es der Widerspruch zwischen Annahmen im Lötprozess und dem realen Wärmeweg, wodurch versteckte Spannungen, schwache Lötstellen oder dauerhafte Hotspots entstehen.
Was sollte vor dem ersten Pilotlauf festgelegt sein?
Festgelegt sein sollten Metallkernkonstruktion, Profilansatz, Stützwerkzeuge, Prüfverfahren und die Annahmen zum finalen Wärmeübergang.
Nächste Schritte
Wenn Sie eine thermische Leiterplatte für LED-, Leistungs- oder Outdoor-Anwendungen vorbereiten, besteht der sinnvollste nächste Schritt meist darin, Metallkernkonstruktion, Lötprofil und finalen Wärmeweg vor der Pilotfreigabe gemeinsam zu prüfen.
HILPCB kann diesen Prozess unterstützen durch:
- Planung von Metallkern-PCB und Dickkupfer-PCB für thermische Layouts
- Abstimmung von SMT-Bestückung und Turnkey-Bestückung für Pilot- und Serienaufbauten
- Unterstützung mit PCB-Prototypen und Express-PCB für Prozessvalidierungsschleifen
- Prüfungen mit Gerber-Betrachter und BOM-Betrachter vor der Freigabe
- Angebot anfordern, wenn Leiterplattenaufbau, Bauteilliste und thermische Notizen bereit sind
Referenzen
- IPC J-STD-001 Requirements for Soldered Electrical and Electronic Assemblies
- IPC-A-610 Acceptability of Electronic Assemblies
- Indium solder paste reflow profiling guidance
- Kester lead-free reflow profiling overview
- Ventec insulated metal substrate materials
Autor und Prüfung
Autor: HILPCB Engineering Content Team Geprüft von: HILPCB Thermal PCB and Assembly Review Team Zuletzt aktualisiert: 2026-04-05