
Für Steckerpins, Einpresskontakte oder mechanische Befestigungselemente ist in der Montage nur ein Maß relevant: das Endlochmaß (Finished Hole Size, FHS) — der Netto-Innendurchmesser der Bohrung nach Abschluss aller Fertigungsschritte. Der Bohrerdurchmesser (Ddrill) ist dagegen eine vorgelagerte Prozesswahl: das Werkzeug, das das Werk wählt, um Elastizitätsrückfederung des Basismaterials, chemische Kupferkeimschicht, galvanisches Lochkupfer und Oberfläche abzudecken.
Exportiert der Designer eine Excellon-Bohrdatei, ohne anzugeben, ob die Werte Endlochmaße oder Bohrerdurchmesser darstellen — oder wendet er auf einen Einpressstecker pauschal eine +0,10 mm-Galvanikkompensation an —, kompensiert das Werk entweder doppelt und liefert ein zu großes Loch (schwache Kehle) oder zu wenig und der Pin passt in der Linie nicht.
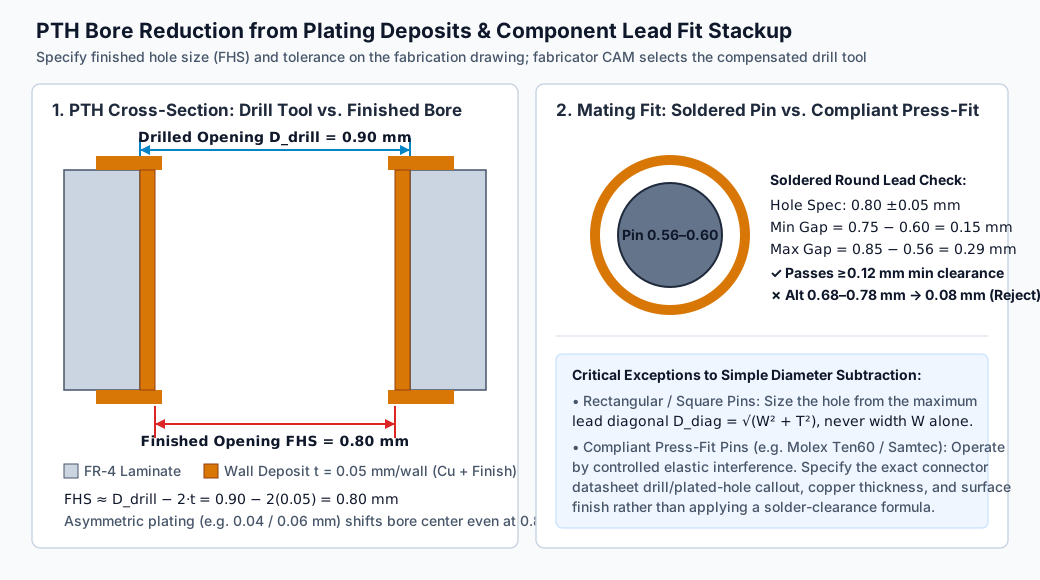
1. Vom Bohren zum Endloch: die Beschichtungs-Stapelung der PTH-Lochwand
Bei der Bearbeitung einer durchkontaktierten Bohrung schneidet der mechanische Bohrer zunächst die Ursprungsbohrung Ddrill ins kupferkaschierte Basismaterial; die folgenden Nass- und Galvanikprozesse schichten die Lochwand nach innen auf und verringern das Nettoloch um das Doppelte der Gesamtwandstärke (2t):
Wie die Molex-Ten60-Produktspezifikation PS-46436-100 (Rev E8, §7.1) und der veröffentlichter Galvanikleitfaden zeigen, brauchen verschiedene Werke und Boardaufbauten unterschiedliche Bohrkompensationen, um dasselbe Endlochmaß zu erreichen:
| Lochwandschicht / Prozessfaktor | Typischer einseitiger Beitrag | Warum eine „universelle Bohrkompensation" werkübergreifend scheitert |
|---|---|---|
| Chemisches + galvanisches Lochkupfer | 20--35 μm einseitig (0,04--0,07 mm Durchmesserdifferenz) | IPC-6012 Klasse 3, Dickkupferboards oder hohe Aspektverhältnisse fordern mehr Lochkupfer als Standard-Klasse-2-Schnellboards |
| Oberflächenabscheidung | ENIG/OSP/Immersionszinn: einseitig <1--5 μm; HASL: 10--40+ μm, ungleichmäßiger Meniskus |
Heißluftnivellierung (HASL) hinterlässt eine dickere, ungleichmäßigere Lotschicht an der Lochwand, planare chemische Finishs (ENIG usw.) bleiben dünn und gleichmäßig |
| Elastische Rückfederung des Basismaterials (Shrinkage) | Material- und Vorschubabhängig (10--30 μm) | FR-4, High-Tg-Epoxy, PTFE-/Keramiklaminate federn unterschiedlich, wenn der Hartmetallbohrer austritt |
| Galvanikstromverteilung („Dog-bone") | Lochränder/Ecken plattieren dicker als die Lochmitte | Hohe Aspektverhältnisse beschichten die oberen/unteren Lochmündungen schneller als die Mitte — die Lochwand wird tonnenförmig |
Beschichtungsgeometrie-Rechnung: konzentrisch vs. asymmetrische Lochwand
Im idealen konzentrischen Modell (plating-geometry-example.csv): CAM wählt einen 0,90 mm-Bohrer und der Prozess schichtet gleichmäßig t = 0,05 mm (50 μm) je Wandseite:
Erzeugen jedoch lokale Stromverteilung oder Bohrversatz 0,04 mm links und 0,06 mm rechts, liest die Lehre weiterhin 0,90 - (0,04 + 0,06) = 0,80 mm — doch die Mittellinie der fertigen Bohrung ist seitlich verschoben, und Unterschiede zwischen Lochmündung und -mitte können den Pin trotzdem blockieren. Deshalb sollte der Designer Endlochmaß plus Toleranz (DFHS ± tol) vorgeben und die Bohrerwahl der zertifizierten CAM-Kompensationstabelle des Werks überlassen.
2. Löt-THT-Bohrungen dimensionieren: Rund- vs. Rechteckpins
Einlotbohrungen für Wellen-, Selektiv- oder Handlötung brauchen ein Gleichgewicht: unter dem ungünstigsten Pin-/Loch-Toleranzpaar noch einsetzbar, aber eng genug, damit die Kapillarwirkung das flüssige Lot an die obere Padseite zieht (typisch 0,15--0,40 mm Durchmesserspiel, je nach Boarddicke und Lötverfahren).
Fall A: Toleranzsumme runder Pins
Minimales/maximales Durchmesserspiel immer mit Grenzmaßen rechnen, nicht nur nominal:
Beispiel: Rundpin 0,58 ± 0,02 mm (0,56--0,60 mm), Prozessziel Mindestspiel 0,12 mm für Einsetzen und Durchsteigen (fit-tolerance-example.csv):
| Kandidatenloch | Endlochbereich (DFHS) | Mindestspiel (DFHS,min - 0,60) | Maximalspiel (DFHS,max - 0,56) | Fazit |
|---|---|---|---|---|
Kandidat 1 (Basis): 0,80 ± 0,05 mm |
0,75--0,85 mm | 0,15 mm (0,75 - 0,60) | 0,29 mm (0,85 - 0,56) | Bestanden — +0,03 mm über 0,12 mm, Maximalspiel ≤ 0,30 mm |
Kandidat 2 (kleiner): 0,73 ± 0,05 mm |
0,68--0,78 mm | 0,08 mm (0,68 - 0,60) | 0,22 mm (0,78 - 0,56) | Verworfen — nominal 0,73 - 0,58 = 0,15 mm sieht gut aus, im Grenzfall bleiben nur 0,08 mm |
Das berücksichtigt nur das Einzelpin-Durchmessermaß. Bei Mehrpinleisten oder Steckern mit Gehäuse fressen auch die Lagetoleranz des Arrays (GD&T \varnothing t) und die Pin-Endpositionsstreuung das Einsetzspiel.
Fall B: Quadrat- und Rechteckpins (Diagonalenregel)
Ein Layoutklassiker: PTHs für Quadrat-/Rechteckstiftleisten werden nach der Flankenbreite (W) dimensioniert. Ein quadratischer 0,64 × 0,64 mm (0,025 in) Stift berührt die Lochwand an den vier Ecken, nicht an den Flanken. Der maximale Pindurchmesser ist daher die maximale Diagonale mit Toleranz:
Ein quadratischer 0,64 ± 0,02 mm-Pin (W\max = T\max = 0,66 mm) misst diagonal √0,662 + 0,662 = 0,933 mm — ein 0,80 mm-Endloch, das einen 0,60 mm-Rundpin leicht nimmt, klemmt den 0,64 mm-Quadratpin sofort.
3. Warum Einpresskontakte (Pressfit) die Lötspiel-Formel nicht verwenden dürfen
Elastische Einpresspins (Eye-of-the-Needle, C-Sektion — üblich an Leistungsmodulen, Automotive-ECUs, Telecom-Backplanes) bilden durch kontrolliertes radiales Übermaß eine gasdichte Kaltverschweißung zwischen elastischer Pinzone und galvanisierter Lochwand. Wendet man die Lötspiel-Formel mit positivem Spiel auf Einpresspins an, bleibt die Haltekraft null — elektrischer Öffner.
Nach der Pressfit-Spezifikation von Samtec und der Molex-Ten60-Spezifikation PS-46436-100 müssen vier gekoppelte Parameter aus der Steckverbinder-Herstellerzeichnung übernommen werden:
- Spezifizierter Referenzbohrer und Endlochtoleranz: Pressfit-PTHs sind meist deutlich enger als Löt-PTHs (üblich FHS ± 0,05 mm oder +0,05/-0,025 mm, oft mit vorgeschriebenem Referenzbohrer, z. B. 1,15 mm Bohrer für 1,00 ± 0,05 mm Endloch).
- Lochkupfer- und Oberflächenfenster: Zu wenig Lochkupfer reißt beim Pressen die Wand; zu dickes Lochkupfer oder dickes ungleiches HASL erhöht die Presskraft und schält Zinn ab. Üblicherweise planare Finishs (Immersionszinn, ENIG oder OSP — nach Steckerdatenblatt).
- Zylindrizität im elastischen Eingriffsbereich: Starkes „Dog-boning" an dicken Backplanes (mehr Kupfer an der Mündung als in der Eingriffstiefe) verändert den Radialkontaktdruck.
- Mindestboarddicke und Gegenwerkzeug: Prüfen, ob der Lagenaufbau die Mindest-Eingriffsdicke des Steckers erreicht und ob Außen-/Innenrestringe zum spezifizierten Pressfit-Bohrer passen.
4. Metallisierte Langlöcher, NPTH-Montagelöcher und die Master-Bohrtabelle
Die größte Mehrdeutigkeit liegt meist bei nichtrunden Langlöchern und nichtdurchkontaktierten Bohrungen (NPTH). Die downloadbare Master-Bohrtabelle (filled-hole-requirements.csv) zeigt die Dokumentation von vier Lochfamilien — inklusive ausdrücklicher Hold-Markierung bei fehlenden Daten:
| Merkmal/Callout | Lochtyp & Metallisierung | Passungspartner | Endmaß & Toleranz | Positionsbezug | Aktueller Engineering-Status |
|---|---|---|---|---|---|
H01(J1) |
Rundes PTH | Runder Lötsteckerpin (0,56--0,60 mm) | \varnothing 0,80 ± 0,05 mm FHS | Datum A/B (DEMO-MECH-B) |
Maß geprüft (0,15--0,29 mm Spiel); Positionsmaß ausstehend |
H02 |
Rundes NPTH | Mechanischer M3-Stopfen/Führungszapfen | \varnothing 3,20 +0,10/-0,00 mm FHS | Lage über DEMO-MECH-B gesteuert |
Hold — klären, ob lose Durchgangs- oder Präzisionsregisterbohrung |
S01(J2) |
Metallisierte Fräsnut | Flacher Leistungsstecker | Breite 1,20 ± 0,05 mm × Länge 2,40 ± 0,10 mm FHS | Nutmittellinie & Orientierung nach DEMO-MECH-B |
Hold — Exportdatei ohne Metallisierungsflag; G85-/Nutzdaten neu ausgeben |
H03(J3) |
Rundes Pressfit-PTH | Lötfreier Einpressstecker | Nach Herstellerzeichnung | Steckerbezug & Eingriffstiefe | Hold — Lochmaß nicht raten; genaue Bestellnummer & Herstellerzeichnung anhängen |
(Drei Rechen-CSV: filled-hole-requirements.csv, fit-tolerance-example.csv, plating-geometry-example.csv und Anleitung.)
Kernregeln für Nuten (S01) und NPTH (H02)
- Flache Leistungsstecker-Nuten nicht als überdimensionale Rundbohrung modellieren, es sei denn, Pad- und Pastenvolumen sind bewusst auf das Großloch ausgelegt — das Übermaßloch frisst Routingraum und benötigt beim Wellen-/Selektivlöten deutlich mehr Lotfüllung gegen Ausgasung. Nuten über eigene Nut-/Fräslage oder Excellon-Slot-Kommandos exportieren, mit Breite, Länge, Endradius und PTH/NPTH-Attribut.
- PTH und NPTH in getrennten Excellon-Dateien exportieren (oder eindeutige Werkzeugkopfkennungen): Nach dem veröffentlichter Bohrleitfaden werden eingehende Bohrwerte als Endlochmaße interpretiert; vermischte metallisierte/nichtmetallisierte Löcher mit unklarer Flag erzeugen garantierte CAM-Holds.
- Backdrilling separat listen: Highspeed-Stecker-PTHs mit Tiefenstub-Kontrolle gehören ins Backdrill-PCB-Designleitfaden-Format mit Stub-Länge und Span.
5. Zeichnungs-/Bohrdateikonflikte lösen und das Anfragepaket einreichen
Schreibt die Zeichnungsbohrtabelle H01 als Endloch \varnothing 0,80 ± 0,05 mm, während die exportierte drill.drl dasselbe Werkzeug mit 0{,}90\text{ mm} nennt, kann CAM nicht entscheiden, ob 0{,}90\text{ mm} eine bewusste +0,10 mm-Bohrkompensation des Designers oder ein Revisionsfehler ist. Formell per EQ klären, das Stammarchiv so aktualisieren, dass Zeichnung und Bohrkopf einheitlich Endlochmaße (FHS) deklarieren, und die Restringe aller Lagen nachrechnen (siehe Gerber-Paket- und EQ-Kontrolle).
Für die PCB-Fertigungs-Anfrage an HILPCB mitliefern:
- Master-Bohrtabelle der Zeichnung: je Werkzeug Lochzahl, PTH/NPTH, Rund-/Nutgeometrie und Endlochmaß-Toleranz (FHS).
- Bauteilzeichnungen passkritischer und Pressfit-Bohrungen: bei lötfreien Einpress- oder Präzisionsregisterlöchern die Herstellerspezifikation (Molex, Samtec, TE usw.) beifügen.
- Via-Schutz- und Füllcallouts: Bauteil-PTHs (müssen offen und lötstoppfrei bleiben) von tenting-, harzgefüllten oder VIPPO-kupferverkuppelten Verbindungsvias unterscheiden.
HILPCB fertigt präzise Multilayer und HDI: mechanisches Bohren ab 0,15 mm, CNC-gefräste metallisierte/nichtmetallisierte Nuten, Backdrilling mit Tiefenkontrolle, enge Pressfit-PTH-Lochwände — verifiziert mit Stiftlehren und Schliffbild. Angebot anfordern mit Gerber/ODB++ und Bohrtabelle für ein vollständiges CAM-Review.
Häufige Fragen
Soll die Excellon-Datei Endlochmaße oder kompensierte Bohrer enthalten?
Stets Endlochmaße (FHS) exportieren und die Zeichnungsnotiz "ALL DRILL SIZES ARE FINISHED HOLE SIZES (FHS)" ergänzen. Badauflage, Material-Skalierfaktor und Oberflächenkompensation jedes Werks unterscheiden sich; eine manuelle CAD-Bohrkompensation wird doppelt kompensiert oder ergibt zu kleine Löcher.
Wie viel sollte ein normales Löt-PTH größer als der Bauteilpin sein?
Übliches Ziel bei runden THT-Pins für Wellen-, Selektiv- oder Handlöten: 0,15 mm–0,30 mm (6--12 mil) Durchmesserspiel — Differenz zwischen maximalem Pindurchmesser (bei Quadrat-/Rechteckpins die maximale Diagonale) und nominalem Endloch; danach den Grenzfall (kleinstes Loch − größter Pin) auf ≥ 0,10--0,12 mm Restspiel prüfen. Verbindlich ist das Bauteildatenblatt.
Warum brauchen HASL und ENIG unterschiedliche Lochtoleranzen/Bohrkompensationen?
ENIG ist eine dünne, gleichmäßige chemische Schicht (einseitig ca. 3--6 μm Nickel + <0,1 μm Gold), die die Lochzylindrizität erhält. HASL taucht das Board in Lötzinn und streicht die Löcher mit Heißluftmessern aus, hinterlässt eine dickere, leicht tonnenförmige Lotschicht (10--40 μm), verengt das wirksame Loch und erfordert meist ein weiteres FHS-Fenster (z. B. ± 0,08 mm statt ± 0,05 mm bei ENIG) oder einen größeren Startbohrer.
Darf CAM eine Bauteilbohrung verkleinern, um einen knappen Innenrestring zu retten?
Niemals ohne die Einsetzpassung mit maximalem Pindurchmesser/-diagonale im Grenzfall neu zu rechnen. Kann das Loch nicht schrumpfen, geht der andere Weg: Pad vergrößern (oder Teardrop) und den Abstand zu Nachbarbahnen nachprüfen.