
Ziehen Sie Isolationsfräsen für eine frühe Schaltungsprüfung in Betracht, wenn der gesamte verfügbare Prozess die erforderliche Kupfergeometrie herstellen kann und sich die fertige Leiterplatte anhand der Anforderungen prüfen lässt. Ziehen Sie Nassätzen in Betracht, wenn der Prozess aus Resistauftrag und Ätzen die erforderliche fertige Struktur erzeugen kann und Sie diese prüfen können. Ziehen Sie eine Fremdfertigung entsprechend der vorgesehenen Serienausführung in Betracht, wenn die Entscheidung vom vorgesehenen Lagenaufbau, metallisierten Verbindungen, der Oberflächenendbehandlung, der Bestückung oder den Fertigungskontrollen abhängt.
Entscheidend ist nicht der Ruf des Verfahrens. Entscheidend sind die Nachweise, die für die nächste technische Entscheidung benötigt werden, der dafür erforderliche Aufbau sowie die tatsächlich verfügbaren Prozesse und Prüfmittel.
Mit dem Verifikationsziel beginnen
Halten Sie fest, was die Leiterplatte nachweisen muss, bevor Sie einen Fertigungsweg wählen.
| Verifikationsziel | Zu berücksichtigender Aufbau und Nachweise | Ausgangswahl |
|---|---|---|
| Ein niederfrequentes Schaltungskonzept prüfen | Zugängliche Netze, geeignete Kupfergeometrie, Durchgangs- und Funktionsmessungen | Fräsen oder Ätzen, sofern das Layout zum Prozess passt |
| Feine Strukturen oder Zugänglichkeit bei der Bestückung prüfen | Messungen der fertigen Strukturen und Bohrungen, vorgesehene Bauteile und Bestückungsmethode | Nachgewiesene Möglichkeiten vor Ort mit einer Fremdfertigung vergleichen |
| Kontrollierte Impedanz oder das Verhalten von Multilayern bewerten | Vorgesehenes Material, Lagenaufbau, Kupferaufbau, Geometrie und relevante Messungen | Eine Fremdfertigung entsprechend der vorgesehenen Serienausführung ist oft der bessere Ausgangspunkt |
| Umwelt- oder Betriebszuverlässigkeit bewerten | Repräsentativer Aufbau sowie zutreffende Belastungs- und Zuverlässigkeitsprüfungen | Zuerst Aufbau und Prüfungen festlegen; eine unbestückte Prototyp-Leiterplatte allein reicht nicht aus |
Dies sind Ausgangspunkte, keine Garantien. Eine fremdgefertigte Leiterplatte kann nicht repräsentativ sein, wenn der Auftrag Ersatzmaterialien vorsieht oder erforderliche Kontrollen auslässt. Eine lokal gefertigte Leiterplatte kann für eine enger gefasste Frage nützlich sein, auch wenn sie sich erheblich vom vorgesehenen Produkt unterscheidet.
Nutzen Sie den Leitfaden zum Leiterplattenprototyping für die übergeordnete Planung und die Checkliste zur Vorbereitung von Prototypen, um fehlende Entwurfs- und Verifikationsgrundlagen zu erkennen.
Wenn die Impedanz für die Entscheidung relevant ist, behandelt das Design-Review für Leiterplatten mit kontrollierter Impedanz den Lagenaufbau, Bezugsebenen und die Validierungsplanung.
Was beim Isolationsfräsen tatsächlich entfernt wird
Beim Isolationsfräsen entfernt ein rotierender Fräser schmale Kupferstreifen um die Leiter herum. Das verbleibende Kupfer bildet die Leiterbahnen und Pads. Davon zu unterscheiden sind:
- Konturfräsen (Routing): Fräsen der Leiterplattenaußenkontur oder innerer Ausschnitte.
- Tiefenfräsen mit kontrollierter Tiefe: Abtragen von Material bis zu einer vorgegebenen Tiefe, etwa für eine Vertiefung.
Eine Maschine kann mehrere dieser Arbeitsgänge ausführen, aber jeder benötigt eigene Werkzeuge, eine eigene Einrichtung und Prüfung. Ein erfolgreicher Isolationsfräsgang belegt nicht, dass Außenkontur, Bohrungen oder Vertiefungen ihre Anforderungen erfüllen.
Fräsergeometrie, Erreichbarkeit und lokale Tiefe
Ein kleiner Fräser muss in den erforderlichen Isolationsabstand passen. Sein Spitzendurchmesser allein reicht jedoch nicht aus, um das zu beurteilen. Berücksichtigen Sie die gesamte Fräsergeometrie, einschließlich des eingeschlossenen Winkels eines V-förmigen Werkzeugs, des Schaftdurchmessers und des Freiraums zu benachbarten Strukturen. Ein breiterer Schnitt kann benachbartes Kupfer entfernen, selbst wenn die Werkzeugspitze in den nominalen Abstand passt.
Für einen idealen V-förmigen Fräser mit flacher Spitze ist folgende Planungsnäherung hilfreich:
Schnittbreite an der Kupferoberfläche ≈ Spitzenbreite + 2 × Tiefe × tan(halber eingeschlossener Winkel)
Dabei wird die Tiefe von der Kupferoberfläche bis zur Spitze gemessen. Die Näherung gilt nur, solange die Oberfläche den konischen Bereich des Fräsers schneidet. Die tatsächlichen Ergebnisse hängen auch von Rundlaufabweichung, Durchbiegung, Verschleiß und der Leiterplattenoberfläche ab; die Gleichung ist weder eine Spezifikation der Maschinengenauigkeit noch eine Garantie für die fertigen Abmessungen. Sie zeigt, warum eine kleine Tiefenänderung die Isolationsbreite verändern kann: Ein tieferer Schnitt kann mehr Kupfer als beabsichtigt entfernen.
Prüfen Sie jeden kritischen Abstand und jedes kritische Pad, einschließlich der Zwischenräume in der Nähe von Steckverbindern und Bauteil-Footprints. Eine dünne Leiterbahn kann elektrisch durchgängig bleiben und dennoch schmaler sein als im Entwurf vorgesehen. Ein schmales Pad kann die Fertigung überstehen, aber für Bestückung oder Nacharbeit zu wenig Reserve bieten.
Ebenheit, Fixierung und Verschleiß
Das Werkzeug muss entlang des gesamten Isolationspfads das Kupfer durchdringen, ohne unnötig tief in das Substrat zu schneiden. Leiterplattenverzug, eine geneigte Opferplatte, Schmutz unter dem Rohling oder eine ungleichmäßige Fixierung können die lokale Tiefe verändern. Wichtig sind eine ebene, saubere Auflage und eine Vorrichtung, die das Werkstück hält, ohne das Werkzeug zu behindern. Oberflächenabtastung oder eine Höhenkarte können helfen, sofern verfügbar; die Einrichtung und der erzeugte Schnitt müssen dennoch geprüft werden.
Werkzeugverschleiß kann Schnitte verbreitern oder aufrauen, Grate hinterlassen, Kupfer ausreißen oder dazu führen, dass ein Isolationskanal nicht vollständig freigeräumt wird. Dokumentieren Sie den Werkzeugeinsatz und prüfen Sie repräsentative Strukturen, insbesondere nach einem Werkzeugwechsel. Das erneute Festlegen des Werkzeugbezugs und das Prüfen des neuen Schnitts sind separate Schritte zum Einsetzen des Ersatzwerkzeugs.
Beim Fräsen entstehen außerdem Staub und kleine Partikel. Geschultes Personal sollte die Maschine, Schutzeinrichtungen, Absaugung und persönliche Schutzausrüstung gemäß den örtlichen Verfahren einsetzen. Betrachten Sie einen sichtbaren Kupferspalt nicht als einzige Abnahmeprüfung.
Was eine nassgeätzte Struktur beeinflusst
Beim Ätzen wird freiliegendes Kupfer durch einen kontrollierten chemischen Prozess entfernt; ein Resist schützt das Kupfer, das erhalten bleiben soll. Die Struktur hängt daher sowohl vom Resistbild als auch davon ab, was mit dem Kupfer darunter und daneben geschieht.
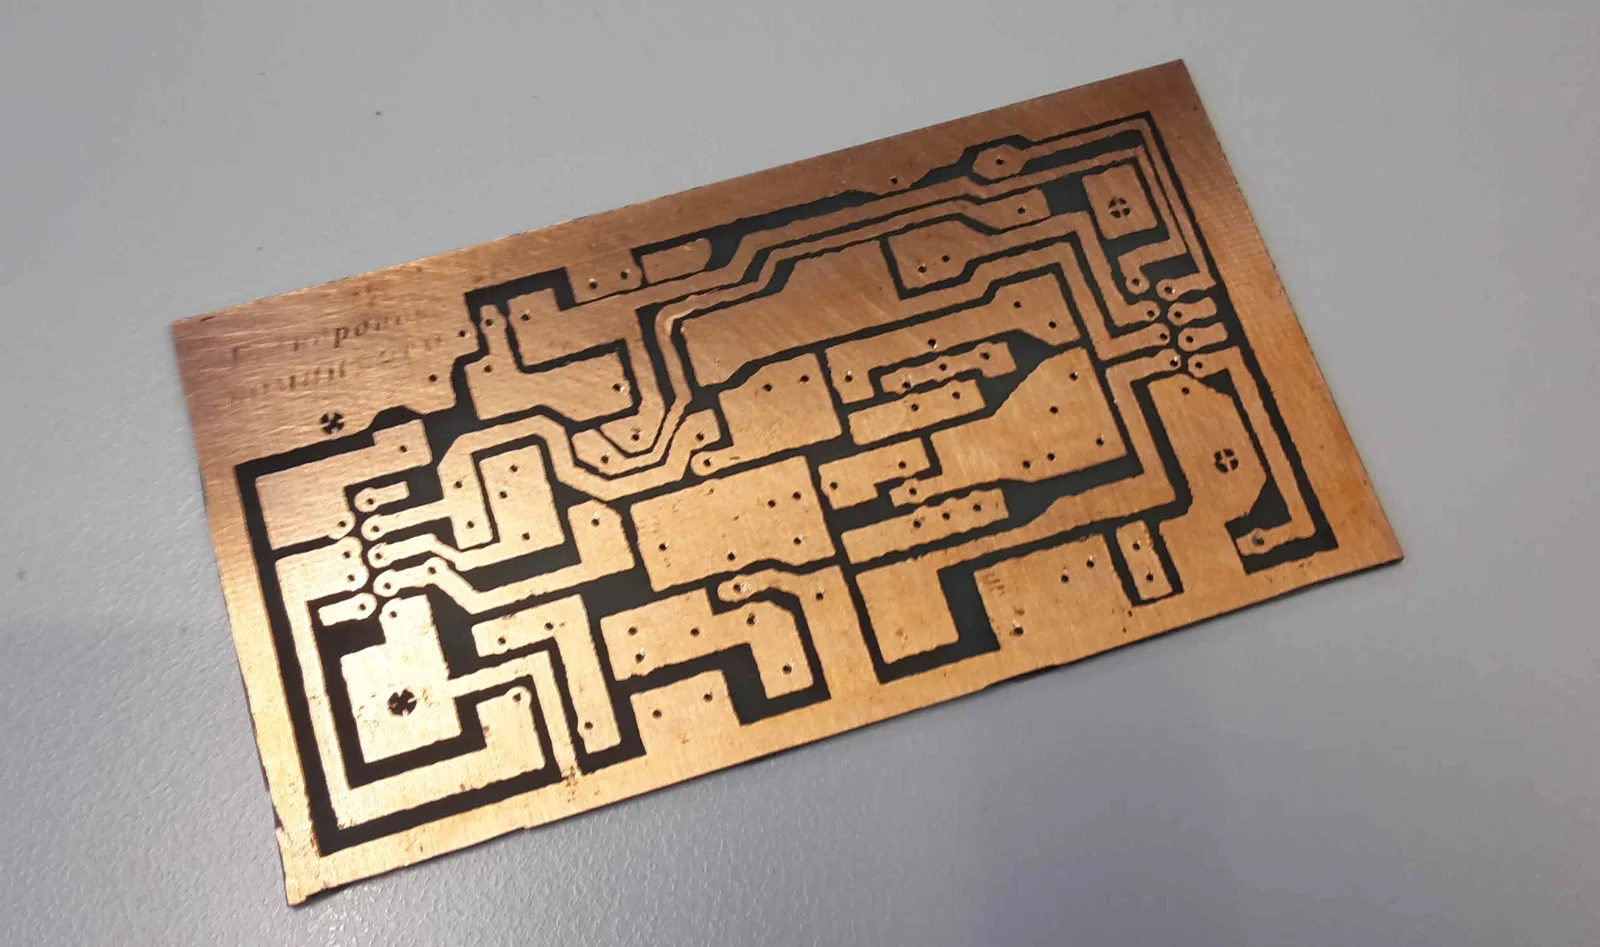
Eine von Hand geätzte Leiterplatte nach dem Entfernen der Schutzschicht. Das Foto zeigt eine geätzte Kupferstruktur, kein Messergebnis und keine bei HILPCB gefertigte Leiterplatte.
Prüfen Sie vor der Wahl dieses Weges:
- Ausgangskupfer: Dicke und Zustand beeinflussen, wie viel Kupfer entfernt werden muss und welche Geometrie verbleibt. Die angegebene Ausgangskupferdicke ist nicht zwangsläufig die endgültige Leiterbahndicke.
- Unversehrtheit des Resists: Sauberkeit, Haftung, Abdeckung und Registrierung sind wichtig. Poren, beschädigte Kanten oder schlechte Haftung können vorgesehene Leiter freilegen. Schützen Sie alle Kupferflächen, die nicht geätzt werden sollen.
- Chemie und Bewegung: Zustand der Chemie, Kupferbeladung, Temperaturregelung und Bewegung können die Gleichmäßigkeit beeinflussen. Nutzen Sie die für den Betrieb freigegebenen Prozesskontrollen und Prüfmethoden.
- Endpunkt: Wird der Prozess beendet, bevor unerwünschtes Kupfer entfernt ist, können Kurzschlüsse verbleiben; wird er länger als nötig fortgesetzt, kann zusätzliches Material abgetragen werden. Legen Sie fest, wie der Abschluss gemäß dem örtlichen Verfahren geprüft wird.
- Seitliches Ätzen: Der Abtrag schreitet auch seitlich unter den Resistkanten fort. Die fertige Leiterbahn kann schmaler sein und einen anderen Querschnitt als das ursprüngliche Bild haben. Ausgangskupfer und Prozessbedingungen beeinflussen dieses Verhalten.
Prüfen Sie das fertige Kupfer, statt die Vorlagendaten oder das Resistbild als Nachweis für die endgültigen Abmessungen zu akzeptieren. Enge Abstände, kleine Pads und lange, feine Leiterbahnen verdienen besondere Aufmerksamkeit. Wenn die geforderten Abmessungen wenig Spielraum für seitliches Ätzen oder Resistfehler lassen, beschaffen Sie Nachweise aus dem tatsächlichen Prozess oder ziehen Sie eine entsprechend spezifizierte Fremdfertigung in Betracht.
Weitere Informationen zum Einfluss geätzter Leiterbahngeometrien auf Hochfrequenz-Designs finden Sie unter Ätzpräzision für HF-Leiterplatten.
Der Umgang mit Chemikalien, Lagerung, Belüftung, Maßnahmen bei Freisetzung und Abfallentsorgung liegen in der Verantwortung geschulten Personals, das die geltenden örtlichen Verfahren und Vorschriften befolgt. Dieser Vergleich ist keine Arbeitsanleitung.
Die übrigen Schritte der Leiterplatte gesondert planen
Keines der beiden Verfahren zur Strukturierung des Kupfers liefert automatisch eine fertige, bestückte Leiterplatte. Ebenso macht keines die folgenden Schritte grundsätzlich unmöglich. Legen Sie fest, wer jeden Schritt ausführt und prüft:
- Bohrungen und Verbindungen: Bohren oder Stanzen erfolgt getrennt von der Kupferstrukturierung. Metallisierte Durchgangsbohrungen und Vias benötigen einen geeigneten Metallisierungsprozess und eine entsprechende Prüfung; eine nicht metallisierte Bohrung verbindet Lagen nicht von selbst.
- Lagenregistrierung: Bei mehrlagigen oder doppelseitigen Arbeiten müssen Strukturen und Bohrungen aufeinander ausgerichtet und anschließend passend zum Design geprüft werden.
- Lötstoppmaske und Oberflächenendbehandlung: Spezifizieren Sie diese bei Bedarf, einschließlich Abdeckung, Öffnungen und Kompatibilität mit der Bestückung. Blankes Kupfer ist nicht automatisch gleichwertig mit der vorgesehenen fertigen Leiterplatte.
- Bestückung: Legen Sie fest, wie Bauteile platziert, gelötet, geprüft und nachgearbeitet werden. Kleine Pads oder freiliegendes Kupfer können den gewählten Bestückungsprozess beeinflussen.
- Prüfung: Planen Sie elektrische Prüfungen der unbestückten Leiterplatte, Maßprüfungen, Bestückungsprüfungen sowie Funktions- oder andere Tests entsprechend der zu treffenden Entscheidung.
Nehmen Sie diese Anforderungen bei Fremdfertigung in den Auftrag auf, statt sie als Standard vorauszusetzen. Fragen Sie, welche Aufbaudetails, Prüfaufzeichnungen und Testergebnisse der Lieferant bereitstellen kann, und prüfen Sie Ersatzlösungen vor der Fertigung. Über die Angebotsanfrage können Sie den vorgesehenen Aufbau und die Anforderungen zur Prüfung einreichen.
Für die Fertigungsunterlagen behandelt der Leitfaden zur Aufbereitung von Gerber-Daten die Lagenkennzeichnung, Bohrdaten und die Informationen, die den Layoutdaten beiliegen müssen.
Kosten pro akzeptierter, nutzbarer Leiterplatte vergleichen
Ein Angebotspreis oder die Maschinenlaufzeit allein reicht für einen vollständigen Vergleich nicht aus. Berücksichtigen Sie Vorbereitung, Einrichtung, Strukturierung, Bohrungen und Konturfräsen, Reinigung, Prüfung, Ausschuss, Verbrauchsmaterialien und Abfall. Beziehen Sie Geräte- und Betriebskosten auf einheitliche Weise ein. Vergleichen Sie auch Gesamtdurchlaufzeit und aktive Arbeitszeit: Während einer Wartezeit kann ein Ingenieur andere Aufgaben erledigen, die Leiterplatte steht aber weiterhin nicht zur Verfügung.
Das folgende Beispiel ist ausdrücklich ein hypothetisches Planungsbeispiel und keine Messung, Preisliste oder Aussage über Prozessfähigkeiten.
Gemeinsamer Umfang und Annahmen
Ein freigegebener Entwurf sieht sechs unbestückte, einseitige Leiterplatten mit blankem Kupfer vor, jeweils mit nicht metallisierten Befestigungsbohrungen und gefräster Außenkontur. Für diese begrenzte Bewertung sind keine metallisierten Verbindungen, keine Lötstoppmaske und keine Oberflächenendbehandlung erforderlich. Alle drei Fertigungswege verwenden dieselbe Zeichnung und denselben Abnahmeplan: festgelegte Kupferstrukturen, Bohrungen und Außenkontur prüfen; zugängliche Netze auf Durchgang und unbeabsichtigte Verbindungen prüfen; und jede Leiterplatte zurückweisen, die diese Prüfungen nicht besteht. Dieser Plan qualifiziert weder Bestückung noch Impedanz oder Zuverlässigkeit.
Annahmen:
- Die Arbeitskosten betragen $50 pro Stunde, einschließlich anteiliger Gemeinkosten für Betriebseinrichtung und Prüfmittel.
- Auf jedem Fertigungsweg werden sechs Leiterplatten gefertigt und geprüft; Ersatz oder Nacharbeit werden nicht zugekauft.
- Zurückgewiesene Leiterplatten, die dafür verbrauchten Materialien und ihre Handhabung bleiben in den Gesamtkosten enthalten.
- Die Umlagen für dedizierte Prozessausrüstung enthalten Betriebskosten. Lokale Verbrauchsmaterialien und Entsorgung werden separat berechnet. Der Preis für die Fremdfertigung enthält die Prozesskosten und die Abfallbehandlung des Lieferanten.
- Entwurfserstellung, Bestückung, Steuern und Finanzierung liegen außerhalb dieses definierten Vergleichs unbestückter Leiterplatten. Berücksichtigen Sie sie zusätzlich, wenn sie sich zwischen realen Optionen unterscheiden.
Beispielrechnung
| Kostenposition | Isolationsfräsen | Nassätzen | Fremdfertigung |
|---|---|---|---|
| Arbeit | 4 h × $50 = $200 | 4,5 h × $50 = $225 | 1,75 h × $50 = $87,50 |
| Sechs kupferkaschierte Rohlinge | 6 × $3 = $18 | 6 × $3 = $18 | In der Fertigung enthalten |
| Fertigung und Versand | — | — | $120 Einrichtung + 6 × $12 + $20 Versand = $212 |
| Verschleiß von Fräsern und Bohrern | $18 | $7 | Enthalten |
| Resistmaterialien | — | $10 | Enthalten |
| Chemikalien | — | $22 | Enthalten |
| Dedizierte Ausrüstung | 3 h × $8 = $24 | 3 h × $4 = $12 | Enthalten |
| Sonstige Reinigungs- oder Prüfmaterialien | $2 | $3 | $3 |
| Abfall- und Ausschussbehandlung | $4 | $8 | $2 |
| Gesamt | $266 | $305 | $304,50 |
Beim Fräsen umfassen die angenommenen vier Arbeitsstunden Einrichtung, Fräsen und Bohren, Reinigung und Prüfung. Beim Ätzen decken die 4,5 Stunden Bildvorbereitung, Bearbeitung, Bohren und Konturfräsen, Reinigung und Prüfung ab. Die Arbeitszeit für die Fremdfertigung umfasst Bestellung, Wareneingang und Ausschussbehandlung sowie die Prüfung aller sechs Leiterplatten.
Nehmen wir nun ausschließlich für dieses Beispiel an, dass vier gefräste, fünf geätzte und fünf fremdgefertigte Leiterplatten die Prüfung bestehen:
- Fräsen: $266 ÷ 4 = $66,50 pro akzeptierter Leiterplatte.
- Ätzen: $305 ÷ 5 = $61,00 pro akzeptierter Leiterplatte.
- Fremdfertigung: $304,50 ÷ 5 = $60,90 pro akzeptierter Leiterplatte.
Nehmen Sie für die Terminplanung an, dass das Fräsen eine Gesamtdurchlaufzeit von fünf Stunden einschließlich einer Stunde unbeaufsichtigter Wartezeit benötigt; das Ätzen eine Gesamtdurchlaufzeit von sechs Stunden einschließlich 1,5 Stunden Wartezeit; und die Fremdfertigung vier Geschäftstage einschließlich Versand und Wareneingang. Dies sind Planungsannahmen, keine vorhergesagten Durchlaufzeiten.
Die scheinbare Rangfolge ändert sich, wenn sich die Abnahmequote, lokale Arbeitskosten, Ausrüstungsverfügbarkeit, Entsorgungsgebühren oder Versandkosten ändern. Wenn das Projekt sechs akzeptierte Leiterplatten benötigt, ist dieses Beispiel zudem unvollständig: Es enthält weder die Kosten noch die Verzögerung für die Beschaffung der fehlenden Stücke.
Nachweise auf die Aussage abstimmen
Eine Durchgangsprüfung stellt fest, dass geprüfte Punkte unter den Prüfbedingungen elektrisch verbunden sind. Eine Kurzschlussprüfung prüft auf unbeabsichtigte Verbindungen, die von diesem Test abgedeckt werden. Keine der beiden Prüfungen belegt Leiterbahnbreite, Kupferdicke, Wellenwiderstand, Lötstellenqualität oder Langzeitverhalten.
Verwenden Sie zur jeweiligen Anforderung passende Nachweise:
- Maßhaltigkeit: Prüfen Sie kritische fertige Kupferstrukturen, Bohrungen, Leiterplattenaußenkontur und Registrierung mit geeigneten Methoden und geeigneter Messunsicherheit.
- Elektrik und Impedanz: Legen Sie Messung, relevante Frequenz und akzeptables Ergebnis fest; erhalten Sie den Aufbau, der für eine aussagekräftige Messung erforderlich ist.
- Umwelt und Zuverlässigkeit: Spezifizieren Sie repräsentative Materialien, Oberflächenendbehandlungen, Verbindungen und Bestückung und führen Sie anschließend die zutreffenden Belastungs- und Zuverlässigkeitsprüfungen durch.
- Fertigung: Vergleichen Sie den gefertigten Lagenaufbau und die Prozessaufzeichnungen mit den vorgesehenen Serienanforderungen, einschließlich genehmigter Abweichungen.
Ein Prüfplan für Leiterplatten kann helfen, Prüfungen der unbestückten Leiterplatte von Bestückungsprüfung und Funktionstest zu trennen. Wenn repräsentative Teststrukturen benötigt werden, erklärt der Leitfaden zu Leiterplatten-Testcoupons, wie Couponaufbau und Berichterstattung auf das Verifikationsziel abgestimmt werden.
Ein Prototyp ist nur für die Anforderungen repräsentativ, die sein Aufbau und seine Prüfungen abdecken. Eine gefräste oder geätzte Leiterplatte kann eine Schaltungsfrage beantworten, ohne eine Fertigungsfrage zu beantworten; eine fremdgefertigte Leiterplatte kann dennoch zusätzliche Prüfungen oder Tests benötigen, bevor sie eine der beiden Fragen beantwortet.
Kann Isolationsfräsen metallisierte Durchgangsbohrungen herstellen?
Isolationsfräsen strukturiert das Kupfer an der Oberfläche; es metallisiert Bohrungen nicht selbst. Metallisierte Verbindungen erfordern einen separaten geeigneten Prozess und eine entsprechende Prüfung. Wenn sie für die Entscheidung wichtig sind, spezifizieren Sie sie ausdrücklich oder nutzen Sie einen Lieferanten, der den erforderlichen Aufbau liefern kann.
Wie wähle ich einen Fräser für enge Abstände?
Prüfen Sie die Anforderung an den fertigen Abstand anhand der vollständigen Geometrie, Erreichbarkeit, Tiefenempfindlichkeit und des Zustands des Fräsers – nicht nur anhand seiner nominalen Spitzengröße. Prüfen Sie anschließend repräsentative Schnitte mit der tatsächlichen Einrichtung. Ebenheit und Fixierung der Leiterplatte können das Ergebnis über den Nutzen hinweg verändern.
Entspricht eine geätzte Leiterbahn der Resistvorlage?
Nicht unbedingt. Resistfehler, Ausgangskupfer und seitliches Ätzen können die fertige Struktur verändern. Prüfen Sie das Kupfer nach der Bearbeitung anhand der Zeichnung, insbesondere dort, wo kleine Änderungen von Breite oder Abstand relevant sind.
Reicht eine Durchgangsprüfung für die Freigabe eines bestückten Prototyps aus?
Nein. Sie kann bestimmte Aussagen zur Verbindung von Netzen stützen, aber die Freigabe der Baugruppe kann zusätzlich Maßprüfungen, die Prüfung von Lötstellen und Bauteilen, Funktionstests und weitere für das Design relevante Prüfungen erfordern.
Wann sollte ich eine Fertigung entsprechend der vorgesehenen Serienausführung anfragen?
Fragen Sie sie an, wenn die nächste Entscheidung von den vorgesehenen Materialien, dem Lagenaufbau, den Verbindungen, der Oberflächenendbehandlung oder dem Bestückungsprozess abhängt. Stellen Sie diese Anforderungen und die benötigten Prüf- oder Testnachweise bereit; die Bezeichnung allein macht eine Fertigung nicht repräsentativ.