

Eine PCB-Lötbarkeitsprüfung beantwortet die Frage, ob die spezifizierten Platinenoberflächen unter kontrollierten Bedingungen vom Lot benetzt werden. Bevor ein gelagertes Los freigegeben oder eine neue Oberfläche qualifiziert wird, sind die zu prüfenden Oberflächen, der Montageprozess und das Abnahmeverfahren festzulegen. Ein bestandener Prüfkörper stützt diese Entscheidung; er belegt nicht die Ermüdungslebensdauer der fertigen Lötstellen.
Für die Oberflächenauswahl vor der Fertigung nutzen Sie den PCB-Oberflächenvergleich. Die hier zu treffende Entscheidung ist enger gefasst: Welche Lötbarkeitsnachweise werden benötigt, bevor diese Platinen und ihre Bauelemente in die Montage gehen?
Welches Lötbarkeitsprüfverfahren passt zum beschafften Objekt?
Die Prüfung der blanken Platine und die Lötbarkeitsprüfung elektronischer Bauelemente betreffen gegenüberliegende Seiten einer künftigen Lötstelle. Ein gutes Ergebnis an der Platine qualifiziert nicht den Bauteilanschluss – und umgekehrt.
| Objekt oder Frage | Im Auftrag zu benennende Prüfgrundlage | Anzufordernder Nachweis | Was daraus nicht folgt |
|---|---|---|---|
| Lötflächen, Pads und galvanisch durchkontaktierte Bohrungen der blanken Leiterplatte | J-STD-003, festgelegte Revision und anzuwendendes Verfahren | Ergebnisse für die definierten Platinenmerkmale oder repräsentative Prüfkörper, Oberfläche und Konditionierung | Zustand der Bauteilanschlüsse oder Lebensdauer der montierten Lötstelle |
| Bauteilanschlüsse, Terminations, Lötösen und Drähte | J-STD-002, festgelegte Revision, Verfahren und anwendbare Bauteilspezifikation | Lötbarkeitsergebnisse des Gehäuses, bezogen auf Teilenummer, Anschlussbeschichtung und Los | Lötbarkeit der zugehörigen PCB-Pads |
| Ob eine Oberfläche Lot annimmt | Anwendbares visuelles Tauchverfahren, Prozesssimulation oder Benetzungswaagen-Verfahren | Bedeckungs-/Merkmalsbeobachtungen oder Kraft-Zeit-Aufzeichnungen unter den genannten Bedingungen | Beständigkeit gegen jede spätere thermische oder mechanische Belastung |
| Ob ein Objekt die Löthitze übersteht | Anwendbare Löthitzeprüfung oder Bauteilqualifikationsanforderung | Elektrische, physikalische oder strukturelle Ergebnisse nach der definierten Beanspruchung | Automatische Annahme des Benetzungsverhaltens seiner Oberfläche |
| Ob eine montierte Lötstelle den Betrieb übersteht | Produktspezifische Zuverlässigkeitsqualifikation | Ergebnisse unter den relevanten thermischen, mechanischen und elektrischen Beanspruchungen | Ein Ersatz für Wareneingangskontrollen |
Verwenden Sie J-STD-003 für Leiterplatten und J-STD-002 für Bauteilanschlüsse und Terminations; bestätigen Sie die vertraglich gültige Revision (einschließlich der Frage, ob J-STD-003D und J-STD-002E zum Beschaffungszeitpunkt noch aktuell sind). Der öffentliche Geltungsbereich von J-STD-003D trennt zudem die Beschichtungsbeständigkeit von der Produktklasse: Die Bestellung von Klasse 3 definiert für sich genommen nicht jeden Konditionierungsparameter. Verwenden Sie die im Kaufvertrag genannte Revision und die Prüfbedingungen. Die öffentlichen Vorschauen zeigen Geltungsbereich und Verfahren; zur Durchführung und Beurteilung der Prüfung ist die jeweils anwendbare Vollnorm erforderlich. IPC-Revisionsübersicht, Geltungsbereich J-STD-003D, Geltungsbereich J-STD-002E.
Was misst jede Lötprüfung tatsächlich?
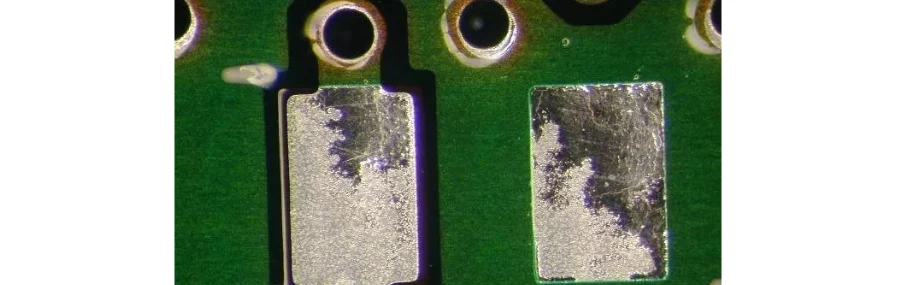
Visuelle Tauchprüfungen setzen die vorgesehene Oberfläche Flussmittel und geschmolzenem Lot aus und prüfen anschließend die geforderten Merkmale auf Benetzung, Nichtbenetzung oder Entbenetzung. Die Inspektion muss den beurteilten Bereich benennen; ein Gesamtmittelwert über die Platine kann eine fehlerhafte einzelne Lötfläche oder einen einzelnen Anschluss verdecken.
Die SMT-Prozesssimulation verwendet die spezifizierte Paste und das thermische Verfahren, um die relevanten lötbaren Merkmale zu bewerten. Sie kann eine andere Frage beantworten als die Tauchprüfung; das Verfahren darf daher nicht stillschweigend ersetzt werden, wenn eine Bestellung eine andere Prüfung benennt.
Die Benetzungswaagen-Prüfung für PCBs zeichnet die Kraft über die Zeit während des kontrollierten Lotkontakts auf. Sie liefert eine Kurve zum Vergleich des Benetzungsverhaltens, sofern Probengeometrie, Konditionierung, Legierung, Flussmittel und Prüfeinstellungen kontrolliert werden. Eine Kurve ohne diese Angaben lässt sich nur schwer mit dem Ergebnis eines anderen Labors vergleichen.
Bei der Lottropfen-Prüfung (Globule-Test) wird ein kleiner Bauteilanschluss mit einem kontrollierten geschmolzenen Lottropfen in Kontakt gebracht. Sie ist sinnvoll, wenn die Anschlussgeometrie diese Anordnung erfordert. Sie ist keine allgemeine Prüfung auf unerwünschte Lötkugelbildung auf einer Leiterplatte. Das Fraunhofer ISIT beschreibt sowohl Bad- als auch Lötkugel-Kontaktanordnungen zur Benetzungskraftmessung. Methodenübersicht des Fraunhofer ISIT.
Bei einem Schwimmlöt-Test (Solder-Float-Test) muss der Zweck ausdrücklich angegeben werden. Ein Lötbarkeitsverfahren und eine thermische Belastungsprüfung können beide den Kontakt mit geschmolzenem Lot einschließen, unterscheiden sich aber in Beanspruchung und Abnahmekriterien. Fordern Sie für einen Solder-Float-Test an einer Leiterplatte das benannte Verfahren, den Platinenaufbau, die Verweilbedingungen und die Beobachtungen an. Ersetzen Sie das spezifizierte Verfahren nicht durch eine vertraute Badtemperatur.
Warum müssen Temperatur, Verweildauer und Abnahmekriterien zusammen bleiben?
Eine Angabe wie „95 % bedeckt" ist nur dann nützlich, wenn Prüfobjekt und Verfahren bekannt sind. Das folgende veröffentlichte Bauteilbeispiel zeigt, warum Lötbarkeitsprüfung und Löthitzebeständigkeit im Prüfplan getrennt aufgeführt werden müssen.
| Prüfung am Vishay RCG e3 Chipwiderstand | Veröffentlichte Badbedingungen | Veröffentlichtes, zu bewertendes Ergebnis |
|---|---|---|
| Lötbarkeit mit Sn-Pb-Lot | Sn60Pb40; nicht aktiviertes Flussmittel; 235 ±5 °C für 2 ±0,2 s | Mindestens 95 % Lotbedeckung und keine sichtbare Beschädigung |
| Lötbarkeit mit bleifreiem Lot | Sn96.5Ag3Cu0.5 oder Sn99.3Cu0.7; nicht aktiviertes Flussmittel; 245 ±5 °C oder 250 ±5 °C für 3 ±0,3 s, wie im Datenblatt aufgeführt | Mindestens 95 % Lotbedeckung und keine sichtbare Beschädigung |
| Löthitzebeständigkeit | Lotbad bei 260 ±5 °C für 10 ±1 s | Widerstandsänderungsgrenzen für die angegebene Stabilitätsklasse; dies ist eine andere Abnahmezeile |
Quelle: Vishay RCG e3, Dokument 20047, Revision vom 08.11.2023, Seite 5. Diese Bedingungen gelten nur für diese Vishay-Bauelementfamilie und ihren referenzierten Prüfplan, der vor Verwendung mit der aktuellen Revision abzugleichen ist. Sie sind keine universellen Grenzwerte für blanke Platinen, keine Reflow-Profile und keine HILPCB-Produktionseinstellungen. Die beiden aufgeführten bleifreien Legierungen und Temperaturoptionen sind dem Herstellerverfahren zu entnehmen, statt eine Paarung zu erfinden oder eine bequeme Temperatur zu wählen.
Wie sind Ergebnisse der PCB-Benetzungsprüfung zu lesen?
Eine Benetzungswaage misst die Nettokraft bei definierter Eintauchgeometrie; der folgende Ausdruck ist ein vereinfachtes statisches Modell und keine vollständige dynamische Benetzungskraftmessung. Nach dem Tara-Ausgleich des Probengewichts lautet ein vereinfachtes statisches Kraftmodell, bei dem die nach unten gerichtete Benetzungskraft als positiv gilt:
F = γP cos(θ) − ρgV
Dabei ist F die gemessene Kraft in Newton, γ die Oberflächenspannung des Lots in N/m, P der Benetzungsumfang in Metern, θ der Kontaktwinkel, ρ die Dichte des Lots in kg/m³, g die Erdbeschleunigung in m/s² und V das eingetauchte Volumen in m³. Der zweite Term ist der Auftrieb. Geräte können die entgegengesetzte Vorzeichenkonvention anzeigen.
IPC-TM-650 2.4.14.2A erläutert die auftriebskorrigierte Referenz für Benetzungszeit und Maximalkraft. Sein Geltungsbereich ist die Aktivität flüssiger Flussmittel; seine physikalische Erklärung darf daher nicht mit einer pauschalen PCB-Abnahmespezifikation verwechselt werden. Eine Änderung der Eintauchtiefe oder Probengröße ändert die Auftriebskorrektur und kann auch den Wärmeübergang verändern. Ein unkorrigierter Nulldurchgang des Instruments ist daher nicht austauschbar gegen eine spezifizierte korrigierte Benetzungszeit. IPC-TM-650 2.4.14.2A, Seiten 2–3.
Ein einfacher Vergleich veranschaulicht das Umfangsproblem. Angenommen, zwei Messungen wurden bereits auftriebskorrigiert und weisen übereinstimmende Prüfbedingungen auf: Probe A liefert 3 mN über einen Benetzungsumfang von 10 mm, Probe B 1,5 mN über 5 mm. Beide ergeben 0,30 mN/mm. Die größere Rohkraft belegt keine bessere Oberflächenbenetzung. Es handelt sich um hypothetische Messwerte, nicht um eine Abnahmegrenze; eine unterschiedliche Wärmekapazität kann einen direkten Vergleich dennoch verhindern.
Fordern Sie die Rohkurve, den Geräte-Nullpunkt und die korrigierte Referenz, den Benetzungsumfang, das eingetauchte Volumen/die Eintauchtiefe, die Eintauchgeschwindigkeit, Legierung, Badtemperatur, Flussmittel und den Konditionierungsdatensatz an. Das vereinbarte Verfahren sollte festlegen, welche Zeiten und Kräfte bewertet werden. Weder „unter einer Sekunde" noch ein einzelner Kraft-pro-Umfang-Wert ist ein universelles Bestehenskriterium.
Sagt die Dampfalterung die Lagerlebensdauer voraus?
Die Konditionierung beansprucht eine Oberfläche unter einer definierten Exposition. Ohne eine validierte Korrelation für dieses Material und diese Lagerumgebung rechnet sie Prüfstunden nicht in Monate im Lagerregal um.
J-STD-003D benennt unterschiedliche Anordnungen zur Beschichtungsbeständigkeit und Konditionierung. Wählen Sie die für die tatsächliche Oberfläche und den Auftrag erforderliche Bedingung; wenden Sie nicht ein einziges Dampf-Rezept auf HASL, OSP, ENIG und jeden Bauteilanschluss an. Unterscheiden Sie außerdem die Kammerqualifizierung von der Probenkonditionierung: IPC-TM-650 2.6.23 vom Juli 1993 erfasst die Temperaturen des Dampfalterungsgeräts nach der Stabilisierung alle 15 Minuten über 8 Stunden, ohne weitere Bestückung im Innenraum. Diese Acht-Stunden-Messung prüft die Wiederholbarkeit des Geräts; sie ist keine universelle Acht-Stunden-Produktalterungsanforderung. IPC-Verfahren zur Wiederholbarkeit des Dampfalterungsgeräts, Abschnitt 5.3.
Bewahren Sie bei gelagerten Platinen die Verpackungs- und Lageranweisungen des Oberflächenlieferanten, das Fertigungsdatum, die Historie des Beutelöffnens, die Umgebungsbedingungen und jede Bake- oder Reflow-Exposition auf. Die OSP-Chemie und das tatsächliche Temperaturprofil sind wichtiger als eine allgemein versprochene Zahl von Reflow-Zyklen. Bei ENIG sind Schichtdicke und Zustand der Nickelgrenzfläche eigenständige Nachweisbedarfe: Ein bestandenes Benetzungsergebnis allein schließt keine Nickelkorrosion aus und beweist keine Bruchfestigkeit der Lötstelle. Ersetzen Sie eine geeignete Oberflächenuntersuchung nicht durch eine verlängerte Lotverweildauer.
Was sollten Verfahren und Bericht einer Lötbarkeitsprüfung enthalten?
Der Prüfplan sollte vereinbart werden, bevor das Labor die Muster erhält. Andernfalls können zwei gültig aussehende Berichte unterschiedliche Fragen beschreiben.
| Erforderlicher Datensatz | Detail, das das Ergebnis nutzbar macht |
|---|---|
| Identität und Probenahme | Platinenrevision oder Bauteil-Teilenummer; Oberfläche/Anschluss; Fertigungslos; Entnahmestellen und Begründung; Anzahl unabhängiger Proben |
| Historie | Zustand bei Eingang, Verpackung, Lagerung, frühere thermische Expositionen und jeder Reinigungs- oder Konditionierungsschritt |
| Verfahren | Normrevision, Verfahren, Abweichungen, Prüflegierung/Flussmittel, Temperatur, Verweildauer, Eintauchgeometrie und Geräteidentifikation |
| Abnahme | Zu beurteilendes Merkmal oder Anschluss, Kriterium und Quelle; wie einzelne Fehler das beprobte Los beeinflussen |
| Ergebnisse | Einzelbeobachtungen, Bilder und Rohkurven, soweit anwendbar; Maße und Korrekturen, die zur Interpretation der Messung nötig sind |
| Disposition | Abnahmeentscheidung, Rückstellmuster, Abweichungsreferenz, freigegebener Nachprüfungs-/Nacharbeitspfad und Freigabeinstanz |
Fünf Muster liefern nicht automatisch eine brauchbare „95-%-Konfidenz". Zur Veranschaulichung: Man nehme fünf unabhängig zufällig ausgewählte Einheiten aus einer großen, homogenen Grundgesamtheit, jeweils bewertet mit bestanden/nicht bestanden, ohne beobachtete Fehler. Eine einseitige exakte 95-%-Obergrenze für die Fehlerwahrscheinlichkeit ist 1 − 0,05^(1/5) = 45,1 %. Dies ist eine Stichprobenrechnung, kein empfohlener Abnahmeplan. Muster aus einer bequemen Ecke eines Nutzens erfüllen diese Annahmen möglicherweise nicht einmal. Wählen Sie den Stichprobenplan rund um das spezifizierte Los und das Entscheidungsrisiko.
Was geschieht, wenn ein Los die Lötbarkeitssichtung nicht besteht?
Sperren Sie das betroffene Material und sichern Sie den Eingangszustand. Prüfen Sie zunächst, ob die Prüfung korrekt ausgeführt wurde: Probenvorbereitung, Flussmittel, Badzustand, Temperatur, Vorrichtungsgeometrie und Zeitführung können das Ergebnis beeinflussen. Ist der Fehler valide, vergleichen Sie Platinen- und Bauteillose, Oberflächenhistorie, Lagerung und Montageaufzeichnungen, bevor Sie eine Ursache zuweisen.
| Beobachtung | Als Nächstes zu beschaffender Nachweis | Diese Abkürzung vermeiden |
|---|---|---|
| Schlechte Benetzung an einem gelagerten Platinenlos | Oberflächen-/Verpackungshistorie, repräsentative Merkmalsergebnisse und Lieferantenuntersuchung | Temperatur erhöhen, bis eine Probe besteht |
| Bauteilanschlüsse fallen durch, während Platinen-Prüfkörper bestehen | Bauteillos/Datumscode, Anschlussbeschichtung und die anwendbare Bauteilprüfung | Das PCB-Ergebnis als Bauteilabnahme behandeln |
| Benetzung besteht, aber Lötstellen brechen | Grenzflächenuntersuchung und mechanische/Zuverlässigkeitsnachweise passend zum Fehler | Black Pad oder einen anderen Mechanismus durch eine bestandene Benetzung für ausgeschlossen erklären |
| Montage zeigt kalte Lötstellen oder unvollständige Lötstellen | Tatsächliches Temperaturprofil, Paste/Flussmittel, Druck, Bestückung und Materialnachweise | Anzunehmen, jeder Montagefehler beweise schlechte Eingangslötbarkeit |
Reinigung, Plasmabehandlung, chemische Behandlung, Nachbeschichtung oder ein aktiveres Flussmittel ändern den geprüften Zustand. Solche Maßnahmen brauchen ein genehmigtes Verfahren und eine Bewertung ihrer Wirkung auf Oberfläche, Maße, Rückstände und Montage. Die Nachprüfung behandelter Muster tilgt weder den ursprünglichen Fehler noch autorisiert sie die Freigabe unbehandelten Bestands.
Was gehört in eine Prüfanfrage an HILPCB?
HilPCB PCB Factory (HILPCB) bietet umfassende PCB-Fertigungslösungen mit erweiterten Lötbarkeitsprüffähigkeiten. Unser Know-how umfasst Benetzungswaagenanalyse, Oberflächenfinish-Bewertung und Bauteilanschlussprüfung, die optimale Lötstellenbildung gewährleisten und Montagefehler, kalte Lötstellen und Zuverlässigkeitsprobleme vor der endgültigen Produktintegration verhindern.
Rückverfolgbarkeit von Lötbarkeitstestergebnissen ist entscheidend für Qualitätssicherung. HILPCB wendet strenge Chargenmanagementpraktiken an:
Senden Sie die Fertigungszeichnung mit der Oberflächenanforderung, den Montageprozess und die Legierung, gegebenenfalls die Bauteil-Stückliste, die Los-/Lagerinformationen, die geforderte Normrevision/das Verfahren, den Stichprobenplan und die Berichtsanforderungen. Geben Sie an, ob es um Eingangsmaterial, eine Oberflächenänderung, abgelaufene Lagerhinweise oder einen Produktionsfehler geht. Bei Kleinserienbestückung oder Serienbestückung müssen die freigegebene Losentscheidung und die Prüfanforderungen in die Übergabe übernommen werden; klären Sie die Beschaffungsverantwortung für eine schlüsselfertige Bestückung.
Bitten Sie HILPCB bei SMT-Bestückung oder Durchsteckmontage, im Angebot den Prüfort, das verfügbare Verfahren, den Musterbedarf, den Berichtsumfang, den Preis und den Termin zu bestätigen. Benennen Sie Anforderungen an ein externes Labor, rohe Benetzungskurven, Mikroskopie oder Zusatzanalysen. Ein allgemeiner PCB-Montageauftrag ist nicht automatisch so zu verstehen, dass er jede spezialisierte Laborprüfung oder einen Querschliff jedes Loses umfasst.
Häufig gestellte Fragen
Was ist der Unterschied zwischen Lötbarkeitsprüfung und Lötprüfung nach der Montage?
Die Lötbarkeitsprüfung bewertet, ob vorgesehene Oberflächen unter spezifizierten Bedingungen Lot annehmen. Eine Lötprüfung nach der Montage kann Verarbeitungsqualität, elektrische Durchgängigkeit oder Lötstellen-Zuverlässigkeit prüfen. Das angestrebte Ergebnis bestimmt das Verfahren; eine bestandene Oberflächenprüfung ersetzt weder Inspektion noch Qualifikation der fertigen Baugruppe.
Wie wähle ich eine Lötbarkeitsprüfung für PCB-Pads und Bauteilanschlüsse?
Definieren Sie sie als getrennte Prüfobjekte. J-STD-003 betrifft Leiterplatten, J-STD-002 Bauteilanschlüsse und Terminations. Wählen Sie für jedes die anwendbare Revision, das Verfahren, die Konditionierung und die Abnahmekriterien. Auch Gehäusegeometrie und die Bauteilspezifikation des Lieferanten beeinflussen die Wahl.
Reicht ein Solder-Float-Test aus, um eine Platine für die Montage zu qualifizieren?
Nur für die Entscheidung, die das benannte Prüfverfahren und die Abnahmekriterien abdecken. Geben Sie an, ob der Float-Test Lötbarkeit oder thermische Beanspruchung bewertet, und dokumentieren Sie die vorgeschriebene Exposition und die geprüften Merkmale. Er qualifiziert nicht eigenständig jedes Bauteil, jeden Montageprozess oder jede Lebensdaueranforderung.
Wie bewertet man die Lötbarkeitsverträglichkeit nach der Oberflächenbearbeitung an PCB-Steckverbindern?
Trennen Sie die lötbaren Anschlüsse des Steckverbinders von seinen Gegenkontakten sowie PCB-Lötflächen von galvanisierten Randkontakten (Goldfingern). Prüfen Sie an der Lötstelle die spezifizierte Anschlussbeschichtung, die Platinenoberfläche, die Legierung, das Flussmittel und die Montageexposition. Vergoldete Verschleißkontakte sind keine Flächen, die alle Lot annehmen müssen. Fordern Sie die relevanten Platinen- und Bauteilergebnisse an und validieren Sie anschließend den vorgesehenen Montageprozess.
Schließt eine bestandene Benetzungswaagen-Kurve kalte Lötstellen aus?
Nein. Eine Kurve beschreibt die geprüfte Oberfläche unter Laborbedingungen. Kalte Lötstellen und andere Montagefehler können auch durch unzureichende Erwärmung, Prozessschwankungen oder Bewegung während der Erstarrung entstehen. Untersuchen Sie die tatsächlichen Montagebedingungen und prüfen Sie die fertigen Lötstellen.
Kann ein altes PCB-Los nach Reinigung und Nachprüfung freigegeben werden?
Nur im Rahmen einer genehmigten Disposition, die den ursprünglichen Fehler, die Behandlung, die neue Prüfbedingung und die anwendbaren Montageanforderungen abdeckt. Bestätigen Sie die Lagerhinweise des Lieferanten und bewahren Sie die Ausgangsergebnisse auf. Eine behandelte Probe, die eine andere Bedingung besteht, ist kein Beleg dafür, dass alle unbehandelten Platinen weiterhin annehmbar sind.