
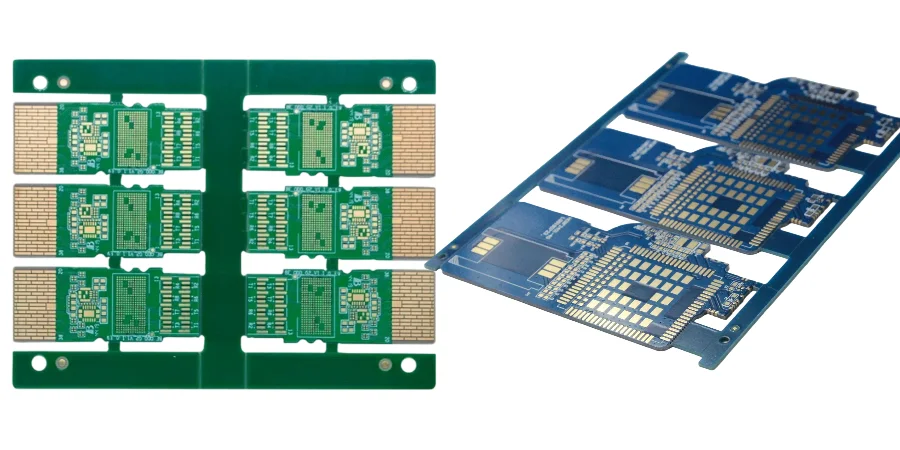
Mit dem explosionsartigen Wachstum von KI-, Cloud- und Big-Data-Workloads steigt der Datenverkehr innerhalb von Rechenzentren so schnell wie nie zuvor und treibt optische Module in Richtung 400G, 800G und sogar 1,6T. In dieser Entwicklung hat sich QSFP-DD, Quad Small Form Factor Pluggable Double Density, dank hoher Dichte, niedrigem Stromverbrauch und Rückwärtskompatibilität als dominierende steckbare Bauform etabliert. Doch die Integration von High-Speed-Signalverarbeitung, präziser optischer TX/RX-Technik und strengem Thermikmanagement in einem kompakten Modul stellt völlig neue Anforderungen an die interne Leiterplatte. Deshalb sind umfassende QSFP-DD-Modul-PCB-Tests ein kritischer Schritt für Performance, Stabilität und Langzeitzuverlässigkeit. Sie validieren nicht nur das Design, sondern entscheiden oft über den Produkterfolg.
Aus Sicht eines Ingenieurs für optoelektronisches Co-Design beleuchtet dieser Artikel die wichtigsten Herausforderungen für QSFP-DD-Modul-PCBs in Design- und Testphase, von PAM4-SI über das Layout von Laser Driver und TIA/LA bis zu Optical-Engine-Kopplung, Thermikstrategien und MSA-Konformität. Wir zeigen, wie sorgfältiges QSFP-DD-Modul-PCB-Layout zusammen mit fortschrittlicher Fertigung zu hervorragender QSFP-DD-Modul-PCB-Qualität und langfristiger QSFP-DD-Modul-PCB-Zuverlässigkeit führt.
PAM4-Kanalherausforderungen: kombinierte Randbedingungen aus SI und PI
Der Wechsel von NRZ, Non-Return-to-Zero, in der 100G-Ära zu PAM4, Pulse Amplitude Modulation mit 4 Pegeln, in der 400G-/800G-Ära verdoppelt die Bits pro Symbol, reduziert aber das SNR stark und erhöht die Empfindlichkeit gegenüber Rauschen und Jitter. Bei QSFP-DD-Modulen mit Lane-Raten von 56G, 112G oder 224G ist die Leiterplatte nicht mehr nur Trägerstruktur, sondern Teil des High-Speed-Kanals selbst. Strenge QSFP-DD-Modul-PCB-Tests müssen daher mit kombinierter SI-/PI-Simulation und -Messung beginnen.
Wichtige SI-Testpunkte:
- Insertion Loss: Hochfrequenzsignale werden mit zunehmender Strecke gedämpft. Die Tests müssen bestätigen, dass die Verluste von den DSP-/Gearbox-Pads bis zu den Edge Fingers des Moduls innerhalb des Link-Budgets bleiben. Das treibt direkt den Einsatz eines
verlustarmen QSFP-DD-Modul-PCBmit Materialien wie Megtron 6 oder Tachyon 100G, deren Df deutlich niedriger ist als bei konventionellem FR-4. - Impedanz und Reflexion: Jede Diskontinuität, also Vias, Steckverbinder oder Pads, verursacht Reflexionen und verschlechtert das Eye. TDR ist der Goldstandard, um die Impedanzkonstanz im
QSFP-DD-Modul-PCB-Layoutzu prüfen. Der PCB-Hersteller muss eine Impedanztoleranz von ±5 % oder enger halten. - Crosstalk: In dichtem QSFP-DD-Routing ist die elektromagnetische Kopplung zwischen benachbarten Kanälen, also NEXT und FEXT, eine Hauptstörquelle. Mit VNA-S-Parametern lässt sich Crosstalk quantifizieren. Geeignete Abstände, sauberes Referenzebenen-Design und Backdrilling sind dabei die wichtigsten Stellhebel.
Wichtige PI-Testpunkte:
- PDN-Impedanz: DSPs und Treiber ziehen schnelle transiente Ströme. Ist die PDN-Impedanz zu hoch, steigt das Versorgungsrauschen stark an. Zu verifizieren ist daher eine niedrige PDN-Impedanz über das Zielband, typischerweise von kHz bis GHz.
- Rail Noise und Ripple: Das Rauschen muss unter realer Last gemessen und mit den Chip-Spezifikationen abgeglichen werden. Das hängt stark von Auswahl und Platzierung der Decoupling-Kondensatoren ab und ist ein zentraler Indikator für
QSFP-DD-Modul-PCB-Qualität.
HILPCB verfügt über große Erfahrung in der Fertigung von High-Speed-Leiterplatten, einschließlich enger Impedanzkontrolle, fortschrittlicher Backdrill-Prozesse und mehrerer Ultra-Low-Loss-Materialoptionen. Das schafft eine belastbare Grundlage für exzellente SI und PI.
Design von Laser Driver und TIA/LA: Bandbreite, Stabilität und Power-Isolation
Die Kernfunktion eines Optikmoduls ist die elektrooptische Wandlung. Diese wird durch kritische Analogschaltungen auf der Leiterplatte ermöglicht, insbesondere den Laser Driver auf der TX-Seite und TIA/LA, also Transimpedanz- und Limiting-Verstärker, auf der RX-Seite. Ihre Leistung bestimmt direkt die Qualität des optischen Signals.
- TX-Seite: Der Laser Driver wandelt die hochschnellen elektrischen Signale des DSP in Modulationsstrom für EML, electro-absorption modulated laser, oder VCSEL, vertical-cavity surface-emitting laser, um. Der Treiber ist meist leistungsstark und störbehaftet, weshalb die Versorgungsqualität entscheidend ist. Das
QSFP-DD-Modul-PCB-Layoutmuss einen niederimpedanten und besonders sauberen dedizierten Versorgungspfad bereitstellen und diesen physisch von empfindlichen Analogschaltungen und digitaler Logik trennen, damit keine Störkopplung entsteht. - RX-Seite: Der TIA wandelt den winzigen Photodiodenstrom in ein Spannungssignal um, der LA verstärkt und formt dieses weiter. Der TIA ist ein extrem empfindliches Analog-Frontend und reagiert stark auf Versorgungsrauschen und EMI. Im Layout muss der TIA deshalb so nah wie möglich an der Photodiode sitzen, um die Eingangslänge zu minimieren, und durch durchgehende Ground-Plane-Abschirmung geschützt werden.
Während der QSFP-DD-Modul-PCB-Tests benötigen diese Analogblöcke eine detaillierte elektrische Charakterisierung, darunter Bandbreite, Verstärkung, Rauschzahl und Leistungsaufnahme, ergänzt um Stresstests wie eingespeistes Rauschen. Nur so lässt sich die Wirksamkeit der Power-Isolation validieren und eine starke QSFP-DD-Modul-PCB-Zuverlässigkeit in komplexen EM-Umgebungen sicherstellen.
📡 QSFP-DD-Optikmodule: durchgängige PCB-Entwicklung und Validierung
Engineering-Leitfaden für 400G/800G-Hochgeschwindigkeits-Optikverbindungen
Datenrate, also PAM4 56G/112G, und Power-Budget festlegen. Kern-DSP, Laser, etwa EML oder Silicon Photonics, sowie Ultra-Low-Loss-Laminate auswählen und die Topologie der optoelektronischen Kopplung entwerfen.
Kombinierte SI-/PI-/Thermik-Simulation durchführen. Mit 3D-Modellierung den Übergang an den Edge Fingers und die High-Speed-Vias so optimieren, dass Insertion- und Return-Loss bei Nyquist die Anforderungen von IEEE 802.3ck erfüllen.
Die schnelle Lieferung von Kleinserien bei HILPCB nutzen. mSAP-Leitungskompensation und Backdrill einsetzen, um hochfrequente Resonanzen durch Via-Stubs zu eliminieren und die Impedanzkonsistenz des Bare Boards zu verbessern.
Mit VNA-S-Parameter-Scans die charakteristische Impedanz validieren, Zielwert 100Ω ±5 %. Bestätigen, dass der Intra-Pair-Skew kontrolliert ist, um eine belastbare elektrische Grundlage für das spätere optoelektronische Bring-up zu schaffen.
Optical Engine und DSP integrieren. Elektrisches Eye, optisches Eye und BER über Spannungs- und Temperaturecken messen. FFE und CTLE so abstimmen, dass der beste Performance-Kompromiss erreicht wird.
HTOL und Temperaturzyklen fahren. Das CTE-Matching der Optical-Engine-Halterung validieren und sicherstellen, dass die `QSFP-DD-Modul-PCB-Zuverlässigkeit` den Anforderungen des langfristigen unterbrechungsfreien Rechenzentrumsbetriebs entspricht.
EML-/VCSEL-Optical-Engine-Kopplung: präzise Kontrolle von optischen Pfaden und mechanischen Toleranzen
Die andere Hälfte eines Optikmoduls ist die Optik selbst. Die Optical Engine, also TOSA und ROSA, TX-/RX-Subassemblies, muss über die Leiterplatte präzise im Modulgehäuse montiert werden. Die Leiterplatte fungiert hier als optoelektronisches Substrat, und ihre mechanische Präzision beeinflusst direkt die Effizienz und Stabilität der Ausrichtung.
- Mechanische Datums: Hochpräzise Positioniermerkmale und Pads auf der Leiterplatte definieren die Referenzen für die Montage der Optical Engine. Bohrgenauigkeit, Laminationsregistrierung und Oberflächenebenheit addieren sich zur Endtoleranz. Schon kleinste Abweichungen können die Kopplungseffizienz zwischen Faser und Laser oder Detektor drastisch verringern oder sogar zum Ausfall führen.
- Thermische Verschiebung und CTE-Matching: Die Innentemperatur kann 70 bis 85°C erreichen. Unterschiedliche CTE von PCB, Kupfer, Optik und Metallgehäuse erzeugen Spannungen und Verschiebungen im Mikrometerbereich, die die Ausrichtung zerstören können. Materialien mit besser angepasstem CTE oder nachgiebige mechanische Verbindungen sind entscheidend, um die
QSFP-DD-Modul-PCB-Zuverlässigkeitzu verbessern, ähnlich wie bei IC-Substrat-Leiterplatten. - Kompatibilität des Montageprozesses: Die Befestigung der Optical Engine kann eutektisches Löten, Laserschweißen oder Klebstoffe umfassen. Oberflächenfinish der Pads, etwa ENIG oder ENEPIG, und Hochtemperaturfestigkeit der PCB müssen zu diesen Prozessen passen, damit zuverlässige Verbindungen entstehen.
In dieser Phase sind QSFP-DD-Modul-PCB-Tests nicht nur elektrisch. Interferometer, Beam-Quality-Analyzer und andere Werkzeuge dienen dazu, die Stabilität der Ausrichtung und Änderungen der Kopplungseffizienz über Temperatur zu bewerten und damit zu validieren, ob mechanisches Design und Materialauswahl erfolgreich sind.
Strenges Thermikmanagement: Power, TEC-Regelung und Heat Paths gemeinsam auslegen
Mit jeder Verdopplung der Datenrate steigt auch die Leistung der QSFP-DD-Module, von rund 12 bis 15 W bei 400G auf etwa 20 bis 25 W bei 800G oder 1,6T und darüber hinaus. Diese Wärme in einem nahezu schachtelgroßen Gehäuse abzuführen, ist extrem anspruchsvoll. Die PCB ist dabei ein zentraler Pfad, der Wärme von den Chips in das Modulgehäuse leitet.
- Wichtigste Wärmequellen: Der DSP ist meist der größte Beitrag, gefolgt von EML-Lasern, oft mit TEC, Treibern und TIA. Die Wärme dieser Quellen muss effizient abgeführt werden.
- PCB als thermischer Pfad:
- Thermal Vias: Dichte Thermal Vias unter Chips leiten Wärme von der Top-Lage in innere Ebenen oder rückseitige Thermal Pads.
- Dickes Kupfer: 2oz oder mehr verbessert die Wärmeverteilung in der Ebene deutlich. Die Leiterplatten mit dickem Kupfer von HILPCB eignen sich gut für diese leistungsstarken Anwendungen.
- Materialien mit hoher Wärmeleitfähigkeit: In kritischen Bereichen können metallkernbasierte oder keramische Leiterplatten mit hoher Wärmeleitfähigkeit die Wärmeleitung verbessern.
- TEC-Regelschaltungen: Für temperaturkritische EML-Laser werden TEC-Regelkreise auf der Leiterplatte integriert. Sie benötigen stabile hohe Ströme, und ihr Layout ist Teil des gesamten Thermikdesigns.
Thermische Tests sind in QSFP-DD-Modul-PCB-Tests unverzichtbar. Mit IR-Kameras und Thermoelementen an kritischen Positionen lassen sich Temperaturkarten unter Volllast erfassen und die Wirksamkeit der Heat Paths verifizieren. So wird sichergestellt, dass alle Junction-Temperaturen in sicheren Grenzen bleiben, was essenziell für QSFP-DD-Modul-PCB-Qualität und langfristige Zuverlässigkeit ist.
Evolution optischer Interconnects: Vergleichsmatrix der PCB-Designherausforderungen
Von klassischem Edge-IO bis Silicon-Photonics-Co-Packaging
💡 HILPCB Engineering Insight: Die 800G-Ära wird weiterhin von steckbaren Modulen dominiert. Wenn Lane-Raten jedoch in Richtung 224G steigen, werden Substrate-like PCB, SLP in CPO-Architekturen kritisch. Wir empfehlen daher bereits in der frühen CPO-Forschung Machbarkeitsbewertungen für fortschrittliches HDI und eingebettete Flüssigkeitskühlung in Mikrokanälen.
MSA-Konformität und Firmwaretests: CMIS, I2C-/MDIO-Management und Diagnostik
Moderne Optikmodule sind nicht nur Hardware, sondern firmwaregesteuerte intelligente Geräte. QSFP-DD-Module müssen MSA-Standards, Multi-Source Agreement, einhalten, um Interoperabilität über verschiedene Hersteller hinweg zu gewährleisten. CMIS, Common Management Interface Specification, ist der dominierende Management-Interface-Standard für Module ab 400G.
Die PCB enthält typischerweise einen MCU, dessen Firmware folgende Aufgaben implementiert:
- Kommunikation über Management-Interfaces: Kommunikation mit dem Host, also Switch oder Router, über I2C oder MDIO, Reaktion auf Befehle und Rückmeldung des Status.
- Digital Diagnostics Monitoring (DDM): Überwachung zentraler Parameter wie Temperatur, Vcc, Laser Bias Current und empfangene optische Leistung, Rx Power.
- Initialisierung und Steuerung: Konfiguration von DSP und weiteren Chips beim Einschalten sowie Steuerung von Laser Enable/Disable, Loopback-Tests und weiteren Host-Kommandos.
Ein zentraler Bestandteil von QSFP-DD-Modul-PCB-Tests ist die Funktions- und Protokollkonformität. Die Testplattform emuliert den Host und führt umfassende I2C-/MDIO-Lese- und Schreiboperationen aus, um die Einhaltung der CMIS-Memory-Map, die Genauigkeit des DDM sowie Reaktionsverhalten und Korrektheit der Steuerbefehle zu validieren. Das prüft die Softwarestärke des Moduls und ist die letzte Hürde vor einer qualitativ hochwertigen Auslieferung.
Vom Prototyp zur Serie: Der Beitrag von HILPCB bei QSFP-DD-Modul-PCB-Fertigung und -Assembly
Angesichts der extremen Komplexität von QSFP-DD-Modul-PCBs ist die Wahl eines Partners mit technischer Tiefe und Fertigungskompetenz entscheidend. Mit langjährigem Fokus auf optische Kommunikation bietet HILPCB One-Stop-Lösungen vom Prototyp bis zur Massenproduktion.
- Fortschrittliche Fertigung: Wir kennen die Bedeutung eines
verlustarmen QSFP-DD-Modul-PCBund bieten führende Low-Loss-Materialien sowie präzise Prozesse. Komplexe Stackups, enge Impedanztoleranzen, feine Strukturen und hochpräzises Backdrill werden exakt nach Designintention umgesetzt und unterstützen dadurch exzellenteQSFP-DD-Modul-PCB-Qualität. - Flexible Prototypenerstellung: Schnelle Iteration ist entscheidend. Wir unterstützen Anforderungen an
QSFP-DD-Modul-PCB-Kleinseriemit Quick-Turn-Builds und Kleinserienbestückung, um die Time-to-Market zu verkürzen. - Präzisions-Assembly: Optikmodule verlangen höchste Genauigkeit. Unsere SMT-Assembly-Linien unterstützen 01005-Bauteile und BGAs mit hoher Pin-Zahl und können auch die Präzisionsmontage von Optical Engines und anderen Spezialbauteilen abdecken.
Durch die Partnerschaft mit HILPCB können Sie sich auf Kern-Silizium und optisches Design konzentrieren, während wir sicherstellen, dass Ihr QSFP-DD-Modul-PCB-Layout korrekt gefertigt wird und unter anspruchsvollen Betriebsbedingungen zuverlässig bleibt.
📋 QSFP-DD-Modul-PCB-Tests: zentrale Engineering-Freigaben
Für deterministische und konsistente optoelektronische Wandlung in 400G/800G-Netzen
Kernfokus: Für 56G-/112G-Lanes S-Parameter mit dem VNA und die Impedanz mit TDR messen. TDECQ kontrollieren und stehende Wellen infolge von Via-Stubs eliminieren.
Kernfokus: Versorgungsripple von DSP und Laser Driver bewerten. Bei dichter QSFP-DD-Portbelegung DC IR Drop und dynamische Impedanz kontrollieren, um ripplegekoppelte Jitter-Ausreißer zu verhindern.
Kernfokus: Junction-Temperaturen bei hoher Leistung, Klasse 1 bis 8, messen. Thermal Vias und Wärmeleitung über das Gehäuse nutzen, um Laser-Wellenlängendrift oder beschleunigte Alterung durch lokale Wärmestauung zu verhindern.
Kernfokus: Mechanische Toleranzen der Edge Fingers und präziser optischer Schnittstellen validieren. Die Einhaltung von CMIS für Interoperabilität auf Multi-Vendor-Switching-Plattformen sicherstellen.
Haeufige Fragen
Warum braucht das Testen von QSFP-DD-Modulen mehr als einen einfachen Durchgangstest?
Weil ein QSFP-DD-Modul weit mehr als nur Open- oder Short-Status nachweisen muss. Signalintegritaet, PDN-Rauschen, Thermik, mechanische Schnittstellen und CMIS-Konformitaet entscheiden gemeinsam darueber, ob das Modul in einem High-Speed-Switch-System wirklich stabil arbeitet.
Welche Verifikationsdimensionen sind bei QSFP-DD-Modulen am wichtigsten?
Entscheidend sind meist die PAM4-Kanalqualitaet, die Stromversorgungsreinheit fuer DSP und Laser Driver, die thermische Verteilung unter Last sowie die mechanische und protokollseitige Konformitaet an der Modulschnittstelle. Ein Defizit in nur einem Bereich kann die gesamte Link-Performance kippen.
Wie beeinflussen Fertigungstoleranzen die Testergebnisse von QSFP-DD-Modulen?
Dickentoleranzen, die Konsistenz der Edge Fingers, Impedanzschwankungen und die Via-Qualitaet wirken direkt auf SI- und Interoperabilitaetsergebnisse. Deshalb muss der Testplan eng mit dem realen Fertigungsfenster abgestimmt bleiben.
Fazit
Kurz gesagt sind QSFP-DD-Modul-PCB-Tests eine hochkomplexe Systems-Engineering-Aufgabe, die weit über traditionelle PCB-Tests hinausgeht. Es handelt sich um eine vollständige Co-Validierung über Optik, Elektrik, Thermik, Mechanik und Firmware hinweg. Von der Auswahl geeigneter verlustarmer QSFP-DD-Modul-PCB-Materialien über die präzise Umsetzung des QSFP-DD-Modul-PCB-Layouts bis hin zu strengen Thermik- und Protokollkonsistenztests beeinflusst jeder Schritt direkt Performance, Kosten und Time-to-Market.
Um diese Herausforderungen zu beherrschen, brauchen Sie nicht nur starke Design- und Simulationskompetenz, sondern auch einen Fertigungspartner, der die Anforderungen optischer Module tief versteht und die Designintention in qualitativ hochwertige physische Produkte übersetzen kann. So entstehen optische Module mit außergewöhnlicher Performance und starker QSFP-DD-Modul-PCB-Zuverlässigkeit, die die nächste Generation von Rechenzentren hardwareseitig robust unterstützen.