
Wenn das AOI nach dem Reflow eine Brücke zwischen benachbarten Pins eines 0,4- oder 0,5 mm-Feinpitch-QFP, QFN oder Steckverbinders meldet, ist die häufigste Fehlreaktion, sofort die Schablone zu verdünnen oder die Spitzentemperatur zu senken. Die nach dem Reflow sichtbare Brücke ist nur der erstarrte Endzustand — das Lot kann die Isolationslücke bereits in der Druck-, Bestückungs- oder Reflowphase übersprungen haben.
Wirksame Prävention beginnt damit herauszufinden, in welcher Station die Paste/das Lot die Lücke zuerst überbrückte — und zu verifizieren, dass die Korrektur nicht andere Bauteile der Baugruppe aushungert. Dieser Leitfaden behandelt nur sichtbare SMT-Anschlüsse und Perimeter-Pads; verdeckte Arrays unter BGA/LGA behandelt unser Leitfaden zu BGA-Lötdefekten und Röntgenprüfung.
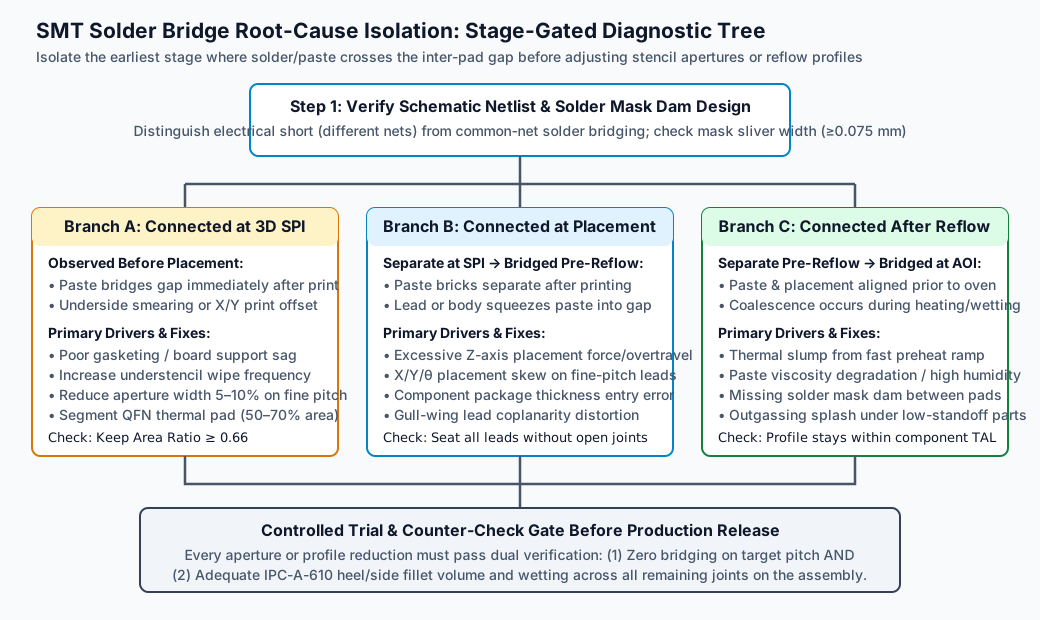
1. Prüfschritt 0: „elektrischer Kurzschluss" vs. „prozessbedingte Brücke im selben Netz" unterscheiden
Bevor Schablonenaperturen oder Druckparameter geändert werden, die betroffenen Pins gegen die freigegebene Netzliste und den Lötstopplan prüfen:
- Verschiedene Netze (echter Kurzschluss): Pin 14 (
VCC) gegen Pin 15 (GNDoderSDA) verlötet — sowohl IPC-A-610-Prozessausschuss als auch harter Kurzschluss, der beim ICT/FCT-Einschalten Bauteile zerstören kann. - Gleiches Netz (Same-Net-Brücke): Leistungs-ICs, QFN-Massepins und Abschirmstecker teilen oft mehrere Nachbarpins desselben Netzes (
GND/SW). Liegt im Layout kein Lötstoppdamm zwischen diesen gleichnetzigen Pads (oder verbindet ein Polygon sie direkt), fließt flüssiges Lot naturgemäß über das unbedeckte Kupfer zusammen.- Vertragsgrenze beachten: Selbst wenn beide Pins demselben Netz angehören und der Funktionstest besteht, ist eine nicht entwurfsseitige Lötbrücke nach IPC-A-610 ein Prozessdefekt — es sei denn, die Zeichnung definiert die Pads als geteiltes/verbundenes Pad oder eine schriftliche Kunden-Abweichung existiert.
2. In welcher Station die Brücke zuerst entstand
Nach Kesters SMT-Defektminimierung und der Reflow-Profilanalyse von Indium entstehen Brücken auf drei physikalischen Pfaden, je nachdem, wann das Lot die Lücke zuerst berührt. Mit 3D-SPI-, AOI-nach-Bestückung- und AOI-nach-Reflow-Bildern derselben Ansicht die Station eingrenzen:
(Downloadbare Stations-Matrix: 04-solder-bridge-diagnostic.csv.)
Zweig A: Depots schon nach dem Druck verbunden (3D SPI)
Zeigt 3D SPI benachbarte, verbrückte Pastendepots, bevor ein Bauteil das Board berührt, ist der Ofen unschuldig. Vier Druckpunkte prüfen (Details im SPI-Leitfaden):
- Schablonen-PCB-Kontakt (Gasketing): Fehlende Unterstützungspins lassen das Board durchhängen, oder hoher Siebdruck/Text und dicke Kupferbahnen heben die Schablone lokal von den Pads ab — Rakeldruck drückt Paste unter die Apertur („Bottom-Side-Bleeding").
- Unterseitenreinigung zu selten: Getrocknete Paste oder Schleier an den Feinpitch-Dämmen der Schablonenunterseite wird beim nächsten Druck auf den Lötstoppdamm übertragen. Nass-/Vakuum-/Trockenreinigung von 10 auf 3–5 Drucke verkürzen stoppt Unterseiten-Schmieren sofort.
- Druck-Passer: Globaler X/Y/θ-Fiducial-Versatz legt Depots neben die Kupferpads auf die Lötstoppdämme; benachbarte Depots berühren oder verschmelzen.
- Zu breite Feinpitch-Aperturen: Gull-wing-/QFN-Pads mit 0,4--0,5 mm Pitch und 1:1-Apertur lassen fast keinen Schwankungsspielraum. Aperturbreite 5–10 % einziehen — bei Einhaltung des Flächenverhältnisses AR = (W · L / 2(W+L)T) ≥ 0,66 — schmälert das Depot ohne vertikale Freigabe zu opfern.
Zweig B: SPI sauber, verbunden direkt nach Bestückung
Bestätigt 3D SPI sauber getrennte Rechteckdepots, zeigt das AOI nach Bestückung aber über die Lücke gequetschte Paste, liegt ein mechanisches Quetschen beim Setzen vor:
- Z-Achsen-Auflage/Überhub zu groß: Zu kleiner Gehäusedicken-Eintrag oder zu harte, ungefederte Z-Kraft quetscht die Depots platt; nasse Paste wird seitlich durch die Lücke gedrückt.
- X/Y/θ-Bestückversatz: Schon 0,05--0,08 mm Rotation oder Querversatz auf einem 0,4 mm-QFP drücken die Pin-Kanten zwischen zwei Depots und bilden eine mechanische Kapillarbrücke.
- QFN/LGA-Zentrumspad-Quetschung: Thermal-Pads mit 100 %-Vollflächenapertur lassen das Bauteil im Reflow aufschwimmen oder drücken überschüssiges Lot zu den Perimeter-Pins. Große Thermal-Pads müssen als Windowpane-Gitter mit 50–70 % Abdeckung aufgeteilt werden, mit 0,25--0,40 mm Gitterstege für Flussmittelentgasung und ebenes Absinken.
Zweig C: Nach Bestückung getrennt, Brücke erst im Reflow
Paste und Pins vor dem Ofen sauber getrennt; die Brücke entsteht durch Zusammenfließen oder thermisches Kollabieren im Liquidus:
- Fehlender oder zu schmaler Lötstoppdamm: Die Lötstoppmaske zwischen Feinpitch-Pads ist eine physikalische nichtbenetzbare Barriere. LPI-Dämme mindestens ≥ 0,075--0,10 mm (3--4 mil) halten; bleiben nur 0,03 mm Steg, muss CAM ihn entfernen (sonst blättert er) — und hinterlässt nacktes Basismaterial (oder blankes Kupfer), über das das Lot leicht fließt.
- Thermisches Kollabieren in der Vorwärmung: Zu steile Anfangsrampe (oder Paste über ihrer Standzeit an der Schablone, die Feuchtigkeit zog) lässt die Flussmittelviskosität vor vollständiger Lösungsmittelabgabe einbrechen; die erweichte Paste sackt seitlich über die Lücke, bevor Liquidus erreicht ist (Indium Reflow Phase I).
3. Warum „weniger Paste für alle" Mixed-Technology-Boards zerstört
Bei Feinpitch-Brücken greifen viele reflexartig zur dünneren Schablone (z. B. von 0,125/5 mil auf 0,080 mm/3,2 mil). Die dünnere Schablone reduziert zwar das Depotvolumen des QFP — aber sie entzieht zugleich großen Induktivitäten, Leistungs-MOSFETs und SMD-Steckern 36 % ihres Lots, mit offenen Lötstellen, unzureichenden Fußkehlen und Koplanaritätsausfällen.
Jede Korrektur vor Freigabe gegen ihre boardweiten Nebenwirkungen prüfen:
| Korrekturoption | Einsatzfall | Obligatorischer Gegencheck |
|---|---|---|
| Lokale Aperturbreite −5–10 % oder gezahnte versetzte Apertur | Brücken auf einen bestimmten 0,4--0,5 mm-QFP/QFN/Stecker konzentriert | 3D SPI bestätigt Flächenverhältnis ≥ 0,66; Lötstellen erfüllen IPC-A-610-Mindestfuß- und Seitenkehlhöhe |
| Stufenschablone (Hauptfeld 0,125 / lokale 0,100 mm-Vertiefung) | Große Stecker gemischt mit 0,4 mm-Feinpitch oder 0201/01005 | 3--5 mm-Keepout um Stufenkanten prüfen; Nachbarpads müssen die Rakel noch abdichten |
| Z-Höhe und Vision der Bestückung korrigieren | AOI nach Bestückung bestätigt Pastequetschung oder Pin-Versatz | Nach Z-Kraft-Reduktion alle Pins des Gehäuses auf angehobene Beine/Koplanaritäts-Öffner prüfen |
| Vorwärmrampe und Haltezone anpassen | Depots vor Ofen sauber, Brücke durch thermisches Kollabieren beim Aufheizen | On-Board-Thermoelemente: Spitzentemperatur und Time-above-Liquidus (TAL) aller Bauteile im Fenster halten |
| CAD-Lötstoppdamm wiederherstellen (≥ 0,075 mm) | Blankboard-Audit zeigt fehlenden Damm zwischen Feinpitch-Pads | Neue Padbreiten erfüllen weiterhin Toe-/Heel-Padanforderungen des Bauteils |
4. NPI-Praxisfall: Wiederholbrücke ohne Profiländerung stoppen
Auf einem Industrie-Pilotboard meldete das Post-Reflow-AOI wiederholt Brücken an Pins 22–28 von U4 (0,4-mm-Pitch, 64-poliges LQFP). Die Linie schlug vor, die Spitzentemperatur von 242 auf 232°C zu senken.
Das Profil war für einen wärmekapazitätsstarken BGA (U1) optimiert; der Prozessingenieur ließ es unverändert und zog stattdessen die Stationsdaten von U4:
- 3D-SPI-Rückblick: Die Depots von
U4Pins 22–28 berührten sich bereits vor der Bestückung entlang der Gehäuse-Innenseite; Depothöhe 145 % der Schablonendicke bei -0,04 mm-Y-Versatz. - Drucker- und Schablonencheck: Der Siebdruck-Bauteilrahmen zwischen den beiden Pad-Reihen von
U4hob die Schablone lokal 18 μm ab — Gasketing-Versagen. - Kontrollierte Korrektur & Verifikation: Unterseiten-Nassreinigung erhöht,
U4-Aperturen am Innenrand um 0,03 mm eingezogen und PCB-DFM-Änderung eingereicht, den Siebdruckrahmen ≥ 0,15 mm von derU4-Padreihe zu rücken. 30-Board-Verifikationslos: 3D SPI zeigte alle Depots getrennt (92–104 % Volumen), Post-Reflow-AOI null Brücken bei IPC-A-610-konformen Gull-wing-Kehlen —U1-BGA-Profil unverändert.
5. Was ins SMT-DFM- und Brückenprüf-Paket gehört
Zur Brückenprävention vor dem Schablonenschnitt sollte das SMT-Bestückungs-Paket enthalten:
- Gerber-/ODB++-Lagen (Kupfer, Lötstopp, Paste, Siebdruck): Damit CAM und SMT-Ingenieure Lötstoppdammbreiten (≥ 0,075 mm), Siebdruck-Pad-Abstände und QFN-Thermal-Pad-Via-Versiegelung prüfen.
- Vollständige Stückliste und Gehäusezeichnungen: Pinbreiten bei 0,4/0,35 mm-Feinpitch, freiliegende QFN-Padmaße und Stufenschablonenbedarf verifizieren.
- Defektkarte und Stationsdaten (bei Bestandsserien): Annotierte Fotos, Referenz-/Pinnummern, Netzzugehörigkeit und verfügbare 3D-SPI- oder AOI-Logs — zusammen mit 04-solder-bridge-diagnostic.csv.
Die SMT-Bestückung und schlüsselfertige PCBA von HILPCB verbinden vorgelagertes Schablonen-Apertur-DFM (lasergeschnittene Nanobeschichtungs-Schablonen, Stufenschablonen, automatische QFN-Windowpane-Aufteilung) mit 100 % Inline-3D-SPI und Mehrwinkel-2D/3D-AOI — Druck- und Bestückanomalien werden abgefangen, bevor Boards den Reflow erreichen. Angebot anfordern mit Designfiles für ein Engineering-DFM-Review.
Häufige Fragen
Wie breit sollte der Lötstoppdamm gegen SMT-Brücken mindestens sein?
Bei Standard-LPI-Grünmasken mindestens 0,075 bis 0,10 mm (3--4 mil) durchgehende Dammbreite zwischen benachbarten Kupferpads. Unter 0,075 mm (bei Weiß-/Schwarzmasken mehr) hält der feine Steg die Entwicklung nicht aus; CAM entfernt ihn und zwischen den Feinpitch-Pads bleibt nur nacktes Dielektrikum.
Warum bridgen QFNs oft zwischen Zentrumspad und Perimeter-Pins?
Eine 1:1-Apertur (100 % Abdeckung) auf dem freiliegenden QFN-Thermalpad deponiert zu viel Paste. Im Reflow drücken Flussmittelentgasung und Gehäusegewicht überschüssiges flüssiges Lot über die schmale Lücke zu den Perimeter-Pins. Windowpane-Gitter mit 50–70 % Gesamtabdeckung verhindert sowohl Perimeter-Brücken als auch Aufschwimmen des Gehäuses.
Darf eine Brücke zwischen zwei Masse-Pins (selbes Netz) einfach freigegeben werden?
Elektrisch bildet eine GND-GND-Brücke keinen Kurzschluss, doch nach IPC-A-610-Prozessnorm ist eine nicht entwurfsseitige Brücke zwischen Einzelpads dennoch ein Defekt — es sei denn, das Pad ist bewusst geteilt ausgelegt oder eine schriftliche Kundenabweichung liegt vor.
Soll die Endmontage Feinpitch-Brücken sofort manuell entlöten?
Nein. Vor dem Lötkolben mit Entlötlitze Referenz, Pinpaar und Panelposition dokumentieren und prüfen, ob 3D-SPI- und AOI-nach-Bestückung-Bilder existieren. Sofortige unregistrierte Reparatur zerstört die physischen Beweise für Schablonenwisch-Drift oder Bestückversatz — und belastet Feinpitch-ICs mit lokalem Hitzeschock und Flussmittelrückständen.