
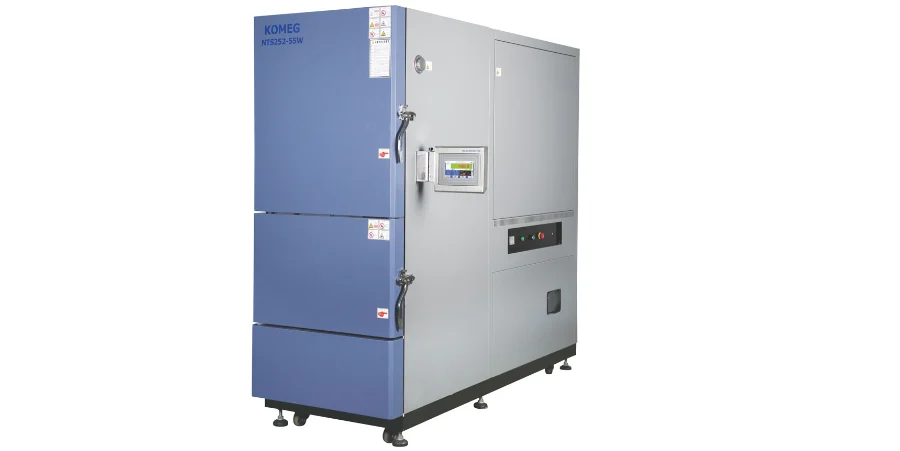
Eine Platine kann einen elektrischen Test bei Raumtemperatur bestehen und dennoch bei Erwärmung oder Abkühlung eine intermittierende Verbindung entwickeln. Die Thermoschockprüfung untersucht dieses Risiko, indem ein definierter Prüfling schnellen Temperaturwechseln ausgesetzt und seine Reaktion gemessen wird. Das verwertbare Ergebnis ist eine Aufzeichnung über Prüfling, Exposition und Versagenskriterium – nicht nur eine Kammer-Solltemperatur und eine Zyklenzahl.
Klären Sie zunächst, was die Prüfung überstehen muss: Kupfer-Verbindungsstrukturen der unbestückten Platine, ein Bauteilgehäuse oder die Lötverbindungen auf einer bestückten Platine. Zum übergreifenden Thema Temperaturzyklen siehe PCB-Temperaturzyklusprüfung. Hier geht es darum, eine Thermoschockprüfung auszuwählen und zu spezifizieren, deren Messungen eine Fertigungs- oder Qualifizierungsentscheidung tragen können.
Welche thermische Zuverlässigkeitsprüfung passt zum Versagensrisiko?
Eine thermische Stressprüfung für PCB-Verbindungsstrukturen qualifiziert nicht automatisch die auf dieser Platine montierten Bauteile. Wählen Sie Prüfling und Norm um die betreffende Struktur herum aus.
| Untersuchtes Objekt | Relevante Methode oder Spezifikation | Für die Entscheidung benötigte Nachweise |
|---|---|---|
| Plattierte Bohrungen, Vias und Verbindungen der unbestückten Platine | IPC-TM-650 2.6.7.2C: Thermal Shock, Thermal Cycle and Continuity | Repräsentativer Coupon-Aufbau, thermische Vorgeschichte, Prüflingstemperaturen und Widerstandsergebnisse |
| Bauteilgehäuse | Qualifizierungsanforderung des Bauteils; ggf. JEDEC-Temperaturzyklus- oder Thermoschockverfahren | Bericht des Herstellers für genau dieses Gehäuse/diese Technologie, mit Konditionierung und Prüfbedingungen |
| Oberflächenmontierte Lötverbindungen | IPC-9701B Charakterisierung der Ermüdungslebensdauer im Temperaturzyklus | Platinen-/Gehäuseaufbau, Montageprozess, überwachte Ausfälle und Analyse unter den angegebenen Bedingungen |
| Komplettes Produkt im Betrieb über Temperaturwechsel | Produktspezifischer Umgebungs- und Funktionsprüfplan | Gehäuse, Montage, Bestromungszustand, Betriebsgrenzen und Funktionsmessungen |
IPC-9701B betrifft die Charakterisierung der Ermüdungslebensdauer oberflächenmontierter Lötverbindungen. Der überarbeitete Geltungsbereich schließt die Qualifizierung ausdrücklich aus; die Qualifizierungsentscheidung für ein Produkt benötigt eigene vereinbarte Anforderungen. Ein Coupon-Test der unbestückten Platine und eine Lötverbindungs-Charakterisierung lassen sich daher nicht allein deshalb austauschen, weil beide Temperaturzyklen verwenden. IPC-9701B – öffentlicher Geltungsbereich, Abschnitte 1.0 und 1.4.
Wie unterscheidet sich Thermoschock von Temperaturzyklen?
Die Antwort hängt vom benannten Verfahren ab. IPC-TM-650 2.6.7.2C definiert Schock für unbestückte Leiterplatten-Prüflinge über eine Oberflächentemperaturänderung von mindestens 1°C/s über mindestens die mittleren 60% der Aufheiz- und Abkühlübergänge. Die Zyklus-Definition liegt unter dieser Rate. Dies ist eine Messung am Prüfling, keine universelle Definition auf Grundlage des beworbenen °C/min-Werts einer Kammer. IPC-TM-650 2.6.7.2C, Abschnitte 3.1–3.2.
In einem Thermoschock-Prüfablauf müssen drei Zeiten getrennt bleiben:
- Übergabezeit: Bewegung zwischen den Zonen oder Umschalten der thermischen Umgebung.
- Erholzeit des Mediums: die Rückkehr der Luft oder Flüssigkeit auf ihre Solltemperatur nach dem Wechsel und der Beladungsstörung.
- Stabilisierung und Haltezeit des Prüflings: das reale Prüfstück erreicht den geforderten Zustand und verbleibt dort für die vorgeschriebene Exposition und die Messungen.
Eine schnelle Übergabe beweist keinen schnellen Temperaturübergang am Prüfling. Kupferflächen, Platinenstärke, Kühlkörper, Vorrichtungen und die Anzahl der Muster beeinflussen das beladene Verhalten. Platzieren Sie Sensoren dort, wo sie die geforderte Exposition nachweisen, und bewahren Sie sowohl Prüflings- als auch Mediumkurven auf.
Luft-Luft oder Flüssigkeit-Flüssigkeit?
Luftsysteme können einen Korb zwischen Zonen bewegen oder konditionierte Luftströmung um stationäre Proben schalten. Flüssigkeitssysteme tauchen den Prüfling in verschiedene Bäder. Keine der beiden Anordnungen ist von Natur aus die richtige Wahl für jede HDI-, Keramik- oder Metallkernplatine. Prüfen Sie vor der Wahl des Eintauchens das anwendbare Verfahren, den Wärmeübergang, die Fluidverträglichkeit, Beschichtungen, Dichtungen und den Messzugang.
Die Dokumentation der Luft-Luft-Geräte von ESPEC unterscheidet zwischen Prüflingstemperatur-Regelung und Prüflingstemperatur-Triggerfunktionen. Diese sind nützliche Beispiele dafür, warum Produkttemperatur und Kammer-Regeltemperatur getrennt betrachtet werden müssen; sie begründen nicht, welche Ausrüstung für einen bestimmten HILPCB-Auftrag verfügbar ist. ESPEC-Dokumentation zur Luft-Luft-Kammer.
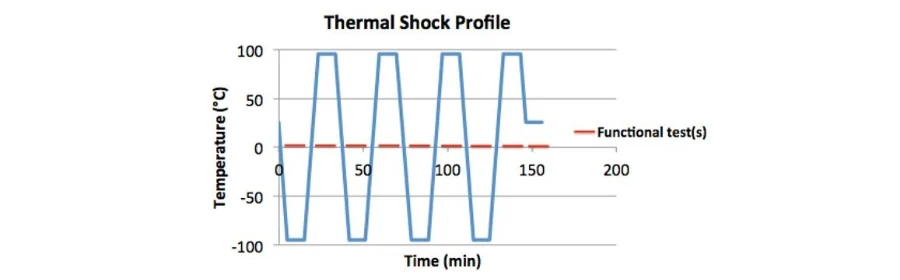
Die Profildarstellung unten zeigt abwechselnde Heiß- und Kaltexpositionen. Sie ist eine schematische Darstellung, keine gemessene HILPCB-Prüfaufzeichnung und kein Abnahmeprofil. Ihre markierten Funktionsprüfungen belegen keine kontinuierliche elektrische Überwachung während der Übergänge.
Was verlangt eine spezifizierte Methode für unbestückte Platinen?
IPC-TM-650 2.6.7.2C, Revision C vom März 2020, trennt Qualifizierung von Qualitätskonformität. AABUS bedeutet „zwischen Anwender und Lieferant vereinbart".
| Entscheidung in dieser Methode | Qualifizierung | Qualitätskonformität |
|---|---|---|
| Temperaturgrenzen und Zyklen | AABUS | 100 Zyklen; Kaltoptionen −40°C, −55°C (Standard) oder −65°C; obere Grenze gemäß Abschnitt 6.5.1.1 |
| Trocknung vor der Prüfung | Mindestens 6 Stunden bei 105–125°C | Abhängig vom normalen Montageprozess und den Qualitätskonformitätsanforderungen |
| Vorherige Montagesimulation | Sechs Reflow-Simulationen nach Methode 2.6.27, sofern nicht anders vereinbart | Gleiche Methodenanforderung; jede vereinbarte Abweichung dokumentieren |
| Widerstandsreferenz | Spitzenwiderstand des ersten Zyklus nach Stabilisierung in der Heißhaltezeit | Spitzenwiderstand des ersten Zyklus nach Stabilisierung in der Heißhaltezeit |
Abschnitt 6.7.1 nennt eine maximale Widerstandsänderung von 5%, sofern nicht anders spezifiziert. Die Übersichtstabellen und der vorgeschlagene Zeichnungsvermerk sind verkürzt: Die Musterzeichnung verwendet einen strengen „kleiner als"-Ausdruck. Legen Sie die vereinbarte Grenze und die Behandlung des Gleichheitsfalls fest, statt Fragmente in eine Bestellung zu kopieren. IPC-Methode, Abschnitte 6.1–6.7 und vorgeschlagener Zeichnungsvermerk.
Die Regel für das heiße Ende verlangt außerdem eine vereinbarte Basis für den Tg des Materials. Der Tg-bezogene Term, der Reflow-bezogene Term und die absolute Obergrenze müssen gemeinsam betrachtet werden; der Qualifizierungszweig der Methode erbt nicht einfach einen festen industriellen Temperaturbereich. Halten Sie die gewählten Bedingungen und etwaige Abweichungen im unterzeichneten Prüfplan fest. Die älteren Temperaturbeispiele der Methode sind historische Referenzen, keine universellen „kommerziellen" oder „Luftfahrt"-Profile.
Angenommen, ein Projekt hat bereits ein Tg von 180°C und einen Montage-Simulationspeak von 260°C vereinbart. Die in Abschnitt 6.5.1.1 beschriebenen Kandidaten für das heiße Ende sind dann 180 − 10 = 170°C, 260 − 25 = 235°C und 210°C, wobei 170°C der niedrigste ist. Dieses Beispiel liegt oberhalb der Untergrenzen-Betrachtung der Methode für den Tg-Term; es löst diese Interpretation für Materialien mit niedrigerem Tg nicht. Eine andere Tg-Messbasis oder ein anderer Montagepeak erfordert eine Überprüfung der Auswahl.
Wie sollten Widerstandsänderungen bewertet werden?
Vergleichen Sie Messwerte im jeweils spezifizierten thermischen Zustand. Der Kupferwiderstand ändert sich mit der Temperatur; der Vergleich eines heißen Messwerts mit einer Raumtemperatur-Baseline kann daher Temperaturverhalten mit Schädigung verwechseln.
Angenommen, ein Prüfplan verwendet einen maximalen Anstieg von 5% relativ zum Spitzenwiderstand des ersten Zyklus nach Stabilisierung in der Heißhaltezeit, der 0.400 Ω beträgt. Spätere Messwerte unter derselben spezifizierten Heißbedingung ergeben:
| Späterer Widerstand | Berechnung | Änderung |
|---|---|---|
| 0.416 Ω | (0.416 − 0.400) / 0.400 × 100 | 4.0% |
| 0.424 Ω | (0.424 − 0.400) / 0.400 × 100 | 6.0% |
Der erste Wert liegt unter dieser beispielhaften Grenze; der zweite überschreitet sie. Messunsicherheit, Vorrichtungsstabilität und die vereinbarte Entscheidungsregel bleiben relevant. Keine der beiden Zahlen identifiziert die physikalische Lage eines Risses.
Ein Widerstandswert am Ende der Haltezeit und ein Ereignisdetektor beantworten ebenfalls unterschiedliche Fragen. Ein kurzer offener Stromkreis während eines Übergangs kann vor dem nächsten protokollierten Messwert verschwinden. Ist eine transiente Unterbrechung ein Versagenskriterium, spezifizieren Sie Ereignisdauer, Widerstandsschwelle, Detektoransprechverhalten und Abtastabdeckung. „Elektrische Überwachung inklusive" ist ohne diese Angaben unzureichend.
Was kann eine Thermoschock-Analyse aufzeigen – und was nicht?
Die thermomechanische Belastung hängt von der tatsächlichen Materialkombination, der Expansionsrichtung, dem Temperaturbereich und den mechanischen Zwängungen ab. Ein einzelner generischer FR-4-CTE-Wert kann das Verhalten unterhalb und oberhalb von Tg nicht beschreiben. Ebenso ist ein Hoch-Tg-Laminat oder ein Keramiksubstrat nicht automatisch die zuverlässigste Wahl für jede gefügte Struktur.
Identifizieren Sie bei HDI-Platinen, welche Blind-, Buried- oder Stacked-Via-Strukturen der Coupon repräsentiert. Beziehen Sie bei Keramik-PCBs die betreffenden Kupfer-/Substrat- und Anbindungsgrenzflächen ein. Eine Änderung von Aufbau, Plattierung, Füllung oder Anbindungsprozess kann einen früheren Prüfvergleich entwerten, selbst wenn die Platinenkontur unverändert bleibt.
| Beobachtung | Sinnvolle Folgemaßnahme | Grenze der Beobachtung |
|---|---|---|
| Widerstand steigt bei reproduzierbarem Zyklus oder Temperatur | Anschlüsse/Vorrichtung prüfen, betroffenes Netz lokalisieren, dann verdächtige Verbindung untersuchen | Widerstand allein identifiziert den Rissmechanismus nicht |
| Intermittierende Durchgängigkeit während Übergängen | Ereignisaufzeichnungen zusammen mit Prüflingstemperaturen und Vorrichtungsbewegung auswerten | Eine bestandene End-Durchgangsprüfung bei Raumtemperatur kann das Ereignis übersehen |
| Verdacht auf Laminat- oder Fügegrenzflächen-Trennung | Eine geeignete akustische, Schnitt- oder sonstige Untersuchung für Material und Defekt wählen | Konventionelle Röntgenprüfung ist kein universeller Delaminationsdetektor |
| Lötverbindungsversagen an einer Baugruppe | Gehäuse, Platine, Legierung, Prozess und mechanische Zwängung mit der physikalischen Analyse korrelieren | Ein Coupon-Ergebnis der unbestückten Platine erklärt nicht jedes Baugruppenversagen |
Bewahren Sie versagte Prüflinge auf und dokumentieren Sie die Abfolge zerstörungsfreier und zerstörender Analysen. Ein Mikroschliff betrachtet eine bestimmte Ebene; seine Präparation und Lage beeinflussen die möglichen Schlussfolgerungen. Berichten Sie die Beweise, die die vermutete Ursache stützen – nicht nur ein mit „thermisches Versagen" beschriftetes Foto.
Kann eine Thermoschock-Zuverlässigkeitsprüfung die Feldeinsatzlebensdauer vorhersagen?
Thermoschockprüfung kann eine Zuverlässigkeitsbewertung nur dann stützen, wenn ihr Versagensmechanismus für die vorgesehenen Einsatzbedingungen relevant ist. Die Vorhersage der Feldlebensdauer erfordert ein begründetes Beschleunigungsmodell, Materialeigenschaften und eine Prüf-Einsatz-Korrelation; eine simple Multiplikation der Zyklenzahl reicht nicht.
IPC-9701B weist darauf hin, dass Lötermüdungsschädigung in beschleunigten Prüfungen im Allgemeinen nicht der Betriebsschädigung entspricht; geeignete Beschleunigungsfaktoren sind erforderlich. NIST beschreibt die Arrhenius-Beschleunigung über eine mechanismusabhängige Aktivierungsenergie, mit Anwendungen wie chemischen Reaktionen, Diffusion und Migration. Sie ist keine Standard-Umrechnung für jedes mechanisch getriebene Ermüdungsversagen. IPC-9701B, Abschnitt 3.1, NIST-Arrhenius-Modell.
Eine Weibull-Anpassung beschreibt die Ausfallverteilung in den ihr zugeführten Daten. Bevor Sie sie für eine Feldprognose nutzen, halten Sie die geprüfte Population, Ausfälle und überlebende Prüflinge, Ausfalldefinitionen, Stressbedingungen, Konfidenzgrenzen und das validierte Beschleunigungsmodell fest. Das Zusammenfassen mehrerer unabhängiger Versagensmechanismen in einer Kurve kann die Entscheidung eher verschleiern als verbessern.
Was sollten Einkäufer von Anbietern thermischer Stressprüfungen anfordern?
Ein vergleichbares Angebot erfordert mehr als die Kalt- und Heißsollwerte. Senden Sie HILPCB die Platinenrevision, Aufbau und Materialgüten, Coupon-Design, Via-Strukturen, Oberfläche, Montagehistorie und den Prüfgrund. Geben Sie die anwendbare Norm samt Revision, Qualifizierungs- oder Losabnahmezweck, Stichprobenumfang, Temperaturen, Zyklen, Konditionierung, Überwachung und Versagenskriterien an.
Bitten Sie den Lieferanten um Bestätigung:
- Welche Prüflinge den Produktionsaufbau repräsentieren und welche Fertigungslose sie abdecken.
- Die tatsächliche beladene Prüfanordnung, Sensorpositionen, Temperaturprofil und Stabilisierungskriterien.
- Die Widerstandsreferenz, Ereigniserkennungsanforderungen und die kalibrierte Messfähigkeit.
- Einzelne Musterergebnisse, Unterbrechungen, Abweichungen, Rohdaten und die Aufbewahrung versagter Muster.
- Ort der Prüfdurchführung, etwaige externe Labore, Analyseumfang, Terminplan und Preis.
- Wer eine Abweichung, Wiederholungsprüfung, Materialänderung oder Losdisposition genehmigen kann.
Ein High-Thermal-PCB-Aufbau und eine SMT-Bestückung können unterschiedliche Prüflinge und Nachweise erfordern. Klären Sie den angebotenen Umfang vor der Fertigung: Ein allgemeiner Auftrag sollte nicht als inklusive Flüssigkeitsimmersion, kontinuierlicher transienter Überwachung, Ausfallanalyse oder eines Feldlebensdauermodells für jedes Produktionslos angesehen werden.
Häufig gestellte Fragen
Was ist der Zweck einer thermischen Stressprüfung?
Sie setzt einen definierten Prüfling thermischer Belastung aus, um ein bestimmtes Versagensrisiko zu bewerten. Die Methode kann Verbindungsstrukturen der unbestückten Platine, ein Bauteil oder ein fertiges Produkt betreffen. Einigen Sie sich auf Objekt, Exposition, Messungen und Abnahmekriterien, bevor Sie das Ergebnis interpretieren.
Welchen Temperaturbereich sollte eine Thermoschockprüfung verwenden?
Verwenden Sie den Bereich, den die anwendbare Methode und der Produktprüfplan fordern. Materialeigenschaften, Montageexposition und Prüfzweck sind entscheidend. Ein als „kommerziell" oder „Luftfahrt" bezeichnetes Temperaturpaar reicht nicht aus, um die richtige Bedingung für eine bestimmte Platine festzulegen.
Sind 100 Thermoschockzyklen immer ausreichend?
Nein. Der 100-Zyklen-Wert in IPC-TM-650 2.6.7.2C gehört zum Qualitätskonformitätszweig. Qualifizierungsbedingungen werden zwischen Anwender und Lieferant vereinbart. Bauteilqualifizierung, Lötverbindungs-Charakterisierung und Komplettproduktprüfung haben eigene Anforderungen und lassen sich nicht aus dieser Zyklenzahl der unbestückten Platine ableiten.
Macht ein schnellerer Übergang eine Prüfung valider?
Nicht unbedingt. Die Übergabezeit ist nur ein Parameter. Weisen Sie den geforderten Prüflingstemperatur-Übergang und die Haltezeit unter der tatsächlichen Beladungsanordnung nach. Eine schnellere oder schärfere Exposition kann einen anderen Versagensmechanismus erzeugen als den, den das Programm bewerten soll.
Kann ich eine Luftprüfung durch Flüssigkeitsimmersion ersetzen?
Nur wenn die maßgebliche Methode und der genehmigte Prüfplan es zulassen. Bewerten Sie Fluidverträglichkeit, Absorption, Beschichtungen, Abdichtung und die elektrische Messanordnung. Ähnliche Bad- und Luft-Sollwerte begründen keine gleichwertige Prüflingsexposition.
Garantiert eine bestandene Prüfung zuverlässige Serienplatinen?
Sie stützt die spezifizierte Entscheidung für die repräsentierte Konstruktion, die Muster und die Bedingungen. Sie ersetzt weder Fertigungskontrollen, Montageinspektion, Änderungsmanagement noch Produktqualifizierung. Verknüpfen Sie den Bericht mit der tatsächlichen Revision und dem Los, bevor Sie ihn zur Freigabeautorisierung verwenden.