
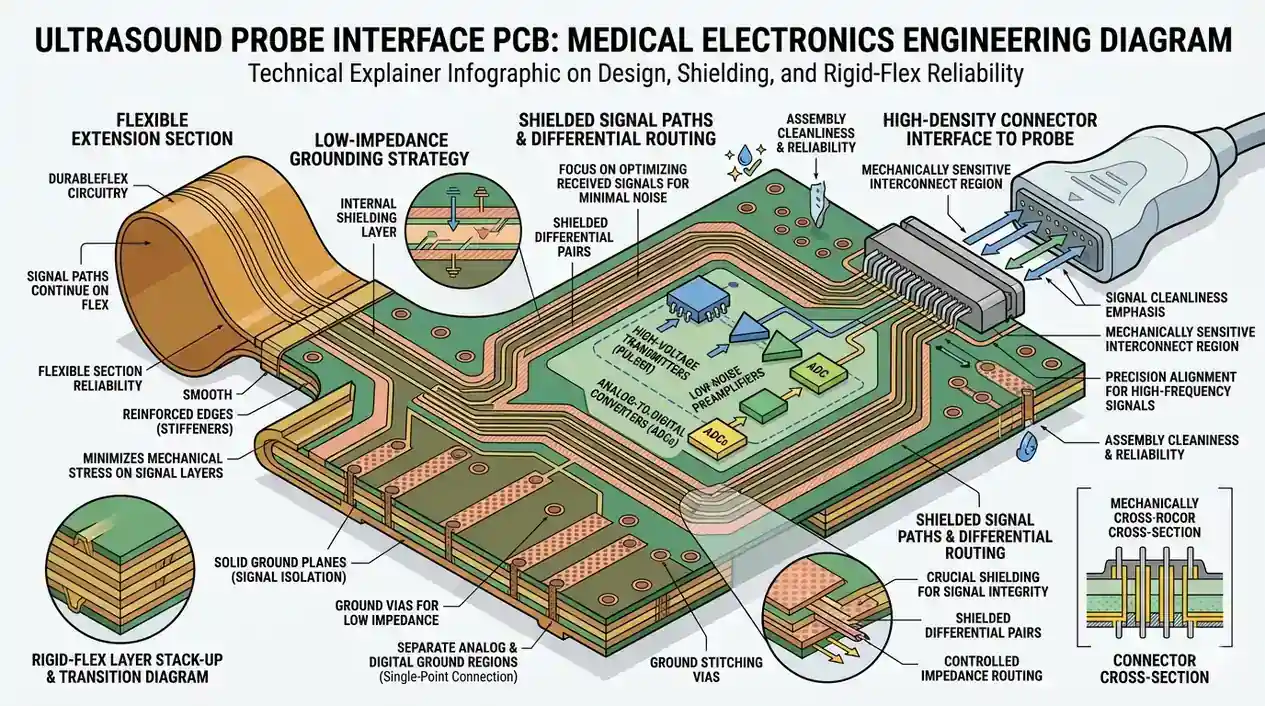
Was bei der Massenproduktion von Ultraschallsonden-Platinen zuerst kontrolliert werden muss
Beim Übergang einer PCB-Schnittstelle für Ultraschallsonden in die Massenproduktion ist die Hauptsorge nicht einfach, „ob die Signale leiten“. Die absoluten Prioritäten sind die physikalische Isolierung des rauscharmen Front-Ends, die dynamische Biegeermüdungslebensdauer von Starrflex-Verbindungen, die Sauberkeit nach der Montage, Risiken durch Kriechströme und die strenge Prozessrückverfolgbarkeit, die für medizinische Produkte erforderlich ist. Bei dieser Art von Leiterplatte ist das Bestehen von Tests in einem Labor nicht gleichbedeutend mit langfristiger Stabilität in der Massenproduktion, da Mikrovolt-Analogsignale, dynamische strukturelle Biegungen, Verunreinigungen von hochohmigen Knoten, Schirmungskontinuität und Chargenrückverfolgbarkeit perfekt zusammenlaufen müssen.
Validierungsverzeichnis
- Kurzüberblick: Review der Massenproduktion von Ultraschallsonden-Platinen
- Die 4 anfälligsten Grenzen für Sonden-Platinen
- Risiken und Freeze-Checkliste
- Warum die rauscharme Zoneneinteilung vor dem Standard-Routing erfolgen muss
- Warum Starrflex-Verbindungen oft der Engpass im Lebenszyklus sind
- Warum Sauberkeit und Montagerückstände den Signalspielraum verringern
- Warum Abschirmung, Koplanarität und Massekontinuität die Ergebnisse neu schreiben
- Warum medizinische Rückverfolgbarkeit und Validierungsschleifen im Voraus definiert werden müssen
- Häufig gestellte Fragen (FAQ)
- Nächste Schritte: Initiierung eines Pre-Reviews der Sonden-Schnittstellenplatine
Kurzüberblick: Review der Massenproduktion von Ultraschallsonden-Platinen
| Kerndimension | Was passiert, wenn frühzeitig unkontrolliert | Was vor dem Design-Freeze zu bestätigen ist |
|---|---|---|
| Rauscharme Zoneneinteilung | Erhöhtes Grundrauschen, starkes Übersprechen, beeinträchtigte Kanalkonsistenz. | Physikalische Grenzen für AFE, Takte, Stromversorgung und digitale Schnittstellen. |
| Starrflex-Verbindungen | Brüche in der Biegezone, Ermüdung an der Steckverbinderwurzel, hohe Rücklaufquoten. | Definitionen der Biegezonen, Versteifungen (Stiffener), mechanische Belastungspfade der Steckverbinder. |
| Sauberkeit | Leckströme auf hochohmigen Knoten, Signaldrift, fehlerhafte Anomalien. | Reinigungsprotokolle, Akzeptanzkriterien, Risikoknoten für Rückstände. |
| Abschirmung & Montage | Versagen der Abschirmung, instabile Erdung, schlechte Montagekonsistenz. | Struktur des Abschirmgehäuses, Koplanarität, Lötstellen und Massekontinuität. |
Die 4 anfälligsten Grenzen für Sonden-Platinen
Risiken und Freeze-Checkliste
| Am stärksten gefährdetes Stadium | Häufige Konsequenzen | Was vor dem Design-Freeze zu bestätigen ist |
|---|---|---|
| Rauscharme Front-End-Zonierung | Kanalübersprechen, hohes Grundrauschen, verminderte Wiederholbarkeit. | Physikalische Isolation und Rückleiterkontinuität zwischen AFE, Takten, Leistung und digitalen Zonen. |
| Starrflex-Biegezonen | Kupferriss, Beschädigung der Deckfolie, Ermüdung der Steckverbinderwurzel. | Einschränkungen des Biegebereichs, Versteifungen, minimaler Biegeradius und Pfade zur Spannungsverteilung. |
| Reinigung & Rückstände | Leckströme, Basislinien-Drift, unvorhersehbare Fehler in feuchten Umgebungen. | Reinigungsprozesse, Akzeptanzkriterien und spezifischer Schutz für High-Z-Knoten. |
| Abschirmung & Montage | Versagen der Abschirmung, diskontinuierliche Masse, Koplanaritätsprobleme. | Lötpunkte der Abschirmung, Massestrukturen, Steckverbindermontage und Ebenheitskriterien. |
| Nachverfolgbarkeit & Validierung | Unlösbare Feldausfälle, nicht nachverfolgbare Chargenanomalien. | Materialchargen, Prozessparameter, Testprotokolle und strenge Versionskontrollprotokolle. |
Warum die rauscharme Zoneneinteilung vor dem Standard-Routing erfolgen muss
Der kritischste Fehler beim Entwurf einer Ultraschallsonden-Schnittstellenplatine ist die Behandlung ihres analogen Front-Ends (AFE) wie eine normale digitale Leiterplatte. Es geht nicht nur darum, dass „die analogen Signale kleiner sind“; die Front-End-Signalkette ist hochempfindlich gegenüber Rückleitungen, Schirmungsgrenzen und benachbarten Rauschquellen. Wenn beim Floorplanning keine klaren Grenzen festgelegt werden, die AFE, Takte, Schaltnetzteile und digitale Schnittstellen trennen, ist der Versuch, später Masse, Schirmung oder Filterung nachzubessern, selten effektiv. Im Kontext medizinischer Geräte schreiben die durch IEC 60601-1 repräsentierten öffentlichen Sicherheitsrahmenbedingungen vor, dass die Grenzen empfindlicher Front-Ends nicht mit der Nachsicht der Unterhaltungselektronik behandelt werden dürfen.
Prioritäten, die frühzeitig zu bestätigen sind:
- Befindet sich eine ununterbrochene, kontinuierliche Referenzebene direkt unter dem empfindlichen Front-End?
- Sind Takte und hochgeschwindigkeits-digitale Leitungen physikalisch von der analogen Ruhezone isoliert?
- Führen Steckverbinder und Kabelaustrittspunkte parasitäre Kopplungspfade ein?
- Wird der analoge Rückpfad durch digitale Massen, Leistungsebenen oder strukturelle Isolationsschlitze unterbrochen?
- Erstrecken sich lange, empfindliche, ungeschirmte Routing-Segmente vom Sondenkopf zum Schnittstellenbereich?
Wenn die Rauschgrenzen dieser Platinen nicht von Anfang an klar sind, verbringen Ingenieure zwangsläufig Wochen damit, Prototypenplatinen mit Kupferband nachzurüsten, um sie zu retten.
Warum Starrflex-Verbindungen oft der Engpass im Lebenszyklus sind
Starrflex-Verbindungen sind häufig der Engpass für die Systemlebensdauer, da der flexible Teil nicht nur ein verlängerter Draht ist – es ist ein strukturelles Bauteil, das sowohl elektrische Verbindungsaufgaben als auch wiederholte mechanische Verschiebungen aushalten muss. Wenn sich die Sonden-Schnittstellenplatine innerhalb eines engen Gehäuses biegen, verdrehen und wiederholte Steckkräfte absorbieren muss, wird jede Unklarheit bei der Definition der Biegezonen, der Platzierung von Versteifungen und der Pfade für die Steckverbinderbelastung die Ermüdung während der Massenproduktion exponentiell vergrößern. Gemäß dem öffentlichen Design-Rahmenwerk in IPC-2223D sollten Biegezonen, strukturelle Übergänge und das Routing von Belastungen niemals als Standard-Layoutbereiche behandelt werden.
Robuste Engineering-Praktiken umfassen in der Regel:
- Explizite Abgrenzung von dynamischen Flex-Zonen gegenüber statischen Flex-Zonen in den Fertigungszeichnungen.
- Verbot von Vias, scharfen Routing-Winkeln und plötzlichen starren Übergängen innerhalb der sensiblen Biegezonen.
- Einsatz geeigneter lokaler Versteifungen (Stiffeners) unter Steckverbindern, dichten Pad-Arrays und Belastungswurzeln.
- Berücksichtigung der Zug- und Torsionspfade, die durch Montage- und Wartungsmanöver eingeführt werden, in Design-Reviews.
- Zwang für die Mechanik-, Kabel- und PCB-Layout-Teams, die Biegegrenzen gemeinsam abzuzeichnen.
Viele Ausfälle von Starrflex-Platinen sind keine elektrischen Designfehler, sondern treten auf, weil reale mechanische Betriebsbedingungen nie in die Kriterien für den Design-Freeze der Leiterplatte integriert wurden.
Warum Sauberkeit und Montagerückstände den Signalspielraum verringern
Sauberkeit und Montagerückstände verringern aktiv den Signalspielraum, da Platinen für Ultraschallsonden-Schnittstellen extrem hochohmige Knoten, analoge Mikrovolt-Signalpfade und feuchtigkeitsempfindliche Front-Ends aufweisen. In diesen kritischen Bereichen sind Flussmittelrückstände, unvollständige Reinigungszyklen oder lokalisierte Verunreinigungen keine bloßen kosmetischen Mängel; sie verwandeln sich sofort in tückische Leckstrompfade, DC-Bias-Drifts und sporadische funktionale Anomalien. Betrachtet man dies durch den Löt- und Montagekontext der IPC J-STD-001, so sind Sauberkeit und Montagekonsistenz definitive Prozesssteuerungs-Imperative und keine subjektiven Richtlinien, die erst nach dem Auftreten von Feldausfällen diskutiert werden sollten.
Bei der Einführung in die Massenproduktion muss ein intensiver Fokus gelegt werden auf:
- Genaue Identifizierung, welche Knoten am anfälligsten für Oberflächenleckströme sind.
- Überprüfung, ob der Reinigungsprozess effektiv unter lokalisierte HF-Abschirmungen, Steckverbinderwurzeln und dicht gepackte Fine-Pitch-Bestückungen eindringt.
- Sicherstellung, dass die Akzeptanzkriterien auf kontrollierten Methoden zur Validierung der Sauberkeit beruhen (z. B. ROSE-Tests oder Ionenchromatographie) und nicht nur auf visuellen Inspektionen.
- Entscheidung, ob hochohmige Pfade oder freiliegende Lötstellen zusätzliche schützende Conformal Coatings erfordern.
- Garantie, dass Waschen, Backen und Vakuumverpackung unter einem einzigen kontrollierten Dokument vorgeschrieben sind.
Für die Medizinelektronik kann diese Disziplin nicht über mündliche Absprachen abgewickelt werden; sie muss in Form expliziter Prozessanforderungen und protokollierter Akzeptanzaufzeichnungen konkretisiert werden.
Warum Abschirmung, Koplanarität und Massekontinuität die Ergebnisse neu schreiben
Abschirmung, Koplanarität und Massekontinuität bestimmen maßgeblich die Endergebnisse, da viele Ultraschall-Schnittstellenplatinen sich auf der Werkbank als nackte Baugruppen perfekt verhalten, sich aber rapide verschlechtern, sobald sie in das Sondengehäuse integriert werden. Erst während der Systemmontage materialisieren sich die kumulativen Auswirkungen von Abschirmgehäusen, gesteckten Verbindern, dem äußeren Chassis und lokalisierten Druckkräften. Wenn die Massekontinuität unberechenbar ist oder die Koplanaritätstoleranzen überschritten werden, verschlechtern sich sowohl das Grundrauschen als auch die Kanalkonsistenz gleichzeitig.
Vor dem Design-Freeze ist Folgendes gleichzeitig zu bestätigen:
- Verfügen Lötstellen der Abschirmung und Erdungs-Federkontakte über stabile, niederohmige Rückleitungspfade?
- Ist die Montageebenheit (Koplanarität) zwischen den Steckverbindern und der Platinenoberfläche streng kontrolliert?
- Werden große Bauteile, metallische Halterungen oder strukturelle Stützen einen dauerhaften Druck auf die Platinenoberfläche ausüben?
- Erfüllen die Lötstellen der Erdung sowohl die elektrische Leitfähigkeit als auch die mechanische Montagezuverlässigkeit?
- Ist die Massekontinuität nach der Montage explizit in die finale Testmatrix eingeplant?
Bei diesen Projekten ist die Abschirmung nicht einfach „das Hinzufügen einer Blechdose“ – sie ist eine integrierte strukturelle Komponente der gesamten Massenarchitektur auf Platinenebene.
Warum medizinische Rückverfolgbarkeit und Validierungsschleifen im Voraus definiert werden müssen
Medizinische Rückverfolgbarkeit und geschlossene Validierungsschleifen müssen im Voraus eingerichtet werden, da eine Ultraschallsonden-Schnittstellenplatine kein Einwegartikel der Unterhaltungselektronik ist. Sobald ein Produkt in das Ökosystem der medizinischen Geräte eintritt, müssen Materialchargen, Prozessparameter, Montageprotokolle und Validierungsausbeuten explizit auf gesperrte Revisionsdateien zurückgeführt werden können. Wenn diese Kette unterbrochen ist, wird die Diagnose, ob ein späterer Ausfall auf einen Designfehler, eine Materialanomalie, eine Montageabweichung oder einen Missbrauch im Feld zurückzuführen ist, unmöglich. Aus der Perspektive der behördlichen Aufsicht und der Qualitätssysteme, die in der ISO 13485 und den FDA Ultrasound Guidance dargelegt sind, ist Rückverfolgbarkeit keine optionale Premium-Funktion; sie ist die grundlegende Voraussetzung dafür, dass eine medizinische Schnittstellenplatine in die Validierungs- und Freigabe-Workflows eintritt.
Praktische Pre-Release-Checklisten umfassen in der Regel:
- Material- & Revisionsrückverfolgbarkeit: Sind Chargen von Basislaminaten, Deckfolien, Versteifungen, Steckverbindern und wichtigen Siliziumkomponenten streng nachverfolgbar?
- Prozessrückverfolgbarkeit: Werden Reinigungszyklen, Backzeiten, Montageprofile, Lötmetriken der Abschirmung und kritische Prozessparameter sicher archiviert?
- Mechanische Rückverfolgbarkeit: Sind Biegeradiengrenzen, Montagedrehmoment/-druck und Methoden zum Rückhalt von Steckverbindern innerhalb kontrollierter Dokumentation gesperrt?
- Elektrische Validierung: Wurde ein Baseline (Grundlinie) für Grundrauschen, Kanalkonsistenz, Leckstromanfälligkeit und Funktionalität nach der Montage erstellt?
- Zuverlässigkeitsvalidierung: Gibt es eine gezielte Matrixprüfung, die Grenzwerte für Biegeermüdung, Temperatur-/Feuchtigkeitszyklen und elektrische Re-Tests nach der Montage testet?
- Lösung von Anomalien in geschlossener Schleife (Closed-Loop): Falls sporadische Mängel auftreten, kann das System diese schnell auf spezifische Chargen, Prozesse und Design-Revisionen zurückführen?
Je früher dieses Closed-Loop-System implementiert wird, desto unwahrscheinlicher ist es, dass das Team während der Pilotläufe und Zertifizierungsphasen mit dem quälenden Szenario „Wir wissen, dass es ein Problem gibt, aber haben nicht die Beweise, um es zu lokalisieren“ konfrontiert wird.
Häufig gestellte Fragen (FAQ)
F: Warum sieht die Rauschleistung im Labor perfekt aus, verschlechtert sich aber sofort während der Pilotproduktion?
A: Weil die Pilotproduktion reale Montagekräfte, Abschirmungsgehäuse, gesteckte Verbinder, variierende Reinigungsergebnisse und mechanische Spannungen einführt. Diese physikalischen Realitäten verändern kollektiv die Rauschgrenzen des Front-Ends, die bei statischen Labortests ignoriert wurden.
F: Ist das analoge Front-End der einzige kritische Teil einer Ultraschallsonden-Schnittstellenplatine?
A: Nein. Während das rauscharme Front-End entscheidend ist, bestimmen die strukturelle Starrflex-Integrität, absolute Sauberkeit, Schirmungskontinuität und ein strenges Rückverfolgbarkeits-Framework gleichermaßen die Stabilität der Massenproduktion.
F: Warum offenbaren Starrflex-Platinen bei Pilotläufen so viele Probleme?
A: Weil Pilotläufe reale Montagemanipulationen, Einsteckkräfte, tatsächliche Biegepfade und Chargenvariationen einführen. Mechanische Ermüdung und strukturelle Schwächen zeigen sich typischerweise erst in dieser Phase.
F: Warum ist Sauberkeit für diese Art von Platine so einzigartig kritisch?
A: Weil hochohmige Knoten und analoge Mikrovolt-Pfade überwältigend anfällig für Oberflächenrückstände und parasitäre Leckstrompfade sind. Bei diesen Platinen muss die Reinigungsvalidierung chemisch kontrolliert werden und darf nicht nur visuell beurteilt werden.
F: Welche Einschränkungen sind am wichtigsten, um sie einzufrieren, bevor das Layout einer medizinischen Schnittstellenplatine abgezeichnet wird?
A: Priorisieren Sie das Einfrieren der rauscharmen Isolationszonierung, der Starrflex-Biegegrenzen, spezifischer Reinigungsanweisungen, der Schirmungs- und Erdungsarchitektur, der Rückverfolgbarkeitsprotokolle und der finalen Validierungsmatrix.
Nächste Schritte: Initiierung eines Pre-Reviews der Sonden-Schnittstellenplatine
Wenn Ihr Ingenieurteam Ultraschallsonden-Schnittstellenplatinen, medizinische Front-End-Erfassungsmodule oder andere rauscharme medizinische PCBs mit Starrflex-Verbindungen entwickelt, ist die wirksamste proaktive Maßnahme nicht zu fragen, „kann diese Platine hergestellt werden?“, sondern die folgenden Daten für ein Vorab-Pre-Review zusammenzustellen:
- Spezifische Zonenkarten, die AFE, Takte, Leistung und digitale Schnittstellen trennen.
- Definitionen von Starrflex-Biegungen, Positionen von Versteifungen und Pfade mechanischer Belastungen an Steckverbindern.
- Obligatorische Anforderungen an Reinigung, Verpackung und Schutz hochohmiger Knoten.
- Validierungsprotokolle für Rauschmetriken nach der Montage, Wirksamkeit der Abschirmung und die Nachverfolgbarkeit.
Wenn Sie vor den Pilotläufen ein umfassendes Design-Audit für Ihre Ultraschall-Schnittstellenplatine, eine Starrflex-Zuverlässigkeitsbewertung oder ein medizinisches Massenproduktions-DFM-Review durchführen möchten, können Sie direkt das PCB Engineering Team kontaktieren, um die Einzelheiten Ihres Programms zu besprechen.
Weiterführende Informationen:
- Capabilities für Flex- und Starrflex-PCBs
- Capabilities für SMT-Montage
- Unterstützung bei PCB-Herstellung und Engineering
- Best Practices für die Design-Übergabe
- Testmatrix für Zuverlässigkeit
*Autor: HILPCB Engineering Content Team* *Überprüft von: HILPCB Medical / DFM Engineering Team* *Zuletzt aktualisiert: 2026-04-18*