
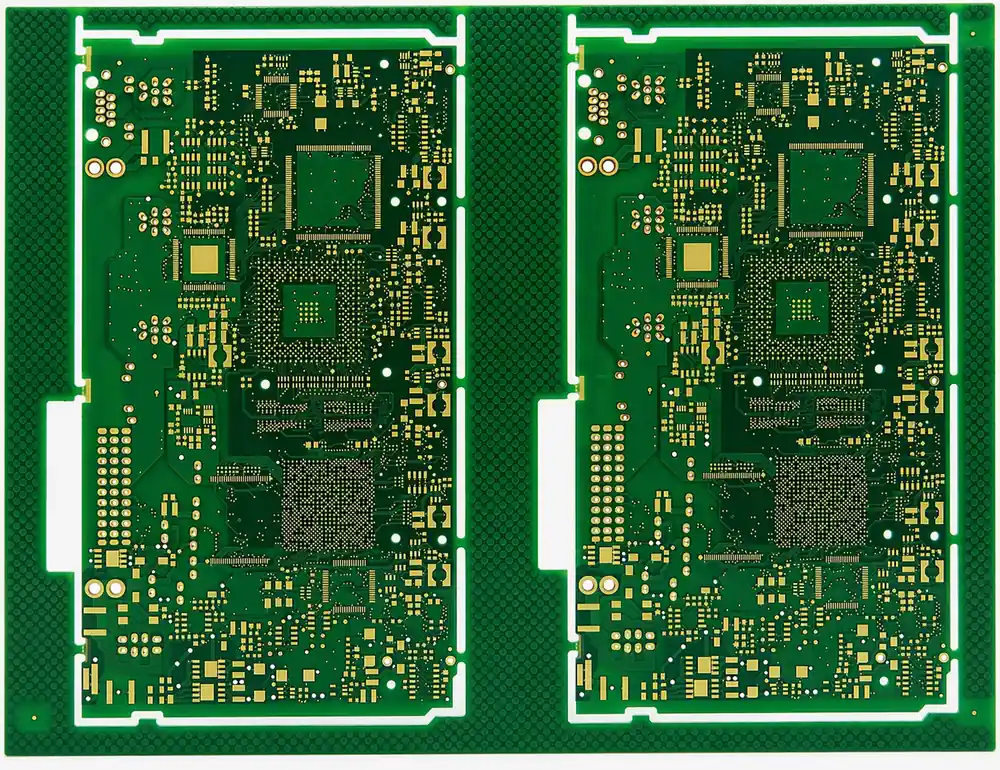
À partir de 16 couches, la conception d’un circuit imprimé ne peut plus traiter le réseau de distribution d’alimentation, ou PDN, comme un sujet secondaire. Sur ce type de carte, l’intégrité de puissance devient aussi déterminante que l’intégrité du signal. Les architectures équipées de processeurs hautes performances, de FPGA ou de SoC peuvent absorber au total 50-200A répartis sur 8-12 rails de tension différents. Maintenir des alimentations stables et peu bruitées tout en faisant transiter plusieurs centaines de signaux rapides impose donc un empilage étudié conjointement pour les plans d’alimentation, les épaisseurs de cuivre, le découplage et le contrôle d’impédance.
Avant de figer l’épaisseur du cuivre et la répartition des plans, il est généralement préférable de confronter les contraintes de procédé des PCB en cuivre épais à la stabilité des matériaux des PCB à Tg élevé lorsque la densité de puissance est importante.
Pour autant, un PCB 16 couches ne se résume pas à la distribution de courant. Ce nombre de couches se retrouve aussi bien sur des cartes de traitement de signal à FPGA que sur des contrôleurs de moteurs pour véhicules électriques, des unités numériques de stations de base télécom ou des systèmes de commande industriels à haute fiabilité. Certaines conceptions utilisent du cuivre standard 1oz sur toutes les couches. D’autres intègrent du cuivre épais de 2-4oz sur les plans d’alimentation afin de distribuer des courants élevés. Les matériaux varient également : une carte peut être entièrement réalisée en FR-4 ou associer des diélectriques à faibles pertes sur les couches de signaux rapides à du FR-4 standard sur le reste de l’empilage.
Ce guide aborde la fabrication des PCB 16 couches principalement sous l’angle de l’intégrité de puissance, car c’est l’un des défis qui différencient le plus ces conceptions des cartes comportant moins de couches. Les choix de matériaux, de vias et de procédés applicables aux différentes architectures 16 couches sont également détaillés. Dans les projets réels, ces paramètres doivent souvent être vérifiés par rapport aux contraintes globales d’empilage d’un PCB multicouche avant la mise en fabrication.
Des ingénieurs en électronique de puissance en Allemagne, au Texas et en Ontario s’appuient sur l’expertise de HILPCB en traitement du cuivre épais pour des cartes d’onduleurs de véhicules électriques et des plateformes de commande de moteurs industriels, lorsque la capacité en courant constitue un critère critique de fonctionnement.
Capacités de fabrication HILPCB : nous fabriquons des PCB 16 couches avec des épaisseurs de cuivre mixtes de 0.5oz à 4oz sur les couches internes, un contrôle d’impédance à ±8% et des empilages optimisés pour l’intégrité de puissance capables de prendre en charge plus de 10 domaines de tension, du prototype rapide jusqu’à la production en série.
Dans ce guide
- Pourquoi 16 couches : le seuil critique de la distribution d’alimentation
- Architecture d’empilage pour l’intégrité de puissance
- Plans multi-tensions et partitionnement en îlots de cuivre
- Couches internes en cuivre épais : procédé et règles de conception
- Stratégie de découplage et conception des vias du PDN
- Gestion thermique par la structure du PCB
- Lamination avec différentes épaisseurs de cuivre
- Choix des matériaux pour un PCB 16 couches
- PCB 16 couches HDI, rigide-flex et constructions spéciales
- Accompagnement HILPCB pour les conceptions à alimentation critique
Pourquoi 16 couches : le seuil critique de la distribution d’alimentation
Les circuits intégrés modernes à hautes performances imposent des exigences particulièrement sévères au réseau d’alimentation. Un FPGA de grande capacité, de classe Xilinx UltraScale+ ou Intel Agilex, peut demander des rails distincts pour la logique centrale (0.72-0.85V à 30-60A), les banques d’E/S (1.2V, 1.8V, 2.5V, 3.3V avec 5-15A chacune), l’alimentation auxiliaire (1.8V à 2-5A), les émetteurs-récepteurs (0.9V à 10-20A) et la configuration (3.3V à 1-2A). Un seul composant peut ainsi nécessiter 8-10 domaines de tension indépendants.
Lorsqu’un même PCB associe un FPGA, de la mémoire DDR, un processeur réseau, plusieurs circuits PHY Ethernet et diverses interfaces périphériques, le nombre total de rails dépasse facilement 12 tandis que le courant cumulé peut atteindre 200A. Avec 12 couches, le concepteur ne dispose souvent que de 2-3 couches dédiées aux plans d’alimentation, ce qui oblige à multiplier les découpes de plans et augmente l’impédance du PDN. Une architecture 16 couches permet en revanche d’affecter 5-6 couches aux alimentations, donnant aux rails les plus sollicités un plan continu dédié ou un îlot de cuivre de surface suffisante.
Architecture d’empilage pour l’intégrité de puissance
Pour une carte 16 couches à forte consommation, un empilage efficace privilégie des couples plan de masse-plan d’alimentation très rapprochés afin de créer un découplage distribué, des plans en cuivre épais pour réduire la résistance continue et suffisamment de couches de signaux pour acheminer toutes les interfaces rapides.
Empilage 16 couches optimisé pour l’alimentation
| Couche | Fonction | Épaisseur de cuivre | Remarques |
|---|---|---|---|
| L1 | Signal (dessus) | 1oz | Côté composants |
| L2 | Plan de masse | 1oz | Référence continue |
| L3 | Signal | 0.5oz | Routage haute vitesse |
| L4 | Plan d’alimentation (VDD cœur) | 2oz | Cœur FPGA à courant élevé |
| L5 | Plan de masse | 2oz | Paire PDN avec L4 |
| L6 | Signal | 0.5oz | Routage haute vitesse |
| L7 | Plan d’alimentation (VDD E/S) | 1oz | Rails de tension E/S |
| L8 | Plan de masse | 1oz | Référence centrale |
| L9 | Plan de masse | 1oz | Référence centrale |
| L10 | Plan d’alimentation (VDD trans.) | 1oz | Alimentation des émetteurs-récepteurs |
| L11 | Signal | 0.5oz | Routage général |
| L12 | Plan de masse | 2oz | Paire PDN avec L13 |
| L13 | Plan d’alimentation (secondaire) | 2oz | Rails 3.3V, 5V |
| L14 | Signal | 0.5oz | Routage général |
| L15 | Plan de masse | 1oz | Référence continue |
| L16 | Signal (dessous) | 1oz | Côté composants |
Les éléments essentiels du PDN sont ici les couples alimentation-masse rapprochés L4-L5 et L12-L13. Séparés par un diélectrique mince de 2-3mil, ces plans se comportent comme un condensateur à plaques parallèles et apportent une capacité répartie généralement comprise entre 200-400pF/cm². Cette capacité contribue au découplage aux très hautes fréquences, domaine dans lequel les condensateurs discrets deviennent moins efficaces au-dessus de 500MHz.
Au centre de l’empilage, la double paire de plans de masse L8-L9 joue plusieurs rôles. Elle forme une barrière électromagnétique entre les moitiés supérieure et inférieure de la carte, fournit un chemin de retour à faible impédance lors des changements de couche par vias et améliore la symétrie mécanique, indispensable pour maîtriser le voilage des PCB 16 couches épais.
Plans multi-tensions et partitionnement en îlots de cuivre
Une carte disposant de 8-12 rails de tension mais seulement de 4-6 couches d’alimentation doit généralement faire cohabiter plusieurs domaines électriques sur un même plan. Cette organisation repose sur des zones de cuivre distinctes, souvent appelées îlots ou plans fractionnés.
Règles de partitionnement des plans
- Largeur minimale d’un îlot : 50mil (1.27mm) pour obtenir une capacité en courant suffisante et une gravure fiable
- Espacement entre îlots : minimum standard de 20mil (0.5mm), 15mil en procédé avancé
- Contrôle d’isolement : le fabricant doit confirmer l’isolation correcte des îlots et l’absence de résidus de cuivre ou d’artefacts de métallisation pouvant ponter l’espace
Stratégie d’affectation des rails de tension
La répartition doit d’abord suivre le besoin en courant. Les rails supérieurs à 20A doivent disposer d’un plan complet en cuivre 2oz ou 3oz. Pour le cœur d’un FPGA consommant 30-60A, un plan dédié est préférable. Les alimentations intermédiaires de 5-20A peuvent partager une couche sous forme d’îlots séparés, à condition que leur surface garantisse une densité de courant adaptée : viser <15A/mm² avec du cuivre 1oz et <30A/mm² avec du 2oz. Les rails de moins de 5A peuvent quant à eux être acheminés par des pistes d’alimentation larges de 20-50mil sur les couches de signaux afin de réserver les plans aux domaines les plus consommateurs.
Règle impérative : aucun signal au-dessus d’une coupure de plan
Il ne faut jamais router un signal sur une couche située directement au-dessus ou au-dessous de la limite entre deux zones d’un plan fractionné. La coupure interrompt le chemin du courant de retour, forme une antenne à fente et peut simultanément augmenter le rayonnement électromagnétique et dégrader l’intégrité du signal. Dans un empilage 16 couches, les couches de signaux adjacentes à des plans d’alimentation fractionnés doivent donc être réservées aux liaisons restant entièrement au-dessus de l’îlot de cuivre correspondant à leur domaine.
 Microsection d’un PCB 16 couches montrant des plans d’alimentation en cuivre épais 2oz et le remplissage complet, par la résine du préimprégné, des espaces entre les motifs de cuivre. Ce remplissage évite les cavités diélectriques susceptibles de réduire l’isolement électrique ou de provoquer un délaminage au cours des cycles thermiques. Il s’agit d’un point de contrôle de fabrication majeur pour les cartes à forte densité de puissance destinées aux véhicules électriques, aux entraînements de moteurs industriels et aux équipements de télécommunications.
Couches internes en cuivre épais : procédé et règles de conception
L’emploi de cuivre 2oz-3oz sur les couches internes d’un PCB 16 couches modifie sensiblement le procédé de fabrication par rapport à une construction standard en 1oz. Le profil de gravure, le volume de résine nécessaire et les paramètres de pressage doivent notamment être adaptés.
Influence de la gravure sur les dimensions des motifs
Plus le cuivre est épais, plus le temps de gravure nécessaire augmente. La gravure latérale sous le masque devient donc plus importante et les règles minimales de piste et d’espacement doivent évoluer avec l’épaisseur du cuivre.
| Épaisseur de cuivre | Épaisseur | Largeur mini. de piste | Espacement mini. | Gravure latérale |
|---|---|---|---|---|
| 0.5oz | 17.5μm | 3mil | 3mil | ~12μm/côté |
| 1oz | 35μm | 3.5mil | 3.5mil | ~15μm/côté |
| 2oz | 70μm | 5mil | 5mil | ~25μm/côté |
| 3oz | 105μm | 6mil | 6mil | ~35μm/côté |
| 4oz | 140μm | 8mil | 8mil | ~45μm/côté |
Exigences de remplissage par la résine du préimprégné
Les motifs en cuivre épais génèrent des reliefs beaucoup plus profonds qui doivent être entièrement remplis de résine pendant la lamination. Une couche 2oz présente des creux de 70μm, ce qui nécessite nettement plus de résine qu’une couche 1oz. Le fabricant sélectionne donc un préimprégné à forte teneur en résine, par exemple un tissu de verre de type 7628 avec 50-60% de résine.
Un remplissage insuffisant laisse des poches d’air ou des cavités. Celles-ci diminuent la tenue en tension du diélectrique et peuvent initier un délaminage lors des cycles thermiques. Sur une carte 16 couches à forte puissance, le contrôle du volume de résine fait ainsi partie intégrante de la fiabilité de l’empilage.
Stratégie de découplage et conception des vias du PDN
Un PDN efficace sur 16 couches combine la capacité répartie des couples de plans à des condensateurs discrets positionnés selon la plage de fréquence visée. La qualité de leur connexion dépend directement de la structure des vias, dont l’inductance doit rester aussi faible que possible.
Découplage en fonction de la fréquence
- Réservoir d’énergie (100-470μF, électrolytique/tantale) : à moins de 25mm des circuits intégrés fortement consommateurs, pour la plage 10kHz-1MHz. Prévoir 4-8 vias par pastille.
- Moyennes fréquences (1-10μF MLCC, 0402/0603) : à moins de 10mm, pour 1-100MHz. Minimum 2 vias par pastille.
- Hautes fréquences (10-100nF MLCC, 0201/0402) : directement sous les boîtiers BGA, côté opposé du PCB, pour 100MHz-1GHz. La conception des vias devient alors déterminante, car l’inductance totale de la boucle doit être réduite au minimum.
Conception de vias PDN à faible inductance
Un seul via traversant présente approximativement 0.5-1nH d’inductance. À 500MHz, cela correspond à une impédance de 1.5-3Ω, très supérieure aux objectifs de PDN qui se situent généralement dans le domaine des milliohms. Plusieurs moyens permettent d’abaisser cette inductance : employer 4-6 vias en parallèle pour chaque connexion alimentation/masse, puisque N vias parallèles donnent une inductance L/N ; rapprocher au maximum les vias d’alimentation et de masse afin de réduire l’aire de boucle ; et utiliser des vias borgnes entre la couche composants et le plan d’alimentation concerné afin de supprimer l’inductance des portions de via inutilisées.
Réseaux de vias thermiques
Pour les composants disposant d’une plage thermique exposée, un réseau de vias de 0.3mm de diamètre sur un pas de 1.0-1.2mm peut transférer la chaleur de la pastille vers les plans de cuivre internes. Ces vias sont remplis d’époxy non conductrice puis recouverts. Avec des plans internes de 2oz, la capacité de dissipation thermique est doublée par rapport à des plans 1oz. Lorsque la dissipation dépasse 10W par composant, des pièces de cuivre intégrées ou une intégration à cœur métallique offrent un chemin thermique plus direct.
Gestion thermique par la structure du PCB
Une carte 16 couches associant cuivre épais et forte densité de puissance peut accumuler une quantité importante de chaleur dans sa structure même. Chaque plan de cuivre agit comme un diffuseur thermique latéral : la conductivité thermique du cuivre, égale à 385 W/mK, est environ 1000× supérieure à celle du diélectrique FR-4, qui n’est que de 0.3 W/mK. À surface équivalente, un plan 2oz double la capacité de diffusion thermique par rapport à un plan 1oz.
Dans les applications thermiques les plus sévères, une construction 16 couches peut aussi intégrer un cœur central en aluminium ou en cuivre. Les couches rigides sont alors construites de part et d’autre avec un diélectrique thermoconducteur. Le cœur métallique reste isolé électriquement, tout en assurant une diffusion de chaleur à l’échelle de la carte nettement supérieure à celle obtenue uniquement avec les plans de cuivre.
Lamination avec différentes épaisseurs de cuivre
La présence de plusieurs épaisseurs de cuivre dans un même empilage impose d’adapter les paramètres de presse :
- Montée en température : 1.5-2.0°C/min au lieu des 2.5-3.0°C/min standards, afin de laisser la résine s’écouler avant sa gélification
- Pression initiale : 350-500 PSI au lieu des 300-400 PSI standards, pour pousser la résine dans les reliefs profonds
- Durée de polymérisation : 120-150 minutes au lieu de 90 minutes standards, afin d’obtenir une réticulation complète
La répartition des épaisseurs de cuivre doit également rester symétrique par rapport au centre de l’empilage. Si L4 utilise du cuivre 2oz, L13 doit elle aussi être en 2oz. Une distribution asymétrique crée des contraintes différentielles lors du refroidissement et augmente le risque de voilage du PCB.
Choix des matériaux pour un PCB 16 couches
Qualités de FR-4
Un FR-4 à Tg élevé avec Tg ≥170°C est indispensable pour les cartes 16 couches. La durée accrue des cycles de lamination et les différents passages en refusion pendant l’assemblage génèrent des contraintes thermiques que le FR-4 standard ne supporte pas avec le même niveau de fiabilité. ITEQ IT-180A, Isola 370HR et Shengyi S1000-2 figurent parmi les choix courants.
Empilages à matériaux hybrides
Sur les PCB 16 couches intégrant des interfaces série rapides telles que PCIe Gen 4/5 ou 25GbE, les couches portant ces canaux peuvent être réalisées avec des diélectriques à faibles pertes comme Megtron 4/6 ou I-Speed, tandis que les plans d’alimentation et de masse restent en FR-4 standard. Cette construction hybride réduit le coût matière de 30-40% par rapport à un PCB entièrement fabriqué avec un matériau à faibles pertes.
Matériaux sans halogène et qualité automobile
Pour les applications automobiles conformes à l’IATF 16949, les matériaux sans halogène à Tg élevé sont de plus en plus demandés. Leur mise en œuvre nécessite une pression de lamination supérieure de 5-10% ainsi que des paramètres de perçage adaptés.
Contrôle d’impédance sur les PCB 16 couches à forte densité de puissance
L’intégrité du signal présente une difficulté particulière lorsqu’un PCB 16 couches comporte des plans en cuivre épais : le relief du cuivre modifie l’épaisseur diélectrique réelle disponible entre le plan et la couche de signal adjacente, ce qui influe directement sur l’impédance. Si une couche de signal est séparée d’un plan d’alimentation 2oz par un préimprégné nominal de 4mil, l’épaisseur diélectrique après pressage peut n’être que de 3-3.5mil, car une partie de la résine vient remplir le relief des 70μm de cuivre.
Compensation de l’effet du cuivre épais
La simulation d’impédance doit donc utiliser l’épaisseur diélectrique réelle après pressage et non la valeur nominale du préimprégné. Lors de la revue DFM, HILPCB modélise le remplissage de résine autour des motifs de cuivre épais puis calcule l’épaisseur diélectrique effective de chaque couple de couches. Sans cette compensation, l’impédance des couches voisines des plans en cuivre épais peut être inférieure de 5-10% à la valeur attendue.
Valeurs d’impédance courantes sur 16 couches
| Interface | Cible | Affectation de couche |
|---|---|---|
| DDR4/DDR5 DQ | 40Ω SE / 80Ω diff | L3 ou L14 |
| PCIe Gen 4/5 | 85Ω différentiel | L6 ou L11 |
| USB 3.x / USB4 | 90Ω différentiel | L6 ou L11 |
| Gigabit Ethernet | 100Ω différentiel | L14 |
| LVDS / HDMI | 100Ω différentiel | Toute couche stripline |
| E/S générales | 50Ω SE | L1 ou L16 |
Règles DFM propres aux PCB 16 couches à forte densité de puissance
Règles de conception des plans d’alimentation
- Calcul de chute IR : pour les plans transportant plus de 20A, vérifier que la surface et l’épaisseur de cuivre limitent la chute de tension à <5% entre la sortie du VRM et la broche d’alimentation du circuit intégré la plus éloignée. Pour du cuivre 2oz, utiliser une densité de courant plan à plan ≤30A/mm².
- Espacement des plans fractionnés : conserver ≥20mil entre les îlots présentant des potentiels différents. Ajouter des pistes de garde reliées à la masse entre les îlots haute tension ≥12V et les domaines basse tension.
- Freins thermiques sur les vias : les connexions entre un plan d’alimentation et un via traversant doivent employer des pastilles à frein thermique avec 4 branches de 10mil de largeur afin de garantir un bon mouillage de la soudure pendant l’assemblage. Une connexion directe au plan rend la soudure manuelle et les reprises particulièrement difficiles.
Règles de routage des signaux sur une carte en cuivre épais
- Placer les signaux rapides à proximité de plans 1oz plutôt que 2oz : le relief plus prononcé du cuivre 2oz augmente l’incertitude d’impédance en raison des variations du profil de gravure. Les couches haute vitesse doivent donc être adjacentes à des plans de masse d’épaisseur standard.
- Contre-perçage sur une carte à forte densité de puissance : lorsque des vias d’alimentation de grand diamètre, 0.4-0.5mm, cohabitent avec des vias de signal de 0.2-0.3mm, le contre-perçage doit cibler uniquement les vias de signal. Les vias d’alimentation ne créent pas de problème de résonance aux fréquences concernées.
- Positionnement des vias de découplage : installer les vias des condensateurs de découplage aussi près des broches d’alimentation du circuit intégré que le pas du BGA le permet. Avec des BGA au pas de 0.8mm, utiliser des microvias borgnes pour le découplage afin d’éviter la saturation de l’espace situé sous le composant par des vias traversants.
Contrôles et validation d’un PCB 16 couches
Test électrique
Un contrôle de continuité et d’isolement à 100% est obligatoire. Sur les PCB 16 couches comportant plusieurs épaisseurs de cuivre, les équipements de test électrique doivent être compatibles avec une carte plus épaisse, généralement comprise entre 2.0-2.8mm.
Vérification de l’impédance
La mesure par TDR de 6-8 structures d’impédance par panneau permet de valider chaque combinaison unique de couches. Pour les conceptions à forte densité de puissance, des mesures complémentaires sur les vias traversants permettent également de confirmer que l’inductance des vias du PDN respecte la spécification.
Fiabilité thermique
Des coupons IST, ou Interconnect Stress Test, permettent de vérifier la tenue des vias traversants couvrant l’intégralité de l’empilage 16 couches. Pour une carte de 2.0-2.8mm avec un rapport d’aspect de 7-10:1 et différentes épaisseurs de cuivre, l’objectif est de résister à 200+ cycles thermiques. Les fûts de vias associés au cuivre épais subissent des contraintes liées au CTE plus importantes que les structures en cuivre standard ; l’IST permet donc de confirmer leur fiabilité à long terme.
PCB 16 couches HDI, rigide-flex et constructions spéciales
HDI en 16 couches
Les conceptions 16 couches équipées de boîtiers BGA denses au pas de 0.5mm nécessitent souvent des vias borgnes pour sortir les signaux du composant. Une structure 1+14+1 ajoute des microvias percés au laser entre L1-L2 et L15-L16, ce qui libère les canaux de routage internes situés sous l’empreinte des composants.
Rigide-flex en 16 couches
Les PCB rigide-flex 16 couches sont utilisés notamment en avionique militaire, en imagerie médicale et dans les contrôleurs industriels complexes lorsque plusieurs sections rigides doivent être interconnectées sans connecteurs. Une configuration 16R-4F typique fait traverser 4 couches flexibles dans la zone flexible, avec 12 couches rigides supplémentaires dans les parties rigides.
Accompagnement HILPCB pour les conceptions à alimentation critique
Une défaillance d’intégrité de puissance sur un PCB 16 couches coûte cher à diagnostiquer et davantage encore à corriger lorsque le produit est déjà en production. Pour les conceptions à forte densité de puissance, la revue DFM de HILPCB comprend l’analyse d’impédance de l’empilage, les recommandations sur l’épaisseur de cuivre ainsi que le calcul du remplissage de résine des préimprégnés. L’objectif est d’identifier les risques avant que le dossier n’atteigne l’étape de lamination.
Traitement du cuivre épais : couches internes de 0.5oz à 4oz avec plusieurs épaisseurs de cuivre dans un même empilage. Compensation différentielle de gravure pour préserver la précision dimensionnelle des motifs.
Empilages optimisés pour le PDN : la revue DFM comprend l’analyse de l’impédance du réseau d’alimentation. Couplage diélectrique serré avec préimprégné de 2-3mil pour augmenter la capacité répartie entre plans.
Solutions thermiques : réseaux de vias thermiques et intégration de pièces de cuivre.
Contrôle d’impédance : ±8% sur les couches de signal avec validation TDR. Jeux complets de coupons pour chaque géométrie d’impédance distincte.
Choix de matériaux : FR-4 standard, matériaux à Tg élevé, pertes moyennes, faibles pertes, sans halogène et diélectriques thermoconducteurs.
Qualité : IPC-A-600 Classe 3, IST (Interconnect Stress Testing) pour contrôler l’intégrité des vias associés au cuivre épais, test électrique à 100% avec SPC complet.
Production : prototypes express en 7 jours jusqu’à la production en série, avec traçabilité complète des lots. Assemblage SMT clé en main disponible.