
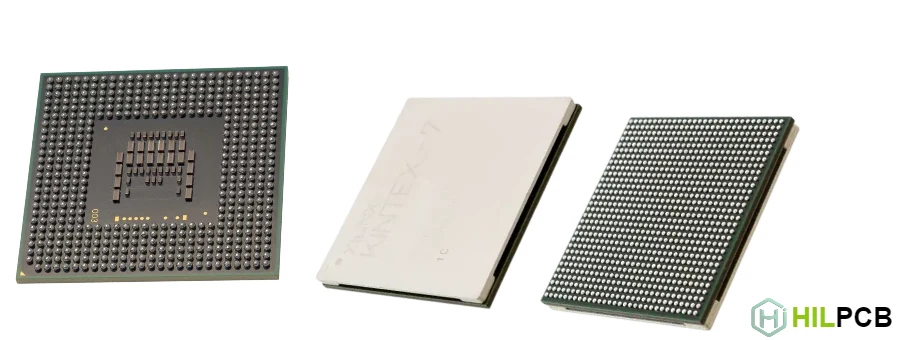
Les boîtiers Ball Grid Array (BGA) sont devenus la technologie d’interconnexion dominante pour les circuits intégrés haute performance. L’assemblage BGA permet une densité d’E/S plus élevée, de meilleures performances électriques et une meilleure dissipation thermique que les boîtiers à pattes traditionnels. En revanche, réussir un assemblage BGA exige un contrôle de procédé précis, des équipements spécialisés et des protocoles d’inspection rigoureux.
HILPCB fournit des services d’assemblage BGA professionnels avec l’équipement, l’expertise et les systèmes qualité nécessaires pour une fabrication fiable, du prototype à la grande série.
Navigation
- Comprendre la technologie des boîtiers BGA
- Exigences de conception PCB pour l’assemblage BGA
- Processus de placement et d’alignement BGA
- Optimisation du profil de refusion
- Contrôle qualité et méthodes d’inspection
- Défis courants de l’assemblage BGA
- Capacités d’assemblage BGA HILPCB
Comprendre la technologie des boîtiers BGA
Les boîtiers BGA utilisent un réseau de billes de soudure sous le boîtier pour créer des connexions électriques et mécaniques avec le PCB. Cette architecture apporte des avantages significatifs par rapport aux boîtiers à pattes périphériques, mais impose des contraintes spécifiques d’assemblage.
Le choix du boîtier influence la complexité d’assemblage, la fiabilité et le coût. Comprendre les variantes de BGA aide à prendre de meilleures décisions de conception et permet d’optimiser les procédés de fabrication.
Types de boîtiers BGA
- Plastic BGA (PBGA) : boîtier standard avec substrat laminé et corps plastique surmoulé ; le plus courant en applications grand public et industrielles ; pas typique 1,0–1,27 mm.
- Ceramic BGA (CBGA) : substrat céramique offrant de meilleures performances thermiques et une capacité de scellement hermétique ; utilisé en applications haute fiabilité ; plus coûteux mais meilleur accord CTE avec PCB céramiques.
- Chip Scale Package (CSP) : surface < 1,2× la taille du die ; pas 0,5 mm et moins ; nécessite des techniques de fine pitch BGA assembly et des PCB HDI.
- Micro BGA (μBGA) : boîtiers à pas ultra‑fin (0,3–0,4 mm) ; utilisés dans le mobile et l’informatique dense ; exigent une précision maximale.
- Package-on-Package (PoP) : empilement BGA (mémoire sur logique) ; courant dans les smartphones ; nécessite un équipement de stacking et une double refusion.
- Flip Chip BGA (FCBGA) : die monté face‑down avec bumps directs ; meilleures performances électriques ; utilisé en haute fréquence et haute puissance.
Caractéristiques des billes de soudure
La composition, la taille et la hauteur de standoff des billes influencent directement les paramètres de procédé et la fiabilité à long terme. Le passage au sans plomb a généralisé les alliages SAC (étain‑argent‑cuivre).
Exigences de conception PCB pour l’assemblage BGA
Un assemblage BGA réussi commence par un bon design de PCB. La géométrie du land pattern, les structures de vias et les stratégies de routage influencent fortement le yield de fabrication et la fiabilité sur le terrain.
Les décisions prises tôt dans le cycle de développement déterminent la faisabilité d’assemblage et conditionnent les possibilités d’inspection. Une collaboration étroite entre conception et fabrication évite des redesigns coûteux.
Conception du land pattern
- Pads NSMD (Non‑Solder Mask Defined) : préférés dans la plupart des cas ; pad cuivre plus petit que l’ouverture du masque ; joint plus robuste avec formation de fillet ; meilleure visibilité d’inspection.
- Pads SMD (Solder Mask Defined) : le masque recouvre le bord du pad ; utilisé lorsque le routage impose des features cuivre plus larges ; moins favorable à cause d’une résistance moindre du joint.
- Optimisation de la taille : diamètre typique 80–90% de la bille pour NSMD ; pads trop grands augmentent le risque de pontage ; pads trop petits réduisent la robustesse et l’auto‑alignement.
- Alignement du masque : clearance minimale 75 µm entre pad et masque pour NSMD ; des tolérances plus serrées exigent un imaging/registration avancé.
- Finition de surface : ENIG offre une surface plane idéale pour BGA ; OSP convient au single reflow ; argent/étain immersion sont des alternatives économiques avec des contraintes de manipulation.
Via-in-pad
Les vias sous les pads BGA posent des défis d’assemblage mais sont souvent nécessaires pour l’échappement des signaux dans les matrices denses. Un traitement correct évite les défauts tout en permettant la densité de routage.
- Vias remplis et capés : remplissage conducteur ou non conducteur avec cap cuivre ; surface plane ; requis pour via‑in‑pad.
- Vias bouchés (plugged) : époxy sans planarisation ; acceptable dans certains cas mais peut créer des problèmes de coplanarité.
- Vias ouverts : jamais acceptables sous BGA ; la soudure “wick” dans le via, créant void et volume insuffisant.
- Limites de taille : les vias plus petits se remplissent plus facilement ; ≤0,3 mm fini recommandé ; les vias plus grands demandent des procédés spéciaux.
Stratégies de routage et d’échappement
L’échappement des signaux d’une matrice BGA dense nécessite une planification équilibrant performance électrique, capacité de fabrication et coût en nombre de couches.
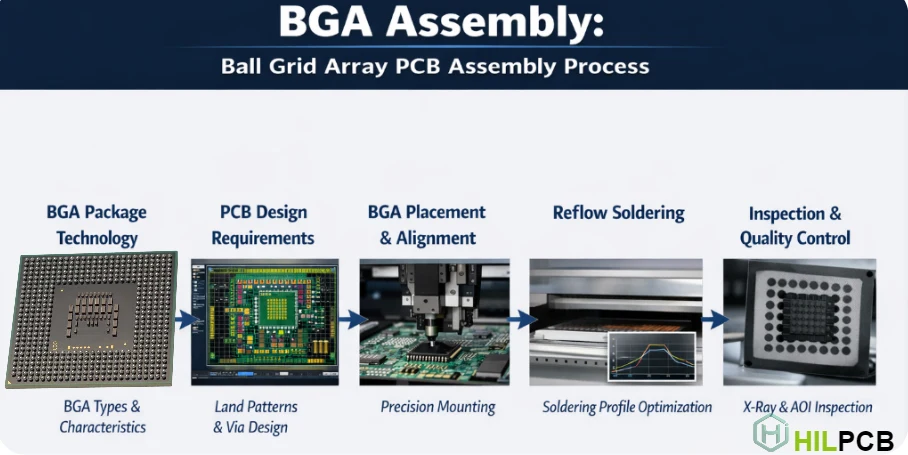
Processus de placement et d’alignement BGA
Le placement BGA exige des équipements précis capables d’aligner correctement le composant malgré des connexions de soudure cachées. Les pick‑and‑place modernes utilisent des systèmes de vision basés sur les fiducials du boîtier et les motifs de pads.
La précision de placement impacte l’auto‑alignement à la refusion. Les BGA se recentrent en partie, mais un décalage initial trop important peut provoquer pontage, opens ou composants décalés.
Exigences sur l’équipement de placement
- Vision : caméras upward/downward ; résolution suffisante pour le fine pitch.
- Précision : la capacité machine (Cpk) doit être alignée avec le pitch ; 0,5 mm nécessite ±50 µm à 3σ.
- Manipulation : nozzle/vide adaptés ; support des grands BGA ; gestion des composants sensibles à l’humidité.
- Force de placement : trop forte elle endommage les billes ; trop faible elle rend le placement instable ; profils programmables.
- Fiducials : fiducials globaux et locaux pour compenser stretch/registration ; fiducials composant critiques en fine pitch.
- Contrôle Z : contact constant sans écrasement ; prend en compte warpage PCB et variations d’épaisseur.
Préparation avant placement
La préparation du PCB et des composants influence fortement la réussite et la qualité des joints. Le contrôle de l’humidité est particulièrement critique pour les BGA.
- Gestion MSL : les boîtiers absorbent l’humidité ; la montée en température peut provoquer du “popcorning” ; le baking restaure l’état sec.
- Inspection composants : coplanarité, contamination, dommages ; retrait des composants non conformes ; traçabilité maintenue.
- Préparation PCB : nettoyage ; plasma pour améliorer l’adhérence de la pâte ; support pour éviter le warpage pendant l’impression.
Optimisation du profil de refusion
Le développement du profil de refusion pour BGA équilibre activation de la pâte, performance du flux, uniformité thermique et limites thermiques des composants. L’optimisation impacte directement les taux de BGA soldering defects et la fiabilité.
Les BGA posent des défis thermiques particuliers : masse, connexions cachées, et blindage des joints par le corps du composant. Cela exige souvent un soak plus long et parfois un pic plus élevé.
Zones du profil
- Préchauffe : montée progressive (1–3 °C/s) ; évapore les volatils ; réduit les projections ; limite le choc thermique ; fin typique 150–200 °C.
- Soak : stabilisation ; activation du flux ; égalisation thermique ; typiquement 60–120 s.
- Refusion : montée au pic ; les alliages SAC demandent 235–250 °C ; TAL typique 40–90 s.
- Refroidissement : contrôle 2–4 °C/s ; trop rapide stresse les joints ; trop lent favorise la croissance d’intermétalliques.
Méthodologie
- Thermocouples : fixation sur le boîtier BGA et sur le PCB ; mesures aux points froids/chauds ; profiling multi‑points.
- Masse thermique : grands BGA → soak plus long ; ombres thermiques ; le support PCB influence le transfert thermique.
- Atmosphère : l’azote réduit l’oxydation ; utile en sans plomb.
- Documentation : profils validés avec bandes de tolérance ; vérifications régulières ; changements tracés.
Contrôle qualité et méthodes d’inspection
L’inspection BGA est difficile car les joints sont sous le boîtier. L’inspection visuelle ne suffit pas ; il faut des techniques spécialisées.
La stratégie combine plusieurs méthodes pour couvrir les défauts tout en maintenant le débit. Chaque technique a ses forces et limites.
AOI
- Avant refusion : présence, position, orientation ; détecte les gros décalages.
- Après refusion : joints invisibles sous BGA ; visibilité périphérique limitée ; détecte composants soulevés/manquants.
- SPI : volume et registration de pâte avant placement ; SPI 3D pour volume.
Inspection aux rayons X
BGA X-ray inspection est la seule méthode non destructive pour visualiser les joints sous BGA. Les systèmes modernes proposent 2D et 3D.
- 2D : forme, voiding, pontage ; rapide pour échantillonnage ; profondeur limitée.
- CT 3D : coupes reconstruites ; détecte les défauts masqués en 2D ; plus lent mais supérieur.
- AXI : inspection programmée, détection automatique ; permet 100% inspection ; tuning crucial.
- Mesure des voids : quantification ; limites IPC ; voiding excessif = problème de procédé.
Tests fonctionnels et fiabilité
L’inspection seule ne garantit pas la fonctionnalité ni la fiabilité long terme. Les tests complètent la couverture qualité.
Défis courants de l’assemblage BGA
L’assemblage BGA introduit des modes de défaillance spécifiques. Comprendre les défauts permet de les prévenir via le contrôle de procédé et de corriger rapidement.
L’analyse nécessite de relier les résultats d’inspection aux paramètres de procédé et au design. Une approche systématique vise la cause racine.
Défauts typiques
- Pontage : billes adjacentes reliées ; trop de pâte, désalignement, pad design ; visible en X‑ray.
- Head-in-Pillow (HiP) : connexion partielle ; warpage pendant refusion ; peut paraître acceptable en X‑ray mais échoue électriquement.
- Open : soudure insuffisante ou non‑mouillage ; contamination/oxydation ; détecté par test électrique.
- Voiding : bulles réduisant résistance et conductivité thermique ; chimie pâte/flux ; quantifié en X‑ray.
- Fracture de bille : stress mécanique, flexion, cycles thermiques, chocs.
- Warpage : non‑coplanarité ; opens aux coins/centre selon le profil.
Pour une analyse détaillée, voir BGA soldering defects.
Contrôle de procédé
La prévention nécessite le contrôle des variables d’entrée, le monitoring des paramètres et des boucles de feedback pour détecter la dérive.
Capacités d’assemblage BGA HILPCB
HILPCB fournit des services complets d’assemblage BGA avec les équipements, procédés et systèmes qualité nécessaires à une production fiable.
Pourquoi choisir HILPCB
Placement avancé
Nos lignes SMT disposent de machines de placement haute précision jusqu’à 0,3 mm de pitch, avec alignement vision pour standard et fine pitch BGA assembly conforme à IPC Class 3.
Rayons X complets
Chaque assemblage BGA bénéficie d’une inspection X‑ray 2D/3D détectant voids, pontages et head‑in‑pillow.
Refusion optimisée
Refusion sous azote avec contrôle précis du profil, adaptée aux assemblages complexes à masses thermiques variées.
Rework
Nos stations BGA rework permettent une réparation professionnelle sans endommager la carte.
Reballing
Nos capacités BGA reballing remplacent les billes pour le salvage ou la remise à niveau de composants affectés par l’humidité.
Flexibilité production
Support DFM
Nos ingénieurs examinent les designs BGA avant production et recommandent des optimisations pour améliorer le yield et le first‑pass rate.
Soumettez votre projet BGA pour revue de fabricabilité et devis : nous proposons des recommandations adaptées à la complexité et aux volumes.
Questions fréquentes
Qu’est-ce qui distingue l’assemblage BGA d’un assemblage SMT standard ?
Les boîtiers BGA utilisent des billes de soudure cachées sous le composant, donc le placement, le pochoir et le profil de refusion doivent être plus strictement maîtrisés que pour des composants à connexions visibles.
Pourquoi la précision de placement est-elle importante en assemblage BGA ?
De faibles erreurs d’alignement peuvent dégrader la qualité des joints ou créer des circuits ouverts et des ponts, car les connexions électriques sont concentrées sous le boîtier.
Comment inspecte-t-on les joints de soudure BGA ?
Les fabricants utilisent généralement l’inspection par rayons X, complétée par l’AOI, l’évaluation des retouches et la surveillance du process, car les joints ne sont pas entièrement visibles de l’extérieur.
Le même process BGA peut-il convenir au prototype et à la série ?
Oui. Un assembleur compétent peut couvrir les deux si les profils sont stables, les critères d’inspection répétables et le contrôle de process documenté du premier article jusqu’à la montée en volume.