
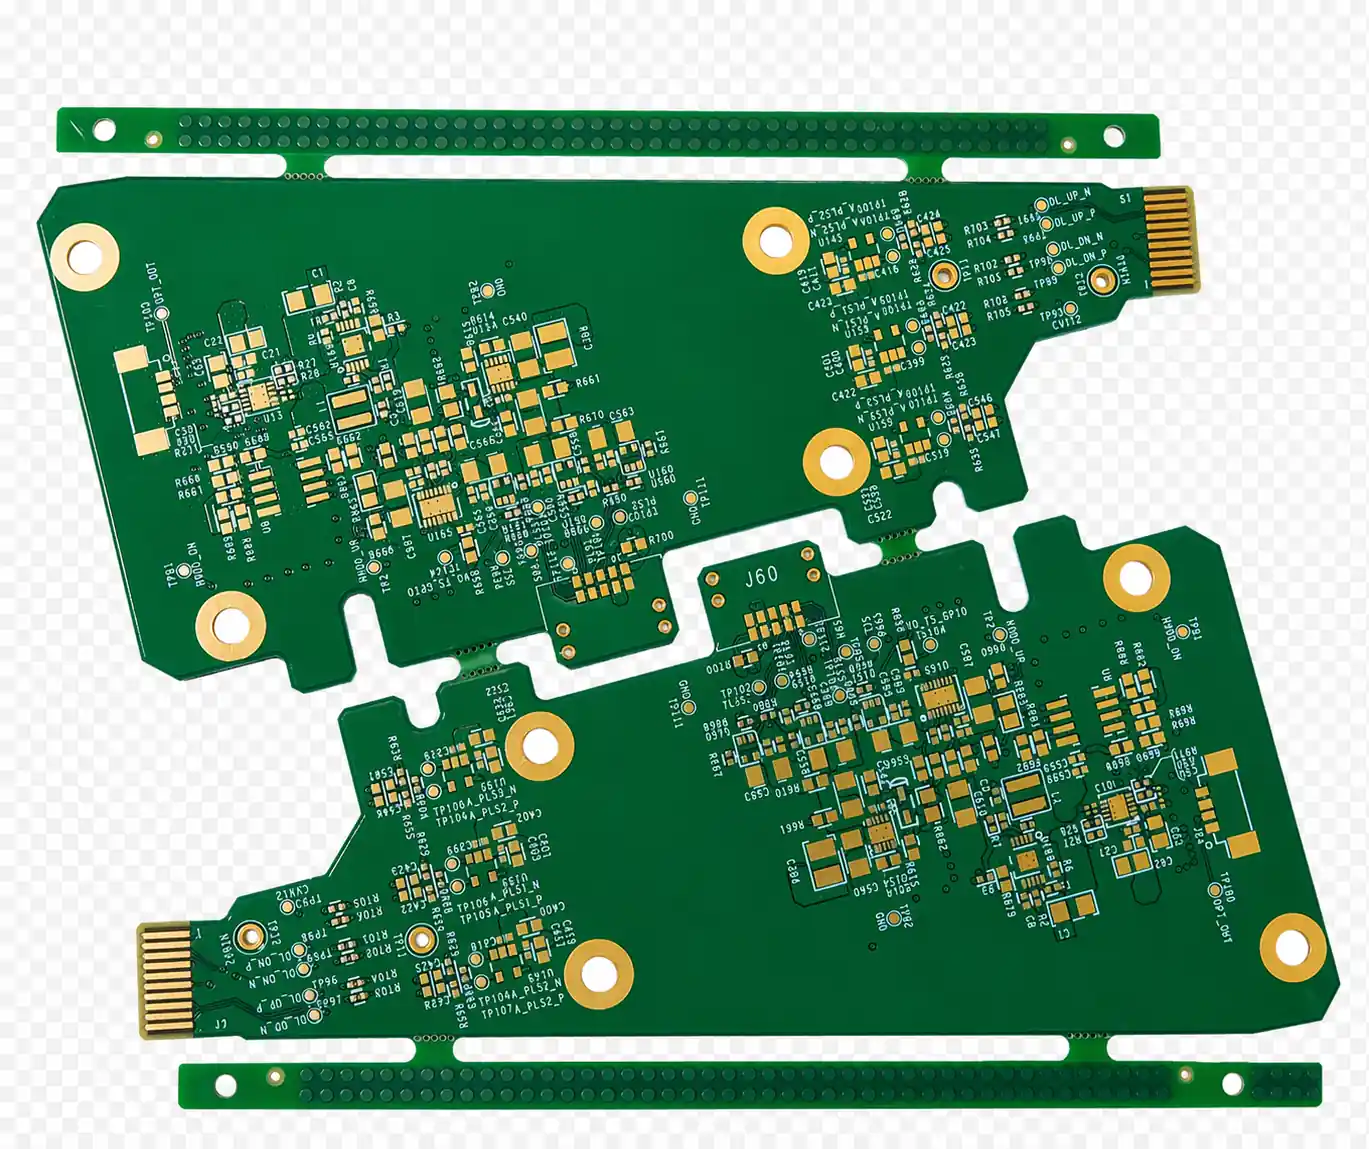
Le PCB 8 couches convient aux produits qui doivent réunir une forte densité de routage et une compatibilité électromagnétique rigoureuse. Avec quatre couches de signal et quatre couches de plans, cet empilage fournit le blindage nécessaire pour faire cohabiter des entrées analogiques de capteurs, des bus numériques rapides, des alimentations à découpage et des modules RF sans couplage excessif.
Lorsque les contraintes CEM augmentent en même temps que la densité, l’équipe de conception doit rapprocher les capacités d’un PCB multicouche des limites propres au PCB haute vitesse avant de figer l’empilage.
Le manque de place n’est pourtant pas la seule raison de passer à huit couches. La certification CEM est souvent déterminante : lorsqu’un PCB 6 couches échoue aux essais d’émissions rayonnées, les plans supplémentaires d’un empilage 8 couches correctement construit peuvent fournir le blindage manquant. Ce guide explique quand effectuer cette transition et comment choisir l’architecture adaptée au circuit.
L’expression « PCB 8 couches » couvre des constructions très différentes : FR-4 standard pour les produits industriels ou grand public, matériau à Tg élevée pour un calculateur automobile, empilage hybride associant faible perte et FR-4 dans un équipement radio, rigide-flex pour un instrument médical, ou structure HDI avec vias borgnes et enterrés pour sortir d’un BGA dense. Le nombre de couches reste identique, mais les matières, séquences de fabrication et règles DFM changent.
Capacités de fabrication HILPCB : la fabrication 8 couches propose une impédance contrôlée à ±8 %, avec ±5 % disponible, des vias borgnes et enterrés ainsi qu’une assistance à l’empilage orientée CEM. Des équipes du Royaume-Uni, de Suisse et de Scandinavie confient à HILPCB des cartes dont la conformité CEM doit être obtenue dès le premier lot, car une nouvelle révision destinée à corriger les émissions coûte davantage qu’un empilage correctement défini au départ.
Sommaire du guide PCB 8 couches
- Quand un PCB 6 couches ne suffit plus
- Trois architectures d’empilage 8 couches
- Conception mixte analogique et numérique
- Matériaux d’un PCB 8 couches
- PCB 8 couches pour applications RF et sans fil
- Rigide-flex 8 couches pour le médical et l’aérospatial
- Vias traversants, borgnes, enterrés et microvias
- Lamination et maîtrise de l’épaisseur
- Impédance contrôlée et diaphonie
- Essais, tolérances et contrôle qualité
- Checklist DFM d’un PCB 8 couches
- Préparer un projet 8 couches avec HILPCB
Quand passer d’un PCB 6 couches à un PCB 8 couches ?
Le déclencheur le plus fréquent n’est pas le manque d’espace, mais le manque de plans de référence. Une carte 6 couches en S-G-S-P-G-S offre trois couches de signal et trois plans. Cette architecture fonctionne dans de nombreux cas, mais atteint ses limites dans trois situations précises.
Scénario 1 — séparer les zones analogiques et numériques. Un système d’acquisition doté d’un CAN haute résolution doit maîtriser les domaines de masse analogique et numérique. Sur six couches, il ne reste souvent qu’un plan de masse, ou deux si un plan d’alimentation est sacrifié. Huit couches permettent d’affecter des plans adaptés aux deux sections sans découper un plan unique, pratique qui, contrairement à une idée courante, augmente souvent le couplage du bruit.
Scénario 2 — distribuer au moins quatre tensions. Un SoC peut nécessiter 5 V, 3,3 V, 1,8 V et 1,2 V. Sur six couches, le concepteur doit fractionner un plan en quatre îlots ou router certains rails sous forme de pistes, deux solutions qui dégradent l’impédance du réseau de distribution d’alimentation. Avec huit couches, deux plans complets peuvent alimenter plusieurs domaines à faible impédance.
Scénario 3 — respecter les émissions de classe B. Un produit résidentiel doit satisfaire FCC Class B ou CISPR 22 Class B, dont les limites sont 10 dB plus strictes que celles de la classe A industrielle. À circuit identique, les plans supplémentaires d’un empilage 8 couches apportent généralement 6 à 12 dB de réduction des émissions par rapport à six couches, ce qui peut décider du résultat d’un pré-essai.
Le passage de six à huit couches augmente généralement le prix de la carte nue de 25 à 35 %. Pour un produit soumis à certification, ce surcoût reste souvent inférieur à l’ajout de capots, perles de ferrite et selfs de mode commun, auquel s’ajoutent plusieurs campagnes de préconformité et de nouvelles révisions du PCB.
Trois architectures d’empilage pour un PCB 8 couches
La disposition des couches détermine les performances électromagnétiques, la capacité de routage et la qualité de l’alimentation. Parmi les nombreuses variantes possibles, trois architectures couvrent la majorité des conceptions mises en production.
Architecture A : empilage optimisé pour la CEM, recommandé par défaut
| Couche | Fonction | Remarque |
|---|---|---|
| L1 | Signal, face supérieure | Microstrip référencé à L2 |
| L2 | Plan de masse | Continu, sans coupure |
| L3 | Signal interne 1 | Stripline référencé à L2/L4 |
| L4 | Plan d’alimentation | Distribution des tensions principales |
| L5 | Plan de masse | Continu, sans coupure |
| L6 | Signal interne 2 | Stripline référencé à L5/L7 |
| L7 | Plan d’alimentation | Rails secondaires |
| L8 | Signal, face inférieure | Microstrip référencé à L7 |
HILPCB recommande cette structure comme point de départ. Chaque couche de signal jouxte au moins un plan continu de masse ou d’alimentation, ce qui donne aux courants de retour un chemin défini. Les masses L2 et L5 créent un blindage vertical et divisent la carte en deux cavités, limitant le couplage entre les circuits des deux faces.
La paire alimentation-masse L4-L5, séparée par 3 à 5 mil de diélectrique, forme un condensateur réparti d’environ 200 à 400 pF/cm². Cette capacité intégrée assure un découplage haute fréquence que les condensateurs discrets ne peuvent plus égaler au-delà de 500 MHz en raison de leur inductance parasite.
Architecture B : densité de routage maximale
Lorsque la congestion prime sur les émissions, L3, L4, L5 et L6 peuvent accueillir les signaux tandis que L1, L2, L7 et L8 deviennent des plans. Les quatre couches de signal internes sont alors enfermées par les plans externes comme dans une cage de Faraday. En contrepartie, L4 et L5 partagent une même frontière de référence et peuvent se coupler si leurs pistes se croisent.
Cette option convient aux sorties de BGA très denses, aux cartes de banc de test et aux produits dont le boîtier métallique prend déjà en charge le blindage CEM.
Architecture C : plusieurs domaines d’alimentation
Une carte associant un processeur alimenté en 1,0 V pour le cœur, 1,8 V pour les E/S et 3,3 V pour les périphériques à un amplificateur sous 5 V ou 12 V bénéficie de trois couches de plans d’alimentation. Dans l’architecture C, L2 sert de masse, L4 distribue les rails du processeur, L5 sert de masse et L7 alimente l’amplificateur ou le moteur. Les signaux utilisent L3, L6, L1 et L8, ce qui suffit à la majorité des conceptions.
Conception d’un PCB 8 couches mixte analogique-numérique
Une carte 8 couches réunit souvent amplificateurs de capteurs, CAN de précision ou codecs audio avec microprocesseurs, FPGA et régulateurs à découpage. L’organisation des domaines doit préserver le rapport signal/bruit de l’analogique tout en contrôlant les courants de retour du numérique.
Plan de masse scindé ou plan continu ?
L’erreur la plus courante consiste à couper le plan entre les domaines analogique et numérique. Cette séparation paraît intuitive, mais elle force le courant de retour d’un signal traversant la coupure à contourner la fente. La boucle ainsi créée rayonne davantage. Au-dessus de 100 MHz, la fente à forte impédance devient une antenne, tandis que la différence de potentiel entre les deux masses s’ajoute directement au bruit analogique.
Approche recommandée dans la majorité des cas : conserver des plans de masse continus sur L2 et L5, puis séparer les fonctions par le placement. Router l’analogique sur L3 et le numérique sur L6, par exemple. Placer le CAN ou le CNA à la frontière des zones et connecter ses broches de masse analogiques et numériques au plan dans leurs régions respectives.
Isolation des alimentations analogiques et numériques
Lorsqu’une véritable séparation de tension est nécessaire, par exemple entre une référence analogique et la sortie d’un convertisseur à découpage, L4 peut être réservée au numérique et L7 à l’analogique. Chaque domaine dispose alors de son découplage et rejoint proprement le plan de masse commun.
Pistes de garde et clôtures de vias de masse
Une piste de garde reliée à la masse peut longer une référence de tension ou une entrée de capteur de faible niveau. Elle doit être raccordée au plan par des vias espacés de λ/20 au maximum à la fréquence d’intérêt la plus élevée : environ 15 mm à 100 MHz et 1,5 mm à 1 GHz.
Choisir les matériaux d’un PCB 8 couches
L’épaisseur totale varie généralement de 1,2 à 2,0 mm, avec 1,6 mm comme valeur courante. Le matériau influence les pertes électriques, la tenue des vias, la stabilité dimensionnelle et le coût.
FR-4 standard ou FR-4 à Tg élevée
Pour un produit professionnel, un FR-4 à Tg élevée, Tg ≥ 170 °C, constitue le choix recommandé. Il améliore la fiabilité des vias lors de l’assemblage sans plomb et la stabilité pendant plusieurs refusions. ITEQ IT-180A, Tg 175 °C, et Isola 370HR, Tg 180 °C, sont couramment utilisés sur les marchés industriel, médical et automobile.
Un FR-4 standard de Tg 130–150 °C reste adapté à un produit grand public limité à deux cycles de refusion et fonctionnant sous 100 °C.
Stratifiés à faibles pertes pour 2 à 6 GHz
Un point d’accès Wi-Fi 6E, un module Bluetooth 5.2 ou une passerelle IoT cellulaire peut demander des matériaux à faibles pertes sur certaines couches. Un empilage hybride place du Panasonic Megtron 4, Dk 3,8 et Df 0,005 à 10 GHz, sur les couches RF ou rapides, puis conserve du FR-4 sur les autres noyaux pour maîtriser le prix.
La compatibilité des coefficients de dilatation est essentielle. Megtron 4 et FR-4 haute Tg présentent environ 14–16 ppm/°C dans les axes X-Y et peuvent être colaminés. Un matériau PTFE atteint environ 24 ppm/°C et se limite généralement à deux couches dans un hybride 8 couches.
Matériaux sans halogène
Pour répondre à l’évolution de RoHS en Europe ou à IEC 61249-2-21, une carte sans halogène peut employer Shengyi S1150G. Sa fabrication demande des paramètres adaptés, notamment une pression de lamination supérieure de 5 à 10 %.
PCB 8 couches pour les applications RF et sans fil
Les SoC radio modernes poussent vers huit couches afin de réunir densité numérique et routage RF. Un routeur Wi-Fi 6E doit intégrer sur la même carte les alimentations d’antenne, filtres RF, réseaux de polarisation d’amplificateur, traitement numérique, mémoire et Ethernet.
Un hybride RF/numérique typique utilise Rogers 4350B ou Megtron 4 sur L1 pour les réseaux d’alimentation d’antenne et l’adaptation, puis du FR-4 moins coûteux sur les couches restantes. La liaison Rogers/FR-4 emploie un film de liaison Rogers 4450F ou un préimprégné FR-4.
Une transition de la couche RF vers le numérique introduit une discontinuité d’impédance au niveau du via. Pour la réduire, chaque via de signal doit être entouré d’au moins quatre vias de masse placés à moins d’un diamètre de via.
PCB rigide-flex 8 couches pour le médical et l’aérospatial
Moins courant que les constructions comportant moins de couches, le rigide-flex 8 couches répond aux applications critiques dans lesquelles la suppression d’un connecteur améliore directement la fiabilité.
Une configuration 8R-2F fait courir deux couches flexibles dans les zones rigides et souples, avec six couches rigides supplémentaires présentes uniquement dans les parties rigides. La fabrication demande un polyimide sans adhésif Kapton ou UPILEX de 25–50 µm, du cuivre laminé recuit résistant à la fatigue, un coverlay dans les zones souples, un fraisage en Z à profondeur contrôlée avec ±4 mil de précision et un préimprégné sans écoulement aux transitions.
Pour la section flexible à deux couches, le rayon minimal est de 0,9 mm en flexion statique, soit six fois l’épaisseur, et de 3 mm en mouvement dynamique, soit vingt fois l’épaisseur.
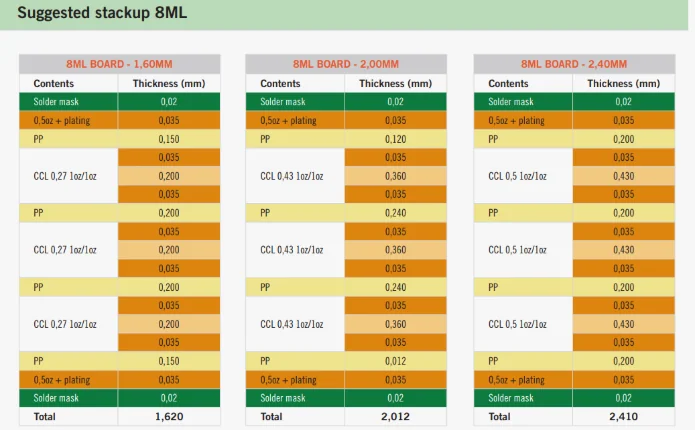 Cet empilage associe quatre couches de signal à des plans de référence dédiés. Il fournit le blindage nécessaire aux systèmes d’acquisition industriels et aux moniteurs médicaux soumis à une certification CEM. Les équipes matérielles d’Europe occidentale et d’Amérique du Nord retiennent souvent huit couches pour les conceptions mixtes devant satisfaire CISPR 22 Class B.
Vias traversants, borgnes et microvias sur un PCB 8 couches
Vias traversants
Un via traversant standard relie les huit couches. Sur une carte de 1,6 mm, un rapport d’aspect maximal de 10:1 permet un trou fini de 0,15 mm. Cette géométrie suffit généralement aux composants dont le pas atteint au moins 0,65 mm.
Vias borgnes L1-L2 et L7-L8
La liaison entre une face externe et le plan adjacent demande une lamination séquentielle. Un perçage laser peut descendre à 0,1 mm et faciliter la sortie d’un BGA à pas fin de 0,5 mm. Les vias borgnes ajoutent environ 15 à 25 % au coût.
Vias enterrés et microvias empilés
Un via enterré ne relie que les couches internes ; il est fabriqué dans un noyau avant la lamination finale et augmente le prix de 20 à 40 %. L’empilage d’un microvia borgne sur un via enterré fournit la densité nécessaire aux BGA au pas de 0,4 à 0,5 mm.
Lamination et contrôle d’épaisseur d’un PCB 8 couches
La construction utilise trois noyaux double face et deux couches de préimprégné. Un PCB HDI ajoute un second cycle de pressage pour la lamination séquentielle. Une tolérance de ±10 % sur l’épaisseur diélectrique entraîne généralement une variation d’impédance de ±5 à 8 %.
Un empilage asymétrique favorise le voilage. Il faut équilibrer la densité de cuivre entre L1/L8, L2/L7, L3/L6 et L4/L5. La limite IPC de déformation correspond à 0,75 % de la diagonale de la carte.
Contrôle d’impédance et réduction de la diaphonie
Impédances courantes par interface
| Interface | Impédance | Topologie |
|---|---|---|
| USB 2.0/3.x | 90 Ω différentielle | Stripline privilégié pour 3.x |
| Gigabit Ethernet | 100 Ω différentielle | Les deux |
| PCIe Gen 1-3 | 85 Ω différentielle | Stripline |
| DDR3/DDR4 DQ | 40–60 Ω asymétrique | Les deux |
| HDMI/LVDS | 100 Ω différentielle | Les deux |
| Numérique général | 50 Ω asymétrique | Les deux |
Espacement des pistes et diaphonie entre couches
Sur une même couche, la règle 3W — un espacement égal à trois fois la largeur de piste — fournit environ 70 % d’isolation. Entre deux couches de signal, le couplage dépend de l’épaisseur du diélectrique. Un routage orthogonal, horizontal sur une couche et vertical sur la suivante, réduit la diaphonie intercouche.
Essais, tolérances et contrôle qualité d’un PCB 8 couches
| Paramètre | Standard | Avancé |
|---|---|---|
| Épaisseur de carte | ±10 % | ±8 % |
| Impédance contrôlée | ±10 % | ±8 %, avec ±5 % disponible |
| Alignement des couches | ±3 mil, 75 µm | ±2 mil, 50 µm |
| Piste/espacement minimal | 3,5/3,5 mil | 3/3 mil |
Chaque carte passe un test électrique à 100 %. L’impédance est mesurée au TDR sur trois à cinq coupons par panneau. Une microsection vérifie la métallisation des vias — au moins 25 µm pour IPC classe 3 — l’épaisseur diélectrique et l’alignement. Pour un circuit haute vitesse dont les pertes d’insertion doivent être confirmées, une mesure à l’analyseur de réseau vectoriel valide le canal.
Checklist DFM avant fabrication d’un PCB 8 couches
Avant de libérer les fichiers de fabrication :
- chaque couche de signal possède un plan de référence continu adjacent ;
- aucune coupure du plan d’alimentation ne traverse le chemin de retour d’un signal critique ;
- l’empilage est symétrique et l’équilibre cuivre reste dans ±20 % pour limiter le voilage ;
- les paires différentielles rapides utilisent les couches stripline pour bénéficier du blindage ;
- les moignons de vias restent acceptables à la fréquence d’utilisation ; au-dessus de 5 GHz, le contre-perçage doit être envisagé ;
- chaque condensateur de découplage se trouve à moins de 3 mm de la broche d’alimentation avec un via dédié ;
- la piste et l’espace minimaux sont compatibles avec le procédé retenu ;
- le barrage de vernis épargne entre pastilles à pas fin mesure au moins 3 mil.
Préparer un projet PCB 8 couches avec HILPCB
HILPCB fabrique les principales constructions 8 couches et peut les associer à un assemblage CMS pour une production clé en main.
Ingénierie d’empilage : la revue DFM inclut une simulation d’impédance avec Polar SI afin d’adapter l’ordre des couches aux objectifs CEM, d’impédance et de routage.
Choix des matériaux : FR-4 standard, haute Tg, faibles pertes Megtron 4/6, Rogers 4350B, matériaux sans halogène et polyimide pour rigide-flex sont disponibles sur stock.
HDI et géométries fines : vias borgnes jusqu’à 0,1 mm, vias enterrés, vias dans les pastilles, pistes/espaces de 3/3 mil et lamination séquentielle.
Qualité : test électrique sur 100 % des cartes, mesure TDR, microsection, IPC-A-600 classes 2/3 et certifications ISO 9001, IATF 16949 et ISO 13485.
Du prototype à la série : prototype express en 48 heures, puis montée vers la production en volume avec suivi SPC. Les clients des États-Unis, du Canada, d’Allemagne, du Royaume-Uni, de France, de Scandinavie et d’Australie disposent d’un support d’ingénierie dédié et d’un retour DFM le jour même.
Envoyer vos fichiers Gerber pour une revue gratuite de l’empilage 8 couches et un devis →