
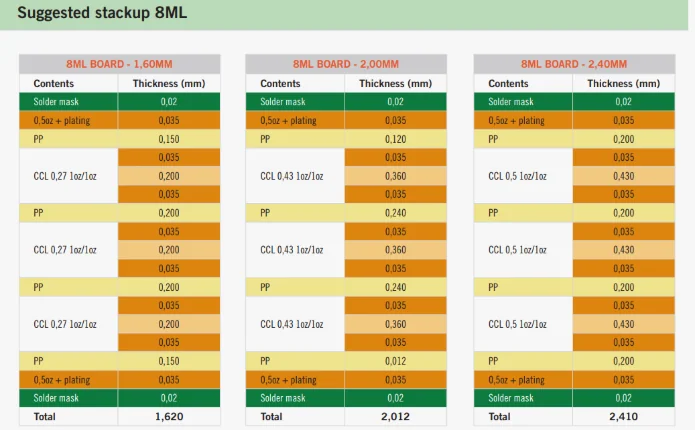
Un stackup à huit couches traduit les exigences de signal, de puissance, de thermique et de fabrication en une structure de carte pratique. Le choix du matériau core/prepreg, de l'épaisseur diélectrique, de l'équilibrage du cuivre et des plans de référence doit être fait avec le fabricant. Les exemples ci-dessous sont des points de départ — pas des plans de fabrication validés.
Aujourd'hui, nous allons utiliser un 8 layer stackup example classique pour détailler tout le processus, du choix des matériaux à la livraison fabrication. Ce n'est pas seulement un pcb stackup tutorial, c'est une première leçon pour construire, en équipe, une base de connaissances de stackup standardisée et industrialisable.
Point de départ du stackup : clarifier les inputs et les outputs attendus
Un stackup professionnel n'est jamais un empilement arbitraire de couches de signal et de plans. Il commence par des exigences claires et se termine par un document de guidage précis pour la fabrication.
Inputs :
- Débit et type de signaux (Signal Integrity) :
- Quelle est la fréquence / le data rate maximum ? (ex. 10Gbps PCIe, 480Mbps USB 2.0)
- Quelles impédances doivent être contrôlées ? (ex. 50Ω single-ended, 90/100Ω differential)
- Quel budget de crosstalk et de loss pour les nets critiques ?
- Courant et puissance (Power Integrity) :
- Quel est le courant de service maximum ? Quels nets transportent le fort courant ?
- Quel est le budget de chute IR pour les plans d'alimentation ?
- Cela détermine directement le high current copper balancing et le choix de l'épaisseur de cuivre.
- Gestion thermique :
- Quels composants sont les principales sources de chaleur, et quelle est leur puissance ?
- Quel est l'environnement ambiant ? Faut-il des matériaux high-Tg ou un noyau métallique ?
- Compliance et fiabilité :
- Quel est l'environnement d'application ? (ex. industriel, médical, grand public)
- Y a-t-il des exigences particulières sur le CTI (Comparative Tracking Index) ?
Outputs :
Au final, vous devez fournir à votre fabricant de PCB un dessin de stackup comprenant :
- Le type de chaque couche (Signal, Plane, Solder Mask, etc.)
- Le grade/modèle de matériau (ex. Shengyi S1000-2M)
- L'épaisseur de cuivre (ex. Hoz, 1oz, 2oz)
- L'épaisseur diélectrique (Core et PP/prepreg)
- L'impédance cible et la largeur/espacement de piste correspondants
- L'épaisseur totale de la carte et sa tolérance
Mémo paramètres matériaux : arbitrer entre FR-4 et matériaux high-speed
Choisir le bon stratifié est la première étape de la conception du stackup. Les matériaux varient fortement en performances électriques, thermiques et en coût. Le tableau ci-dessous compare plusieurs options courantes pour vous aider à cadrer rapidement. Pour faire correspondre un stratifié à sa slash sheet IPC, consultez notre guide de spécification IPC-4101.
Comparaison des paramètres matériaux
Les spécifications clés des stratifiés diffèrent selon le grade et affectent directement les performances des signaux haute vitesse, la fiabilité thermique et le coût de fabrication.
| Grade de matériau | Modèles courants | Dk (1GHz) | Df (1GHz) | Tg (°C) | CTI (V) | Style de verre |
|---|---|---|---|---|---|---|
| FR-4 standard | S1141, IT-140 | ~4.2-4.7 | ~0.018-0.022 | 140-150 | ≥175 | 1080, 2116 |
| FR-4 Mid-Tg | S1155, IT-158 | ~4.0-4.5 | ~0.015-0.018 | 150-160 | ≥175 | 1080, 2116 |
| FR-4 High-Tg | S1000, IT-180A | ~3.8-4.3 | ~0.012-0.015 | ≥170 | ≥175 | 106, 1080 |
| Matériau mid-loss | S1000-2M, FR408HR | ~3.6-3.8 | ~0.008-0.010 | 180-200 | ≥250 | 106, 1080 |
| Matériau low-loss | IT-968, Megtron 6 | ~3.2-3.5 | ~0.003-0.006 | 200-220 | ≥250 | Verre plat |
Notes du formateur :
- Dk : Un Dk plus faible signifie une propagation plus rapide ; à impédance égale, on peut utiliser des pistes plus larges, ce qui facilite la fabricabilité. Un matériau Dk 3.66 offre typiquement de meilleures performances qu'un Dk 4.2.
- Df : Le Dk pilote la vitesse ; le Df pilote l'atténuation. Pour les liens >5Gbps, un Df < 0.010 est un point de départ pratique.
- Tg : Un Tg plus élevé réduit la déformation lors des processus à haute température (ex. refusion sans plomb) et améliore la fiabilité. Un Tg ≥ 170°C est communément considéré comme « high Tg ».
- CTI : Mesure la résistance au cheminement sous humidité/contamination. Le niveau de performance CTI doit être choisi par rapport à la norme de coordination d'isolement applicable et au degré de pollution ; ne supposez pas qu'un PLC est une référence universelle.
Un paradigme de stackup : passer de 4 couches à 8 couches
Une fois les matériaux choisis, l'étape suivante consiste à « construire » le PCB. Quelques règles d'or s'appliquent : garder les couches de signal adjacentes à des plans de référence, coupler les plans de puissance et de masse, et utiliser la symétrie pour prévenir le gauchissement.
Paradigme 1 : le classique four layer impedance control
C'est le stackup 4 couches à impédance contrôlée le plus courant, adapté à de nombreux modules IoT et contrôleurs simples.
- L1 : Signal + Composants
- L2 : Plan GND
- L3 : Plan d'alimentation
- L4 : Signal
Avantages : Structure simple et faible coût. Vous pouvez obtenir un contrôle d'impédance précis pour les microstrips L1/L4 et le routage stripline référencé à L2/L3. Inconvénients : Un espacement plus grand entre puissance et masse réduit la capacité interplan et affaiblit le découplage haute fréquence. Le blindage EMI est modéré.
Paradigme 2 : le classique 8 layer stackup example
C'est un excellent équilibre entre performances, coût et nombre de couches. Il est largement utilisé dans les cartes mères, les routeurs haut de gamme et les cartes de contrôle industriel complexes.
| Couche | Type | Fonction et notes de conception | Cuivre typique |
|---|---|---|---|
| L1 | Signal | Signaux de couche supérieure et composants principaux. Routez les nets haute vitesse (ex. USB, HDMI). | 1 oz |
| L2 | GND | Plan de référence principal. Fournit un chemin de retour à faible inductance pour L1 et blinde le bruit interne. | 1 oz |
| L3 | Signal | Signaux internes, souvent pour les nets moyenne/basse vitesse ou le routage stripline des signaux haute vitesse. | 0.5 oz (Hoz) |
| L4 | Power | Plan d'alimentation principal. Fortement couplé avec le GND L5 pour une distribution à faible impédance. | 1 oz |
| L5 | GND | Plan de masse secondaire. Se couple avec L4 pour former la capacité interplan et améliorer le découplage HF. | 1 oz |
| L6 | Signal | Signaux internes, symétriques de L3, pour le routage ou des divisions d'alimentation secondaires. | 0.5 oz (Hoz) |
| L7 | Power | Plan d'alimentation secondaire ou segmentation de puissance. | 1 oz |
| L8 | Signal | Signaux de couche inférieure et composants secondaires. | 1 oz |
L'essence de ce 8 layer stackup example :
- Alternance signal/référence : Chaque couche de signal (L1, L3, L6, L8) est adjacente à un plan de référence (L2, L4, L5, L7) pour un chemin de retour solide.
- Blindage GND : L2 et L5 « encadrent » la couche haute vitesse centrale (L3) et le plan de puissance (L4), offrant un fort blindage EMI.
- Couplage puissance/GND : L4 et L5 sont rapprochés, créant une grande capacité interplan, critique pour la PI globale.
- Symétrie : La structure est symétrique autour du centre (entre L4/L5), ce qui aide à maîtriser le gauchissement pendant la lamination et la refusion.
Règles pratiques d'appariement pour signaux, puissance et épaisseur de cuivre
Signaux haute vitesse : un mini hdmi pcb stackup guide
Pour les paires différentielles haute vitesse de classe HDMI ou PCIe, la conception du stackup doit se concentrer sur :
- Plans de référence continus : Gardez un plan de référence ininterrompu sous la paire, évitez de traverser des séparations.
- Épaisseur diélectrique : L'épaisseur diélectrique L1–L2 détermine la largeur de piste et l'impédance. Par exemple, avec du S1000-2M, pour obtenir une impédance différentielle de 100Ω à 4 mil (0,1 mm) d'épaisseur diélectrique, la largeur/l'espace peut être d'environ 5 mil/5 mil.
- Effets de trame de verre : Au-delà de 10Gbps, les styles de verre standard (ex. 1080) peuvent introduire une non-uniformité de Dk et de la gigue temporelle. Envisagez des styles de verre plus plats (ex. 106, 1035) ou un routage d'atténuation de l'effet de trame.
Fort courant : l'art du high current copper balancing
Lorsque votre conception transporte des dizaines d'ampères :
- Épaisseur de cuivre : 1 oz (35 µm) est standard, mais les chemins à fort courant peuvent nécessiter 2 oz (70 µm) voire 3 oz (105 µm).
- La symétrie compte : Si L4 utilise du cuivre 2 oz, il est préférable de garder le L5 symétrique à 2 oz également, même s'il s'agit « juste » de GND. Ce high current copper balancing est la clé pour éviter le gauchissement en « chips » pendant la fabrication et l'assemblage.
- Diffusion de chaleur sur les plans internes : Les plans internes épais sont d'excellents diffuseurs de chaleur ; utilisez des vias thermiques pour conduire la chaleur des composants vers le cuivre interne.
Lamination hybride et matériaux spéciaux : au-delà du FR-4 standard
Parfois, un seul matériau ne peut pas satisfaire toutes les exigences. Les sections RF peuvent nécessiter des matériaux à très faible perte, tandis que le contrôle numérique peut rester sur FR-4.
- Hybride Rogers + FR-4 : Utilisez du Rogers (ex. RO4350B, Dk=3.66) sur les couches RF externes et du FR-4 ailleurs pour équilibrer performances et coût. Cela exige un contrôle strict du processus de lamination hybride.
- HDI : Lorsque la densité de routage est extrême, le HDI utilise des microvias percés au laser. C'est un sujet plus large de
hdI stackup tutorial; le cœur est la méthode de build-up (ex. 1+N+1 ou 2+N+2) et exige un alignement approfondi avec votre fabricant. - MCPCB : Pour les modules LED ou de puissance, le noyau aluminium (MCPCB) offre des performances thermiques exceptionnelles.
Impact fabrication : le « dernier kilomètre » du plan au PCB réel
Même un stackup parfait n'est que du papier s'il ne peut pas être fabriqué de manière constante.

Comment les processus de fabrication impactent votre conception
- Écoulement de la résine : Pendant le cycle de presse, la résine du PP/prepreg fond sous la chaleur et la pression (ex. 185°C) et remplit les espaces entre les reliefs de cuivre. Cela décale légèrement l'épaisseur diélectrique finale ; les usines expérimentées utilisent une « compensation de résine » pour estimer et ajuster afin que l'impédance reste sur cible.
- Contrôle du gauchissement : Au-delà de la symétrie, l'uniformité de la distribution du cuivre entre les couches est critique. De grandes différences entre les zones de cuivre pleines et les zones de routage dense créent des contraintes inégales et peuvent provoquer du gauchissement.
- Backdrilling : Lorsqu'une analyse de perte de canal ou de stub de via montre un besoin, les stubs de via inutilisés peuvent résonner comme des antennes et dégrader sérieusement la SI. Le backdrilling retire le stub par l'arrière du PCB. Un solide backdrill planning guide doit spécifier quels nets/vias nécessitent un backdrill et la profondeur requise.
- Coupon d'impédance : Un coupon de production correspondant peut être spécifié pour les pistes critiques. Définissez la géométrie, les plans de référence, la fréquence de test ou la méthode TDR et la tolérance d'acceptation dans le plan de fabrication.
Comment HILPCB simplifie votre stackup
La théorie compte, mais des outils pratiques et un support expert rendent l'exécution efficace. Chez HILPCB, nous ne sommes pas seulement un fabricant, nous sommes votre partenaire stackup.
Service HILPCB Stackup Fast-Claim
Laissez-nous gérer la planification complexe du stackup pour vous concentrer sur la conception des circuits. À partir de données de production de masse, nous recommandons des options qui équilibrent coût et performances.
Soumettez vos exigences
Via notre plateforme en ligne, soumettez le nombre de couches, l'épaisseur de carte, les cibles d'impédance, les débits de signaux et toute exigence matériau particulière.
Appariement expert
Après vérification du stock réel, un fabricant peut proposer des stackups candidats selon les contraintes de perte, d'impédance, d'épaisseur et de sourcing.
Confirmation et import
Vous recevrez un rapport de stackup détaillé couvrant matériaux, épaisseurs et paramètres de pistes. Une fois confirmé, il peut être importé dans votre outil EDA et aligné avec notre système CAM.
Pour de nombreuses équipes, maintenir une grande bibliothèque validée de matériaux/stackups est un défi majeur. Le MOQ, les délais et les petites différences entre fournisseurs introduisent tous de l'incertitude.
Une revue de stackup collaborative doit commencer par le fabricant de stratifié, le grade de matériau requis et le délai vérifié. Toute capacité de coupon d'impédance, de simulation ou de test interne doit être confirmée pour la conception validée.
Prêt à construire votre prochain PCB haute performance ?
Téléchargez vos exigences préliminaires et laissez les experts stackup de HILPCB fournir une analyse de fabricabilité gratuite et des options de stackup recommandées.
De la compréhension des nuances Dk/Df à la planification d'un 8 layer stackup example robuste, en passant par l'anticipation des contraintes de fabrication, la conception de stackup est un art qui relie théorie et pratique. J'espère que cette leçon ouvre une fenêtre et vous aide à concevoir avec davantage de confiance.
Conclusion
Cet article a utilisé un 8 layer stackup example pour expliquer les paramètres matériaux, la planification du stackup, les compromis impédance/thermique/coût et les considérations de fabrication. Avec la check-list et les fenêtres de processus de ce guide, et grâce à l'implication précoce de l'équipe DFM/DFA de HILPCB, vous pouvez accélérer les prototypes et la production de masse tout en maintenant qualité et conformité.
Si vous avez besoin d'un support de fabrication et d'assemblage, contactez HILPCB Turnkey Assembly ou SMT Assembly pour des recommandations DFM/DFT.
Questions fréquentes
Pourquoi un 8 layer stackup example est-il utile pour les équipes PCB ?
Un 8 layer stackup example donne aux équipes une référence pratique pour agencer les couches de signal, de plan et de puissance de manière équilibrée. Il aide à traduire la théorie abstraite du stackup en un point de départ fabricable pour des projets réels.
Pourquoi le Dk, le Df et le choix des matériaux comptent-ils autant ?
La constante diélectrique et le facteur de perte affectent directement l'impédance, le délai et l'atténuation du signal. Choisir le mauvais matériau peut compromettre les performances haute vitesse, même si le routage semble correct sur le papier.
Pourquoi l'impédance, le comportement thermique et le coût doivent-ils être équilibrés ensemble ?
La conception du stackup porte rarement sur une seule cible. Une structure optimisée uniquement pour l'impédance peut augmenter le coût ou nuire aux performances thermiques ; les ingénieurs ont donc besoin de compromis qui fonctionnent sur les plans électrique, mécanique et de fabrication.
Pourquoi les fabricants de PCB devraient-ils participer tôt à la planification du stackup ?
Une contribution DFM/DFA précoce aide à confirmer la disponibilité des matériaux, les fenêtres de processus et les tolérances réalistes avant que la conception ne soit figée. Cela réduit les respins et rend le transfert prototype-vers-production beaucoup plus fluide.
Qu'est-ce qu'un 8 layer pcb / un stackup pcb 8 couches ?
Un stackup de PCB à huit couches spécifie huit couches de cuivre et les diélectriques intermédiaires, y compris les affectations signal/référence, la construction core/prepreg et l'épaisseur de cuivre. Traitez l'agencement illustré comme un point de départ : vérifiez les chemins de retour, l'impédance, le fanout, l'équilibrage et la faisabilité de fabrication pour la carte réelle.