
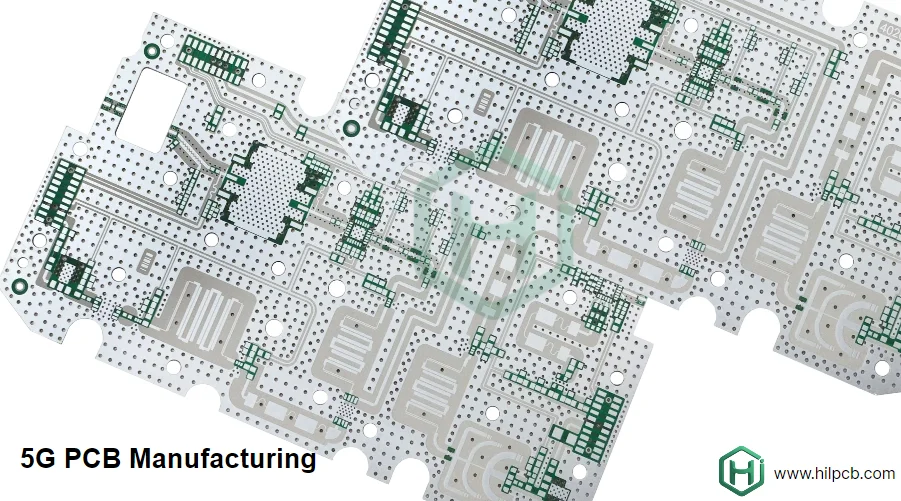
Avec le déploiement de la 5G et la progression des travaux sur la 6G, le Massive MIMO occupe une place centrale dans de nombreux systèmes radio. Le PCB de module beamforming relie le front-end RF, le réseau d’antennes et le traitement en bande de base. Sa géométrie, ses matériaux et sa répétabilité influencent la couverture, la capacité et la stabilité du système, mais ces performances se valident sur le module et la station de base complets. Pour les ingénieurs RF comme pour les achats, la conformité de la carte doit donc être traduite en critères mesurables de pertes, phase, impédance, thermique et fiabilité.
Ce guide examine les difficultés techniques depuis le choix du matériau et de l’empilage jusqu’aux procédés de précision. Il sert de liste de contrôle pour un PCB beamforming, qu’il s’agisse d’un déploiement de station de base ou d’une application spécialisée à très faible latence. L’expression « carte beamforming pour centre de données » ne désigne pas une classe normalisée : le cahier des charges doit préciser l’architecture radio ou optique concernée.
Hautes fréquences et signaux mixtes : trois contraintes simultanées
Un module beamforming commande la phase et l’amplitude envoyées vers chaque élément d’antenne afin de former un faisceau directif. Le PCB doit généralement gérer en parallèle :
- Signaux RF haute fréquence : les bandes Sub-6 GHz et mmWave, par exemple 28 GHz ou 39 GHz, sont sensibles aux pertes de transmission et aux variations de phase.
- Signaux numériques haut débit : CPRI, eCPRI ou les interfaces vers le processeur de bande de base exigent une impédance maîtrisée et une faible diaphonie.
- Alimentation et commande : les amplificateurs de puissance (PA) et amplificateurs à faible bruit (LNA) nécessitent des rails stables et un chemin d’évacuation thermique adapté à leur dissipation.
Ces contraintes peuvent dépasser les possibilités d’un FR-4 standard selon la fréquence, la longueur et le budget de pertes. Un empilage hybride est alors une solution courante, mais pas une obligation universelle : sa pertinence doit être démontrée par le budget du canal et la fabricabilité.
Empilage hybride Rogers/PTFE et FR-4 : coût contre pertes RF
Les voies RF peuvent nécessiter un matériau à faible constante diélectrique (Dk) et faible facteur de dissipation (Df), notamment du PTFE ou un stratifié hydrocarboné tel que la série Rogers 4000. Employer ce matériau sur toutes les couches augmente toutefois le coût sans toujours apporter de bénéfice aux plans de masse, de puissance ou aux signaux lents.
La stratégie d’un empilage hybride consiste donc à réserver le matériau RF aux couches qui en ont besoin :
- Couches de signaux RF : Rogers RO4350B, RO4835 ou autre matériau qualifié sur les faces externes ou certaines couches internes, afin de réduire les pertes et de maîtriser la phase.
- Couches numériques, puissance et masse : FR-4 ou matériau à Tg élevé pour les signaux numériques et les plans, lorsque leur bande passante et leur thermique le permettent.
La stratification doit tenir compte des coefficients de dilatation (CTE), de l’adhésion et des cycles thermiques propres à chaque matériau. Sans compensation et cycle de pressage qualifié, le risque de voilage, délamination ou fissuration des vias augmente. Le fabricant doit fournir les données de compatibilité et les contrôles utilisés plutôt qu’une simple promesse de « maîtrise de l’hybride ».
Fabrication de précision pour préserver l’intégrité du signal
Le matériau ne suffit pas. Aux fréquences mmWave, de petites variations de cuivre, de diélectrique ou de via peuvent réduire sensiblement la marge du canal. La conformité doit donc être reliée à des tolérances et à des méthodes de mesure convenues.
1. Cuivre à faible rugosité
À haute fréquence, l’effet de peau concentre le courant près de la surface du conducteur. Une rugosité élevée augmente la longueur effective du trajet et les pertes conductrices. Les feuilles VLP ou HVLP peuvent être spécifiées pour les bandes mmWave. Une rugosité R_z de 2 µm ou moins est un exemple de cible à rattacher à une méthode de mesure, une face du cuivre et un modèle de pertes.
2. Contrôle d’impédance et cohérence de phase
Le beamforming dépend des écarts de phase entre canaux. Une variation d’impédance provoque des réflexions et peut modifier amplitude et phase.
- Précision de gravure : une tolérance de largeur RF de ±10 %, voire ±5 %, peut être exigée selon la géométrie et le budget. La LDI et la maîtrise de la gravure contribuent à la régularité des bords et du profil trapézoïdal, sans produire un rectangle parfait.
- Cohérence de phase : les longueurs physiques et électriques des paires différentielles ou voies RF doivent respecter les tolérances du composant et du réseau d’antennes. La synchronisation parfaite n’est pas démontrée par la longueur seule ; Dk, transitions et température interviennent aussi.
3. Backdrill et longueur du stub de via
Dans une carte multicouche, la portion inutilisée d’un fût de via forme un stub susceptible de résonner et de dégrader le canal. Le backdrill retire mécaniquement cette portion. Une longueur résiduelle inférieure à 10 mils est une cible fréquente, mais le seuil pertinent dépend de la fréquence, de l’empilage et du modèle du via.
📡 Couche physique RF : maîtriser pertes, impédance et thermique
Points de revue pour les modules beamforming 5G/6G haut débit et haute fréquence
<div style="display: grid; grid-template-columns: repeat(auto-fit, minmax(300px, 1fr)); gap: 20px;">
    <div style="background: rgba(255,255,255,0.05); border: 1px solid rgba(255,255,255,0.1); border-radius: 12px; padding: 25px;">
        <div style="display: flex; align-items: center; margin-bottom: 15px;">
            <span style="font-size: 1.5em; margin-right: 10px;">📉</span>
            <strong style="color: #7dd3fc; font-size: 1.15em;">Interconnexions à très faibles pertes</strong>
        </div>
        <p style="color: #cbd5e1; font-size: 0.9em; line-height: 1.6; margin: 0;">Au-delà du choix d’un matériau comme Rogers 4000, il faut spécifier la <strong>rugosité du cuivre HVLP</strong> et modéliser l’effet de peau. Le facteur de gravure doit être mesuré afin de représenter correctement le profil réel des pistes et les pertes d’insertion.</p>
    </div>

    <div style="background: rgba(255,255,255,0.05); border: 1px solid rgba(255,255,255,0.1); border-radius: 12px; padding: 25px;">
        <div style="display: flex; align-items: center; margin-bottom: 15px;">
            <span style="font-size: 1.5em; margin-right: 10px;">🎯</span>
            <strong style="color: #7dd3fc; font-size: 1.15em;">Impédance et phase mesurables</strong>
        </div>
        <p style="color: #cbd5e1; font-size: 0.9em; line-height: 1.6; margin: 0;">La LDI peut soutenir une tolérance de largeur de piste de ±5 % si cette capacité est démontrée sur la géométrie visée. Les modèles Dk doivent utiliser les données appropriées à la fréquence et être corrélés aux mesures d’impédance et de phase des voies RF.</p>
    </div>

    <div style="background: rgba(255,255,255,0.05); border: 1px solid rgba(255,255,255,0.1); border-radius: 12px; padding: 25px;">
        <div style="display: flex; align-items: center; margin-bottom: 15px;">
            <span style="font-size: 1.5em; margin-right: 10px;">🔥</span>
            <strong style="color: #7dd3fc; font-size: 1.15em;">Chemin thermique des amplificateurs</strong>
        </div>
        <p style="color: #cbd5e1; font-size: 0.9em; line-height: 1.6; margin: 0;">Des pièces cuivre intégrées et des matrices de vias thermiques denses peuvent conduire la chaleur dans l’axe Z vers le dissipateur. Leur efficacité dépend du contact mécanique, de l’interface thermique, de la surface cuivre et du refroidissement du système.</p>
    </div>
</div>

<div style="margin-top: 30px; padding: 20px; background: rgba(56,189,248,0.1); border-radius: 10px; border-left: 4px solid #38bdf8;">
    <strong style="color: #38bdf8; font-size: 1em; display: block; margin-bottom: 8px;">💡 Point à évaluer avec le fabricant :</strong>
    <p style="color: rgba(255, 255, 255, 0.9); font-size: 0.95em; line-height: 1.7; margin: 0;">Pour des signaux à 77 GHz ou 112G PAM4, un diélectrique à tissu de verre fin et faible Df, associé à un procédé de métallisation adapté, peut réduire certaines variations. Demandez des microsections quantifiées et une corrélation électrique avant d’accepter cette structure.</p>
</div>
Rendement d’un PCB hybride : alignement, métallisation et stratification
Le rendement de fabrication influence directement le coût et le délai, notamment pour une petite série ou un besoin à délai court. La difficulté principale vient des propriétés physiques et chimiques différentes des matériaux associés.
- Alignement des couches : le FR-4 et le PTFE ne se dilatent pas de la même façon pendant la stratification. Des facteurs de compensation propres aux couches et un alignement par rayons X peuvent être nécessaires pour tenir l’enregistrement demandé.
- Qualité de métallisation : le nettoyage et l’activation des parois PTFE conditionnent l’adhésion du cuivre. Un traitement plasma insuffisant peut entraîner une séparation après choc thermique ou vieillissement.
- Paramètres de stratification : température, pression et durée doivent être qualifiées pour l’empilage exact. Une fenêtre incorrecte peut provoquer un remplissage insuffisant, une délamination ou une épaisseur irrégulière.
HILPCB peut examiner ces paramètres dans le cadre d’une revue DFM de PCB HDI ou hybride. Les tolérances et données de fiabilité doivent être confirmées pour le matériau, le nombre de couches et le volume concernés.
📡 Capacités à vérifier pour un PCB de module beamforming
Transformer les exigences de couche physique en tolérances et rapports d’acceptation
Pour Rogers 3003/4350B, Taconic, Isola ou une construction allant jusqu’à 30 couches, demandez la liste des matériaux qualifiés, les limites d’empilage, les données de CTE et des références de production comparables. Le contrôle du CTE contribue à la répétabilité, mais ne garantit pas à lui seul la phase du faisceau.
Une précision de profondeur de ±0,05 mm et un stub inférieur à 50 µm sont des objectifs exigeants à confirmer par microsection et capabilité du procédé. Leur effet sur une voie au-delà de 28 GHz doit être vérifié par simulation ou mesure du canal.
Une tolérance de ±5 % nécessite une gravure, un diélectrique et une méthode de mesure adaptés. Le rapport TDR doit être demandé comme livrable contractuel pour les coupons ou canaux définis ; il ne démontre pas à lui seul la conformité de phase, RF ou MSA du module complet.
Précisez le périmètre de la revue SI/PI, les données d’empilage, les tolérances, les coupons, les microsections et les rapports de mesure attendus. L’accompagnement doit être chiffré et défini depuis l’optimisation de l’empilage jusqu’à la livraison, sans supposer une validation système implicite.
Essais de fiabilité d’un PCB beamforming
La conformité finale se vérifie dans l’environnement réel ou représentatif du produit. Elle nécessite un plan d’essais lié au profil de mission.
- Cyclage thermique : reproduire les variations de température afin d’évaluer vias et joints, notamment lorsque les matériaux hybrides présentent des CTE différents.
- Chaleur humide : rechercher délamination, absorption d’humidité et variation de Dk/Df aux conditions spécifiées.
- Résistance au pelage : mesurer l’adhésion entre cuivre et substrat ou entre couches selon la méthode et la température convenues.
- Contrôle du voilage : l’assemblage SMT exige une planéité adaptée. Un objectif inférieur à 0,75 % peut être fixé, puis mesuré selon la norme et la dimension de carte applicables.
Ce protocole constitue une barrière avant expédition. Pour une application fonctionnant 24 h/24 et 7 j/7, l’endurance de la carte reste à corréler à la thermique du système, aux composants et aux conditions d’exploitation.
Questions fréquentes sur les PCB beamforming
Pourquoi associer Rogers ou PTFE au FR-4 dans un PCB beamforming ?
Les couches RF ont besoin de matériaux à faibles pertes et à Dk stable, tandis que les zones numériques et de puissance ne justifient pas toujours le même coût. L’empilage hybride réserve les stratifiés premium aux trajets sensibles à la phase et aux pertes d’insertion.
Pourquoi la rugosité du cuivre et l’impédance sont-elles critiques ?
Aux hautes fréquences, les pertes conductrices et diélectriques augmentent, et un cuivre rugueux ajoute de l’atténuation. Une impédance maîtrisée limite les réflexions et aide à conserver une amplitude et une phase cohérentes entre canaux.
Pourquoi utiliser le backdrill sur une carte beamforming ?
Les stubs de vias non utilisés forment des discontinuités résonantes. Le backdrill les raccourcit, réduit les réflexions et préserve un trajet RF plus propre lorsque le budget du canal le justifie.
Quels essais demander avant expédition ?
Cyclage thermique, chaleur humide, résistance au pelage et voilage vérifient des risques complémentaires : stabilité des matériaux hybrides, tenue des vias, adhésion du cuivre et planéité pendant l’assemblage et l’usage.
Conclusion : préparer le RFQ d’un PCB beamforming 5G/6G
La conformité d’un PCB de module beamforming relève d’une ingénierie système associant concepteur RF, mécanicien, thermicien et fabricant. Choix Rogers/PTFE ou FR-4, cuivre à faible rugosité, backdrill et impédance contrôlée doivent être reliés au budget du canal, aux capacités du procédé et aux essais finaux.
Pour une petite série ou un délai court, transmettez à HILPCB une liste de contrôle comprenant fréquence, empilage, matériaux, Dk/Df, rugosité cuivre, tolérances d’impédance et de phase, vias à backdriller, thermique, volumes et rapports attendus. La fabrication et l’assemblage PCBA clé en main peuvent alors être évalués sur des livrables précis, sans confondre qualité du PCB et conformité du module complet.