

Les défauts de brasage des boîtiers Ball Grid Array compromettent la fiabilité de l’assemblage et les performances fonctionnelles. Contrairement aux défauts sur des boîtiers à broches, souvent visibles et parfois réparables à la soudure manuelle, les défauts BGA sont cachés sous le boîtier et exigent des techniques spécialisées de détection et de rework. Comprendre les mécanismes de défaut permet de prévenir par un contrôle de procédé adapté.
HILPCB applique un contrôle de procédé rigoureux et des protocoles d’inspection pendant l’assemblage BGA afin de réduire l’occurrence des défauts et d’assurer leur détection lorsqu’ils apparaissent.
Menu de navigation
- Vue d’ensemble des catégories de défauts BGA
- Pontage de soudure : causes et prévention
- Connexions ouvertes et non‑mouillage
- Défauts head‑in‑pillow
- Voiding des joints de soudure
- Effets du gauchissement du composant et de la carte
- Stratégies de prévention des défauts
Vue d’ensemble des catégories de défauts BGA
Les défauts de brasage BGA se répartissent en catégories distinctes selon leur mécanisme de défaillance et leur impact électrique. Certains causent une panne immédiate, tandis que d’autres créent des risques de fiabilité latents qui apparaîtront au cours de la vie du produit.
Classer les défauts par mécanisme permet d’appliquer une prévention ciblée et de prendre des décisions adaptées lors de la détection.
Classification selon l’impact
- Ouvertures franches (hard opens) : absence de connexion électrique ; panne immédiate ; pins déconnectés ; détection simple en test.
- Courts‑circuits francs (hard shorts) : connexion involontaire ; panne immédiate ou dysfonctionnement intermittent selon le circuit ; potentiellement destructif.
- Défauts résistifs : connexion présente, mais résistance anormalement élevée ; peut fonctionner au départ puis se dégrader ; difficile à détecter par simple continuité.
- Défauts de fiabilité : joint formé mais de qualité réduisant la durée de vie ; voiding, intermétalliques insuffisants ou concentrations de contraintes.
- Défauts intermittents : état de connexion qui varie avec température, vibration ou temps ; très difficiles à diagnostiquer ; progressent souvent vers une panne permanente.
Correspondance avec les méthodes de détection
Différents défauts exigent des méthodes spécifiques pour une identification fiable.
- Test électrique : détecte opens et shorts ; peut manquer certains défauts résistifs ; ne qualifie pas la qualité du joint.
- Inspection aux rayons X : la radiographie BGA révèle pontage, voiding et opens grossiers ; sensibilité limitée au head‑in‑pillow sans imagerie 3D.
- Test fonctionnel : valide le fonctionnement global ; détecte les défauts impactant l’opération, mais peut manquer des connexions non critiques.
- Analyse destructive : la coupe révèle tous les défauts, mais détruit l’échantillon ; utilisée en analyse de défaillance et qualification procédé.
Pontage de soudure : causes et prévention
Le pontage (bridging) apparaît lorsqu’un excès de soudure relie des billes adjacentes, créant un court‑circuit involontaire. Les ponts provoquent une panne immédiate lorsque les billes appartiennent à des nets différents ; c’est donc l’un des défauts les plus critiques.
Le pontage traduit un problème de contrôle de procédé : en conditions normales, un bon contrôle du volume de soudure empêche ce défaut.
Mécanismes de pontage
- Excès de pâte à braser : volume de pâte supérieur à l’intention de conception ; problèmes de stencil, réglages d’impression ou rhéologie de la pâte.
- Mauvais alignement du composant : placement décalé ; l’auto‑alignement ne corrige pas un décalage important ; précision de placement critique en pas fin.
- Problèmes de design de pads : pads surdimensionnés ou espacement insuffisant ; les règles de design doivent absorber la variation de procédé.
- Billes endommagées : billes déformées/écrasées s’étalent ; l’inspection à réception doit les détecter.
- Affaissement de pâte (slump) : la pâte s’étale après impression et empiète sur des pads voisins ; dépend de la pâte et du délai avant refusion.
- Profil de refusion inadéquat : température crête trop élevée ou temps au‑dessus du liquidus trop long, favorisant l’étalement ; l’optimisation équilibre mouillage et spread.
Stratégies de prévention
- Optimisation du stencil : réduction des ouvertures (pas 1:1) ; règles de ratio d’aire pour assurer un bon dépôt ; formes d’ouvertures adaptées au pas fin.
- Inspection de pâte (SPI) : vérifie volume et position après impression ; corriger avant placement évite de fabriquer des défauts.
- Vérification de la précision de placement : études de capabilité régulières ; les BGAs à pas fin exigent des tolérances plus strictes.
- Développement du profil : profil thermique optimisé pour une refusion suffisante sans étalement excessif ; l’azote peut réduire la température nécessaire.
- Respect des règles de design : espacement des pads selon IPC ; la revue DFM identifie les designs marginaux avant production.
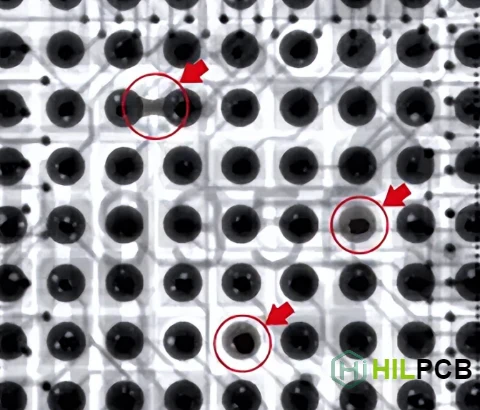
Connexions ouvertes et non‑mouillage
Les connexions ouvertes représentent un échec complet de formation du joint : aucune connexion électrique n’existe entre la bille et le pad. Les opens causent une panne immédiate, mais peuvent n’affecter que certaines fonctions selon les connexions impliquées.
Les défauts d’ouverture proviennent de plusieurs causes racines, nécessitant une investigation systématique pour identifier et corriger.
Mécanismes d’open
- Soudure insuffisante : volume de pâte insuffisant ; stencil en fin de vie, ouvertures bouchées ou paramètres d’impression inadéquats.
- Bille manquante : composant livré avec bille absente ou bille perdue en manutention ; détectable en inspection à réception.
- Non‑mouillage : la soudure ne mouille pas le pad (oxydation, contamination ou flux insuffisant) ; l’état de la finition de surface est critique.
- Tombstoning : surtout sur passifs, mais possible avec de petits BGAs ; chauffage non uniforme qui soulève le composant.
- Contamination des pads : contamination organique, empreintes ou résidus de procédé ; le nettoyage doit être suffisant.
- Température insuffisante : température crête trop basse ; une validation du profil est nécessaire.
Approches de prévention
- Contrôle du volume de pâte : conception du stencil et réglages d’impression assurent un volume cohérent ; le SPI confirme un dépôt suffisant.
- Qualité de la finition de surface : choix d’une finition adaptée et correctement maintenue ; l’ENIG fournit une soudabilité stable ; le stockage évite la dégradation.
- Stockage des composants : contrôle de l’humidité pour les composants MSL ; prévention de l’oxydation via emballage et manutention.
- Validation du profil : thermocouples pour confirmer que toutes les zones atteignent la température ; identifier et corriger les zones froides.
- Activité du flux : formulation de flux/pâte adaptée à l’état de surface ; les flux no‑clean peuvent exiger une meilleure préparation de surface.
Défauts head‑in‑pillow
Les défauts head‑in‑pillow (HiP) sont des connexions partielles : la bille du composant et la pâte fondent partiellement mais ne coalescent pas totalement. Le joint semble connecté, mais forme une liaison mécanique faible, susceptible de se séparer. Les HiP sont particulièrement insidieux, car ils peuvent passer au test électrique et échouer en service.
La difficulté de détection fait du HiP l’un des problèmes BGA les plus complexes, exigeant des techniques d’inspection spécifiques et des contrôles de procédé adaptés.
Mécanisme de formation du HiP
- Séparation due au gauchissement : le gauchissement du composant ou de la carte pendant la refusion sépare la bille de la pâte pendant la phase liquide ; les surfaces s’oxydent avant de se rejoindre.
- Formation d’oxydes : les oxydes de surface empêchent la coalescence même lorsque bille et pâte sont liquides ; le flux ne suffit plus à réduire les oxydes une fois formés.
- Décalage temporel : bille et pâte fondent à des instants différents à cause des gradients thermiques ; la matière fondue plus tôt s’oxyde avant que l’autre ne fonde.
- Flux insuffisant : flux consommé ou volatilisé avant la coalescence ; des profils longs épuisent l’activité du flux.
Méthodes de prévention
- Réduction du gauchissement : spécification d’un gauchissement maximal côté composant ; contrôle de conception/fabrication du PCB pour réduire le gauchissement.
- Atmosphère de refusion : l’azote réduit l’oxydation pendant la refusion ; particulièrement efficace contre le HiP.
- Optimisation du profil : un temps au‑dessus du liquidus plus court réduit la fenêtre d’oxydation ; des rampes plus rapides peuvent aider mais risquent d’autres défauts.
- Choix du flux : flux plus actifs qui résistent plus longtemps à l’oxydation ; compromis avec les résidus, surtout en no‑clean.
- Solutions spécifiques boîtier : identifier les packages problématiques en qualification ; travailler avec le fournisseur pour des améliorations au niveau composant.
Détection du HiP
- Rayons X 3D : la tomographie détecte fiablement le HiP en révélant la connexion partielle caractéristique ; l’imagerie 2D manque souvent le défaut.
- Dye penetrant : technique destructive révélant le HiP par pénétration de colorant dans la séparation ; utilisée en qualification procédé.
- Limites des tests électriques : les HiP peuvent passer un test de continuité ; des mesures de résistance détectent certains cas mais pas tous.
Voiding des joints de soudure
Le voiding apparaît lorsque des bulles de gaz restent piégées dans un joint solidifié. Un voiding modéré est normal et acceptable dans des limites définies, mais un voiding excessif dégrade la conductivité thermique et la résistance mécanique. La localisation du void influe sur la sévérité : des voids à l’interface sont plus critiques que des voids « bulk ».
Maîtriser le voiding exige de comprendre les mécanismes de formation et les facteurs de procédé qui influencent la taille et la quantité de voids.
Mécanismes de formation des voids
- Dégazage du flux : les composants volatils s’évaporent pendant la refusion et créent des bulles ; le piégeage dépend du timing par rapport à la solidification.
- Contamination des pads : contamination organique qui se volatilise pendant la refusion ; les résidus de procédés précédents sont particulièrement problématiques.
- Via‑in‑pad : vias mal remplis permettant le wicking et le piégeage de gaz ; un remplissage correct est essentiel.
- Chimie de pâte : la formulation influence le contenu volatil et le timing de dégazage ; la sélection de pâte impacte le voiding.
- Finition de surface : certaines finitions favorisent davantage de voiding ; l’ENIG produit généralement moins de voiding que certaines alternatives.
- Profil de refusion : le temps à température influe sur le dégazage ; trop court empêche une volatilisation complète ; trop long crée d’autres risques.
Évaluation du voiding
- Quantification par rayons X : la radiographie BGA mesure le pourcentage de voids ; l’analyse d’image automatisée apporte de la répétabilité.
- Recommandations IPC‑7095 : critères d’acceptation industrie ; la classe 2 autorise jusqu’à 25 % ; la classe 3 limite à 9-25 % selon le type de void.
- Analyse de localisation : les voids d’interface (limite bille/pad) sont plus critiques que les voids bulk ; la position influence la décision d’acceptation.
- Spécifications client : certaines applications imposent des limites plus strictes que l’IPC ; l’aéronautique et le médical exigent souvent moins de voiding.
Stratégies de réduction
- Choix de pâte : pâtes « low‑void » disponibles ; il faut évaluer les compromis avec d’autres caractéristiques.
- Optimisation du profil : un soak plus long permet l’évacuation des volatils avant liquidus ; une rampe plus rapide à travers le liquidus réduit le temps de piégeage.
- Refusion sous vide : équipement spécialisé qui réduit la pression atmosphérique pendant le brasage ; réduit fortement le voiding mais augmente le coût.
- Traitement des vias : remplissage correct des vias selon les règles de design ; les via‑in‑pad exigent des procédés de fill & cap adaptés.
Effets du gauchissement du composant et de la carte
Le gauchissement pendant la refusion crée des hauteurs de standoff non uniformes sur la matrice BGA. Les coins et le centre peuvent se soulever ou s’appuyer sur la carte selon le sens du gauchissement. Le gauchissement provoque des opens, des ponts ou des défauts HiP selon sa sévérité et sa direction.
Le boîtier du composant et le PCB contribuent au gauchissement lors des excursions thermiques. L’effet combiné détermine la variation réelle de standoff.
Sources de gauchissement
- Construction du boîtier : les différences de CTE entre substrat laminate, die attach et compound de moulage provoquent un gauchissement dépendant de la température ; le design du package détermine la sévérité.
- Construction du PCB : stackup asymétrique, distribution cuivre ou choix matériau créent du gauchissement ; la revue de conception identifie les configurations à risque.
- Gradients thermiques : chauffage non uniforme en refusion, générant un gauchissement temporaire ; le support de carte et l’uniformité du four influencent l’amplitude.
- Contraintes résiduelles : gauchissement post‑refusion dû au relâchement des contraintes ; il peut différer du gauchissement en phase liquide, là où les défauts se créent.
Effets selon la zone
- Opens en coins : un gauchissement « smiling » soulève les coins ; un contact insuffisant aux coins crée des opens.
- Opens au centre : un gauchissement « frowning » soulève le centre ; les billes centrales ne contactent pas correctement la pâte.
- Effets combinés : les gauchissements composant et carte peuvent s’additionner ou se compenser ; le pire cas survient lorsqu’ils vont dans le même sens.
- Comportement dynamique : le gauchissement évolue durant le profil ; le maximum peut apparaître pendant les transitions de température.
Mitigation du gauchissement
- Spécification composant : spécifier un gauchissement maximal à l’achat ; identifier et remplacer les fournisseurs problématiques.
- Règles de design carte : stackup symétrique, cuivre équilibré, rigidité adaptée à la taille ; la revue DFM inclut l’évaluation du gauchissement.
- Profil de refusion : des rampes plus lentes réduisent les gradients ; un chauffage uniforme minimise le gauchissement temporaire.
- Support de carte : fixtures adaptés pour soutenir les grandes cartes ; évite une déflexion due à la gravité.
Stratégies de prévention des défauts
Une prévention efficace combine une conception adaptée, des procédés capables et une surveillance systématique. La prévention coûte bien moins cher que la détection et le rework ; investir dans la capabilité procédé est donc très rentable.
Des stratégies intégrées traitent simultanément des causes interconnectées de plusieurs défauts.
Prévention en phase conception
- Revue DFM : revue par l’ingénierie fabrication avant release, identifiant les features à risque ; évaluation des pads, espacements et stratégie de vias.
- Choix des boîtiers : composants spécifiés pour un gauchissement acceptable ; rating MSL compatible avec le procédé ; packages éprouvés privilégiés.
- Simulation thermique : simulation de refusion identifiant les difficultés avant d’avoir des cartes physiques ; permet d’ajuster le design pour la fabricabilité.
- Conception pour testabilité : couverture de test électrique suffisante ; accès in‑circuit quand possible ; intégration du boundary scan.
Prévention en phase procédé
- Capabilité des équipements : placement, four de refusion et inspection adaptés aux exigences ; études de capabilité confirmant les performances.
- Validation procédé : runs de qualification avant production ; analyse statistique confirmant que les taux de défauts répondent aux objectifs.
- Formation opérateurs : personnel formé aux paramètres critiques et à la détection d’anomalies ; programmes de certification pour garantir la compétence.
- Maîtrise matière : pâte, composants et cartes stockés/manipulés selon exigences ; gestion de shelf life et MSL.
Surveillance et boucle de retour
- Contrôle statistique des procédés : paramètres clés monitorés ; conditions hors contrôle déclenchent une investigation avant l’apparition de défauts.
- Analyse des données d’inspection : analyse des défauts pour identifier des motifs ; la tendance met en évidence des problèmes émergents.
- Actions correctives : résolution systématique des problèmes ; vérification de l’efficacité des corrections.
- Amélioration continue : optimisations régulières réduisant les défauts dans le temps ; benchmark vs bonnes pratiques industrie.
Capacités HILPCB de prévention des défauts
HILPCB applique des stratégies complètes de prévention des défauts dans ses procédés d’assemblage SMT. Notre approche combine support design, contrôle de procédé et inspection approfondie pour fournir des assemblages BGA fiables.
La prévention par l’expertise
Revue Design for Manufacturing
Notre équipe d’ingénierie examine les designs BGA avant production et identifie les features qui augmentent le risque de défaut. Des recommandations sur les pads, la stratégie de vias et le choix des composants évitent les problèmes en amont.
Capabilité procédé
L’investissement dans des équipements modernes apporte la précision de placement, le contrôle de refusion et les capacités d’inspection nécessaires aux assemblages BGA exigeants. Des études de capabilité régulières vérifient la performance dans la durée.
Contrôle statistique des procédés
Les paramètres clés sont surveillés via des techniques SPC. Les cartes de contrôle détectent les dérives avant l’apparition de défauts, permettant des ajustements proactifs plutôt que du rework réactif.
Inspection complète
- L’inspection de pâte à braser vérifie le dépôt avant placement
- L’inspection aux rayons X détecte les défauts cachés après refusion
- Des programmes d’inspection automatisés assurent une évaluation cohérente
Capacité de rework
Lorsque des défauts apparaissent malgré les efforts de prévention, nos capacités de rework BGA permettent la correction. Un rework rapide minimise l’impact sur le planning.
Amélioration continue
L’analyse des données de défauts identifie des opportunités d’amélioration. Les raffinements de procédé réduisent les taux de défauts au fil du temps, offrant à tous les clients des coûts plus bas et une meilleure qualité.
Contactez HILPCB pour des services d’assemblage BGA avec le contrôle de procédé et les capacités d’inspection adaptés à vos exigences qualité.