
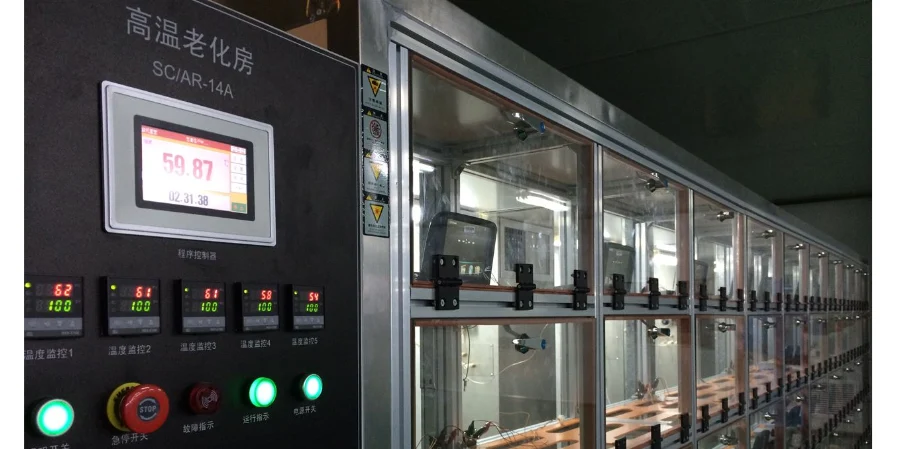
HILPCB peut prendre en charge le rodage de sélection défini par le client pour les assemblages électroniques lorsque le périmètre d'essai, les montages et les limites d'exploitation sont convenus à l'avance. Le fonctionnement sous tension selon un profil de contrainte validé peut révéler certaines défaillances précoces avant l'expédition ; il ne garantit pas un fonctionnement sans défaut et ne remplace ni la qualification, ni les tests fonctionnels, ni l'analyse de fiabilité sur le terrain. Confirmez la disponibilité des équipements, la plage de température, la charge de travail, la surveillance et le reporting dans le devis du projet.
Sélection par rodage PCBA et tests de fiabilité associés
Le rodage est un processus de sélection sous tension mené dans des conditions de contrainte et de surveillance spécifiées. Les essais de qualification et environnementaux associés peuvent fournir des preuves complémentaires, mais ils ne sont pas interchangeables avec le rodage de l'assemblage.
Choisissez l'essai selon sa finalité et l'objet testé :
- Rodage statique de semiconducteurs : application d'une polarisation et d'une température spécifiées au niveau du composant. Certaines procédures de polarisation à haute température au niveau composant utilisent des températures de jonction élevées, mais 125–150 °C ne doit pas être considéré comme une température de chambre par défaut pour un PCBA peuplé.
- Rodage dynamique de PCBA : fonctionnement d'une carte assemblée sous une charge fonctionnelle approuvée avec surveillance de la tension, du courant, de la température et des indicateurs d'erreur spécifiés.
- Cycles thermiques : cycles d'un élément testé non alimenté ou alimenté de manière appropriée entre des extrêmes de température pour évaluer les contraintes thermomécaniques ; il s'agit d'un essai distinct du rodage.
- Cycles de puissance : variation répétée de la dissipation de puissance du composant pour étudier les cycles thermiques et la fatigue du boîtier/des interconnexions le cas échéant ; ne présumez pas d'un mécanisme de défaillance unique.
- Essai de durée de vie accéléré (ALT/HTOL) : application d'un plan de qualification ou de caractérisation à des produits et mécanismes de défaillance sélectionnés ; l'analyse peut utiliser l'accélération d'Arrhenius ou les modèles de Weibull.
- Sélection par contraintes environnementales (ESS) : application d'un profil défini, pouvant inclure la température et le test de vibration PCB, pour détecter les faiblesses liées à la fabrication ; l'acceptation est spécifique à l'application.
- Tri des défaillances précoces : enregistrement des défaillances détectables sous le profil choisi ; la réussite du tri n'élimine pas tous les modes de mortalité infantile.
- Surveillance paramétrique : collecte de mesures électriques et thermiques pendant l'exposition aux contraintes pour identifier les critères de défaillance définis.
- Analyse statistique des processus : examen des taux de défaillance et des tendances entre lots lorsque des données suffisantes existent ; il s'agit d'une analyse, pas d'une méthode d'essai physique.
Pour un mécanisme de défaillance activé thermiquement, un facteur d'accélération d'Arrhenius illustratif est AF = exp[(Ea/k) × (1/Tuse − 1/Tstress)], où Ea est l'énergie d'activation en eV, k la constante de Boltzmann en eV/K, et les deux températures sont exprimées en kelvins. Le facteur n'a de sens que si Ea est justifiée et que le mécanisme de défaillance dominant reste le même en conditions d'essai et d'utilisation ; aucun multiplicateur universel de 10×–1000× ne doit être supposé.
Mise en œuvre : sélectionnez des niveaux de contrainte qui ne dépassent pas la limite du composant assemblé, de l'interconnexion, du stratifié, du revêtement, du connecteur ou du boîtier le plus faible, et distinguez la sélection de la modélisation de durée de vie. Les assemblages sur PCB haute conductivité thermique peuvent nécessiter un plan de validation thermique distinct ; la catégorie de matériau à elle seule n'implique ni que le rodage est nécessaire, ni qu'il est inclus.
Intégration à la fabrication et assurance qualité de l'assemblage
N'intégrez le rodage que lorsque l'évaluation des risques approuvée et le plan d'essai le prévoient. Définissez avant le lancement la taille d'échantillon ou la couverture à 100 %, les conditions de fonctionnement, les montages, les verrouillages de sécurité, les critères de réussite/échec et les enregistrements d'essai.
Intégration au processus de production : dès la conception, prévoyez les connexions d'alimentation, l'accès aux tests, une surveillance thermique appropriée et une charge de travail sûre. Pour les assemblages sur PCB multicouches, validez la température au niveau des composants surveillés plutôt que de supposer que la température de l'air de la chambre égale la température de jonction. L'automatisation et la capacité des chambres dépendent des équipements convenus et de la quantité produite.
Considérations d'assemblage : le rodage, s'il est demandé, complète les contrôles de processus de l'assemblage SMT, l'inspection des joints de soudure et les tests fonctionnels ; il ne prouve pas à lui seul la précision de placement ni l'intégrité de toutes les soudures. Les devis d'assemblage clé en main doivent indiquer si la sélection est incluse ou optionnelle et quel rapport sera livré.
Production en volume : lorsque les équipements et les montages sont qualifiés, une sélection parallèle peut être possible. Le plan convenu d'échantillonnage fondé sur le risque ou à 100 % doit identifier les signaux surveillés, la répartition des températures, la gestion des défaillances, les limites de reprise et la traçabilité pour l'assemblage grand volume.
Fiabilité des composants électroniques et analyse des défaillances
Un programme de fiabilité relie les défaillances observées à l'analyse des défaillances et aux actions correctives. Le rodage peut soutenir le tri des défaillances précoces, mais la caractérisation de la fiabilité, la qualification des composants et la prédiction de la durée de vie sur le terrain exigent des preuves supplémentaires et des échantillons suffisants.
Test des semiconducteurs : la sélection par température/polarisation peut révéler certains défauts au niveau du composant selon une méthode qualifiée. Pour un assemblage sur PCB haute vitesse, les marges fonctionnelles et l'intégrité du signal doivent être vérifiées au moyen de mesures électriques appropriées ; le rodage seul n'établit ni la perte de canal ni les performances en taux d'erreur binaire.
Évaluation des composants passifs : la dérive, l'isolation ou le comportement thermique doivent être évalués selon la méthode d'essai du composant concernée et sa contrainte nominale. Cette caractérisation est distincte de la sélection PCBA de routine et ne doit pas être présentée comme une prédiction de durée de vie sans modèle validé.
Sélection au niveau de l'assemblage : lorsque spécifié, faites fonctionner le PCBA et consignez la stabilité des rails d'alimentation, les températures critiques, les communications et les fonctions propres à l'application pendant toute la fenêtre de contrainte convenue. Diagnostiquez toute défaillance observée au moyen de tests fonctionnels, d'inspection ou d'analyse des défaillances selon les besoins.
Normes de test de rodage et gestion de la qualité
Documentez la procédure d'essai convenue, l'applicabilité des normes citées, les limites de température et électriques, le plan d'échantillonnage, les critères d'acceptation, l'étalonnage, les défaillances et les écarts. Les exigences de sélection de l'assemblage doivent être définies par le propriétaire du produit et documentées dans la spécification d'achat.
Normes et applicabilité : JEDEC JESD22-A108 (utiliser la révision adoptée par le projet) traite des essais de durée de vie en fonctionnement sous température/polarisation pour les composants semiconducteurs, et les méthodes MIL-STD-883 pertinentes peuvent s'appliquer à des programmes microélectroniques spécifiés. IPC-9252 couvre l'essai électrique des cartes nues — pas le rodage PCBA. Aucune exigence IPC-9252 unique n'établit de conditions de rodage pour chaque produit assemblé ; utilisez un plan d'essai produit ou industriel approuvé par le client.
Rapports : enregistrez les identifiants de série/lot, la charge de travail, les températures mesurées de la carte et des composants, la tension/le courant, la durée, les fonctions surveillées, les défaillances, les reprises et les écarts. L'analyse de Weibull ou par intervalle de confiance n'est appropriée qu'avec suffisamment d'observations et un modèle statistique justifié.
Traçabilité : conservez les enregistrements et conditions convenus avec le client. Les tendances statistiques à long terme et l'analyse des défaillances peuvent être ajoutées lorsque la quantité et la qualité des observations le justifient.
Pourquoi choisir l'usine de circuits imprimés HilPCB pour un test de rodage professionnel
Demandez à HILPCB de définir le périmètre de la sélection sous tension en même temps que les travaux de fabrication et d'assemblage. Confirmez avant la publication du plan d'essai les équipements applicables, les canaux de surveillance, la charge de travail, la durée, la couverture des lots/échantillons, les contrôles de sécurité et les conditions du devis.
Équipement d'essai : les chambres thermiques, les montages, les verrouillages et la surveillance électrique doivent être adaptés à l'assemblage réel et à l'enveloppe d'exploitation validée. Obtenez une confirmation des équipements et du reporting propre au projet plutôt que de présumer que toutes les conditions sont disponibles.
Ingénierie de fiabilité : convenez des mécanismes de contrainte, des limites admissibles des composants, de l'analyse des défaillances, des tailles d'échantillon et du reporting. Les résultats de sélection ne doivent pas être décrits comme une prédiction vérifiée de la durée de vie sur le terrain sans étude complémentaire.
Intégration à la fabrication : lorsque spécifié, reliez l'enregistrement du rodage aux résultats d'assemblage et de tests fonctionnels, en préservant les limites d'essai et l'autorité d'acceptation du client.
FAQ
Pourquoi le test de rodage est-il important pour l'électronique ?
Le rodage peut révéler certaines défaillances précoces sous un profil validé de température, de tension et de charge de travail. La réussite d'un tri ne garantit pas que seuls des produits exempts de défauts parviennent sur le terrain.
Quels composants bénéficient le plus du test de rodage ?
Les composants et assemblages présentant un risque de défaillance précoce défini peuvent en bénéficier, à condition que la méthode de contrainte soit adaptée et reste dans les limites nominales de chaque pièce. Les besoins de qualification varient selon le produit et le secteur.
En quoi le rodage diffère-t-il des tests fonctionnels classiques ?
Un test fonctionnel de routine vérifie le fonctionnement dans des conditions spécifiées. Le rodage ajoute une contrainte de fonctionnement contrôlée dans le temps pour sélectionner certaines faiblesses ; il ne remplace pas une qualification de durée de vie.
Quelle doit être la durée d'un test de rodage ?
Il n'existe pas de durée universelle. Certains programmes utilisent 24 à 168 heures à titre d'exemple, mais la période, la tension, la charge de travail et la température réelles doivent provenir du plan d'essai approuvé propre au produit.
Le test de rodage peut-il prédire la fiabilité en conditions réelles ?
Pas à lui seul. Les données de rodage peuvent soutenir une décision de tri des défaillances précoces, tandis qu'une estimation de la durée de vie sur le terrain exige des mécanismes de défaillance validés, un échantillonnage représentatif, une confiance statistique et des conditions opérationnelles pertinentes.
Qu'est-ce qu'un test de rodage pour les cartes électroniques ?
Le test de rodage pour assemblages PCB consiste à faire fonctionner une carte peuplée sous une charge de travail et un profil de température approuvés tout en surveillant des paramètres de réussite/échec définis. Des conditions telles que 40–85 °C peuvent apparaître dans certains programmes, mais ne constituent pas des exigences PCBA génériques ; spécifiez les limites, la durée, les signaux surveillés et les dispositions de sécurité dans le plan d'essai.