
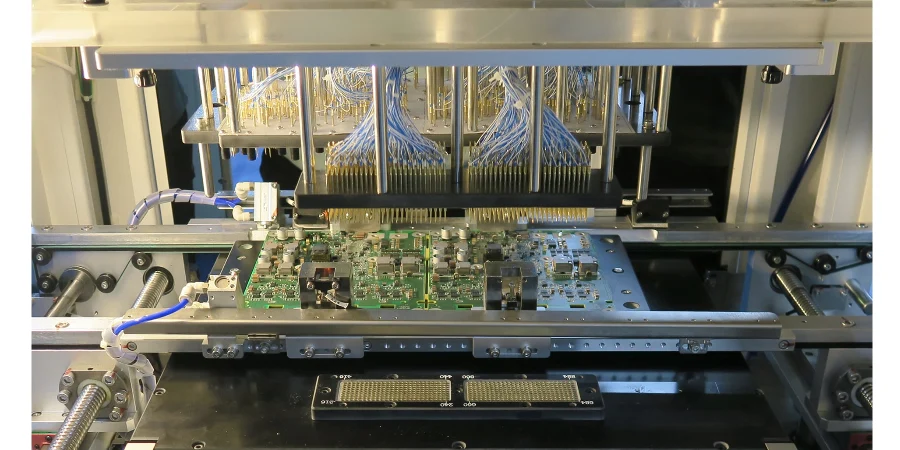
Portée par l’essor de l’AI et du High-Performance Computing (HPC), la complexité de design des AI chip substrates et des PCBs augmente de façon exponentielle. Des architectures Chiplet au packaging 2.5D/3D, chaque nœud technologique repousse les limites du manufacturing et du test. Pourtant, derrière les technologies de pointe, un maillon essentiel—souvent négligé—devient un goulot d’étranglement pour le yield, la reliability et le time-to-market : Fixture design (ICT/FCT). Un test fixture bien conçu n’est pas seulement un outil de validation fonctionnelle ; c’est aussi le « gardien silencieux » qui relie design et production de masse et permet d’assurer que des dizaines ou centaines de milliers de solder joints sont sans défaut.
En tant qu’engineer focalisé sur les thermal interfaces et la tolerance control, je sais qu’un écart au micron peut provoquer thermal runaway ou signal degradation. Il en va de même pour ICT (In-Circuit Test) et FCT (Functional Test) : la précision du fixture conditionne la validité des résultats. Un probe contact imprécis, des signal paths médiocres ou du stress mécanique peuvent provoquer des fausses non-conformités (rebut de bonnes cartes) ou, pire, laisser passer des défauts latents vers le terrain. Cet article explore les défis et solutions clés de Fixture design (ICT/FCT) à l’ère des AI chips, et montre pourquoi il est devenu un levier critique de qualité PCBA. Highleap PCB Factory (HILPCB) ne se contente pas de produire des IC Substrate PCB avancés : l’équipe comprend aussi l’importance du test sur toute la value chain et intègre des stratégies de test robustes dans ses services de manufacturing.
Qu’est-ce qu’un fixture ICT/FCT et quel est son rôle clé ?
Avant d’entrer dans les détails, clarifions ICT et FCT et leur rôle en fabrication électronique. Ce sont deux quality gates majeurs sur une ligne PCBA (Printed Circuit Board Assembly).
- In-Circuit Test (ICT) : ICT cible les manufacturing defects. Avec un fixture “Bed-of-Nails” équipé de Pogo Pins, il contacte les test points définis sur le PCB pour vérifier les valeurs composants (R/C/L), détecter opens/shorts sur les soudures et valider la bonne implantation. ICT est rapide, précis et très diagnostique—un levier important pour la qualité SMT assembly.
- Functional Test (FCT) : FCT simule l’environnement réel et vérifie si la PCBA fonctionne comme un système conforme au design. Réalisé généralement après ICT, le fixture applique des stimuli (voltage, data streams, etc.) et mesure les outputs attendus. FCT valide la fonctionnalité globale plutôt que des composants isolés.
Le rôle central de Fixture design (ICT/FCT) est de fournir une interface mécanique et électrique stable, fiable et reproductible pour ces deux tests. Un bon fixture doit assurer :
- Positionnement précis : maintenir la PCBA de façon à ce que des milliers de probes atteignent correctement de minuscules pads.
- Contact fiable : appliquer la bonne downforce pour un contact électrique stable et à faible impédance, sans fluctuations dues au contact.
- Signal integrity : pour les tests high-speed, le routage interne du fixture doit être en impedance control pour éviter réflexions et atténuation.
- Simplicité et sécurité d’opération : faciliter le chargement/déchargement et intégrer du poka-yoke contre les erreurs d’insertion.
- Durabilité et maintenance : supporter des centaines de milliers de cycles et permettre de remplacer facilement les probes usés.
Pour des produits AI à haute densité et haute valeur, le coût d’une mauvaise décision de test est énorme. Un Fixture design (ICT/FCT) robuste est donc le socle d’une production à la fois qualitative et efficace.
Pourquoi les PCBs AI imposent des contraintes inédites sur le fixture design ?
Le fixture design pour PCBs grand public est relativement mature, mais les AI chip substrates et carrier PCBs complexes introduisent de nouveaux défis liés à la densité extrême, au high-speed, à la high power et à la complexité.
- High-Density Interconnect (HDI) extrême : AI substrates intègrent des dizaines à centaines de milliers d’interconnexions, poussant la taille et le pitch des test points à la limite (souvent < 0,4 mm). Cela exige une précision au micron dans le machining, le choix des probes et l’alignement. Une petite déformation ou un décalage peut provoquer des miss ou endommager une PCBA coûteuse.
- Exigences SI high-speed sévères : avec PCIe 5.0/6.0 et HBM3e, les fréquences atteignent des dizaines de GHz. En FCT, les signaux de test traversent le fixture. Sans impedance matching et shielding rigoureux, le fixture devient une noise source et un atténuateur, rendant les mesures non représentatives.
- Puissance et dissipation massives : un AI chip peut consommer des centaines de watts à plus d’un kilowatt. FCT doit simuler des conditions de charge réelles, générant beaucoup de chaleur. Le fixture doit intégrer des solutions de refroidissement (heatsinks, fans, voire liquid cooling) pour éviter le throttling ou la casse en test.
- PI complexe : les AI chips exigent une transient response excellente. Le fixture FCT doit supporter de forts transitoires de courant et mesurer finement le voltage droop. La PDN du fixture doit avoir une résistance et une inductance extrêmement faibles, sinon le test ne reflète pas la PDN réelle.
- Généralisation des BGA et packages sans pins : de nombreux signaux critiques sont cachés sous les balls BGA et ne sont pas facilement accessibles via test points. Cela renforce l’usage de Boundary Scan/JTAG, et Fixture design (ICT/FCT) doit fournir des interfaces et un contrôle stables pour ces protocoles.
En pratique, le fixture design moderne n’est plus seulement de la mécanique : c’est du system engineering combinant precision mechanics, high-speed electrical design, thermal management et software control.
Comparaison : paramètres clés de fixture design (ICT vs FCT)
| Dimension | Focus fixture ICT | Focus fixture FCT |
|---|---|---|
| Objectif de test | Détecter les manufacturing defects (shorts, opens, wrong/missing parts). | Valider la fonctionnalité board-level (conditions d’usage simulées). |
| Densité et type de probes | Haute densité ; probes standards sur test points définis. | Densité plus faible, mais possible intégration de coax probes high-speed, probes high-current et probes de connecteurs. |
| Complexité électrique | Plus faible ; connexions point-to-point vers les channels de test. | Très élevée ; impedance control, shielding, decoupling, et parfois load boards et circuits de signal conditioning. |
| Besoins thermiques | Souvent non requis : PCBA non alimentée ou low power. | Critique : intégrer des solutions de refroidissement actives/passives pour contrôler la température du chip. |
| Lien avec DFM/DFT | Fort : dépend du layout/pitch des test points définis en DFT. | Fort : dépend des interfaces fonctionnelles, debug ports et power access points. |
Precision mechanical design : le squelette et l’âme du fixture
La structure mécanique du fixture est la base de toutes les fonctions. Pour une HDI PCB portant des AI chips coûteux, tout dommage PCBA dû à un problème mécanique est inacceptable.
1. Choix des matériaux et rigidité structurelle
Les plaques base et supérieure utilisent souvent des matériaux ESD-safe (pierre synthétique), bakélite ou alliages d’aluminium. Le choix doit équilibrer rigidité, usinabilité, poids et cost. Pour les grandes AI motherboards à haute densité, la rigidité est essentielle afin d’éviter la déformation sous la pression des probes, qui réduirait la force de contact au centre. La Finite Element Analysis (FEA) est fréquemment utilisée pour simuler et optimiser la structure.
2. Système d’alignement de haute précision
La précision de positionnement conditionne le succès du test. Le principe “three-point location” est courant : deux locating holes (un rond, un oblong) et plusieurs supports. Les tolérances des locating pins et la cohérence de hauteur des supports doivent être strictement contrôlées (souvent ±0,02 mm). Pour des cartes fines ou flexibles, un vacuum hold-down ou des clamps additionnels peuvent être nécessaires.
3. Choix et layout des probes (Pogo Pins)
Les probes sont les “terminaisons nerveuses” du fixture. À considérer :
- Forme de la pointe : pads, vias, gold fingers → sharp/flat/crown, etc., pour un contact stable.
- Spring force : assez forte pour percer l’oxydation, sans endommager la PCBA. La downforce totale doit être bien répartie pour éviter le bending.
- Capacité de courant : pour des tests PI, des probes high-current sont nécessaires.
- Performance high-frequency : pour du high-speed, utiliser des coax probes avec impedance matching jusqu’à >40 GHz.
Le layout des probes est le cœur de Fixture design (ICT/FCT) et dépend directement de la stratégie test points définie en amont lors de la DFM/DFT/DFA review. Un bon DFT réserve des test points suffisamment grands et bien répartis pour les nets critiques.
Défis d’electrical design dans un monde GHz
Quand les signaux de test passent dans le domaine des GHz, le fixture devient un système de circuits HF complexe, et non un simple ensemble de conducteurs.
1. Impedance control et longueur de trajet minimale
Chaque segment, de l’interface du testeur à la pointe du probe, doit être traité comme une transmission line. Le câblage interne doit utiliser des coax de longueur contrôlée ou des microstrip/stripline calculées pour l’impédance caractéristique (souvent 50 Ω). Toute discontinuité (connecteurs, transitions) entraîne des réflexions. Il faut des trajets courts et directs.
2. Crosstalk et shielding
Avec un routage dense, les lignes se couplent (crosstalk). Dans le fixture, les lignes high-speed doivent être suffisamment espacées ou isolées avec du ground. Pour des signaux sensibles (clocks, high-speed serial), utiliser des coax blindés correctement mis à la masse. Le châssis métallique doit aussi être relié au ground (Faraday cage) pour réduire l’EMI externe.
3. Design de la PDN
En FCT, le fixture doit fournir une alimentation propre et stable. Les power paths internes doivent être en barres de cuivre larges/épaisses ou en câbles multi-brins pour réduire Rdc et L. Proche de l’entrée d’alimentation de la PCBA, ajouter beaucoup de decoupling capacitors sur le fixture pour absorber les transitoires lorsque l’AI chip commute sa charge et mieux émuler l’alimentation système.
Key reminders pour high-speed fixture design
- ⚠️Impedance matching first: tous les signal paths high-speed du fixture doivent matcher strictement le DUT : c’est le premier principe pour un test fiable.
- ⚠️Le grounding est central : construire un système de masse low-impedance “star” ou “mesh” avec multi-point connection pour des return paths propres.
- ⚠️Minimiser la longueur : plus le trajet est court, plus le risque d’atténuation, de delay et de distorsion baisse. Placer l’interface de test au plus près de la zone probes.
- ⚠️Isoler les signaux sensibles : séparer physiquement analog/digital/power et blinder fortement les câbles high-speed critiques.
Le rôle en amont de DFM/DFT/DFA dans le fixture design
Un design non testable ou difficile à tester ne peut pas passer à la production de masse, même avec une excellente fonctionnalité. Le succès de Fixture design (ICT/FCT) dépend fortement des choix faits en phase PCB design. D’où la valeur des reviews DFM, DFT et DFA.
Une DFM/DFT/DFA review complète doit clarifier tôt :
- Test-point coverage : des test points existent-ils pour tous les nets critiques ? La coverage détermine la capacité de détection en ICT.
- Distribution et taille : test points répartis uniformément (pas de zone sur-dense) ? Size/pitch compatibles avec l’usinage du fixture et les probes ?
- Keep-out areas : espace suffisant en bordure et autour des composants hauts pour clamps et locating pins ?
- Hauteurs composants : données de hauteur précises pour éviter les collisions.
- Accessibilité : interfaces/boutons/LED restent-ils accessibles ou pilotables une fois la PCBA dans le fixture ?
Sans DFM/DFT/DFA review en amont, le fixture design devient un exercice rempli de compromis et de risques, et peut rendre certaines fonctions non testables. En tant que fournisseur Turnkey PCBA, HILPCB considère cette review comme une étape clé du kick-off pour sécuriser testabilité et production dès la source.
Le rôle du fixture dans une ligne de production automatisée
Dans les usines modernes, le test fait partie du flux automatisé. Les PCBAs issues de la ligne SMT assembly passent par AOI puis sont acheminées (conveyor/robot) vers les stations ICT/FCT.
Le fixture joue le rôle d’interface physique et doit s’intégrer à l’automatisation (ex. ATE—Automated Test Equipment). Les systèmes de serrage pneumatiques ou motorisés remplacent la manipulation manuelle, améliorant efficacité et cohérence. Pour des PCBAs avec composants through-hole, le FCT peut venir après Selective wave soldering et le fixture doit être compatible avec l’état final assemblé.
Un fixture automatisé bien conçu réduit le test cycle time, diminue la dépendance à la main-d’œuvre et fournit des données de test traçables—un élément clé pour Industry 4.0. Le service SMT Assembly de HILPCB vise non seulement la précision de placement, mais l’intégration automatisée du flux global où Fixture design (ICT/FCT) est une brique importante.
Le test dans le flow one-stop Turnkey PCBA de HILPCB
Design manufacturable et testable
Substrates de qualité et composants authentiques
Placement précis et soudure fiable
Fixtures custom et test complet
Assemblage et logistique globale
Bed-of-nails ICT vs Flying probe test : comment choisir ?
En parlant d’ICT basé sur fixture, il faut mentionner l’alternative principale : Flying probe test. Comprendre les différences permet de choisir selon le produit et la phase de production.
Fixture-based ICT (bed-of-nails) :
- Avantages : très rapide une fois le fixture construit ; souvent 30–60 s par carte. Idéal pour la production en volume.
- Inconvénients : investissement initial élevé. Un fixture dédié par PCBA, avec un délai typique de 1–2 semaines. Les modifications coûtent cher si le design change souvent.
Flying probe test :
- Avantages : pas de fixture, flexibilité maximale. Les programmes peuvent être générés depuis les données CAD ; idéal en prototype/low volume et en phase de changements fréquents. Upfront quasi nul.
- Inconvénients : très lent (déplacement point à point). Une PCBA complexe peut prendre des dizaines de minutes ou plus, non adapté à la production de masse.
Stratégie de sélection :
- Prototype et low volume : privilégier Flying probe test pour valider vite et nourrir la conception des fixtures ultérieurs.
- Mid/high volume : investir dans des fixtures ICT/FCT ; l’efficacité et le coût unitaire compensent largement le coût one-time du fixture.
En pratique, beaucoup d’équipes adoptent une stratégie hybride : Flying probe test en NPI, puis bascule vers des tests basés fixture quand le design est stable pour la mass production.
Conclusion : considérer le test comme une extension du design
Dans le monde ultra précis du hardware AI, Fixture design (ICT/FCT) est passé d’un simple “outil de manufacturing” à un pont entre design validation et production de masse. Ce n’est plus une étape de fin de chaîne : c’est du system engineering à considérer dès le départ. Un fixture réussi combine mécanique, électrique, thermique et logiciel, et reflète une compréhension profonde du DUT.
Pour des produits AI visant performance et reliability extrêmes, ignorer le fixture revient à négliger les fondations d’un gratte-ciel. De la DFM/DFT/DFA review initiale à l’intégration avec SMT assembly jusqu’au test fiable à l’échelle, chaque maillon compte. Choisir un partenaire comme HILPCB—capable d’intégrer des services de Turnkey PCBA jusqu’à des stratégies de test avancées—apporte non seulement une carte de qualité, mais aussi une meilleure certitude de time-to-market. Au final, un excellent Fixture design (ICT/FCT) garantit que chaque unité livrée a passé des vérifications strictes et peut libérer une puissance de calcul AI stable et efficace dans le monde réel.
Questions fréquentes
Pourquoi les fixtures ICT et FCT sont-ils particulièrement importants pour les cartes d’interconnexion AI ?
Parce que ces cartes cumulent packaging dense, interfaces rapides, forts courants et exigences de fiabilité très élevées. Une bonne stratégie de fixture permet de détecter tôt les défauts de fabrication et les performances marginales avant l’intégration système coûteuse.
Pourquoi faut-il considérer ensemble SI, PI, thermique et protection du DUT ?
Le matériel AI pousse simultanément plusieurs limites, donc la précision du test ne dépend pas seulement du contact électrique. Si le fixture perturbe l’intégrité du signal, l’alimentation ou le comportement thermique, ou s’il protège mal le DUT, les résultats deviennent trompeurs et le hardware peut même être endommagé.
Quand faut-il privilégier le flying probe plutôt qu’un fixture ICT ou FCT dédié ?
Le flying probe est souvent préférable lorsque le design évolue encore, que les volumes sont faibles et que la flexibilité prime sur la vitesse. Les fixtures dédiés deviennent plus pertinents quand le produit est assez stable pour valoriser le débit, la répétabilité et le coût de test par unité.
Pourquoi faut-il planifier les fixtures très tôt dans le développement du hardware AI ?
Une planification précoce influence directement les règles DFT, la stratégie de points de test, l’accès aux connecteurs et les séquences de mise sous tension sûres. Cela réduit les boucles de debug et diminue le risque lors du passage du prototype à la présérie puis à la production.