
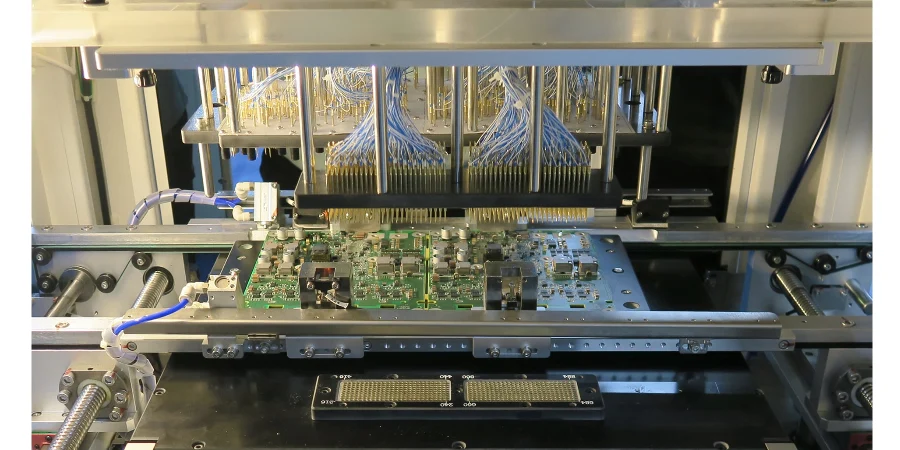
En tant qu’ingénieur fiabilité automobile (salt fog, thermal shock, wide-temperature lifetime), je sais que dans les modules ADAS et EV power, de minuscules défauts peuvent avoir des conséquences majeures. Du prototype à la production de masse, Fixture design (ICT/FCT) n’est pas un simple contrôle qualité : c’est la base pour répondre à AEC-Q et ISO 26262. Un bon fixture doit valider avec précision la performance électrique et l’intégrité fonctionnelle d’une PCBA, de façon stable, sous environnements extrêmes—au service de la safety et de la fiabilité.
Cet article explique pourquoi Fixture design (ICT/FCT) est central en manufacturing automobile et comment il s’intègre à DFM/DFT/DFA review, SMT assembly et Traceability/MES pour gérer haute tension, haute fréquence et forte dissipation. Les fixtures deviennent le pont entre validation design et production industrialisable.
De AEC-Q à ISO 26262 : Fixture design (ICT/FCT) du développement à la production
En automobile, le développement ECU doit satisfaire ISO 26262 (functional safety) et AEC-Q (fiabilité composants). Ces standards se traduisent aussi en exigences de tests en production. Fixture design (ICT/FCT) transforme ces exigences en plans de test mesurables.
Validation ISO 26262 : pour un ASIL donné (compute ADAS, BMS EV), le FCT est critique. Le fixture FCT doit émuler les conditions véhicule : CAN/LIN, entrées capteurs, actionneurs, et scénarios de fault injection. Exemple : un fixture pour power PCB ASIL-D simule over-voltage, under-voltage et reverse polarity et mesure temps de réaction et états de protection.
Validation AEC-Q : AEC-Q100 (IC) et AEC-Q200 (passifs) imposent une stabilité sous stress (ex. -40°C à 125°C). Au niveau PCBA, l’ICT reste essentiel : probes denses sur test points pour détecter opens/shorts/wrong parts/polarity et mesurer R/C/L. Un Fixture design (ICT/FCT) robuste stabilise le contact sur toute la plage de température et limite les faux rejets liés à la dilatation—fournissant des données fiables pour l’ESS.
Chez HILPCB, la stratégie de test est définie tôt : les interfaces sont réservées dès la conception PCB pour faciliter la fixture et la validation.
DFM/DFT/DFA review : coverage de test et fiabilité dès le départ
Si un produit n’est pas testable, sa qualité ne peut pas être garantie. C’est l’intérêt de DFM/DFT/DFA review : une condition préalable à un Fixture design (ICT/FCT) réussi.
DFT : rendre tous les nœuds critiques accessibles :
- Planification des test points : taille/pitch/répartition compatibles avec les contraintes des probes ICT (crucial pour HDI PCB).
- Isolation électrique : distances suffisantes vis-à-vis des nets haute tension pour éviter arc/breakdown pendant les tests.
- Accessibilité : éviter test points sous gros composants/blindages ; accès vertical dégagé.
DFA : les choix d’assemblage peuvent bloquer l’accès après SMT assembly (connecteur haut près d’un test point → contact instable → faux résultats).
DFM : un design aligné sur la capacité process réduit les défauts ; une bonne géométrie pad/soldermask améliore le FPY SMT assembly et allège l’ICT/FCT.
HILPCB réalise des DFM/DFT/DFA review approfondies avec les clients pour supprimer les obstacles de test et maximiser la coverage.
Process HILPCB de développement de fixture (automobile)
À partir d’ISO 26262 et AEC-Q : définir métriques et conditions limites de test.
Co-conception avec R&D : layout, spacing pads, accès test—stabiliser l’interconnect haute fréquence dès la source.
Concevoir une mécanique précise et des boucles low-impedance. Simuler LVDS/CAN-FD pour réduire reflections et crosstalk.
Châssis ESD et probes haute température ; bed-of-nails CNC avec ~50 μm d’alignement.
Développer des séquences de test et connecter le MES pour la traçabilité digitale.
Gage R&R pour la cohérence de mesure ; optimisation basée sur les tendances FPY.
Défis tests environnementaux et fiabilité : température/vibration/humidité/salt fog
Les essais (thermal cycling, vibration, damp heat, salt fog) sollicitent aussi le fixture.
Plage de température étendue : en -40°C à +125°C, les matériaux comptent : plastiques fragiles/ramollis, force des probes qui varie, résistance de contact qui dérive. Un Fixture design (ICT/FCT) automobile nécessite des matériaux adaptés, des probes high/low-temp et de la simulation thermo-mécanique.
Vibration et choc : sur table vibrante, le fixture doit fixer le DUT et empêcher connecteurs/câbles/probes de se desserrer ou d’ouvrir brièvement—structure robuste et verrouillages.
Humidité et corrosion : pour damp heat/salt fog, traitements anticorrosion (anodizing/passivation) et étanchéité des interfaces. Avec Potting/encapsulation, l’accès aux test points doit être anticipé (à travers ou autour du potting) via probes et positionnement plus exigeants.
Contrôle process et traçabilité : intégrer Traceability/MES avec les fixtures
En automobile, sans traçabilité, pas de qualité. Traceability/MES est le cœur du suivi end-to-end ; Fixture design (ICT/FCT) doit être un endpoint intelligent.
ID unique et liaison données : QR/barcode lu par le fixture, liaison des données ICT/FCT (voltages, resistances, pass/fail, temps…) et upload vers la base Traceability/MES.
Interlocks (poka-yoke) : le MES pilote le flux selon les résultats. En cas d’échec ICT, l’unité est bloquée (pas de Potting/encapsulation / assembly final) et routée vers repair. Le fixture doit supporter ces interfaces.
Analytics et amélioration : agrégation des données → SPC/Cpk pour détecter une dérive. Si un composant devient critique, on corrèle lot fournisseur, timestamp et paramètres SMT assembly pour containment rapide.
Rappels fixture (points clés)
- Signal integrity : pour les signaux high-speed (ex. SerDes) en ADAS, le routage du fixture doit être impedance-matched pour éviter reflections et loss.
- High-voltage safety isolation : pour EV power (OBC, DCDC), respecter des règles HV strictes (clearance/creepage, interlocks).
- Thermal management : en FCT, la PCBA chauffe ; intégrer refroidissement (fans/heatsinks) pour émuler l’environnement réel et éviter surchauffe/dommages.
- Modularité & maintenance : blocs probes modulaires pour remplacer vite et réduire downtime.
Montée en cadence et amélioration continue : boucle fermée de SMT au test final
Le passage Run@Rate → volume est un stress test du système manufacturing, y compris la maturité du Fixture design (ICT/FCT).
En pilot builds, les fixtures ICT/FCT détectent les problèmes design/composants et valident la stabilité process sur SMT assembly, wave soldering et Selective wave soldering. Les clusters de défauts ICT peuvent guider l’optimisation du stencil ou du reflow profile.
En volume, les fixtures deviennent des « sentinelles » de la consistance. APQP/PFMEA guident l’exécution, et les données de test alimentent le 8D. Un bon Fixture design (ICT/FCT) produit des données répétables pour l’amélioration continue. Avec HILPCB Turnkey Assembly, fabrication, assembly et test sont unifiés sous un même système qualité.
Haute tension et process complexes : valider Selective wave soldering et Potting/encapsulation
Les électroniques automobiles—surtout EV power—utilisent des procédés spéciaux qui ajoutent des contraintes de test.
Selective wave soldering : sur Heavy Copper PCB avec de nombreux Through-hole parts, la chauffe locale peut stresser les SMD. D’où ICT/FCT après soudure. Le fixture doit contourner les gros composants tout en contactant les nets requis.
Potting/encapsulation : améliore la robustesse mais complique le test (accès recouvert). Solutions typiques :
- ICT/FCT complet avant potting.
- Réserver des test posts ou interfaces via connecteurs pour garder l’accès.
- Utiliser probes/modules spécifiques dans le Fixture design (ICT/FCT) pour la vérification finale.
Cela impose une coordination forte entre design, process et test. HILPCB fournit une solution end-to-end grâce à son expérience SMT Assembly et procédés complexes.
Comparatif fixtures ICT vs FCT
| Attribute | Fixture ICT (In-Circuit Test) | Fixture FCT (Functional Test) |
|---|---|---|
| Objectif | Dépistage défauts (opens/shorts/wrong parts/values) | Validation fonction/performance (signals/comm/drives) |
| Cœur design | Probing dense, isolation, contact stable | Emulation environnement, SI fidelity, safety HV |
| Couplage process | Après SMT assembly / Selective wave soldering | Multi-étapes : pre/post potting, après assembly final |
| Valeur data | Pointe directement les issues process | Confirme specs et exigences client |
| Exigence DFT | Très élevée (nombreux test points) | Élevée (I/O et signaux clés accessibles) |
| Intégration système | Surtout Traceability/MES | MES + logiciel hôte / HIL |
Questions fréquentes
Pourquoi la conception d’un fixture automotive doit-elle être directement liée à AEC-Q et ISO 26262 ?
Parce qu’un fixture automotive ne sert pas seulement à vérifier qu’une carte démarre. Il doit démontrer, sous contraintes réalistes de défaut et d’environnement, que les fonctions safety, les objectifs de fiabilité et le comportement haute tension sont validés de manière cohérente avec les exigences du secteur.
Pourquoi faut-il réaliser la review DFM/DFT/DFA avant de figer les fixtures ICT et FCT ?
L’article montre que l’accessibilité des test points, l’espacement des probes, les distances d’isolement et les contraintes d’accès après assemblage se décident dès la conception. Si ces éléments ne sont pas préparés tôt, le fixture ne pourra pas récupérer plus tard la couverture de test perdue.
Pourquoi l’intégration Traceability/MES est-elle si importante pour des fixtures ICT/FCT automotive ?
Les programmes automotive exigent que chaque résultat soit relié à une unité précise, à une étape process et à un historique de fabrication complet. Un fixture connecté au MES peut bloquer les cartes en échec, remonter les dérives à leurs causes de process et fournir une vraie base de SPC et de CAPA.
Pourquoi le potting, la selective wave soldering et les modules haute tension compliquent-ils la conception du fixture ?
Ces procédés modifient en même temps l’accès physique, les contraintes de sécurité électrique et les modes de défaillance. Le fixture doit donc gérer des composants traversants encombrants, préserver des accès après potting et assurer une validation haute tension sûre tout en gardant une bonne répétabilité.
Conclusion
Sur la route vers des véhicules plus sûrs et plus intelligents, Fixture design (ICT/FCT) est un « gatekeeper » essentiel. Ce n’est plus une étape isolée : il est intégré de DFM/DFT/DFA review à SMT assembly et à l’intégration Traceability/MES. Un fixture robuste combine vision engineering, maîtrise process et culture qualité—pour expédier des PCB ADAS/EV avec fiabilité et safety.
Choisir un partenaire one-stop comme HILPCB—optimisation design, fabrication high-reliability, assembly et tests de précision—assure la qualité dès le début. L’excellence automobile se gagne dans le détail.