
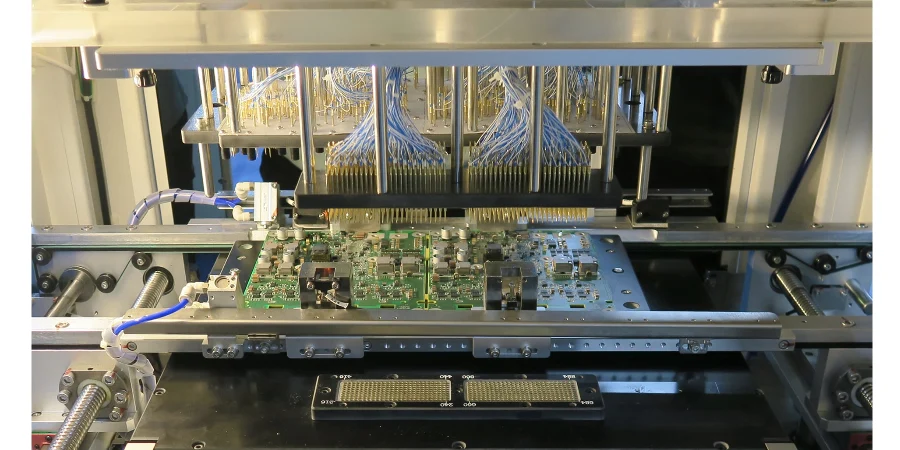
À l’heure où les data centers accélèrent vers 800G et même 1.6T, les optical modules — “le cœur” de la connectivité — déterminent directement la bande passante et la stabilité. Derrière, le PCB design et le manufacturing sont essentiels. Mais une PCB “électriquement conforme” ne suffit pas. Comment garantir qu’après un assembly flow complexe, le module respecte encore des exigences strictes de performance électro‑optique et de thermal management ? C’est là que Fixture design (ICT/FCT) apporte sa valeur. Un bon test fixture n’est pas seulement le “gatekeeper” qualité en production : c’est le pont entre simulation et performance réelle, pour que chaque module passé par SMT assembly fonctionne dans des conditions réelles.
Depuis une perspective connector/fiber engineer, cet article décortique Fixture design (ICT/FCT) pour les tests de data center optical-module PCB. Nous expliquons comment équilibrer high-speed signal integrity, thermal management de précision, materials science et airflow système, et comment les fixtures se combinent avec First Article Inspection (FAI) et Flying probe test pour atteindre une production fiable.
Challenges core de Fixture design (ICT/FCT) : high-speed SI vs thermal management
Pour les optical modules, le fixture design est bien plus qu’une connexion électrique. C’est un problème de system engineering : préserver la signal integrity jusqu’à 112G PAM4 et gérer la thermique pour des modules >20 W.
1. High-speed Signal Integrity
En ICT/FCT, le fixture se connecte au DUT via pogo pins ou connecteurs dédiés. Ces interfaces deviennent une partie du canal high-speed. Un mismatch d’impédance, du crosstalk ou des pertes dégradent la mesure et peuvent créer des false fails.
- Impedance control : de la probe à l’interposer puis au câble, la chaîne doit tenir 50 Ω (single-ended) ou 100 Ω (diff). Le design du fixture s’appuie sur de la 3D EM simulation pour optimiser pitch, géométrie des traces et ground return, afin de réduire reflets (jitter) et loss.
- Low-loss materials : PCB/connexions internes au fixture doivent être ultra low-loss, parfois meilleurs que la High-Speed PCB du produit, pour éviter que le test system soit le bottleneck.
- Probe design & layout : probes HF à faible inductance, large bande et contact resistance stable ; le layout doit éviter le couplage entre “probe fields”.
2. Thermal Management
Les modules QSFP-DD/OSFP intègrent DSP, drivers et lasers : la power augmente rapidement. En FCT, on fait tourner le module à full load pour valider eye diagram, BER, etc. Le fixture doit simuler (ou dépasser) la dissipation finale.
- Simuler l’environnement réel : reproduire le contact vers heat spreader (résistance thermique de contact) et l’airflow.
- Cooling actif : intégrer fan, heat pipe, voire micro liquid cooling pour maintenir DSP/laser dans la spec.
- Monitoring température : thermocouples/senseurs sur le fixture pour suivre les zones clés et corréler aux performances, avec over-temperature protection.
Dans le flow, Fixture design (ICT/FCT) est l’étape clé pour valider la qualité SMT assembly. Un Flying probe test précoce détecte surtout opens/shorts ; la validation fonctionnelle dépend du fixture.
TEC et heat path : gestion complète du flux thermique du chip au heatsink
La long-term reliability dépend d’une température interne stable, surtout pour les lasers DML/EML (précision de longueur d’onde). Le TEC est la brique du contrôle actif, mais son efficacité dépend d’un heat path continu du chip au heatsink final. Le fixture FCT doit valider cette chaîne end-to-end.
1. Analyse device–PCB–heatsink
Un heat path typique comprend plusieurs segments :
- Die → package : DSP/laser transfèrent la chaleur via TIM au lid/substrate.
- Package → PCB : via solder joints ou thermal adhesive vers le copper de surface.
- Conduction interne : copper planes (heat spreader) et thermal via arrays conduisent efficacement dans l’axe Z — cœur du High-Thermal PCB.
- PCB → heatsink : la face arrière contacte un heatsink externe (housing ou saddle heatsink) et via TIM la chaleur est dissipée à l’air.
2. Rôle du fixture FCT
Le fixture ne fait pas que l’alimentation : il agit comme “heatsink temporaire”. Un thermal block bien conçu presse la zone thermique et simule l’effet du heatsink final.
- TEC control & stabilité : alimentation stable et low-noise pour TEC, monitoring du courant et du ΔT. Des FCT à différentes températures ambiantes valident la stabilité de la boucle.
- Validation thermal vias : IR thermography + FCT montre si la chaleur est extraite uniformément. Les écarts détectés en First Article Inspection (FAI) apparaissent en hot spots.
Tableau 1 : comparaison des approches de thermal management pour optical-module PCB
| Approche | Principe | Avantages | Défis & notes fixture |
|---|---|---|---|
| Thermal-via array (Thermal Vias) | Utilise des vias métallisés pour créer un chemin à faible résistance thermique sur l’axe Z. | Coût bas, compatible process PCB standard. | Dépend de la densité/diamètre et du copper filling. Le fixture doit s’aligner précisément sur la zone thermique. |
| Embedded copper coin (Embedded Coin) | Insère un bloc de cuivre solide dans le stackup sous les devices clés. | Très faible résistance thermique, haute efficacité. | Process complexe et coûteux ; CTE matching critique. Le fixture doit assurer un bon contact au coin. |
| Thermo-electric cooler (TEC) | Effet Peltier : pompe activement la chaleur d’un côté à l’autre. | Contrôle précis de la température, même sous l’ambiante. | Consomme de la power ; hot-side cooling critique. Le fixture doit fournir une alimentation stable et dissiper le côté chaud. |
| Heat pipe / vapor chamber (Heat Pipe/VC) | Transfert de chaleur via changement de phase pour un transport rapide à distance. | Très haute conductivité thermique équivalente ; uniformise rapidement les hot spots. | Nécessite de l’espace mécanique. Le fixture doit simuler l’intégration finale avec la PCB. |
CTE matching et low warpage : protéger fiber coupling et assembly yield
La performance dépend d’un alignement à l’échelle du micron (laser ↔ fiber array). Le warpage thermique du PCB est l’ennemi de cette précision. Le principal moteur est le mismatch de CTE.
- Origines : matériaux multiples (FR-4/résines avancées, copper foil, ceramic packages, housing métallique, etc.) avec des CTE différents. Reflow en SMT assembly, températures de Selective wave soldering et cycles en fonctionnement créent des contraintes et du warpage.
- Impacts :
- Fiber coupling loss : déplacement/angle de l’optical engine → baisse d’efficacité et dégradation signal.
- Assembly difficile : insertion dans le housing et contact heatsink (air gaps) se dégradent.
- Solder-joint reliability : fatigue accélérée sur joints critiques (BGA).
Stratégie design & test
- Material selection : core/prepreg low-CTE ; résines “filled” pour rapprocher CTE X/Y de céramique/semiconducteurs.
- Stackup symétrique : en HDI PCB, conserver symétrie (diélectriques, cuivre, densité de routage) autour du plan central.
- Validation via fixture : pins/clamps maintiennent le PCB plan ; tests à différentes températures quantifient l’effet. Bon à 25°C mais BER qui explose à chaud indique souvent un misalignment optique dû au warpage.
Airflow et pressure drop (ΔP) des cages QSFP-DD/OSFP
Dans le fixture, il faut considérer le système final. Des dizaines de modules côte à côte créent une zone thermique dense. Le cooling dépend du heatsink et de l’airflow/impédance système (ΔP).
1. Analyse airflow système
- Channel effect : canaux étroits, air chaud upstream chauffe le downstream.
- ΔP : résistances dans les ailettes, composants PCB et vents de cage. Le fan doit couvrir la somme des ΔP. Un heatsink trop dense augmente ΔP et “vole” l’airflow aux voisins.
2. Comment le fixture FCT simule le système
- Wind-tunnel testing : fixture sous forme de module dans un petit wind tunnel, contrôle de la vitesse d’air et de la température d’entrée.
- Mesure ΔP : capteurs de pression à l’inlet/outlet pour ΔP ; donnée clé pour le choix des fans.
- Validation CFD : données FCT en wind tunnel pour calibrer CFD.
Cette validation évite “module optimisé, système qui échoue” et reflète le niveau d’un prestataire Turnkey Assembly.
Rappels design : coordination thermique + airflow pour optical-module PCB
- Optimisation du layout : placer les principales heat sources (DSP, etc.) côté vent ou zone d’airflow la plus forte ; éviter les composants hauts qui bloquent les chemins (ex. électrolytiques).
- Heatsink et cage : aligner l’orientation des ailettes avec l’airflow principal de la cage pour réduire ΔP et considérer les bypass airflow.
- Laminate et copper thickness : tout en respectant la signal integrity, augmenter la copper thickness des plans GND/power améliore la conduction et l’uniformité thermique.
- Early validation : ne pas attendre le prototype final pour tester la thermique ; évaluer tôt par simulation et vérifier la réalisation via First Article Inspection (FAI).
Validation thermique : de l’IR imaging au full functional environmental test
Design/simulation = théorie ; il faut des tests physiques rigoureux. Fixture design (ICT/FCT) fournit une plateforme stable et contrôlable. Un flow complet inclut :
1. Infrared imaging
Caméra IR : carte de température de surface sans contact.
- Exigences fixture : minimiser l’obstruction au-dessus du module ; prévoir des fenêtres ; retirer temporairement thermal block/clamps pour des captures rapides (avant saturation).
- Valeur : visualise heat spreading via thermal vias, ΔT TEC et températures DC/DC. Des hot spots anormaux peuvent indiquer un défaut design ou un problème de soudure en SMT assembly.
2. Thermocouples multi‑points
IR est visuel mais dépend de l’émissivité ; thermocouples collés sur DSP/laser/hotspots donnent des valeurs plus exactes.
- Intégration : passages fins pour les fils vers l’acquisition sans gêner montage/airflow.
- Corrélation : corréler températures avec metrics (optical power, BER, power) pour des courbes performance‑vs‑temperature.
3. Full functional environmental test
Test le plus dur, simulateur de cycle de vie.
- Flow : fixture + DUT en enceinte thermique ; stabilisation à des points (ex. -5°C, 25°C, 70°C) puis exécution des tests.
- Robustesse : matériaux/câbles/probes doivent tenir en wide-temperature sans contact failure.
- But : révéler drift à froid, dégradation par CTE mismatch à chaud et fiabilité des connecteurs THT/through-hole soldering en temperature cycling.
De Flying probe test (connectivité) à First Article Inspection (FAI) (réalisation physique), puis validation complète via Fixture design (ICT/FCT) : une chaîne qualité cohérente.
Conclusion : le test fixture est le dernier gate entre design et réalité
Dans les modules optiques de data center, où se rencontrent optique, électronique, thermique et mécanique de précision, la PCB est la base de performance et de reliability. Fixture design (ICT/FCT) est la protection finale de cette base.
Un excellent fixture doit être électriquement “transparent”, thermiquement “réaliste” et mécaniquement “stable”, afin d’assurer une performance cohérente du labo à la production — que ce soit via SMT assembly ou THT/through-hole soldering.
Chez HILPCB, nous savons que la capacité de test avancée est indispensable. En plus de SMT Assembly, nous intervenons tôt (DFT) et co-développons des tests reflétant les conditions réelles, car Fixture design (ICT/FCT) n’est pas qu’un outil : c’est la protection de votre performance et de votre promesse marché.
Questions fréquentes
Pourquoi les fixtures pour modules optiques doivent-ils être électriquement transparents et thermiquement réalistes ?
Parce que le comportement mesuré du module dépend fortement de l’environnement de test. Si le fixture ajoute des pertes, du bruit, des contacts instables ou un refroidissement artificiel, les résultats ne refléteront pas le fonctionnement réel du module.
Pourquoi faut-il réunir mesures optiques, électriques et thermiques dans une même stratégie de fixture ?
Les modules optiques forment un système fortement couplé où la puissance optique, le comportement du DSP, la consommation et la température s’influencent mutuellement. Une approche trop séparée risque de masquer la véritable cause d’une perte de marge ou d’une instabilité.
Pourquoi les essais environnementaux et la stabilité de contact sont-ils si importants pour ces fixtures ?
Les modules optiques doivent souvent fonctionner sur une large plage de température et supporter de nombreux cycles d’insertion. Le fixture doit donc conserver des contacts, des trajets de signal et un alignement mécanique stables malgré les variations thermiques et la manipulation répétée.
Comment une planification précoce du fixture réduit-elle le risque entre prototype et production ?
Elle permet de définir tôt les accès DFT, le routage des thermocouples, les montages compatibles chambre climatique et les mesures fonctionnelles répétables. Cela réduit les retouches tardives et facilite la montée en charge depuis les premiers échantillons jusqu’au screening de production.