
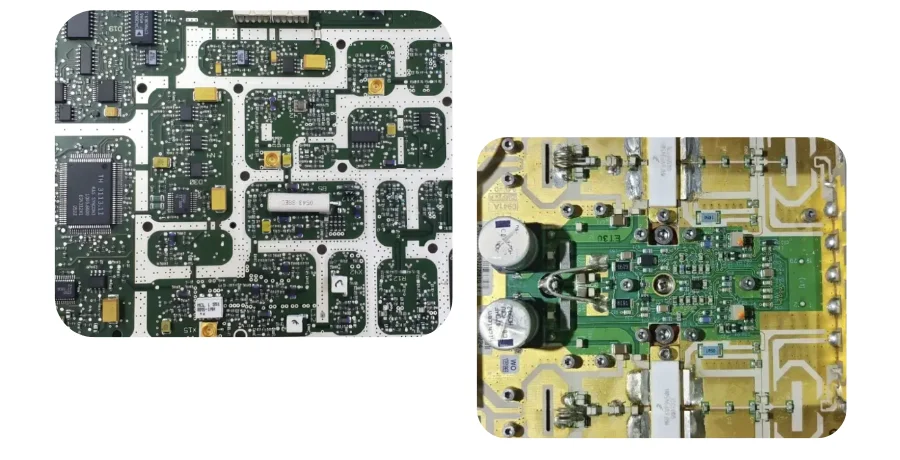
La soudure de PCB haute fréquence doit former des joints acceptables tout en préservant la géométrie RF validée, les limites des composants et la construction des matériaux. Les contrôles réellement utiles sont précis : volume de pâte près des lancements RF, coplanarité des connecteurs et des blindages, exposition thermique, résidus et mesures requises sur le circuit assemblé. Il n'existe pas de « profil de refusion RF » unique pour chaque carte en PTFE, hydrocarbure/céramique ou FR-4.
Les filières PCB haute fréquence, assemblage CMS et assemblage clé en main de HILPCB peuvent coordonner la construction de la carte avec l'approvisionnement, l'assemblage et les tests définis par le client. Identifiez le stratifié exact, la combinaison de boîtiers, l'alliage/flux et le plan d'acceptation avant de vous engager sur un procédé.
1. Comprendre les limites des matériaux et des composants
Compatibilité des matériaux
Utilisez la nuance, l'épaisseur, le cuivre et la construction de liaison exacts. Les familles de matériaux ne partagent ni un même coefficient de dilatation thermique (CTE), ni la même réponse à l'humidité, ni la même limite de température.
- Composites PTFE : les nuances RT/duroid présentent des comportements de dilatation et mécaniques différents. Par exemple, Rogers indique pour le RT/duroid 5880 un CTE en axe Z de 237 ppm/°C sur 0–100°C et un point de décomposition TGA autour de 500°C. Aucune de ces valeurs ne définit le profil d'assemblage autorisé. Utilisez les données thermiques du fabricant et les limites réelles d'assemblage ; la décomposition TGA n'est ni un pic de refusion permis ni un critère de fiabilité suffisant.
- Stratifiés hydrocarbure/céramique : RO4003C et RO4350B ne sont pas du PTFE. Leur Tg publié est supérieur à 280°C en TMA, mais le Tg n'est ni la température de soudure ni une autorisation de refusion sans restriction. Examinez la construction complète et l'exposition thermique.
- Humidité et manipulation : le séchage ou l'étuvage doit suivre les instructions applicables à la carte, au composant et au matériau. Un étuvage fixe de 125°C pendant 4–24 heures peut entrer en conflit avec les pièces montées, les finitions ou l'emballage ; validez la procédure réelle au lieu de la copier à partir du nom de la famille de stratifiés.
Les fiches techniques RO4000 et RT/duroid 5870/5880 de Rogers fournissent des données de référence par nuance. Appliquez les recommandations de fabrication et d'assemblage pertinentes à la construction commandée.
Contraintes composants et RF
La température de jonction en fonctionnement d'un semi-conducteur diffère de l'exposition de refusion permise de son boîtier. Vérifiez la température de crête du boîtier, la durée, la gestion de la sensibilité à l'humidité, les cycles thermiques antérieurs et les éventuelles restrictions des connecteurs/filtres/antennes.
Le volume de brasure et la position des composants comptent là où ils modifient un lancement, un réseau d'adaptation ou une connexion de masse. Utilisez les exigences du boîtier et de l'empreinte, et non une règle universelle de placement à ±0.1 mm. Vérifiez la planéité du cadre de blindage et des connecteurs, le support de carte et l'accès pour l'inspection/retouche avant la fabrication du pochoir et des outillages.
2. Choisir ensemble l'alliage de brasure, le flux et la pâte
Choix de l'alliage
SAC305, nominal Sn96.5/Ag3.0/Cu0.5, est une option sans plomb courante. La fiche technique de l'alliage SAC305 de Kester indique une plage de fusion de 217–219°C. Il s'agit d'une référence d'alliage, non d'une recette de pic/palier CMS ; utilisez le profil du fournisseur de pâte choisi et les limites des composants de l'assemblage.
Sn42/Bi58 est un candidat basse température avec un point de fusion eutectique de 138°C, comme décrit dans la fiche technique d'alliage d'AIM. Il peut réduire la température de traitement requise, mais le comportement mécanique, en cyclage thermique et en température de service du joint, la compatibilité des alliages mixtes et la retouche ultérieure doivent encore être examinés. Une température de fusion plus basse n'en fait pas automatiquement la bonne brasure pour chaque carte RF.
Exigences relatives au flux et aux résidus
Sélectionnez le produit exact pour l'alliage, la finition, la méthode d'application et le procédé thermique. Consignez la classification J-STD-004 applicable et les recommandations de fiabilité/nettoyage du fournisseur. ROL0 et ROL1 ne sont pas des étiquettes interchangeables pour un matériau sans halogénure, et une classification n'établit pas à elle seule l'innocuité d'un résidu en RF.
Pour une voie no-clean, convenez de l'endroit où le résidu peut rester, de son effet sur les structures haute impédance/RF, de l'accès sous les blindages et de la compatibilité avec un revêtement ou un collage ultérieur. N'imposez pas de limites universelles non étayées de Dk/Df de résidu, de taux de solides ou de seuil de nettoyage à 10 GHz. Vérifiez le comportement électrique de l'assemblage sur la bande réelle et dans les conditions environnementales pertinentes.
Si un nettoyage est requis, choisissez une chimie compatible et un procédé qui atteint les zones visées, les rince et les sèche sans endommager les pièces ni les finitions. Une extraction ionique globale seule ne prouve pas que chaque résidu local ou effet RF est acceptable. La discussion IPC sur la propreté dans J-STD-001GS-AM1 rejette explicitement l'ancien chiffre ROSE de 1.56 µg/cm² équivalent NaCl comme seule base de qualification ; utilisez les exigences et les preuves objectives du procédé réel.
Sérigraphie de la pâte
Choisissez le type de poudre, la charge métallique et la rhéologie à partir de la plus petite ouverture, de la géométrie des composants, du pochoir et du processus de sérigraphie. Le guide des poudres d'AIM indique le type 4 à 20–38 µm et le type 5 à 15–25 µm. Ils peuvent convenir aux ouvertures fines, mais une poudre plus fine n'est pas automatiquement meilleure ; vérifiez le démoulage, l'oxydation et le procédé de pâte réel. Utilisez la fiche technique de la pâte pour les conditions de mesure de viscosité, le stockage, la remise en température, le temps ouvert et la durée d'utilisation ; une viscosité universelle ou une exigence d'adhérence de huit heures n'est pas une spécification de procédé.
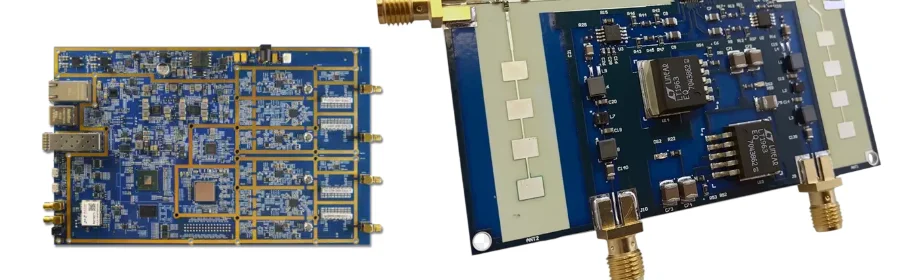
3. Rôle du flux et méthodes d'application
Le flux élimine ou rompt les oxydes et limite la réoxydation afin que la brasure puisse mouiller les surfaces métalliques dans le procédé prévu. Les produits peuvent contenir de la colophane/résine, des activateurs, des solvants et d'autres additifs. Le flux peut être contenu dans un fil fourré, dans le véhicule de la pâte ou appliqué séparément avant le soudage. Il n'élimine pas le métal de brasure ; il peut aider la tresse à dessouder en améliorant le mouillage.
La chimie colophane, l'intention de procédé no-clean et la lavabilité à l'eau décrivent des attributs différents. Ne considérez pas les étiquettes R/RMA/RA comme une correspondance directe complète avec les classifications modernes J-STD-004.
| Description du flux | Éléments à identifier | Considération sur les résidus | Décision de nettoyage | Exemple d'utilisation |
|---|---|---|---|---|
| À base de colophane/résine | Produit exact, activité et classification des halogénures | Le comportement des résidus dépend de la formulation et de l'exposition thermique | Suivre les recommandations du fournisseur et l'acceptation du produit | Soudure manuelle, soudure sélective ou retouche avec une formulation adaptée |
| No-clean | Formulé pour un maintien qualifié des résidus | Pas automatiquement exempt de résidus ni inoffensif dans toute condition RF/revêtement | Ne conserver que là où le procédé et les preuves produit le justifient | CMS ou autre assemblage où le flux résiduel est acceptable |
| Soluble dans l'eau | Chimie exacte et fenêtre de lavage requise | Les résidus peuvent exiger une élimination rapide et complète | Utiliser le procédé de lavage/rinçage/séchage prescrit | Applications à haute activité avec accès de nettoyage compatible |
Pour le travail manuel, nettoyez et préparez le joint, appliquez la quantité recommandée par le fournisseur, chauffez le joint avec une panne/un procédé approprié, apportez la brasure et retirez la chaleur dès que le joint se forme. Maintenez l'exposition thermique dans les limites du composant et de la carte. Une fumée abondante ou une carbonisation n'est pas un objectif de fin de procédé.
En production, la pâte fournit le flux pendant la refusion ; les voies de soudure à la vague ou sélective peuvent utiliser un flux appliqué séparément. Trop peu peut laisser un mauvais mouillage, tandis que trop de flux ou une exposition thermique insuffisante peut laisser des résidus inacceptables. Fixez la méthode et la quantité d'application dans le cadre du procédé approuvé, y compris les opérations de réparation. Respectez la FDS du produit et les exigences locales d'extraction.
4. Développer et mesurer le profil de refusion
Partez du profil de la pâte choisie, des valeurs nominales des composants/boitiers, de la construction de la carte et de l'outillage. Mesurez des joints représentatifs et les points thermiquement extrêmes sur l'assemblage réel ; une consigne de four n'est pas la température du joint.
Utilisez les entrées suivantes, propres aux matériaux, pour établir la fenêtre de procédé mesurée :
| Élément du profil | Construction composite PTFE | Construction RO4000 | I-Tera ou autre stratifié spécifié |
|---|---|---|---|
| Rampe | Exigences de nuance, d'assemblage et de pâte ; points chauds/froids mesurés | Idem, avec la masse réelle de la carte et les limites des composants | Nuance/construction exacte et limites d'assemblage |
| Palier | Activation de la pâte et dispersion des températures de l'assemblage | Activation de la pâte et dispersion mesurée des températures | Pâte choisie et exigences d'assemblage |
| Pic | Limite de boîtier, de matériau ou d'assemblage applicable la plus basse | Limite de boîtier, de matériau ou d'assemblage applicable la plus basse | Limite de boîtier, de matériau ou d'assemblage applicable la plus basse |
| Temps au-dessus du liquidus | Exigence réelle de l'alliage/de la pâte, mesurée aux joints concernés | Idem ; pas un temps universel au-dessus de 217°C | Idem ; dépend de l'alliage choisi |
| Refroidissement | Formation du joint, contraintes des composants et de la carte | Contraintes réelles du joint/de la carte | Contraintes réelles du joint/de la carte |
| Cycles thermiques répétés | Consigner l'exposition antérieure de fabrication/assemblage/retouche | Consigner la séquence de procédé validée | Consigner la séquence de procédé validée |
Un dossier de premier article utile identifie les emplacements des thermocouples, les courbes mesurées, la pâte/l'alliage, la recette du four, le support et la révision d'assemblage. Si les fenêtres de procédé acceptables ne se recoupent pas, modifiez le choix du matériau/composant/procédé plutôt que de forcer chaque élément à travers la recette la plus chaude.
Support et atmosphère
Un chariot ou un outillage de support peut réduire le fléchissement et les dommages de manipulation, mais son matériau, ses points de contact et sa masse thermique modifient le profil. Supportez la carte réelle sans heurter les composants ni la forcer à plat. Validez les plans de panneau et d'outillage en même temps que le profil.
L'azote peut réduire l'oxydation et modifier le mouillage, mais il ne garantit ni une température de crête plus basse, ni moins de résidus, ni moins d'effet Manhattan. Choisissez l'atmosphère et toute cible d'oxygène à partir des preuves pâte/procédé et vérifiez le comportement réel des défauts. HILPCB propose des voies azote ou thermiques spéciales après étude ; ne déduisez pas d'une étiquette d'assemblage RF une refusion en phase vapeur ou sous vide par défaut.
5. Blindages, plots thermiques et fixations spécialisées
Fixation des blindages RF
Un cadre soudé en refusion avec un couvercle amovible peut préserver l'accès pour l'inspection et la retouche. Un blindage monobloc présente des contraintes de pâte, de thermique et d'accès différentes. Vérifiez sur le plan la coplanarité, les points de fixation, le dégagement du couvercle et les interstices permis ; une fixation « en deux étapes » n'empêche pas automatiquement les résidus piégés.
Le volume de brasure, l'ouverture de la pâte et le dégagement thermique doivent satisfaire à la fois l'assemblage et la géométrie de masse RF validée. Une réparation manuelle ou sélective qualifiée peut convenir là où l'accès et les limites thermiques le permettent ; elle n'est pas intrinsèquement peu fiable. Répétez les inspections et les contrôles RF pertinents après la réparation.
Composants de puissance
Définissez séparément le plot thermique du boîtier, le joint de brasure ou d'adhésif, l'isolation et les interfaces dissipateur/TIM. La conductivité globale d'un TIM n'établit pas à elle seule la résistance thermique, et un joint universel >3 W/m·K ou <50 µm ne convient pas à toutes les fixations.
Le motif de pâte et la conception du pochoir peuvent modifier le dégazage, le mouillage et la répartition des vides. Définissez la méthode d'inspection, la zone et les limites à partir du composant/de l'application plutôt que d'affirmer <5% de vides en refusion sous vide, <20% de vides BGA ou >75% de couverture QFN pour chaque assemblage RF. Le traitement assisté par le vide est une voie confirmée séparément lorsque les essais le justifient ; ce n'est pas une garantie de zéro vide.
Report de puce et câblage (die attach et wire bonding)
L'assemblage CMS en boîtier et l'assemblage puce nue chip-and-wire sont des périmètres de fourniture différents. Le report de puce, la préparation de surface, le procédé de fil de connexion et l'intégrité de la connexion exigent des équipements, des matériaux et une qualification appropriés. Le service CMS général de HILPCB ne doit pas être interprété comme une offre standard de wire bonding ou de die attach.
Si une fixation spécialisée est requise, définissez le fournisseur responsable et les preuves d'acceptation. La résistance thermique de fixation et les réglages de câblage dépendent de la puce, de la métallisation, du fil, de la géométrie et de l'équipement. Définissez le plan pertinent et le procédé qualifié plutôt que d'appliquer une seule recette à toutes les pièces. Le wire bonding présente aussi des effets parasites et n'offre pas automatiquement la meilleure performance RF.
6. Inspecter l'assemblage et tester le comportement RF pertinent
SPI/AOI et contrôles visuels : Inspectez les dépôts de pâte spécifiés, l'identité/l'orientation des composants, les joints visibles, l'alignement des connecteurs, la fixation du blindage et les débris. L'AOI nécessite des bibliothèques, un éclairage et des seuils adaptés, avec une confirmation de premier article pour les pièces RF inhabituelles. Les dossiers source/nomenclature sont nécessaires pour les attributs qu'une image ne peut pas vérifier.
Rayons X ciblés : Évaluez les emplacements de joints cachés convenus pour les caractéristiques visibles par la méthode. Définissez la zone/mesure des vides et les critères d'acceptation. Les rayons X/la tomodensitométrie ne prouvent pas chaque joint froid, fissure ou état de câblage ; les investigations spécialisées et les méthodes destructives constituent des périmètres distincts lorsqu'elles sont justifiées.
ICT et contrôles fonctionnels : Utilisez les nœuds accessibles pour les tests programmés d'ouvertures/courts-circuits/valeurs et le comportement sous tension défini. Une réussite ICT n'est pas un résultat de performance RF. Fournissez le firmware, des charges sûres et les outillages pour le plan de test défini par le client.
Mesures RF : N'incluez les paramètres S, la puissance de sortie, la sensibilité, l'EVM, le bruit de phase ou la caractérisation en température que lorsque le produit en a besoin. Spécifiez la bande de fonctionnement, l'état de canal/puissance, les connecteurs, l'outillage, les plans de calibration/référence et les limites. Un coupon d'impédance de carte nue, un trajet RF passif assemblé et une radio sous tension exigent des tests différents.
7. Périmètre d'assemblage HILPCB et transfert de projet
HILPCB prend en charge l'assemblage en petites séries, le NPI et la production récurrente, avec revue matière/boîtier, planification pâte/pochoir, refusion consignée, SPI/AOI et rayons X ciblés. La programmation et les tests électriques/fonctionnels suivent l'accès, le firmware, l'outillage et les limites convenus. Le CMS mentionne ISO 9001 et la qualité d'exécution IPC-A-610/J-STD-001 par commande ; cela diffère d'une affirmation selon laquelle chaque radio serait certifiée ou chaque procédé spécial disponible.
Sa filière de fabrication RF prend en charge la revue matière/empilement et des preuves TDR, microsection ou VNA convenues. Gardez ces preuves de carte nue séparées des tests EVM/sensibilité sous tension ou autres tests radio. La bande de test exacte, l'équipement, les outillages et le périmètre de rapport appartiennent au devis, plutôt qu'une promesse d'assemblage générale de « tests RF jusqu'à 40 GHz ».
Envoyez les fichiers de fabrication/perçage, l'empilement, la nomenclature/CPL et les plans d'assemblage, ainsi que le stratifié/la finition exacts, les restrictions de brasure/flux, les composants sensibles et l'exposition thermique antérieure. Incluez la séquence blindage/couvercle, les plans de référence des connecteurs, les zones à éviter pour le nettoyage/le revêtement, les critères de vides des boîtiers et tout responsable de collage spécialisé. Pour les assemblages testés, ajoutez le firmware, des charges sûres, les interfaces de calibration/outillage et les limites de conformité.
Demandez au devis d'assemblage clé en main de séparer fabrication, approvisionnement des composants, outillage pochoir/chariot, nettoyage, inspection et tests RF/fonctionnels. Une série pilote peut ensuite lever les questions de profil, de résidus, d'accès et de mesure avant le lancement en volume, avec la révision approuvée et les dossiers rattachés à la commande récurrente.
8. Questions fréquentes
Les PCB à base de PTFE peuvent-ils utiliser la refusion sans plomb ?
Les constructions adaptées le peuvent, à condition d'examiner ensemble la pâte choisie, la carte, le boîtier et les limites de manipulation. Il n'existe ni maximum universel de 245°C ni rampe de 1–2°C/s pour chaque carte PTFE. Mesurez le profil réel de l'assemblage et consignez la nuance du matériau et les cycles thermiques antérieurs.
Comment les résidus de flux affectent-ils les performances RF ?
Les résidus peuvent modifier la charge diélectrique locale, les courants de fuite ou le comportement à l'humidité, selon la chimie, l'emplacement et les conditions. Ne supposez ni un décalage d'impédance fixe de 2–3% ni que le no-clean est inoffensif sous 10 GHz. Qualifiez le maintien ou le nettoyage à l'aide du procédé réel et des tests RF/environnementaux pertinents.
Quelle méthode de soudure convient à un blindage RF ?
Suivez le plan du blindage et les besoins d'accès. Les cadres soudés en refusion avec couvercles amovibles peuvent convenir à l'assemblage en volume ; les capots monoblocs et la réparation locale nécessitent leur propre plan thermique et d'inspection. Spécifiez la pâte, la coplanarité et les exigences de masse RF plutôt qu'une épaisseur de pochoir universelle.
Comment réduire l'effet Manhattan sur les 0201 ?
Examinez l'équilibre des plots et du cuivre, les dépôts de pâte, le placement, la soudabilité et la séquence de mouillage/thermique mesurée. Une rampe plus lente, moins de pâte, une ouverture home-plate ou l'azote ne sont pas un remède universel. Utilisez des essais de sérigraphie/profil et l'inspection de premier article pour le mécanisme de défaut réel.
L'adhésif de fixation doit-il être conducteur ou non conducteur ?
Choisissez-le en fonction de la connexion électrique, du chemin thermique, de la charge mécanique et du procédé. Un adhésif électriquement conducteur n'est pas interchangeable avec un TIM isolant ou un joint de brasure. La fixation de puce nue exige une décision matière/procédé spécialisée et un plan d'acceptation ; ce n'est pas un élément par défaut de l'assemblage CMS.
Quelles méthodes d'inspection sont nécessaires ?
Sélectionnez les contrôles visuels/SPI/AOI, les rayons X des joints cachés, ainsi que les contrôles électriques et RF à partir de la combinaison de boîtiers et des exigences d'acceptation. Définissez ce que couvre chaque méthode, ses limites et les dossiers requis ; ni les rayons X ni un test de démarrage fonctionnel n'établissent chaque caractéristique de fiabilité.
À quoi sert le flux de soudure, et élimine-t-il la brasure ?
Le flux aide à éliminer les oxydes et à empêcher la réoxydation afin que la brasure mouille le joint. Il ne dissout pas le métal de brasure, bien qu'il puisse aider une tresse à dessouder à mouiller et à aspirer la brasure fondue. Utilisez le produit dans la quantité et le procédé thermique spécifiés par son fournisseur.
Le résidu de flux no-clean est-il électriquement sûr ?
Il est destiné à ne rester que dans le cadre d'un procédé et d'une application qualifiés. La chimie, l'exposition thermique, l'humidité, la polarisation, les circuits sensibles et le revêtement ultérieur comptent. « No-clean », une étiquette J-STD-004 ou un résidu d'apparence claire n'établit pas à lui seul un comportement électrique ou RF acceptable.