
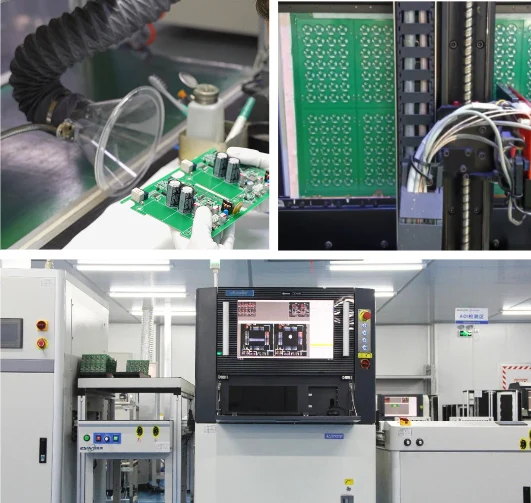
Utilisez IPC-A-610 pour évaluer l'acceptabilité visuelle spécifiée d'un assemblage et J-STD-001 pour définir les exigences applicables en matière de matériaux de brasage, de procédés et de produit fini. Un bon de commande doit nommer la révision du document, la classe produit, les addenda pertinents et les exigences du plan, puis définir les preuves d'inspection et d'essai nécessaires à la libération.
Vue d'ensemble des normes IPC pour la fabrication de PCB et PCBA
Les documents IPC couvrent différentes étapes de la fabrication d'un PCB : conception (série IPC-2221), qualification de la carte nue (IPC-6012 pour les cartes rigides), exigences de brasage (J-STD-001) et acceptation visuelle des cartes assemblées (IPC-A-610). Précisez le document et la révision appropriés sur le bon de commande.
| Norme IPC | Portée | Où elle s'applique dans la fabrication d'un PCB |
|---|---|---|
| IPC-A-610 | Acceptabilité des assemblages électroniques | Critères d'inspection finale (classe 1/2/3) |
| J-STD-001 | Exigences relatives aux assemblages électriques et électroniques brasés | Matériaux, procédés de brasage et exigences applicables au produit fini |
| IPC-2221 | Norme générique de conception des PCB | Exigences générales de conception utilisées avec la norme de détail applicable |
| IPC-2222 | Conception des PCB organiques rigides (détail) | Implantation de la carte, règles sur trous et pistes |
| IPC-6011 / IPC-6012 | Cadre de performance générique / qualification et performance des PCB rigides | Acceptation en fabrication, plans de microsection et d'essais |
| IPC-6018 | Qualification et performance des cartes imprimées hyperfréquence et haute fréquence | Acceptation des cartes RF selon l'application |
| IPC-A-600 | Acceptabilité des PCB nus | Acceptation visuelle de la carte non équipée |
| IPC-4552 / 4553 / 4554 / 4556 | ENIG / argent d'immersion / étain d'immersion / ENEPIG | Spécifications de finition de surface ; confirmer la révision en vigueur |
| IPC-9252 | Exigences et méthodes d'essai électrique des cartes nues | Continuité/isolation ; le contrôle d'impédance et la couverture requièrent des spécifications client distinctes |
| IPC-4103 | Matériaux de base pour applications haute vitesse/haute fréquence | Spécifier le stratifié et la constitution réels ; IPC-4101 est une spécification distincte de matériaux de base pour cartes rigides/multicouches |
Les normes IPC s'appliquent à l'international. Les acheteurs francophones peuvent employer l'expression « norme IPC » dans leurs appels d'offres ; utilisez l'identifiant réel du document et sa révision pour que les critères d'acceptation soient sans ambiguïté.
Utilisez le tableau ci-dessus lorsque :
- Un acheteur demande la classe d'acceptabilité de l'assemblage ; IPC-A-610 donne les critères d'acceptation des assemblages, tandis que le document de fabrication applicable (tel qu'IPC-6012) régit l'acceptation de la carte nue.
- Une revue de conception a besoin d'exigences sur les pistes, les espacements ou les isolements : combinez les documents de conception applicables avec le gerbage publié, les conditions électriques et les limites de procédé du fabricant.
- Un programme RF a besoin d'exigences de performance de la carte imprimée : examinez l'applicabilité d'IPC-6018 avec le matériau PCB Rogers ou PCB Teflon/PTFE choisi. La qualification radio/système relève d'un périmètre distinct.
- Un ingénieur qualité demande des preuves de microsection ou dimensionnelles : définissez ensemble le document de performance pertinent, les caractéristiques du plan, le plan d'échantillons/coupons et les conditions d'acceptation.
Normes associées sur ce site pour l'étape suivante :
- IPC-A-610 classe 1 vs classe 2 vs classe 3, critères d'acceptabilité détaillés par classe.
- Fabrication de PCB classe 3 IPC, flux de fabrication haute fiabilité classe 3.
- Norme de conception IPC-2221 pour PCB, exigences générales de conception et leur application.
- Vue d'ensemble de l'assurance qualité HILPCB, services d'inspection, d'essai et de contrôle qualité en fabrication.
Si un appel d'offres ne mentionne que « IPC classe X », clarifiez la spécification de performance de fabrication applicable (par ex. IPC-6012 ou IPC-6018), les critères d'assemblage et les exigences de stratifié (par ex. IPC-4101/4103). Documentez la révision spécifiée et les amendements du client.
Vue d'ensemble du cadre des normes IPC
IPC-A-610 : acceptabilité des assemblages électroniques
- Objet : Critères d'acceptation visuelle des assemblages électroniques
- Portée : Normes d'inspection après assemblage
- Axe : Ce qui constitue un assemblage acceptable ou défectueux
- Application : Contrôle qualité et processus d'inspection
J-STD-001 : exigences de brasage
- Objet : Exigences relatives aux assemblages électriques et électroniques brasés
- Portée : De l'avant-assemblage jusqu'à l'achèvement du brasage
- Axe : Matériaux, contrôles de procédé et conditions acceptables applicables au produit fini
- Application : Maîtrise du processus de fabrication
Analyse détaillée d'IPC-A-610
Système de classification
- Classe 1 : Produits électroniques généraux
- Classe 2 : Produits électroniques à service dédié
- Classe 3 : Produits électroniques haute performance
Exigences de la classe 1
- Contexte de choix : Produits électroniques généraux où la fonction de base est l'exigence principale ; le client spécifie la classe du produit.
- Inspection : Évaluer les caractéristiques applicables avec des méthodes adaptées, plus les essais électriques ou fonctionnels définis pour la commande.
- Acceptation : Appliquer les critères réels de la classe 1, plutôt que de traiter la classe comme une permission d'omettre un contrôle par ailleurs requis.
Exigences de la classe 2
- Contexte de choix : Produits à service dédié pour lesquels une performance continue et une durée de vie prolongée sont souhaitées ; un service ininterrompu peut être souhaité sans être critique.
- Inspection : Choisir la couverture autour des caractéristiques applicables et des exigences contractuelles, y compris les joints cachés ou essais fonctionnels si nécessaire.
- Acceptation : Évaluer les exigences spécifiées de la classe 2 ; le seul nom du secteur ne choisit pas la classe.
Exigences de la classe 3
- Contexte de choix : Produits haute performance pour lesquels un fonctionnement continu ou à la demande est critique, sous réserve des exigences réelles du produit.
- Inspection : Appliquer les critères de caractéristiques pertinents de la classe 3 et le plan d'essai/qualification convenu.
- Acceptation : La classe d'exécution n'établit ni la sécurité de l'appareil, ni sa durée de vie environnementale, ni sa qualification réglementaire.
Le propriétaire du produit choisit la classe requise. Une étiquette industrielle, médicale ou aérospatiale ne remplace pas cette décision, et une classe IPC-A-610 pour la carte assemblée ne spécifie pas automatiquement la classe de performance de la carte nue.
Critères d'acceptation des joints de brasure
Composants traversants
L'acceptation dépend du dépassement de la broche, du remplissage du trou, du mouillage, de la forme du congé, du type de composant ainsi que de la révision et de la classe IPC-A-610 retenues. Évitez un résumé universel du type « vides acceptables » à la place des critères réels d'acceptation/rejet.
Composants montés en surface
- Type de sortie/boîtier : Identifier quels critères de terminaison s'appliquent avant de choisir une exigence de congé talon, pointe ou latéral.
- Caractéristiques visibles : Vérifier les exigences applicables de mouillage, dimensions, alignement et dégagement.
- Connexions cachées : Définir une couverture distincte par rayons X ou autre si nécessaire ; un résultat visuel ne peut établir l'état de chaque joint caché.
Exigences d'inspection visuelle
Normes de grossissement
- Le grossissement dépend de la taille des caractéristiques, de la méthode d'inspection et de la révision IPC-A-610 retenue ; ne traitez pas un grossissement comme le minimum pour tout assemblage de classe 1.
- Pour la classe 2, choisir un grossissement qui résout les caractéristiques de joint et de défaut spécifiées.
- Pour la classe 3, suivre les critères d'inspection du document pertinent et l'instruction de travail approuvée.
Exigences d'éclairage
- Régler et vérifier l'éclairement selon les exigences du document choisi et la caractéristique inspectée.
- Utiliser un rendu des couleurs et un équipement d'inspection adaptés pour une détection fiable des défauts.
- Réduire l'ombrage pour le boîtier réel et la caractéristique inspectée.
- Documenter les réglages des instructions de travail et vérifier régulièrement l'état de l'équipement.
Exigences de procédé J-STD-001
Spécifications des matériaux de brasage
Alliages de brasure
- Étain-plomb : compositions 63/37, 60/40
- Sans plomb : SAC305, SAC387, SAC405
- Alliages spéciaux : basse température, haute fiabilité
Classifications des flux (voir IPC J-STD-004)
- Classification du flux : Spécifier le flux à l'aide des désignations composition/activité/halogenure applicables de IPC J-STD-004.
- No-clean : Les exigences de nettoyage dépendent de la caractérisation des résidus, du risque de fiabilité et de la spécification d'assemblage.
- Hydrosoluble : Éliminer les résidus avec un procédé de nettoyage qualifié lorsque requis.
- Qualification du procédé : Valider la chimie et le nettoyage avec la finition de la carte et les exigences d'usage final.
Exigences de maîtrise du procédé
Considérations sur le profil thermique
- Vitesse de chauffe : Suivre les spécifications du composant et de la pâte à braser ; mesurer sur l'assemblage réel
- Palier : Déterminer le temps de séjour acceptable à partir de la brasure choisie et du profil thermique
- Pic / temps au-dessus du liquidus : Respecter les limites d'exposition de l'alliage et des composants
- Refroidissement : Valider la formation du joint et la contrainte thermique par rapport au procédé d'assemblage
Maîtrise de l'équipement de brasage manuel
- Précision de la température de panne : Définir et mesurer l'exigence pour la station de brasage et le procédé
- Reprise thermique : Vérifier que la station peut chauffer le joint réel dans la fenêtre de procédé qualifiée
- Entretien de la panne : Nettoyage et étamage réguliers
- Protection ESD : Utiliser un équipement et des contrôles de manutention adaptés aux dispositifs sensibles aux décharges électrostatiques de l'assemblage
Procédures de brasage manuel
Préparation des composants
- Mise en forme des sorties : Rayon de courbure et longueur corrects
- Préparation des surfaces : Surfaces propres, sans oxyde
- Application du flux : Type et quantité appropriés
- Positionnement des composants : Orientation et espacement corrects
Technique de brasage
- Application de la chaleur : Chauffage simultané des éléments du joint
- Application de la brasure : Amener la brasure au joint, pas au fer
- Période de refroidissement : Maintenir la stabilité du joint pendant la solidification
- Inspection : Vérification visuelle de la qualité du joint
Analyse comparative : A-610 vs J-STD-001
Relation complémentaire
| Aspect | IPC-A-610 | J-STD-001 |
|---|---|---|
| Axe | Acceptabilité visuelle de l'assemblage | Matériaux de brasage, procédés et exigences du produit fini |
| Usage typique | Évaluer les caractéristiques d'exécution spécifiées | Établir et contrôler la voie de brasage et ses exigences |
| Décision de libération | Quels états d'assemblage observés satisfont aux critères applicables ? | Quelles exigences de matériau/procédé et de joint résultant s'appliquent ? |
| Frontière | Ni une recette de procédé ni un plan complet d'essais électriques | Utilisé avec le plan, les exigences produit et les documents d'acceptation applicables |
L'extrait de portée de l'IPC-A-610J de l'éditeur, section 1.1, distingue l'acceptabilité visuelle des critères de microsection/radiographie X et renvoie à J-STD-001 pour les indications radiographiques. J-STD-001 traite également des caractéristiques acceptables du produit fini ; décrire les deux documents comme des règles « procédé contre résultat » totalement séparées manquerait ce recouvrement.
Domaines de recouvrement
- Formation du joint de brasure : Les deux traitent des caractéristiques du joint
- Exécution et retour sur procédé : Les constats d'inspection peuvent identifier un problème de procédé nécessitant une décision contrôlée.
- Documentation : Appliquer les exigences régissant instructions de travail, inspection et preuves de libération ; définir tout dossier client supplémentaire.
- Compétence du personnel : Satisfaire aux exigences de compétence de la norme applicable et conserver les enregistrements définis par les procédures qualité et la commande. La certification du personnel IPC est un programme distinct utilisé lorsque requis.
Programmes de certification et de formation
Niveaux de certification IPC
CIS (Certified IPC Specialist)
- Durée : Dépend du cours autorisé et du programme de formation en vigueur.
- Portée : Qualification du personnel pour la norme/le programme applicable et les modules complétés
- Validité et recertification : Confirmer les règles actuelles du programme IPC pour la norme et le certificat concernés avant d'indiquer une durée
- Dossier de formation : Enregistrer la norme/révision, les modules complétés, le rôle et l'expiration du certificat afin de planifier affectations et renouvellements
CIT (Certified IPC Trainer)
- Admissibilité : Confirmer les exigences IPC actuelles en matière de formation autorisée et de qualification CIT
- Durée de formation : Dépend du cours, du rôle et du centre de formation autorisé
- Portée : Délivrer formation/certification autorisées dans le cadre du programme applicable et de l'autorisation du formateur
- Validité : Se référer au certificat et aux règles actuelles du programme ; ne pas présumer d'une durée uniforme ni d'exigences annuelles
MIT (Master IPC Trainer)
- Admissibilité : Confirmer le programme IPC applicable au Master IPC Trainer plutôt que de présumer une progression automatique CIT-vers-MIT
- Durée : Programme de formation avancé
- Portée : Capacités de formation des formateurs
- Autorité : Définie par le programme autorisé et le rôle du centre de formation ; ce n'est pas une licence générale pour créer des titres IPC ou modifier les exigences officielles
La certification du personnel, un certificat de management de la qualité d'usine et la validation/listation distincte d'un fabricant constituent des preuves différentes. Utilisez les politiques de certification IPC publiées pour le programme applicable et l'année d'effet ; le certificat seul ne qualifie pas une conception de produit et ne remplace pas les dossiers d'acceptation de la fabrication.
Domaines de contenu de formation
Formation IPC-A-610
- Techniques d'inspection visuelle
- Identification et classification des défauts
- Mesure et documentation
- Exigences propres à chaque classe
Formation J-STD-001
- Théorie et pratique du brasage
- Sélection et manipulation des matériaux
- Développement et maîtrise du procédé
- Exercices pratiques de brasage
Bonnes pratiques de mise en œuvre
Intégration au système de management de la qualité
- Contrôle documentaire : Procédures opératoires standard
- Dossiers de formation : Suivi des certifications du personnel
- Procédures d'audit : Vérification régulière de conformité
- Actions correctives : Gestion des non-conformités
Mesure et surveillance
- Études de capabilité : Analyse statistique
- Études R&R des instruments : Validation du système de mesure
- Audits internes : Vérification de conformité
- Retour client : Entrée pour l'amélioration continue
Intégration technologique
- Inspection numérique : Inspection optique automatisée
- Collecte de données : Indicateurs qualité en temps réel
- Systèmes de traçabilité : Suivi des composants et des procédés
- Analyse statistique : Identification et contrôle des tendances
Applications sectorielles
Électronique automobile
- IATF 16949 : Intégration du management de la qualité
- Normes AEC-Q : Qualification des composants
- Sécurité fonctionnelle : Conformité ISO 26262
- Essais environnementaux : Température et vibration
Dispositifs médicaux
- Réglementations FDA (États-Unis) : 21 CFR Partie 820, la Quality Management System Regulation (QMSR), en vigueur le 2 février 2026 ; elle incorpore par référence l'ISO 13485:2016 pour les fabricants de dispositifs concernés.
- ISO 13485 : Systèmes qualité des dispositifs médicaux
- Gestion des risques : Conformité ISO 14971
- Biocompatibilité : Traiter, le cas échéant, les matériaux en contact avec le patient et l'exposition pertinente dans l'évaluation biologique du dispositif
Aéronautique et défense
- AS9100 : Management de la qualité aérospatiale
- Normes MIL : Spécifications militaires
- Conformité ITAR : Réglementations du contrôle des exportations
- Essais de fiabilité : Exigences de qualification étendues
Ce sont des exigences dépendant du programme à répercuter dans la commande, et non des certifications conférées par une classe d'exécution IPC. Pour le contexte des dispositifs médicaux aux États-Unis, la présentation QMSR de la FDA confirme la date d'entrée en vigueur du 2 février 2026 et l'incorporation de l'ISO 13485:2016 ; le fabricant du dispositif fini doit déterminer les obligations applicables et les contrôles des fournisseurs.
Développements futurs
Technologies émergentes
- Intelligence artificielle : Détection automatisée des défauts
- Apprentissage automatique : Analytique qualité prédictive
- Jumeaux numériques : Optimisation virtuelle des procédés
- Blockchain : Traçabilité de la chaîne d'approvisionnement
Évolution des normes
- Mises à jour sans plomb : Conformité environnementale
- Miniaturisation : Exigences des composants à pas fin
- Nouveaux matériaux : Technologies avancées de substrat
- Industrie 4.0 : Intégration de la fabrication intelligente
Conclusion
Pour une décision d'approvisionnement, transformez les noms de normes en un périmètre de fabrication publié : document de performance de la carte nue, documents/révisions d'assemblage, classe produit, addenda, notes de plan, règles matière et couverture d'inspection/essai convenue. Nommez aussi qui résout les conflits, approuve les écarts et libère le premier article.
La voie d'assemblage CMS de HILPCB prend en charge les contrôles du système qualité ISO 9001 et l'exécution IPC-A-610/J-STD-001 par commande, avec revue de pochoir/profil, SPI, AOI, radiographie X sélectionnée, programmation et essais électriques ou fonctionnels définis par le client. Son flux NPI peut relier la révision publiée aux constats de premier article, à la décision et aux dossiers d'inspection/essai chiffrés.
Par exemple, un acheteur spécifiant IPC-A-610J classe 2 et J-STD-001J devrait aussi préciser le périmètre d'inspection BGA/QFN, les éventuelles exigences de nettoyage/traçabilité, l'approbation du premier article et les limites d'essai. Envoyez le plan d'assemblage, la nomenclature, les données de placement, la quantité et ces exigences avec l'appel d'offres. Cela permet à l'ingénierie de choisir la voie et aux achats de comparer les coûts d'outillage, d'essai et de dossiers sur la même base.
Pour la formation du personnel, faites appel à un prestataire autorisé et au programme IPC concerné. Les services de fabrication et d'inspection constituent un périmètre de devis distinct.
Questions fréquentes
Comment obtenir la certification IPC 610 ?
La qualification IPC-A-610 est accessible via les voies de formation autorisées IPC applicables. Confirmez avec le prestataire de formation la révision en vigueur (par exemple IPC-A-610J le cas échéant), le rôle, la durée de validité et la disponibilité des cours. La certification du personnel se distingue de la preuve de conformité de procédé d'un fabricant.
Que signifient les autres références IPC ?
Les identifiants désignent des fonctions différentes : les documents IPC-222X traitent de la conception, IPC-601X de la performance/qualification, IPC-A-600 de l'acceptabilité visuelle des cartes nues, J-STD-001 des exigences des assemblages brasés et IPC-A-610 de l'acceptabilité visuelle des assemblages. Indiquez chaque document applicable, sa révision, sa classe et ses amendements sur la commande ; le terme « conforme IPC » seul laisse le périmètre indéterminé.