
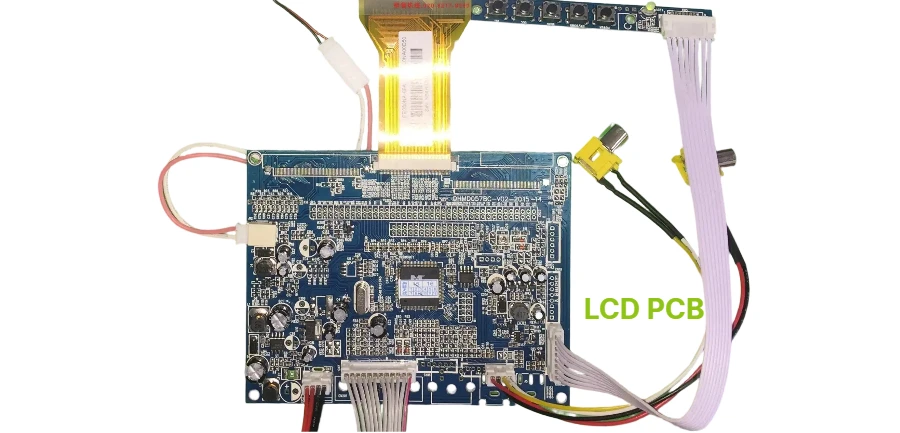
- Un PCB de contrôleur LCD doit d’abord être évalué comme une carte d’interface et de distribution d’énergie, pas comme un simple accessoire d’affichage.
- Les premières vérifications portent sur l’interface du panneau, le routage des voies, le séquencement des rails, la position des connecteurs, l’isolation du bruit de rétroéclairage et l’accès aux mesures.
- Les défauts d’intégrité du signal apparaissent souvent au niveau de l’empilage, de la continuité des références, du désalignement temporel et des transitions de connecteurs, plutôt que dans le circuit contrôleur lui-même.
- Une image instable peut provenir du bruit d’alimentation, de la gigue temporelle, d’un couplage CEM ou d’une mauvaise gestion des masses entre panneau, contrôleur et rétroéclairage.
- La réussite du prototype dépend de la coordination entre fabrication, assemblage et mise au point avant la première révision de carte, surtout avec des boîtiers à pas fin et des paires différentielles rapides.
Un PCB de contrôleur LCD reçoit les données d’image, gère la synchronisation et l’interface du panneau, génère ou distribue les rails nécessaires, puis coordonne le rétroéclairage et les fonctions de commande du module. La compatibilité de l’interface, la qualité du routage, le comportement des alimentations, la maîtrise CEM et la fabricabilité doivent être vérifiés ensemble, car une erreur mineure peut provoquer scintillement, instabilité ou absence d’image.
Sommaire du guide PCB de contrôleur LCD
- Premières vérifications d’un PCB de contrôleur LCD
- Règles de conception et de fabrication
- Choix techniques à arbitrer en amont
- Influence de l’interface sur l’empilage et le routage
- Interaction entre alimentation, rétroéclairage et CEM
- Contrôles d’assemblage et de prototype avant lancement
- FAQ
- Préparer une demande de fabrication
- Références techniques
- Auteur et validation
Premières vérifications d’un PCB de contrôleur LCD
Placée entre la source vidéo et la dalle, la carte contrôleur n’est pas un adaptateur passif. Elle matérialise le canal de transmission, stabilise les rails du panneau, pilote le rétroéclairage et doit rester assemblable malgré des connecteurs denses et des composants à pas fin. Le logiciel ne compense pas un chemin de retour interrompu, un mauvais séquencement ou une masse mal organisée : le matériel peut échouer avant même le réglage du micrologiciel.
La revue initiale doit répondre aux questions suivantes :
- quelle interface la dalle exige réellement, et si le contrôleur la prend en charge sans circuit pont difficile à valider
- comment les voies différentielles ou rapides traverseront les couches, les connecteurs et les changements de plan de référence
- si les rails du panneau, de la logique et du rétroéclairage demandent un ordre de mise sous tension ou une isolation spécifique
- si le contour, la position du connecteur et le chemin du câble augmentent le risque CEM ou compliquent l’assemblage
- comment le premier article sera inspecté, alimenté et diagnostiqué si aucune image n’apparaît
Sur une carte dense, il est préférable de confronter l’empilage aux capacités de PCB HDI et de PCB haute vitesse avant de figer le routage.
Règles de conception et de fabrication d’un PCB LCD
| Règle ou paramètre | Première vérification | Enjeu technique | Méthode de validation | Risque si ignoré |
|---|---|---|---|---|
| Compatibilité de l’interface | Confirmer si le panneau utilise LVDS, eDP, MIPI DSI, RGB ou une autre interface | Une hypothèse erronée impose une reprise tardive, une carte pont ou une synchronisation instable | Comparer la documentation du panneau, la fiche du contrôleur et la correspondance du connecteur | Aucune image, liaison instable ou refonte importante |
| Empilage et continuité de référence | Fournir aux voies rapides un retour continu et éviter les coupures de plan inutiles | La qualité du signal dépend d’une géométrie et d’une impédance prévisibles | Revue d’empilage, contrôle du routage et calculateur d’impédance | Réflexions, désalignement temporel, émissions CEM ou pannes intermittentes |
| Séquencement des alimentations | Vérifier l’ordre et la stabilité des rails du panneau, de la logique et du rétroéclairage | Certaines dalles sont sensibles aux mises sous et hors tension | Revue du schéma, plan de mesure à l’oscilloscope et essai du prototype | Scintillement, risque de verrouillage, contrainte du panneau ou échec au démarrage |
| Transition connecteur-câble | Traiter le connecteur comme une partie du canal électrique | Les connecteurs fins et nappes flexibles peuvent limiter l’intégrité du signal et la fiabilité | Revue d’empreinte, contrôle mécanique et inspection du premier article | Perte de signal, faux contact ou baisse du rendement d’assemblage |
| Isolation du bruit de rétroéclairage | Séparer le circuit LED des chemins vidéo et logiques sensibles | Le signal PWM et les commutations de puissance peuvent contaminer l’image | Zonage du routage, revue des masses et essai alimenté | Luminosité instable, bruit visible ou non-conformité CEM |
| Accès au test | Prévoir la mesure des rails, réinitialisations, bus de commande et liaisons d’affichage | Sans accès de diagnostic, la mise au point devient lente et incertaine | Revue DFT, implantation des points de test et liste de contrôle prototype | Diagnostic prolongé et nouvelle révision de carte évitable |
Choix techniques à arbitrer avant le routage
| Choix de conception | Application généralement adaptée | Compromis principal | Point à confirmer rapidement |
|---|---|---|---|
| LVDS | Liaisons industrielles et embarquées éprouvées | Davantage de broches et parfois plus de contraintes d’interface que des liaisons série récentes | Nombre de contacts, espace de routage et marge CEM |
| eDP | Panneaux modernes et intégration plus poussée | Forte dépendance à la qualité du canal et à la compatibilité contrôleur-panneau | Budget des voies, gestion AUX et trajet du connecteur |
| MIPI DSI | Modules mobiles compacts ou fortement intégrés | Contraintes plus serrées sur le routage, la nappe et le choix du contrôleur | Chemin FPC, empilage et stratégie de sortie des voies |
| Carte de rétroéclairage séparée | Meilleure séparation de l’étage de puissance bruyant dans certains produits | Plus d’interconnexions et de complexité mécanique | Trajet du câble, coût du faisceau et volume du boîtier |
| Commande de rétroéclairage intégrée | Moins de cartes et module plus simple à intégrer | Chaleur locale et couplage de bruit accrus sur la carte contrôleur | Dissipation thermique, masse et confinement CEM |
Influence de l’interface LCD sur l’empilage et le routage
L’architecture doit partir de l’interface réellement imposée par la dalle, pas du contrôleur le plus facile à approvisionner. LVDS, eDP et MIPI DSI créent des contraintes différentes de densité, de connectique et de diagnostic. Il ne s’agit donc pas de désigner la meilleure interface en général, mais celle qui correspond au panneau, au câble, au boîtier et au niveau de risque acceptable en production.
Trois décisions de routage dominent généralement le résultat.
1. Sortie des voies rapides et qualité de la référence
Lorsque les voies quittent un boîtier à pas fin, toute coupure de plan, réduction excessive de largeur ou transition de couche sans retour maîtrisé ajoute pertes et désalignement. Dans les zones de sortie très denses, le routage sur PCB HDI peut réduire ces compromis, à condition de définir assez tôt l’empilage et la stratégie de vias.
2. Transition entre connecteur et nappe flexible
Le connecteur du panneau et la nappe font partie du canal. Une correspondance de broches erronée, un retour de masse insuffisant ou un maintien mécanique faible peuvent produire des pannes intermittentes qui ressemblent à un défaut logiciel ou à une dalle défectueuse. Avant lancement, inspectez le chemin réel dans un visualiseur Gerber au lieu de vous limiter à la connectivité du schéma.
3. Contour de carte et contraintes mécaniques
Le cadre de l’écran, la profondeur du boîtier, la position des boutons et la géométrie de pliage limitent souvent l’implantation. Routage, orientation des connecteurs et zones d’exclusion doivent donc être revus avec l’équipe mécanique. Pour une liaison pliée ou un module très compact, un PCB rigide-flexible peut constituer une meilleure architecture, si la zone de flexion et le processus d’assemblage sont conçus comme un même système.
Alimentation, rétroéclairage et CEM d’une carte contrôleur LCD
Les échecs apparaissent souvent lorsque l’intégrité du signal et l’alimentation sont traitées séparément. La synchronisation du panneau, la stabilité logique et la qualité d’image dépendent toutes du comportement des rails, des chemins de masse et du confinement du bruit de commutation.
Les défauts les plus fréquents concernent :
- des rails du panneau ou de la logique qui démarrent dans le mauvais ordre ou chutent pendant une transition d’image
- le bruit de la commande LED qui se couple aux sections contrôleur, tactile ou vidéo
- des retours partagés sans contrôle entre zones bruyantes et sensibles
- l’accumulation de chaleur autour des PMIC, convertisseurs élévateurs ou circuits de rétroéclairage dans un boîtier compact
Lorsqu’une même carte combine commande dense, conversion de puissance et assemblage à pas fin, la revue doit porter sur le système fabricable complet. Il faut donc aligner les contraintes de PCB haute vitesse, d’assemblage CMS et de prototype PCB avant la première commande.
Contrôles d’assemblage et de prototype avant lancement
Une carte peut sembler correcte dans la CAO tout en créant un risque inutile lors du lot pilote si le plan de fabrication et de mise au point reste incomplet. Avant lancement, l’équipe doit confirmer la faisabilité d’assemblage et disposer d’un chemin de diagnostic réaliste.
Une liste de contrôle utile comprend :
Audit des empreintes et des connecteurs
Confirmez l’orientation, l’accouplement, le maintien mécanique et l’accès d’assemblage des connecteurs fins et des composants d’affichage.
Plan de mesure à la première mise sous tension
Définissez où mesurer les rails, les réinitialisations, les signaux d’activation et les bus de communication.
Parcours d’inspection du prototype
Choisissez AOI, rayons X ou microscope manuel selon les boîtiers et la densité des connecteurs.
Contrôle de la nomenclature et des substitutions
Vérifiez les alternatives approuvées et la stabilité d’approvisionnement des oscillateurs, régulateurs, connecteurs et passifs proches du contrôleur. Le visualiseur de nomenclature facilite la détection des écarts avant achat.
Objectif du lot pilote
Distinguez les prototypes destinés à obtenir la première image des lots pilotes proches de la série, afin d’adapter la profondeur d’essai, la documentation et les limites de retouche.
Pour un passage rapide vers l’approvisionnement et l’assemblage coordonnés, l’assemblage clé en main et le PCB en délai court peuvent réduire les erreurs de transfert par rapport à des fournisseurs et dossiers séparés.
FAQ sur les PCB de contrôleurs LCD
Que vérifier en premier lorsqu’un PCB de contrôleur LCD n’affiche aucune image ?
Commencez par la compatibilité de l’interface, l’ordre des rails, l’état de réinitialisation et l’orientation du connecteur. De nombreuses absences d’image proviennent de conditions initiales incorrectes plutôt que du circuit contrôleur.
La conception d’un PCB de contrôleur LCD est-elle surtout logicielle ?
Non. Le logiciel compte, mais l’empilage, les chemins de retour, le désalignement des voies, les transitions de connecteurs, les alimentations et la qualité d’assemblage déterminent d’abord si le matériel peut fonctionner de manière stable.
Quand utiliser un PCB HDI pour un contrôleur LCD ?
L’HDI devient utile avec un boîtier à pas fin, une zone de sortie dense ou lorsqu’une sortie conventionnelle ne permet pas de conserver une géométrie de canal suffisamment propre.
Faut-il toujours intégrer le circuit de rétroéclairage à la carte contrôleur ?
Non. L’intégration simplifie parfois le module, mais augmente aussi la chaleur et le couplage de bruit. Le choix dépend du volume du boîtier, de la marge CEM, du chemin thermique et de la maintenabilité.
Que figer avant de lancer le premier prototype ?
Figez l’interface du panneau, les hypothèses d’empilage, la correspondance du connecteur, la stratégie des rails, les points de test et le parcours d’inspection du prototype.
Préparer la fabrication d’un PCB de contrôleur LCD
La prochaine étape utile consiste à revoir ensemble le canal d’interface, le comportement des alimentations et le processus d’assemblage, plutôt qu’à optimiser chaque domaine isolément.
HILPCB peut contribuer à cette préparation par :
- une revue de PCB HDI lorsque la sortie des voies et la densité à pas fin limitent le routage
- une préparation de PCB haute vitesse lorsque le canal d’affichage exige une meilleure maîtrise de la géométrie et des références
- une évaluation de PCB rigide-flexible pour un module compact ou plié
- la coordination de l’assemblage CMS et de l’assemblage clé en main lorsque fabrication, montage et première mise au point doivent rester alignés
- des prototypes PCB et des PCB en délai court pour les premières validations
- une demande de devis lorsque le dossier de routage, la nomenclature et les notes d’assemblage sont prêts à être examinés
Pour obtenir une réponse exploitable, joignez les Gerber ou ODB++, l’empilage, la nomenclature avec alternatives autorisées, les fichiers de placement, le dessin du panneau, la référence de la dalle et le plan du connecteur. Précisez l’interface, les cibles d’impédance et de désalignement, le séquencement des rails, le courant du rétroéclairage, les points de mesure, les inspections attendues et l’objectif du lot pilote. Les tolérances et contrôles réalisables seront confirmés lors de la revue de devis.
Références techniques
- VESA About DisplayPort
- VESA publishes Embedded DisplayPort (eDP) Standard version 1.5
- MIPI Display Serial Interface (MIPI DSI)
- MIPI Display Serial Interface 2 (MIPI DSI-2)
- IPC-A-610 Endorsement Program
- IPC certifications overview
Auteur et validation
Auteur : équipe éditoriale d’ingénierie HILPCB
Validation : équipe électronique d’affichage et revue NPI HILPCB
Dernière mise à jour : 2026-08-02