
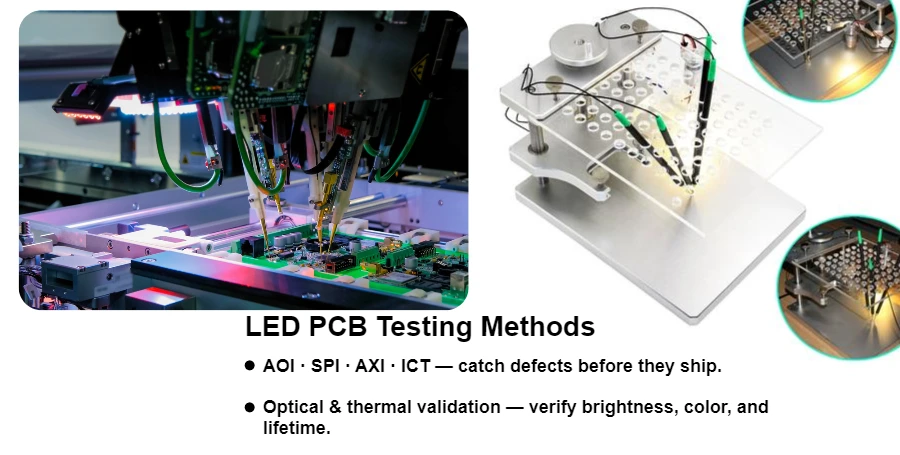
Avant tout essai LED, précisez le produit livré : un PCB nu, une carte équipée de LED et de son driver, ou un luminaire complet. Les contrôles de continuité et d’isolement d’un PCB nu, l’inspection de l’assemblage et les mesures optiques du luminaire répondent à des questions différentes. Définissez les critères d’acceptation et la configuration de test avant de comparer des résultats ou de lancer la production.
HILPCB prend en charge la fabrication de PCB FR-4, les solutions à noyau métallique et thermiques, l’assemblage SMT et l’intégration de systèmes complets. Nos services d’assemblage de PCB relient les revues DFM/DFT, l’inspection et les essais électriques ou fonctionnels définis pour la fabrication concernée. Les méthodes ci-dessous aident à transformer une spécification d’éclairage en plan de test exploitable.
Protocoles de test électrique des circuits LED
Avant assemblage, les essais électriques du PCB nu vérifient l’absence de coupures et de courts-circuits sur les réseaux spécifiés. Après assemblage, il faut tester les composants, le comportement du driver et le fonctionnement des LED ; ces fonctions ne peuvent pas être mesurées sur un PCB nu.
Test en circuit (ICT) : L’ICT ou le test à sonde mobile peut contrôler les réseaux accessibles et certaines valeurs de composants par rapport à des limites définies. Les chemins parallèles du circuit peuvent modifier les mesures de résistance, de capacité ou d’inductance ; précisez donc l’isolation, les points d’accès et la couverture du test. La fréquence de commutation et la régulation de sortie du driver doivent être vérifiées lors d’un test fonctionnel sous tension, sauf si la plateforme ICT choisie les prend explicitement en charge.
Test fonctionnel en conditions de fonctionnement : Vérifiez le courant des chaînes de LED, la puissance d’entrée, le démarrage, la réponse à une charge ouverte ou en court-circuit, ainsi que la fréquence et le rapport cyclique PWM dans les plages d’alimentation et de gradation spécifiées. Tenez compte de la plage de tension directe des LED retenues et du comportement de compensation thermique du driver. Définissez les températures de chambre selon les limites des composants et l’application prévue ; un profil fixe de −40 °C à +85 °C ne convient pas à toutes les cartes d’éclairage. Indiquez si chaque essai relève de la qualification de conception, d’un contrôle de production par échantillonnage ou du contrôle de chaque unité libérée.
Essai de tenue diélectrique : Lorsqu’un essai de rigidité diélectrique est requis, définissez d’après la spécification produit applicable les points exacts, la tension AC/DC, la rampe, la durée, la limite de fuite ou de déclenchement et la décharge après essai. Le parcours de test des ensembles box-build de HILPCB inclut des options de test hipot, de résistance d’isolement et de continuité de terre. Un résultat de tenue diélectrique ne démontre pas à lui seul que les lignes de fuite et distances d’isolement sont suffisantes. Pour les PCB à noyau métallique, examinez ensemble l’isolement entre circuit et noyau, la géométrie des trous et des bords ainsi que les éléments de fixation ; la base métallique ne fournit pas automatiquement une isolation de protection. Coordonnez l’isolation avec le chemin thermique de la solution PCB à haute conductivité thermique.
Validation des performances thermiques
La température de jonction des LED influe sur le flux lumineux, la couleur et la fiabilité. Validez le chemin thermique de l’assemblage complet avec le dissipateur, le TIM, la pression de montage, le boîtier, l’orientation et le flux d’air prévus, plutôt que de comparer des cartes non montées sur un établi.
Thermographie infrarouge : Les images IR peuvent révéler les points chauds et comparer la diffusion de la chaleur pendant la montée en température. L’émissivité de surface, les réflexions, la mise au point et la résolution spatiale influent sur le résultat ; la résolution thermique de la caméra n’est pas une mesure de l’exactitude absolue. Corrélez les points critiques à des mesures par contact. Les services thermiques de HILPCB proposent imagerie IR, évaluation de la résistance thermique et simulation thermique ; le montage et les conditions de fonctionnement sont définis pour le projet.
Mesures par thermocouple : Placez les thermocouples au point de référence soudure/boîtier indiqué par le fabricant du boîtier et en d’autres endroits critiques, sans bloquer le chemin optique. Ces mesures donnent des températures locales, et non directement la température de jonction. N’estimez la température de jonction qu’avec le modèle thermique du boîtier retenu, son point de référence et une définition de puissance correspondante. La note de gestion thermique de Cree LED, section consacrée aux mesures décrit les limites pratiques des mesures par thermocouple et IR. Consignez la température ambiante et un critère de stabilisation défini, puis corrélez les résultats à la simulation thermique.
Essais de cyclage thermique : Le cyclage thermique et les chocs thermiques peuvent révéler délaminage, fatigue des interconnexions et défaillances d’interfaces entre matériaux. Le service thermique de HILPCB propose plusieurs options, dont des programmes de −40↔+125 °C. Pour les matériaux et composants réellement utilisés, définissez les limites, la rampe ou le transfert, le temps de palier, le nombre de cycles, l’état sous tension et les contrôles électriques/optiques après contrainte. Le cyclage diffère du vieillissement sous tension à régime établi ; aucun des deux ne démontre à lui seul la durée de maintien du flux lumineux des LED.
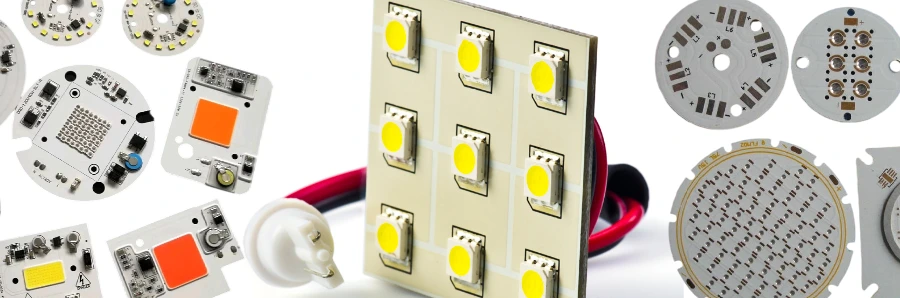
Mesure et validation optiques
La caractérisation optique des LED requiert des instruments spécialisés et des conditions de test contrôlées pour évaluer de façon cohérente le flux lumineux et la qualité colorimétrique.
Mesure du flux lumineux et de l’efficacité
Si une mesure optique est requise, spécifiez un montage sphère intégrante/spectroradiomètre correctement étalonné et le laboratoire responsable. Consignez l’assemblage testé, les conditions de commande, la stabilisation et la température. Le dossier de mesure peut inclure :
- Flux lumineux total : vérifier que le flux répond à la spécification
- Efficacité lumineuse : évaluer les objectifs en lm/W
- Température de couleur : vérifier la cohérence CCT entre lots de production
- Indice de rendu des couleurs : vérifier que le CRI répond aux exigences de l’application
L’efficacité lumineuse doit préciser la frontière électrique de mesure. Pour un assemblage supposé fournir 1 200 lm avec 10 W à l’entrée de la carte LED, l’efficacité est de 1 200/10 = 120 lm/W. Si le même flux lumineux mesuré nécessite 12 W à l’entrée du luminaire complet, driver compris, l’efficacité du luminaire est de 100 lm/W. Ce sont des exemples de calcul et non des résultats produit ; n’utilisez pas les lumens comme des watts optiques pour calculer la chaleur générée.
Un goniophotomètre caractérise l’intensité angulaire, l’angle de faisceau et la distribution des éclairages directionnels, y compris les feux automobiles. Un résultat de sphère intégrante seul ne caractérise pas le diagramme du faisceau. Le guide du DOE pour interpréter les rapports optiques/électriques explique la différence entre ces appareils ; précisez la méthode d’essai et sa révision applicables au produit livré.
Cohérence colorimétrique et binning
La cohérence des couleurs dans un réseau de LED suppose un choix de bins et des mesures réalisées dans des conditions d’alimentation et thermiques comparables. Sélectionnez les contrôles nécessaires :
- Mesure de chaque LED avant assemblage
- Vérification de l’uniformité colorimétrique après assemblage
- Analyse des ellipses de MacAdam pour l’appariement des couleurs
- Mesure de la distribution spectrale de puissance
Pour les assemblages RGB et blanc réglable, précisez le courant de chaque canal, les niveaux de gradation, les cibles de chromaticité et l’enregistrement/la lecture de l’étalonnage sur la plage de réglage requise. Comparez les unités après stabilisation. Un bin d’entrée apparié n’élimine pas les dérives de couleur dues à la température, au courant de commande ou à l’optique finale.
Essais de fiabilité et d’environnement
Choisissez les essais environnementaux selon l’environnement d’utilisation et les risques de défaillance. La qualification de conception, le dépistage en production et les preuves de maintien du flux lumineux à long terme sont des éléments distincts du plan de libération.
Highly Accelerated Life Test (HALT) : Des essais par paliers de température et de vibration peuvent révéler des faiblesses de conception et des marges dans un laboratoire correctement équipé. Définissez la séquence de contraintes, la surveillance fonctionnelle et le plan d’analyse des défaillances. Sans modèle de défaillance validé, quelques jours de HALT ne se convertissent pas en un nombre défini d’années de service. La qualification à l’humidité et le vieillissement de production nécessitent leurs propres procédures.
Essais au brouillard salin et de corrosion : Pour les applications LED extérieures et marines, ASTM B117 décrit une méthode d’exposition au brouillard salin, et non une prévision directe de durée de service. Définissez la durée, la préparation des éprouvettes et les critères électriques/visuels après exposition. Évaluez la couverture du revêtement, les bords découpés, les connecteurs et les joints du boîtier ; le revêtement seul ne démontre pas un indice IP du boîtier et n’empêche pas toute pénétration d’eau dans un assemblage MCPCB.
Vibrations et chocs mécaniques : Les applications LED automobiles et industrielles doivent résister aux contraintes mécaniques. Définissez le spectre de vibration, les axes, le montage, la durée et la surveillance sous tension selon l’usage prévu ou le référentiel client. Inspectez les soudures des LED, les connecteurs et les composants lourds, puis répétez les contrôles fonctionnels définis après contrainte.
Validation du processus de fabrication
Les contrôles de procédé permettent de détecter les défauts d’assemblage avant les essais sous tension et d’étudier les dérives entre lots de production. Le parcours d’assemblage HILPCB peut combiner impression, placement, refusion et points d’inspection convenus.
Inspection de la pâte à braser (SPI) : Après impression et lorsque cela est spécifié, mesurez la hauteur, la surface, le volume et l’alignement des dépôts. Suivez ces mesures par rapport à la fenêtre de procédé du pochoir et des plages de connexion. Pour les plages thermiques des LED, coordonnez l’ouverture, la pâte, l’état des vias et le profil de refusion ; le volume de pâte seul ne détermine pas la résistance thermique du joint final.
Inspection optique automatisée (AOI) : Aux étapes de procédé retenues, l’AOI peut vérifier la présence visible des composants, leur polarité et alignement ainsi que l’état des soudures. Elle ne peut ni inspecter chaque plage thermique cachée ni établir les performances de flux lumineux ou de couleur. Conservez les références d’orientation du premier article et examinez les cas ambigus selon les critères d’acceptation convenus.
Inspection par rayons X : Une inspection X-ray ciblée peut révéler la répartition de la brasure, les ponts et les vides à des emplacements convenus et masqués de LED, BGA ou QFN. Définissez la vue, l’indicateur de vide, l’échantillonnage et les limites d’acceptation pour le boîtier concerné ; la surface projetée des vides ne constitue pas à elle seule une mesure complète des performances thermiques. Un module COB encapsulé peut suivre un processus d’assemblage adapté ; le montage de puces nues et le wire bonding nécessitent une confirmation distincte du processus spécialisé et du plan d’inspection.
Documentation qualité et traçabilité
Reliez la révision de conception libérée et la BOM aux inspections et essais requis pour l’expédition. Les options de dossiers qualité d’assemblage HILPCB comprennent les éléments du premier article, les profils de refusion, les synthèses SPI/AOI, les images X-ray sélectionnées, la programmation, l’ICT/FCT et la traçabilité par lot ou numéro de série.
Rapports d’essai et certificats : Définissez le dossier de rapport exigé par la commande : révision et identité de l’unité/du lot, méthode et limites d’essai, configuration d’alimentation/température/montage, résultats et décision. Ajoutez les certificats de conformité ou les dossiers matière lorsqu’ils sont commandés. Le SPC révèle des tendances de procédé, tandis que l’acceptation produit reste basée sur les limites spécifiées.
Analyse des défaillances : Conservez les échantillons défaillants et leurs résultats initiaux avant retouche. Les diagnostics électriques, les examens X-ray sélectionnés et les coupes micrographiques peuvent aider à distinguer les causes liées à l’assemblage, au stratifié ou aux composants. Si le MEB, la FTIR, la décapsulation ou une autre méthode spécialisée est nécessaire, convenez du laboratoire, de la préparation des échantillons et de l’autorisation d’analyse destructive. Consignez les actions correctives et les preuves de nouvel essai ; un échantillon réparé ne prouve pas que toutes les causes ont été éliminées.
Gestion des données : À l’étape du devis, précisez le lien aux unités ou aux lots, le format, la durée de conservation et le mode de livraison des dossiers. Associez les résultats en échec, réparations autorisées et décisions de nouvel essai à l’identifiant d’origine. Notre visualiseur BOM aide à examiner les données des composants ; le bin LED, le firmware, la configuration thermique et les limites d’essai doivent figurer dans le dossier de fabrication contrôlé.
Foire aux questions
Quels essais faut-il prévoir pour les PCB LED automobiles ?
Distinguez la qualification des composants de la validation électrique, thermique, CEM et environnementale de l’ensemble d’éclairage. AEC-Q100 concerne les circuits intégrés ; AEC-Q102 concerne la qualification des semi-conducteurs optoélectroniques. Aucun des deux ne qualifie globalement le PCB assemblé ou le feu automobile fini. Définissez le plan d’essai selon les exigences client relatives aux composants et aux modules.
Comment tester la cohérence des couleurs LED ?
Mesurez la chromaticité selon les bins et tolérances spécifiés, à courant et température contrôlés, puis vérifiez si nécessaire le réseau assemblé et l’optique finale. Pour le blanc réglable ou le RGB, incluez les niveaux de mélange/gradation définis et la révision de l’étalonnage. Précisez le laboratoire optique et le périmètre du rapport dans le devis.
Pouvez-vous réaliser des protocoles de test personnalisés ?
HILPCB prend en charge la programmation et les essais fonctionnels définis par le client à partir de la procédure, du montage, du firmware et des limites fournis. Toute charge de vieillissement, température, durée et surveillance, ainsi que les travaux de qualification ou de laboratoire spécialisé, doivent être définis comme tâches distinctes dans le devis.
Testez-vous uniquement des PCB LED ?
Non. Les parcours de fabrication et d’assemblage couvrent aussi les cartes RF, les circuits numériques rapides, les alimentations, les contrôleurs de moteur et l’électronique automobile ou médicale. Choisissez les essais de continuité, d’inspection, d’impédance ou de fonctionnement selon la conception ; une séquence de test LED ne couvre pas tous les produits.
Comment assurez-vous l’exactitude des essais ?
Définissez le mesurande, la plage, la référence, le montage et l’incertitude nécessaire au seuil d’acceptation. Le dossier convenu doit inclure l’étalonnage des appareils et les éléments pertinents concernant le système de mesure. La résolution seule ne démontre pas l’exactitude ; un résultat proche de la limite exige l’application de la règle de décision spécifiée.
Préparer une demande de fabrication et de test LED
Transmettez les données de fabrication et de perçage, le stackup, la BOM avec les références fabricant et exigences de bin des LED, les données de placement, les plans d’assemblage, les quantités et les responsabilités d’approvisionnement. Ajoutez la révision du driver/firmware, les plages d’alimentation et de gradation, le courant LED, les points de référence thermique, le dissipateur/TIM/boîtier et l’environnement prévu.
Indiquez les limites électriques, thermiques et optiques, les quantités d’échantillons, la couverture des essais de production, le responsable du montage et du laboratoire ainsi que les rapports requis. HILPCB peut coordonner l’assemblage en petite série, la production répétée, l’évaluation de cartes thermiques et l’intégration box-build à partir de ces éléments. Le processus de fabrication des PCB LED présente le contexte de fabrication et d’assemblage ; un premier article et un dossier d’essai définis facilitent la décision de production suivante.