
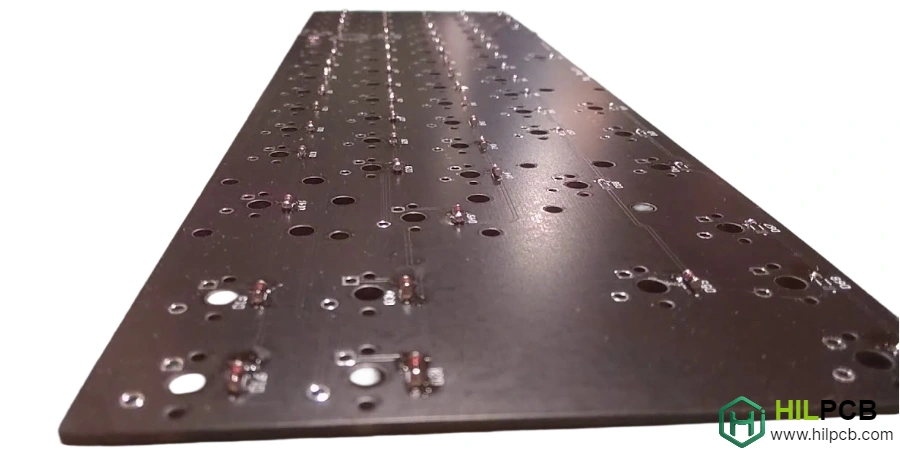
La qualité d'un clavier mécanique dépend en fin de compte de la précision et de la cohérence de sa fabrication PCB. De la fabrication du circuit imprimé à l'assemblage des composants, chaque étape du processus de Mechanical Keyboard PCB Manufacturing affecte les performances, la fiabilité et l'expérience utilisateur du produit final. Comprendre ce processus aide les concepteurs et les marques de claviers à prendre des décisions éclairées concernant les partenaires de production et les exigences de qualité.
Ce guide complet explore le flux de travail complet de fabrication pour les PCB de clavier, mettant en évidence les processus critiques, les mesures de contrôle de la qualité et les meilleures pratiques qui séparent les produits exceptionnels des produits médiocres.
Navigation du Menu
- Processus de Fabrication de PCB pour Claviers
- Assemblage des Composants et Traitement SMT
- Contrôle Qualité et Protocoles de Test
- Mise à l'Échelle de la Production : Du Prototype au Volume
- Optimisation des Coûts Sans Compromettre la Qualité
Processus de Fabrication de PCB pour Claviers
La fabrication de PCB transforme les fichiers de conception en circuits imprimés physiques grâce à une série d'étapes de fabrication précises. Chaque étape nécessite un contrôle minutieux pour produire des cartes qui répondent aux exigences spécifiques du clavier en matière de montage des commutateurs, de durabilité et de performances électriques.
1. Préparation des Matériaux et Formation des Couches
Le processus de fabrication commence par la sélection des matériaux de base appropriés en fonction des exigences de l'application. Le FR4 PCB standard sert efficacement la plupart des applications de clavier. Le FR4 à haut Tg offre une meilleure stabilité thermique pour les cartes hot-swap avec un éclairage RGB haute puissance. Les matériaux flexibles permettent des connexions de clavier divisé et des conceptions compactes nécessitant une capacité de pliage.
La sélection du poids du revêtement en cuivre a un impact direct sur la durabilité. Le cuivre 1oz (35μm) convient aux claviers soudés standard. Le cuivre 2oz (70μm) est recommandé pour les configurations hot-swap nécessitant une résistance accrue des pastilles. Le cuivre 2oz+ (70μm+) sert aux applications à courant élevé avec des réseaux de LED étendus.
2. Transfert du Motif de Circuit
La création de motifs de circuit précis nécessite plusieurs étapes soigneusement contrôlées. Le processus d'imagerie convertit les données de conception en film photographique ou en imagerie laser directe. L'application de résine photosensible sur la surface du cuivre permet le transfert du motif. L'exposition aux UV à travers les motifs de circuit et le développement ultérieur révèlent le cuivre pour la gravure. La gravure chimique élimine le cuivre indésirable avec une précision critique de la largeur des traces—tolérance largeur de ligne/espace généralement ±0,05 mm pour les applications de clavier.
3. Perçage et Formation de Vias
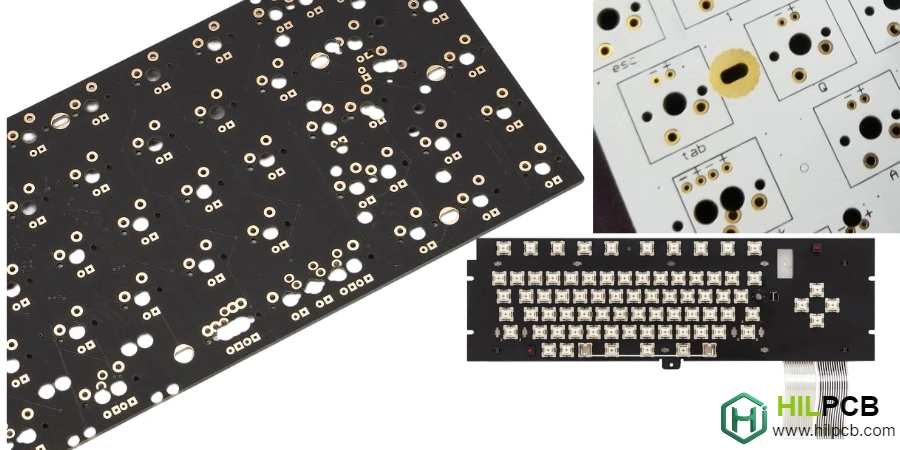
Les PCB de clavier nécessitent de nombreux trous pour les commutateurs, les LED et les composants. Le perçage mécanique crée des trous de commutateur (3,0 mm et 1,5 mm pour le style MX), des trous de stabilisateur (différentes tailles pour différents types de montage) et des trous de via (0,3-0,5 mm typique). Les vias traversants servent les cartes standard à 2 couches. Les vias borgnes/enterrés permettent les Multi-Layer PCB for Keyboards. Les microvias prennent en charge les applications HDI PCB nécessitant un routage haute densité.
4. Application de la Finition de Surface
La finition de surface protège le cuivre exposé et assure la soudabilité tout au long du cycle de vie du produit. ENIG fournit des surfaces planes et une longue durée de vie—idéal pour les sockets hot-swap et les cartes haut de gamme. HASL offre une fiabilité éprouvée et rentable pour les claviers économiques. OSP permet un assemblage sans plomb avec des caractéristiques de surface plane. L'or dur offre une durabilité extrême pour les connecteurs de bord et les applications à forte usure.
Notre production de Mechanical Keyboard PCB prend en charge toutes les finitions de surface standard avec ENIG comme option recommandée pour les conceptions hot-swap.

Assemblage des Composants et Traitement SMT
Après la fabrication du PCB nu, l'assemblage par technologie de montage en surface (SMT) ajoute les composants qui donnent vie au clavier. Ce processus nécessite un équipement de précision et des environnements contrôlés pour assurer des joints de soudure fiables et un fonctionnement correct des composants.
Application de Pâte à Souder Le processus d'assemblage commence par le dépôt précis de pâte à souder à l'aide de pochoirs en acier inoxydable découpés au laser. L'optimisation de la conception de l'ouverture pour chaque type de composant assure un volume de pâte approprié. L'épaisseur typique de la pâte varie de 0,1 à 0,15 mm pour les composants de clavier. Les systèmes d'inspection de pâte à souder (SPI) vérifient la précision du volume de pâte, l'alignement de la position et la détection des ponts avant le placement des composants.
Placement des Composants Des machines pick-and-place à grande vitesse positionnent les composants avec une précision remarquable. Les composants standard atteignent une précision de ±0,05 mm tandis que les circuits imprimés à pas fin nécessitent une précision de ±0,025 mm. Le positionnement des LED exige une attention particulière pour une apparence d'éclairage uniforme sur tout le clavier.
Les PCB de clavier incluent généralement des microcontrôleurs (boîtiers QFP, QFN), des connecteurs USB-C (empreintes complexes multi-pad), des circuits intégrés de protection ESD, des oscillateurs à cristal, des pilotes de LED et des LED individuelles, et des sockets hot-swap lorsqu'ils sont préinstallés en usine.
Soudure par Refusion Le chauffage contrôlé crée des joints de soudure fiables grâce à un profil thermique précis. La zone de préchauffage assure une augmentation progressive de la température. La zone de trempage active le flux pour un mouillage approprié. La zone de refusion fait fondre la soudure à environ 245°C en pointe pour l'assemblage sans plomb. La zone de refroidissement assure un refroidissement contrôlé empêchant le choc thermique.
Les considérations critiques incluent la sensibilité à la chaleur du connecteur USB-C, les limites thermiques des LED et les effets de dissipation thermique des grands plans de masse nécessitant un ajustement du profil.
Nos lignes de SMT Assembly maintiennent des profils thermiques précis pour des résultats de PCB de clavier cohérents sur les séries de production.
Contrôle Qualité et Protocoles de Test
Le Mechanical Keyboard PCB Manufacturing nécessite un contrôle de qualité rigoureux à plusieurs étapes. Des tests complets garantissent que chaque carte répond aux normes de performance et de fiabilité avant d'atteindre les clients.
Inspection En Cours de Processus
L'inspection optique automatisée (AOI) fournit une inspection post-refusion de tous les joints de soudure, une vérification de la présence et de la polarité des composants, une détection des ponts de soudure et de la soudure insuffisante, avec une couverture de 100% des unités de production. L'inspection aux rayons X permet la vérification des joints de soudure des boîtiers BGA et QFN, l'évaluation de la qualité des joints cachés et l'inspection d'échantillons ou de composants critiques selon les besoins.
Tests Électriques
Le test de la carte nue vérifie la continuité pour tous les circuits, l'isolation entre les traces et les caractéristiques d'impédance pour les chemins de signaux USB. Les tests fonctionnels pour les PCB de clavier assemblés confirment l'énumération et la communication USB, le balayage de la matrice de touches sur toutes les positions de commutateur, la fonctionnalité du pilote LED et l'uniformité de l'éclairage, ainsi que les caractéristiques de démarrage et de réponse du firmware.
Tests de Fiabilité
Les échantillons de production subissent des tests de validation supplémentaires :
- Cyclage Thermique : -40°C à +85°C sur 100 cycles valide la fiabilité des joints de soudure.
- Exposition à l'Humidité : 85% RH à 85°C pendant 168 heures confirme la résistance à l'humidité.
- Tests de Vibration : Les vibrations aléatoires selon les normes IPC garantissent la durabilité mécanique.
- Spécifique Hot-Swap : Cycles d'insertion/retrait de socket (1000+ cycles), tests d'adhérence des pastilles et mesure de la résistance de contact dans le temps.
Documentation Qualité
Une documentation complète assure la traçabilité grâce au suivi des lots pour tous les matériaux, aux enregistrements de données de test, aux rapports de non-conformité et au certificat de conformité (CoC) pour les expéditions.
Mise à l'Échelle de la Production : Du Prototype au Volume
Les projets de clavier réussis nécessitent des partenaires de fabrication capables d'évoluer en douceur des prototypes initiaux à la production en série sans compromettre la qualité. Chaque phase de production a des objectifs et des approches distincts.
Phase Prototype (1-50 Unités) La phase de prototype se concentre sur la vérification de la conception, les tests fonctionnels et les contrôles d'ajustement avec le boîtier et les composants. L'approche de fabrication comprend une fabrication accélérée (24-72 heures), un assemblage manuel ou semi-automatisé, une inspection complète du premier article et une rétroaction de conception pour des améliorations avant de s'engager dans l'outillage.
Production Pilote (50-500 Unités) La production pilote valide les processus, les systèmes de qualité et permet des tests de marché initiaux. Small Batch Assembly avec une automatisation complète, la mise en œuvre du contrôle statistique des processus (SPC), l'optimisation du rendement et le raffinement de la documentation préparent le projet à la mise à l'échelle en volume.
Production en Volume (500+ Unités) La production en volume fournit une sortie constante de haute qualité avec une optimisation des coûts et une livraison à temps. Large Volume Assembly utilise des lignes dédiées avec des programmes d'amélioration continue, une optimisation de la chaîne d'approvisionnement et une capacité flexible pour les fluctuations de la demande tout au long du cycle de vie du produit.
Nos capacités de fabrication soutiennent les projets de clavier à chaque étape, des prototypes Custom Keyboard Circuit Board à la production à l'échelle commerciale avec des normes de qualité cohérentes.
Optimisation des Coûts Sans Compromettre la Qualité
Les coûts de Mechanical Keyboard PCB Manufacturing peuvent être optimisés grâce à des décisions de conception et de production intelligentes qui maintiennent la qualité tout en réduisant les déchets et en améliorant l'efficacité.
1. Optimisation de la Conception
Les améliorations de l'utilisation des panneaux grâce à une disposition efficace des cartes maximisent l'utilisation de chaque panneau. Les contours de carte standardisés réduisent les coûts d'outillage. La panélisation multi-conception pour les lots de prototypes partage les coûts de configuration sur plusieurs SKU.
La stratégie de sélection des composants favorise les tailles de boîtier standard pour réduire les coûts de placement. Les composants courants améliorent la disponibilité et la stabilité des prix. L'utilisation stratégique de solutions intégrées par rapport aux composants discrets simplifie l'assemblage tout en maintenant la fonctionnalité.
2. Efficacité du Processus
L'examen de la conception pour la fabrication (DFM) détecte les problèmes tôt, réduisant les modifications techniques pendant la production et améliorant le rendement au premier passage. La stratégie matérielle tire parti de l'inventaire stratégique pour les matériaux courants, la qualification de matériaux alternatifs et les accords d'achat en volume pour la stabilité des coûts.
3. Investissement Qualité
Investir dans la qualité réduit en fait les coûts totaux grâce à des taux de rebut et de reprise inférieurs, à une réduction des défaillances sur le terrain et des réclamations de garantie, et à une meilleure satisfaction client favorisant la fidélisation.
Compromis Coût vs Qualité Certains investissements offrent des rendements essentiels. Le cuivre 2oz pour le hot-swap ajoute 10-15% de coût mais offre une fiabilité essentielle. La finition ENIG ajoute 5-10% mais est recommandée pour la durabilité du hot-swap. Les tests fonctionnels à 100% ajoutent 3-5% mais évitent des défaillances coûteuses sur le terrain. Les tests de fiabilité étendus ajoutent 2-3% tout en validant les marges de conception pour les performances à long terme.
Pour la production de PCB for Mechanical Keyboards, nous aidons les clients à trouver l'équilibre optimal entre coût et qualité en fonction de leur positionnement sur le marché spécifique et des exigences des clients.
Que vous développiez une nouvelle conception de clavier ou que vous mettiez à l'échelle un produit existant, notre expertise en Mechanical Keyboard PCB Manufacturing garantit que votre projet reçoit l'attention aux détails qu'il mérite. De l'optimisation Key Switch PCB for Keyboards aux solutions complètes Turnkey Assembly, nous fournissons l'excellence de fabrication que les passionnés de claviers exigent.
Questions fréquentes
Quels contrôles de fabrication comptent le plus pour un PCB de clavier mécanique ?
Les plus critiques sont la vérification électrique du circuit nu, l’inspection des soudures, le test fonctionnel de la matrice et de l’USB, la validation des LED et des sockets hot-swap si présents, ainsi que la traçabilité par lot. Cet ensemble permet de détecter à la fois les défauts d’assemblage et les risques de fiabilité avant livraison.
Pourquoi les tests fonctionnels à 100 % et les contrôles de fiabilité valent-ils leur coût ?
Parce qu’ils coûtent moins cher que des retours terrain, des RMA et une détérioration de la réputation. Un clavier combine souvent connecteurs, LED, sockets de switch et comportements dépendants du firmware, donc une couverture fonctionnelle complète avec quelques essais de fiabilité confirme que la carte fonctionne en usage réel, pas seulement à l’inspection visuelle.
Comment équilibrer coût et qualité lorsqu’on passe en production de volume ?
Le bon levier consiste à réduire le gaspillage via la panélisation, des composants standard et une discipline DFM, plutôt qu’à supprimer des contrôles critiques. En pratique, on gagne plus en améliorant le rendement et en évitant les redesigns qu’en retirant l’ENIG, les essais de durabilité ou la vérification fonctionnelle qui protègent le produit sur le terrain.