
« No-clean » (typiquement ROL0/REL0 selon J-STD-004) ne signifie ni qu'aucun résidu ne subsiste après brasage, ni que ce résidu est inoffensif dans tout environnement d'usage, toute retouche ou tout vernis de protection. Les formules no-clean misent sur l'historique thermique du brasage : quand la carte suit le bon profil de refusion, les solvants volatils s'évaporent et la colophane ou la résine synthétique restante polymérise en une coque hydrophobe dure qui encapsule les activateurs d'acides organiques faibles (WOA).
Quand cette coque protectrice est rompue — vapeurs de flux non chauffées piégées sous des QFN/BGA à faible garde, gel de flux ajouté au fer lors d'une retouche, ou vernis pulvérisé sur un congé de flux incompatible — les résidus peuvent provoquer migration électrochimique (dendrites), désaccord RF parasitaire ou délamination du vernis. Les méthodes de laboratoire ROSE, chromatographie ionique et SIR sont couvertes par notre guide des tests de propreté PCB.
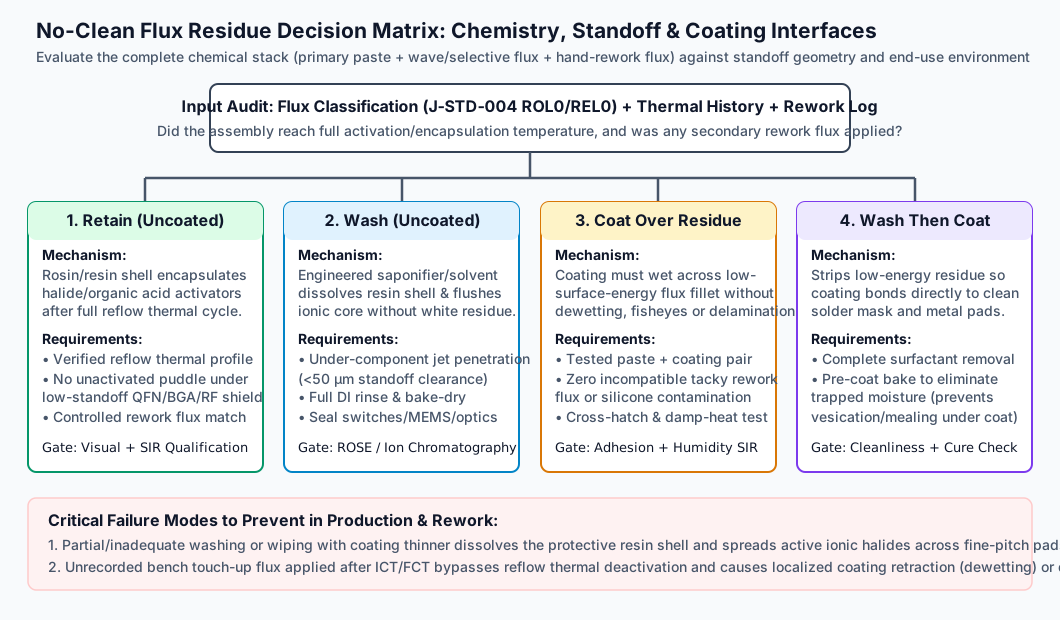
1. La chimie du flux no-clean : pourquoi l'historique thermique et le périmètre produit comptent
Tout flux doit accomplir une réaction agressive pendant le brasage — décaper les oxydes métalliques des pads cuivre et des terminaisons — puis devenir électriquement inerte une fois le joint refroidi. Les formules no-clean n'atteignent cet équilibre que dans une fenêtre de procédé validée :
- Pâte SMT, flux de vague et gel de retouche ne sont pas interchangeables : une carte produite avec une pâte SMT no-clean rencontre un deuxième, voire un troisième flux lors du brasage à la vague/sélectif des traversants ou de la retouche manuelle. Kester 951 par exemple est un flux liquide no-clean sans colophane et à faible extrait sec, conçu pour la vague en palette (toute la face inférieure passe sur préchauffeur et vague) ; le CircuitWorks Tacky Flux no-clean de Chemtronics vise la retouche locale air chaud/fer et laisse un film ambré translucide. Qualifier la seule pâte SMT principale ne qualifie pas la chimie mixte issue de la vague et de la retouche.
- Pourquoi le flux « non activé » est dangereux : les acides organiques faibles (succinique, adipique, glutarique) exigent une exposition soutenue aux températures de pic de refusion (215--245°C) pour se décomposer thermiquement ou être enfermés dans la résine durcie. Si du flux liquide s'écoule sous un corps de composant froid ou un écran qui n'atteint jamais la température d'activation, les activateurs acides hygroscopiques restent libres — ils absorbent l'humidité ambiante et forment des chemins conducteurs ioniques sous polarisation DC.
2. Comparaison des quatre voies de procédé
Conserver le résidu, nettoyer la carte, vernir directement sur résidu, nettoyer puis vernir — le choix doit aligner chimie, sensibilité électrique, géométrie des gardes et exigence d'étanchéité du produit (05-flux-decision.csv) :
| Voie | Matériel & environnement visés | Mécanique d'interface et de chimie | Preuves de validation requises | Mode de défaillance clé (déclencheur de suspension) |
|---|---|---|---|---|
| 1. Conserver le résidu (sans vernis) | Boîtiers industriels/bureautiques classiques ; gardes normales ; pas de vernis | La matrice colophane/résine polymérisée enferme les activateurs ioniques et repousse l'eau | FDS du flux (ROL0/REL0) ; profil de refusion validé ; qualification SIR/IC des nœuds haute impédance |
Flux non activé piégé sous QFN/écrans RF à faible garde, ou gel de retouche non approuvé mélangé |
| 2. Nettoyer le résidu no-clean (sans vernis) | RF/mmWave, frontends pA/nA haute impédance, lignes de fuite haute tension, optique/pièces cosmétiques | Un saponifiant dédié ou un cosolvant dissout la coque de résine réticulée et rince totalement le noyau ionique | Compatibilité nettoyant-résine ; preuve de pénétration sous gardes <50 μm ; ROSE/IC/SIR après lavage | Demi-nettoyage : un lavage faible ne dissout que la coque et étale le noyau ionique actif en résidu blanc conducteur |
| 3. Vernir directement sur résidu | Automobile/industrie exigeant un vernis, sans possibilité de lavage aqueux | Le polymère de vernis doit mouiller le résidu de faible énergie de surface sans se rétracter ni former de cloques osmotiques (étude Indium) | Essai de compatibilité croisée (pâte exacte + gel retouche + vernis exact) ; adhérence quadrillée ; SIR sous humidité | Le vernis se rétracte des congés (« yeux de poisson »/démoulage) ou cloqué en cycles thermo-humides (mealing) |
| 4. Nettoyer + sécher + vernir | Aéronautique, médical, défense, traction EV, cartes outdoor enrobées | Supprime le résidu basse énergie et expose masque et métal à haute énergie pour la liaison directe au polymère | Lavage validé + rinçage DI (>10 MΩ·cm) + étuvage avant vernis + contrôle épaisseur/adhérence | Eau de rinçage ou tensioactif piégés sous QFN/BGA faisant cloquer le vernis à la cuisson |
3. Trois scénarios à haut risque exigeant un contrôle particulier même en « no-clean »
Scénario A : boîtiers à faible garde (QFN, LGA, DFN, BGA fins, écrans RF)
Les boîtiers à terminaisons inférieures (BTC) modernes — QFN, LGA, 0201/01005 — ne laissent que 25--50 μm (1--2 mil) au-dessus de la carte. En refusion, les vapeurs de flux ne peuvent s'échapper sous un grand thermal pad ou un écran métallique non percé ; elles se condensent en une mare de flux molle non polymérisée qui relie thermal pad et broches périphériques.
- Si le résidu est conservé : découper l'ouverture du thermal pad en windowpane (50--70% de surface) — réduit la quantité de flux et offre des chemins d'évacuation.
- Si nettoyage : l'eau seule ne dissout pas la résine no-clean, et un spray basse pression n'entre pas dans un interstice de 35 μm. Spécifier un saponifiant aqueux dédié ou un système vapeur/cosolvant avec pression de sous-flux validée, puis en NPI ouvrir destructivement un échantillon pour vérifier l'absence de nettoyant résiduel ou de sels blancs sous le QFN.
Scénario B : l'interface vernis (énergie de surface et démoulage)
Pulvériser un vernis acrylique, uréthane, silicone ou parylène directement sur des résidus no-clean est un mismatch d'énergie de surface classique. D'après les analyses de défauts de vernis de Chemtronics et les recommandations de compatibilité d'Indium :
- Le vernis liquide ne s'étale uniformément que si l'énergie de surface du substrat (γS) dépasse la tension superficielle du vernis (γL).
- Beaucoup de congés no-clean colophane/résine durcis — surtout avec plastifiants ou traces d'agents de démoulage siliconés — présentent une énergie de surface bien inférieure au masque LPI nu. À la pulvérisation, le vernis se rétracte des congés (démoulage/yeux de poisson) et laisse les pointes de broches totalement nues.
- Même si le vernis couvre initialement un amas de résidu épais, les cycles thermiques ou humides (85°C/85% HR) ultérieurs attirent la vapeur d'eau à travers le film semi-perméable dans le résidu hygroscopique sous-jacent, formant des cloques osmotiques (mealing) qui soulèvent le vernis.
Scénario C : retouche manuelle et nettoyage ponctuel mal exécuté
La cause de terrain la plus fréquente de corrosion et de délamination de vernis sur les cartes « no-clean » est la retouche manuelle non contrôlée. Exemple d'une carte qualifiée en voie 3 (vernis sur résidu) :
- Après ICT/AOI, le technicien retouche un connecteur avec du fil fourré ou un gel d'une autre marque, ou remplace un QFP.
- Le fer ne chauffe la broche que 3--5 secondes ; l'excès de flux s'écoule sur le masque froid adjacent et ne subit jamais l'activation thermique complète.
- Pire : si l'opérateur frotte le point collant avec de l'IPA ordinaire ou du diluant de vernis (avertissement Chemtronics), le solvant dissout partiellement la matrice de résine et étale un film invisible d'halogénures ioniques actifs sur les pads fins voisins — démoulage immédiat du vernis ou court-circuit dendritique en service humide.
Règle d'ingénierie pour la retouche : verrouiller les flux de retouche autorisés dans la BOM de la carte avec la pâte principale (voir le guide de choix de pâte). Après nettoyage ponctuel en retouche, utiliser le nettoyant dédié compatible avec la chimie du flux et évacuer complètement le sol au lieu de l'étaler ; revérifier la propreté avant vernissage.
4. Auditer les devis fournisseurs et écrire la propreté dans la demande PCBA
En comparant deux devis d'assemblage, le prix bas signifie souvent voie 1 (no-clean, pas de lavage, pas de vernis) sans aucun test ionique, tandis que le prix élevé inclut lavage saponifiant en ligne, contrôle du rinçage DI, étuvage avant vernis et rapports de propreté par lot. Dans la demande de montage PCB, rendre le périmètre de procédé explicite :
- Voie résidu et vernis définie : écrire explicitement no-clean conservé (sans vernis), no-clean lavé (sans vernis), vernis direct sur résidu ou lavage + étuvage + vernis.
- Chimies de flux et pâte verrouillées : exiger la déclaration avant premier article de la pâte SMT exacte, du liquide vague/sélectif et du gel/fil de retouche (avec classification J-STD-004) ; interdire les substitutions non approuvées.
- Portes de propreté et d'interface : quand lavage ou haute fiabilité est requis, nommer critères et méthodes — par ex. contamination ionique ROSE ≤ 1,56 μg/cm2 équivalent NaCl (IPC-TM-650 2.3.25), chromatographie ionique des WOA/halogénures (2.3.28) ou SIR (2.6.3.7) ; ajouter l'adhérence quadrillée (2.4.1) pour les cartes vernies.
- Matrice de décision téléchargeable : joindre 05-flux-decision.csv à la demande pour aligner conception, qualité et procédé sur les mêmes portes.
Le montage PCB et le montage SMT de HILPCB appliquent une gestion stricte des pâtes et flux de retouche verrouillée en BOM, des profils de refusion multizones, des lignes automatiques lavage/rinçage/séchage pour les cartes à laver, et une vérification de contamination ionique (commandes certifiées à ≤ 1,56 μg/cm2 équivalent NaCl). Demander un devis avec Gerber, BOM et exigences de vernis/propreté — nos ingénieurs procédé verrouillent la bonne voie de flux et de vérification pour votre produit.
Questions fréquentes
Pourquoi les résidus « no-clean » sont-ils souvent plus difficiles à laver que les flux solubles ?
Les flux solubles (OA) sont conçus pour se dissoudre rapidement dans l'eau désionisée — et doivent être rincés aussitôt, leurs résidus étant très corrosifs. Les formules no-clean (ROL0/REL0) emploient des colophanes et résines synthétiques hydrophobes destinées à résister à l'humidité en service ; leur élimination exige des saponifiants chimiques chauffés ou des cosolvants conçus pour briser la coque de résine polymérisée, sans laisser de savons métalliques blancs insolubles.
Un brossage IPA à 99 % suffit-il pour nettoyer les résidus no-clean avant vernis ?
Souvent non — surtout avec les pâtes no-clean synthétiques modernes et les gels de retouche. Le frottage IPA manuel à température ambiante ne dissout souvent que la couche superficielle de résine et étale un film collant sur le masque et les pads voisins, abaissant encore l'énergie de surface et provoquant démoulage ou cloques du vernis. Utiliser un procédé de nettoyage validé ou un nettoyant dédié compatible avec la FDS du flux, et évacuer totalement le sol dissous.
Qu'est-ce que le dépôt blanc poudreux ou cristallin après lavage d'une PCBA no-clean ?
Le dépôt blanc signale en général une saponification incomplète ou un rinçage prématuré : concentration/température du nettoyant insuffisante pour dissoudre la colophane/résine polymérisée ; flux sur-oxydé par un profil de refusion trop long ; ou résine dissoute reprécipitant au contact de l'eau de rinçage DI froide.
Dans quel cas conserver le résidu no-clean est-il le meilleur choix d'ingénierie ?
Quand la carte fonctionne en environnement contrôlé sans vernis, contient des composants qui ne tolèrent ni lavage ni ultrasons (micros MEMS non scellés, buzzers, relais, capteurs optiques, batteries), et qu'elle est produite avec une pâte ROL0 verrouillée, un profil de refusion validé et un SIR conforme — conserver la coque intacte évite alors le risque de piéger eau de rinçage ou ions à moitié dissous sous les boîtiers à faible garde.