
Pour une broche de connecteur traversant, un contact press-fit ou une fixation mécanique, une seule dimension compte en chaîne de montage : le trou fini (Finished Hole Size, FHS) — le diamètre intérieur net une fois toute la fabrication terminée. Le diamètre du foret (Ddrill) est un choix de procédé en amont : l'outil que l'usine sélectionne pour couvrir le retrait élastique du substrat, la couche d'accrochage chimique, le cuivre de barillet galvanique et l'épaisseur de la finition.
Si le concepteur exporte un fichier de perçage Excellon sans préciser si les valeurs représentent des trous finis ou des diamètres de forets — ou s'il applique à un connecteur press-fit une compensation galvanique générique de +0,10 mm — l'usine compense soit deux fois et livre un trou trop grand (congé faible), soit insuffisamment et la broche ne rentre pas en ligne.
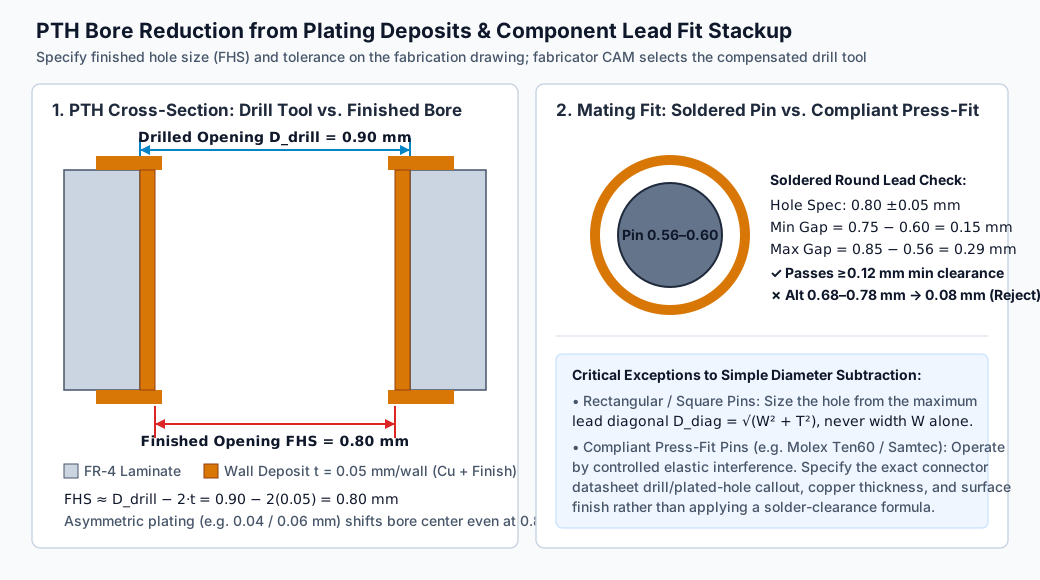
1. Du perçage au trou fini : l'empilement des dépôts sur la paroi PTH
Dans l'usinage d'un trou métallisé, le foret mécanique découpe d'abord le trou brut Ddrill dans le stratifié cuivré ; les étapes humides et galvaniques qui suivent déposent sur la paroi vers l'intérieur et réduisent le trou net de deux fois l'épaisseur totale de paroi (2t) :
Comme le montrent la spécification produit Molex Ten60 PS-46436-100 (Rev E8, §7.1) et le guide galvanique publié, les usines et constructions de cartes exigent des compensations de perçage différentes pour atteindre le même trou fini :
| Couche de paroi / facteur de procédé | Contribution typique par paroi | Pourquoi une « compensation universelle » échoue entre usines |
|---|---|---|
| Cuivre chimique + cuivre de barillet galvanique | 20--35 μm par paroi (différence de diamètre 0,04--0,07 mm) | IPC-6012 Classe 3, cartes cuivre épais ou rapports de forme élevés exigent plus de cuivre de barillet que les cartes rapides Classe 2 standard |
| Dépôt de finition | ENIG/OSP/étain : <1--5 μm par paroi ; HASL : 10--40+ μm, ménisque irrégulier |
Le HASL laisse un dépôt d'étain plus épais et irrégulier sur la paroi ; les finitions chimiques planes (ENIG…) restent fines et uniformes |
| Retrait élastique du substrat (shrinkage) | Dépend du matériau et de la vitesse (10--30 μm) | FR-4, époxy haute Tg, PTFE/céramique rebondissent différemment à la sortie du foret carbure |
| Distribution du courant galvanique (« dog-bone ») | Dépôt plus épais en bouche/coins qu'au milieu | Les trous à fort rapport de forme se métallisent plus vite aux ouvertures qu'au centre — paroi en tonneau |
Exemple de géométrie de dépôt : paroi concentrique vs asymétrique
Dans le modèle concentrique idéal (plating-geometry-example.csv) : CAM choisit un foret de 0,90 mm et le procédé dépose t = 0,05 mm (50 μm) uniformément par paroi :
Mais si la distribution locale du courant ou la dérive du perçage produit 0,04 mm à gauche et 0,06 mm à droite, le calibre lit toujours 0,90 - (0,04 + 0,06) = 0,80 mm — pourtant l'axe du trou fini s'est déplacé latéralement, et la différence bouche/centre peut bloquer la broche. C'est pourquoi le concepteur doit spécifier trou fini et tolérance (DFHS ± tol) et laisser le choix du foret à la table de compensation CAM certifiée de l'usine.
2. Dimensionner les trous THT brasés : broches rondes vs rectangulaires
Un trou brasé (vague, sélectif ou main) doit rester insérable sous le pire couple broche/trou en tolérance, tout en restant assez serré pour que la capillarité monte la brasure au pad supérieur (jeu de diamètre typique 0,15--0,40 mm selon épaisseur de carte et procédé).
Cas A : empilement de tolérances d'une broche ronde
Calculer le jeu minimal/maximal avec les dimensions limites, pas seulement les nominales :
Exemple : broche ronde 0,58 ± 0,02 mm (0,56--0,60 mm), exigence procédé d'un jeu minimal de 0,12 mm pour insertion et mouillage (fit-tolerance-example.csv) :
| Trou candidat | Plage trou fini (DFHS) | Jeu min. (DFHS,min - 0,60) | Jeu max. (DFHS,max - 0,56) | Conclusion |
|---|---|---|---|---|
Candidat 1 (base) : 0,80 ± 0,05 mm |
0,75--0,85 mm | 0,15 mm (0,75 - 0,60) | 0,29 mm (0,85 - 0,56) | Accepté — +0,03 mm au-dessus de 0,12 mm, jeu max. ≤ 0,30 mm |
Candidat 2 (plus petit) : 0,73 ± 0,05 mm |
0,68--0,78 mm | 0,08 mm (0,68 - 0,60) | 0,22 mm (0,78 - 0,56) | Rejeté — le nominal 0,73 - 0,58 = 0,15 mm paraît correct, mais le pire cas ne laisse que 0,08 mm |
Cela ne couvre que le diamètre d'une broche seule. Sur barrettes ou connecteurs à boîtier, la tolérance de position du réseau (GD&T \varnothing t) et la position des extrémités consomment aussi le jeu d'insertion.
Cas B : broches carrées et rectangulaires (règle de la diagonale)
Erreur classique de layout : dimensionner les PTH pour broches carrées/rectangulaires selon la largeur de face (W). Une broche carrée de 0,64 × 0,64 mm (0,025 in) touche la paroi du trou rond aux quatre coins, pas sur les faces. Le diamètre maximal de broche à utiliser est la diagonale maximale avec tolérance :
Une broche carrée 0,64 ± 0,02 mm (W\max = T\max = 0,66 mm) mesure en diagonale √0,662 + 0,662 = 0,933 mm — un trou fini de 0,80 mm, qui accepte aisément une broche ronde de 0,60 mm, coince immédiatement la broche carrée de 0,64 mm.
3. Pourquoi les trous press-fit ne doivent pas utiliser la formule de jeu brasé
Les broches press-fit élastiques (œil d'aiguille, section C — courantes sur modules de puissance, ECU automobiles, fonds de panier télécom) forment par interférence radiale contrôlée une liaison froide étanche au gaz entre la zone élastique et la paroi métallisée. Appliquer la formule de jeu positif de brasage à une broche press-fit donne une force de retenue nulle — un circuit ouvert garanti.
D'après la spécification press-fit Samtec et la spécification Molex Ten60 PS-46436-100, quatre paramètres couplés doivent être repris du plan constructeur du connecteur :
- Foret de référence spécifié et tolérance du trou fini : les PTH press-fit sont généralement bien plus serrés que les PTH brasés (souvent FHS ± 0,05 mm ou +0,05/-0,025 mm, fréquemment avec foret de référence imposé, p. ex. 1,15 mm pour un fini de 1,00 ± 0,05 mm).
- Fenêtre de cuivre de barillet et finition : trop peu de cuivre déchire la paroi à la pression ; trop de cuivre ou un HASL épais irrégulier augmente la force d'insertion et racle l'étain. Finitions planes en général exigées (étain de immersion, ENIG ou OSP selon la fiche).
- Cylindricité du trou dans la zone élastique : un « dog-boning » marqué sur fonds de panier épais (plus de cuivre en bouche qu'en zone d'engagement) modifie la pression de contact radiale.
- Épaisseur minimale de carte et outillage de support : vérifier que l'empilement atteint l'épaisseur d'engagement minimale du connecteur et que les anneaux externes/internes correspondent au foret press-fit spécifié.
4. Trous oblongs métallisés, trous de montage NPTH et tableau de trous maître
L'ambiguïté la plus fréquente concerne les trous oblongs non ronds et les trous non métallisés (NPTH). Le modèle de tableau de trous maître téléchargeable (filled-hole-requirements.csv) montre comment documenter quatre familles de trous — avec suspension explicite quand les données manquent :
| Élément/annotation | Type de trou & métallisation | Partenaire d'ajustement | Dimension finie & tolérance | Référence de position | Statut d'ingénierie |
|---|---|---|---|---|---|
H01(J1) |
PTH rond | Broche ronde de connecteur brasé (0,56--0,60 mm) | \varnothing 0,80 ± 0,05 mm FHS | Datums A/B (DEMO-MECH-B) |
Dimension vérifiée (jeu 0,15--0,29 mm) ; position en attente |
H02 |
NPTH rond | Goujon/plot mécanique M3 | \varnothing 3,20 +0,10/-0,00 mm FHS | Position contrôlée par DEMO-MECH-B |
Suspendu — clarifier trou de passage large ou repère de précision |
S01(J2) |
Rainure métallisée fraisée | Lame plate de puissance | Largeur 1,20 ± 0,05 mm × longueur 2,40 ± 0,10 mm FHS | Axe de rainure & orientation selon DEMO-MECH-B |
Suspendu — fichier exporté sans indicateur de métallisation ; réémettre données G85/rainure |
H03(J3) |
PTH press-fit rond | Connecteur press-fit sans soudure | Selon plan constructeur | Référence connecteur & profondeur d'engagement | Suspendu — ne pas deviner le diamètre ; joindre référence exacte et plan constructeur |
(Trois CSV de calcul : filled-hole-requirements.csv, fit-tolerance-example.csv, plating-geometry-example.csv et mode d'emploi.)
Règles clés pour rainures (S01) et NPTH (H02)
- Ne pas représenter une lame plate par un trou rond surdimensionné, sauf si pads et volume de pâte sont conçus pour ce grand trou — le trou surdimensionné mange de la place de routage et exige beaucoup plus de brasure au remplissage vague/sélectif, avec risque d'éruptions. Exporter les rainures via couche rainure/fraisage dédiée ou commandes Excellon slot, avec largeur, longueur, rayon d'extrémité et attribut PTH/NPTH.
- Exporter PTH et NPTH en fichiers Excellon séparés (ou assurer des indicateurs d'outils non ambigus) : selon le guide de perçage publié, les valeurs entrantes sont interprétées comme trous finis ; mélanger métallisés et non métallisés sans marque claire garantit un blocage CAM.
- Backdrill à part : les PTH de connecteurs haute vitesse à stub contrôlé se spécifient à part selon le guide de conception backdrill PCB, avec longueur de stub et portée.
5. Résoudre les conflits plan/fichier de perçage et soumettre le dossier
Quand le tableau de trous du plan écrit H01 en trou fini \varnothing 0,80 ± 0,05 mm et que la drill.drl exportée liste le même outil à 0{,}90\text{ mm}, CAM ne peut pas savoir si 0{,}90\text{ mm} est une compensation voulue de +0,10 mm ou une erreur de révision. Clarifier formellement par EQ, mettre à jour l'archive maître pour que plan et en-tête de perçage déclarent uniformément des trous finis (FHS), et revérifier les anneaux de toutes les couches (voir package Gerber et contrôle EQ).
Pour une demande de fabrication PCB à HILPCB, joindre :
- Tableau de trous maître du plan : pour chaque outil, nombre de trous, PTH/NPTH, géométrie ronde/rainure et tolérance du trou fini (FHS).
- Fiches des trous critiques et press-fit : pour les press-fit ou repères de précision, la spécification constructeur (Molex, Samtec, TE…).
- Indications de protection/remplissage des vias : distinguer les PTH de composants (restent ouverts, sans masque) des vias d'interconnexion à tenting, remplissage résine ou coiffe cuivre VIPPO.
HILPCB produit des multicouches et HDI de précision : perçage mécanique dès 0,15 mm, rainures métallisées/non métallisées fraisées CNC, backdrilling à profondeur contrôlée, barillets press-fit à tolérances serrées — vérifiés aux calibres et par microsection. Demander un devis avec Gerber/ODB++ et tableau de trous pour une revue CAM complète.
Questions fréquentes
Le fichier Excellon doit-il contenir des trous finis ou des forets compensés ?
Toujours exporter les trous finis (FHS) et ajouter la note "ALL DRILL SIZES ARE FINISHED HOLE SIZES (FHS)" au plan. Déposition en cuve, facteur de scale du matériau et compensation de finition diffèrent d'une usine à l'autre ; une compensation de foret ajoutée manuellement en CAO sera doublement compensée ou produira des trous trop petits.
Combien plus grand qu'une broche de composant doit être un PTH brasé normal ?
Cible usuelle pour les broches rondes en vague, sélectif ou brasage main : 0,15 mm–0,30 mm (6--12 mil) de jeu de diamètre — soit la différence entre le diamètre maximal de la broche (diagonale maximale pour carrées/rectangulaires) et le trou fini nominal ; puis vérifier que le pire cas (plus petit trou − plus grande broche) garde ≥ 0,10--0,12 mm. La fiche du composant fait foi.
Pourquoi HASL et ENIG exigent-ils des tolérances/compensations différentes ?
L'ENIG est un dépôt chimique fin et uniforme (environ 3--6 μm de nickel + <0,1 μm d'or par paroi) qui préserve la cylindricité. Le HASL plonge la carte dans l'étain et souffle les trous à l'air chaud, laissant un dépôt plus épais et légèrement en tonneau (10--40 μm) qui réduit le trou effectif — il exige en général une fenêtre FHS plus large (par ex. ± 0,08 mm vs ± 0,05 mm pour ENIG) ou un foret initial plus grand.
CAM peut-il réduire un trou de composant pour sauver un anneau interne serré ?
Jamais sans recalculer le pire cas d'insertion avec le diamètre/la diagonale maximal de la broche. Si le trou ne peut pas rétrécir, l'autre voie consiste à agrandir le pad (ou ajouter un teardrop) et revérifier le dégagement aux pistes voisines.